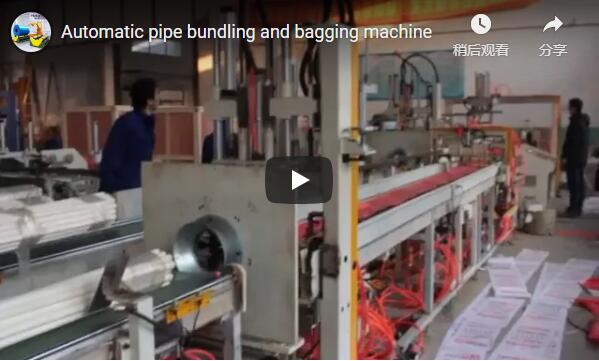
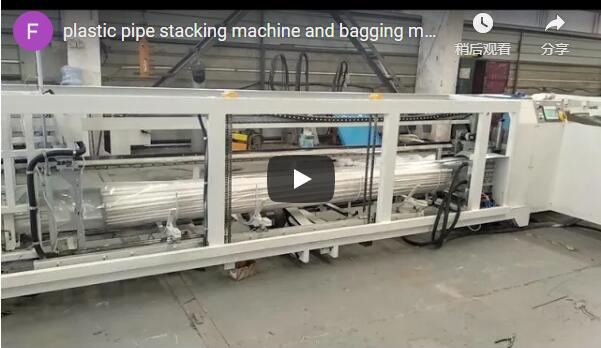
Resumo: Uma linha de embalagem e cintagem de tubos de PVC offline separa a embalagem da extrusão para maximizar a resiliência da produção. Este sistema automatizado de embalagem horizontal processa diâmetros de até 110 mm com formatos de feixe programáveis. Os resultados incluem menor dependência de mão de obra, minimização de danos ao produto e proteção consistente para aplicações de encanamento e transferência de fluidos.
🛠️ Histórico do Cliente
Um fabricante de extrusão de médio porte que atende aos mercados regionais de encanamento precisava de uma solução de embalagem abrangente capaz de desacoplar a produção das velocidades de embalagem para lidar com cronogramas variáveis sem interromper a extrusão a montante, garantindo assim uma produção consistente para diversos diâmetros de tubos de PVC e perfis de pedidos complexos.
Operando nos setores de encanamento residencial, irrigação agrícola e infraestrutura municipal, a unidade processa um volume estimado de 30 a 50 toneladas semanais. Os cronogramas de produção variam de acordo com os ciclos sazonais de construção e os pedidos dos distribuidores regionais. A unidade opera três linhas de extrusão simultaneamente, produzindo uma ampla gama de diâmetros, desde pequenos tubos de drenagem até tubos de conduíte maiores. Essa variedade exige parâmetros de embalagem flexíveis que mudam frequentemente ao longo do turno. Tentativas anteriores de gerenciar essa variabilidade com processos manuais de final de linha resultaram em qualidade inconsistente dos pacotes. A equipe de gestão reconheceu que as ineficiências operacionais estavam limitando sua capacidade de atender a grandes pedidos dentro do prazo, mantendo, ao mesmo tempo, padrões de entrega rigorosos para os distribuidores regionais.
🏗️ Desafio
O principal gargalo operacional decorre dos fluxos de trabalho de extrusão e embalagem rigorosamente sincronizados, que historicamente provocavam frequentes paradas para troca de ferramentas e taxas de danos ao produto típicas do setor durante os períodos de pico de produção, impactando diretamente o desempenho de entrega no prazo e aumentando os incidentes de segurança relacionados ao manuseio em toda a fábrica.
Falhas de sincronização entre a extrusão e a embalagem criaram um efeito cascata de gargalos. Quando a estação de embalagem precisava de ajustes para um novo diâmetro de tubo, as linhas a montante tinham que reduzir a velocidade ou parar completamente. Essa dependência resultava em um tempo de inatividade para troca de ferramentas que normalmente representava de 6 a 10% do tempo total do turno, com base em padrões da indústria. O manuseio manual introduzia riscos significativos à segurança e problemas de qualidade. Os trabalhadores frequentemente sofriam lesões por esforço repetitivo ao levantar fardos pesados, levando a um aumento nos relatos de lesões e nos custos associados à indenização trabalhista. As taxas de danos ao produto frequentemente atingem de 10 a 15%, principalmente devido a fardos que caem e atingem superfícies duras, além da tensão inadequada das cintas que causa deformação dos tubos. Adicionalmente, a geometria inconsistente dos fardos levava a cargas instáveis nos paletes, aumentando o risco de deslocamento da carga durante o transporte. Os custos de mão de obra para o manuseio manual frequentemente consomem de 20 a 30% dos orçamentos de embalagem, desviando recursos de outras melhorias operacionais.
🔗 Relacionado : Explore mais soluções
📈 Design de Soluções
A configuração recomendada utiliza uma linha de embalagem horizontal automatizada com um buffer de acumulação e um módulo de cintagem independente, capaz de processar diâmetros de 16 mm a 110 mm, operando separadamente das alimentações de extrusão para manter um fluxo de trabalho contínuo.
A equipe de engenharia especificou uma linha de embalagem de tubos horizontal totalmente automática, projetada para operação independente da alimentação por extrusão. Uma mesa de acumulação motorizada funciona como um buffer dinâmico, armazenando os tubos até que o equipamento de embalagem esteja pronto para processar o próximo lote. Esse desacoplamento elimina as restrições de sincronização e permite um fluxo contínuo de extrusão. O sistema conta com uma unidade de controle automatizada PLC (Controlador Lógico Programável) que organiza os tubos em padrões hexagonais ou quadrados precisos, com base em receitas armazenadas. Cabeçotes de cintagem aplicam PP/PET (polipropileno ou poliéster, materiais de cintagem industrial) com tensionamento automatizado e juntas soldadas por fricção, garantindo rigidez uniforme do feixe, independentemente da textura da superfície do tubo. Um módulo de ensacamento subsequente infla tubos contínuos de filme PE e utiliza barras de selagem térmica para criar invólucros à prova de umidade. Os operadores podem ajustar todos os parâmetros por meio de um painel touchscreen HMI (Interface Homem-Máquina), minimizando o tempo de configuração entre as mudanças de SKU. Para instalações que processam produtos de tubos em bobina, os requisitos de manuseio diferem significativamente; essas aplicações geralmente exigem uma máquina de enrolamento de bobina horizontal otimizada para cargas em formato de anel, em vez de perfis lineares.
🛡️ Implementação
A implantação do sistema tem como foco alinhar os fluxos de trabalho de embalagem automatizados com as rotas de movimentação de materiais existentes, permitindo transições de turno perfeitas, minimizando a intervenção manual durante os ciclos de produção de rotina e integrando-se perfeitamente aos cronogramas de extrusão a montante para manter o fluxo operacional contínuo.
A fase de comissionamento priorizou a integração do fluxo de trabalho em detrimento da recalibração mecânica. Os engenheiros alinharam a nova linha com os trajetos das esteiras existentes para garantir a transferência fluida de materiais entre as equipes de extrusão e embalagem. O sistema de controle foi configurado com perfis de feixe para cada diâmetro de produto, permitindo que os operadores alterassem os parâmetros de produção por meio de menus de interface padrão, sem interromper as linhas anteriores. Protocolos de segurança foram estabelecidos em torno das áreas de movimentação para atender aos padrões do local de trabalho, mantendo a visibilidade clara para os supervisores de produção. Os operadores receberam treinamento focado na coordenação do fluxo de trabalho, procedimentos de recarga de fitas e solução de problemas de rotina para garantir a continuidade do turno. A fase de integração também enfatizou a otimização dos padrões de uso do filme para reduzir o desperdício de material, mantendo a integridade da selagem em diferentes dimensões de feixe, garantindo que a equipe de embalagem pudesse manter uma produção consistente sem interromper o ritmo da extrusão.
| Categoria do parâmetro | Detalhes de Especificação | Faixa de padrões da indústria |
|---|---|---|
| Manuseio de tubos | Capacidade de diâmetro | 16 mm – 110 mm (Personalizável até 300 mm) |
| Manuseio de tubos | Faixa de comprimento | 2m – 6m (Estruturas estendidas disponíveis) |
| Configuração do pacote | Padrões de Formas | Hexagonal, Quadrado, Retangular |
| Sistema de cintagem | Material da cinta | Polipropileno (PP) ou Poliéster (PET) |
🔗 Veja também : Equipamentos relacionados
⚙️ Dados de Resultados
Os dados de desempenho pós-instalação indicam melhorias típicas do setor em termos de eficiência da mão de obra e proteção de materiais, permitindo operações contínuas de extrusão sem restrições de sincronização ou gargalos, além de estarem em conformidade com os parâmetros de recuperação operacional padrão para sistemas de embalagem automatizados.
Os indicadores operacionais melhoraram significativamente no primeiro mês de produção plena. A necessidade de mão de obra manual diminuiu, em geral, entre 50% e 70%, permitindo que os funcionários fossem realocados para funções de inspeção de qualidade e paletização. As taxas de danos aos produtos estabilizaram-se, normalmente, entre 1% e 3%, eliminando custos relacionados a retrabalho de materiais e reclamações de clientes sobre mercadorias danificadas. O buffer de acumulação permitiu que as linhas de extrusão mantivessem a produção máxima durante as trocas de embalagem, recuperando o tempo de turno perdido anteriormente, em linha com os padrões de recuperação do setor. A consistência dos pacotes melhorou a densidade de empilhamento dos paletes em cerca de 10% a 20%, reduzindo o espaço vazio nos contêineres de transporte e diminuindo os custos logísticos por unidade. O feedback dos clientes destacou a maior proteção contra fatores ambientais, sem relatos de danos por umidade durante o transporte, ao longo de um período de avaliação de seis meses.
🛠️ Análise de ROI
Os retornos financeiros são impulsionados principalmente pelos ganhos cumulativos de eficiência da mão de obra e pela redução do desperdício de materiais, com períodos típicos de retorno variando de 14 a 24 meses, dependendo das estruturas salariais regionais e dos volumes de produção diários para instalações comparáveis.
A análise financeira confirma um forte retorno sobre o investimento, impulsionado pela eficiência da mão de obra e pela redução de desperdícios. Para instalações que processam altos volumes, superiores a 50 toneladas de tubos por dia, a economia anual de custos decorrente da redução da equipe e da diminuição dos custos com danos geralmente fica entre US$ 50,000 e US$ 100,000, com base em referências salariais regionais. Esses valores indicam um período de retorno do investimento de 14 a 24 meses para configurações totalmente automáticas. Operações com orçamentos mais restritos e volumes de produção menores devem considerar variantes semiautomáticas que automatizam a cintagem, mantendo o carregamento manual dos sacos, reduzindo o investimento inicial em aproximadamente 25% a 35%. Os custos de manutenção permanecem previsíveis, com intervalos de serviço de rotina alinhados aos cronogramas padrão de equipamentos industriais.
Aviso: As projeções financeiras e as estimativas de ROI baseiam-se em médias típicas do setor e devem ser validadas em relação às taxas de mão de obra específicas do local, volumes de produção e condições do mercado local antes da aprovação da aquisição. As instalações que avaliam produtos em bobina devem observar que uma máquina de enrolamento de bobinas horizontal oferece métricas de eficiência diferentes, adequadas a cargas em formato de anel, em comparação com sistemas de embalagem de tubos lineares.
🏗️ Lista de verificação para decisão de compra
-
Capacidade de armazenamento intermediário: Verifique se o armazenamento na tabela de acumulação corresponde à variação máxima entre a produção de extrusão e os tempos do ciclo de embalagem para sua combinação específica de SKUs.
-
Controle de tensão da cinta: Confirme se o módulo de cintagem inclui configurações de tensão ajustáveis, calibradas para diferentes espessuras de parede de tubos, a fim de evitar a deformação de perfis de PVC flexível.
-
Gestão de receitas: Garanta que o sistema de controle permita o armazenamento de múltiplos perfis de feixes com troca automática de geometria através da interface do operador para minimizar o tempo de inatividade durante a troca.
-
Integridade da Vedação: Verifique se as barras de selagem da embalagem possuem controle preciso de temperatura, compatível com o tipo de filme PE selecionado, para manter a barreira à prova de umidade em diferentes condições ambientais.
-
Conformidade com as normas de segurança: Verifique se todos os dispositivos de segurança e proteções atendem às diretrizes locais para máquinas, principalmente em torno das cabeças de cintagem e dos pontos de esmagamento da esteira transportadora.
-
Acesso para manutenção: Inspecione o layout do equipamento para garantir fácil acesso aos trocadores de rolos de fita e aos pontos de lubrificação, de forma a permitir a manutenção de rotina sem longos períodos de inatividade.
-
Requisitos de energia: Confirme se a fonte de alimentação da instalação corresponde às especificações de tensão, fase e amperagem da máquina, incluindo os requisitos de pressão pneumática, se aplicável.
🛡️ Nota de Conformidade : Este equipamento foi projetado para atender aos requisitos das normas ISO e ASTM. Verifique as certificações específicas junto ao fabricante antes da aquisição.
📈 Perguntas frequentes
Este sistema pode processar tubos de PEAD ou PP, além de PVC? Sim, a linha de empacotamento horizontal de tubos suporta diversos materiais termoplásticos, incluindo PEAD e PP. O sistema de controle automatizado permite o ajuste da tensão da cinta para acomodar diferenças na rigidez do tubo e no atrito da superfície, sem causar deformação. Verifique a compatibilidade do material da cinta com o seu tipo específico de resina para garantir a retenção ideal do feixe.
Qual o comprimento máximo de tubulação que este equipamento pode processar? As configurações padrão suportam comprimentos de até 6 metros, o que abrange a maioria das aplicações de encanamento e conduítes. Estruturas estendidas estão disponíveis para perfis mais longos, como os utilizados em projetos de infraestrutura. Entre em contato com o fornecedor para confirmar os limites dimensionais e os requisitos de comprimento da esteira para tamanhos não padronizados.
Como o sistema gerencia as trocas entre diferentes diâmetros de tubos? O sistema de controle armazena configurações individuais para cada diâmetro, definindo a geometria do feixe, a quantidade de tubos e os padrões de amarração. Os operadores selecionam o perfil desejado na interface touchscreen e a máquina ajusta automaticamente os parâmetros de agrupamento e os intervalos de amarração. Essa automação reduz o tempo de troca para poucos minutos em comparação com a reconfiguração manual.