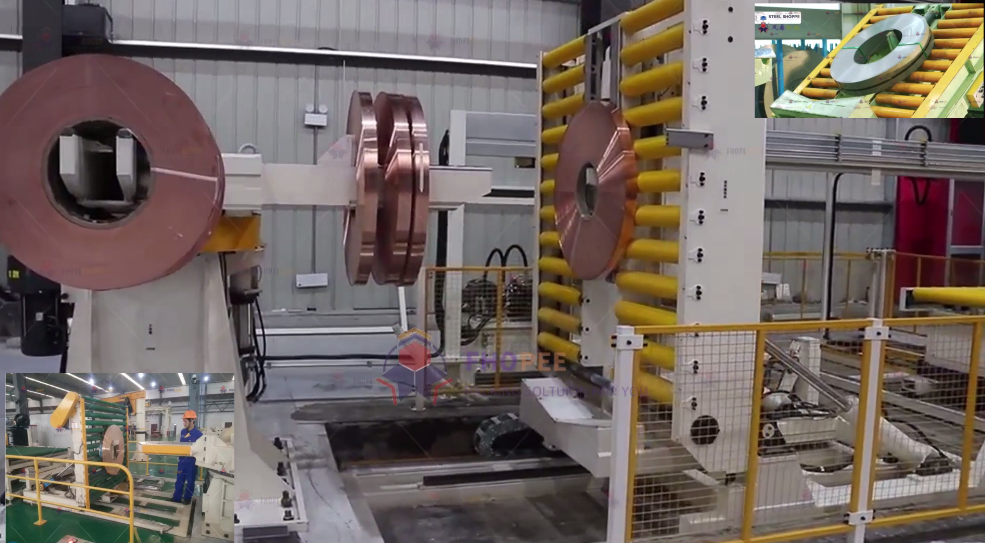
Resumo executivo: Esta visita à fábrica mostra uma linha automática de embalagem de bobinas de alumínio sendo montada em nossa oficina: uma máquina de cintar aço sobre uma mesa de rolos, uma viradora de bobinas a 90° e outras linhas em processo de montagem. O takt é definido pela sua meta de produção, não pela máquina: para 30 bobinas por hora, são 3,600 ÷ 30 = 120 s por bobina, e verificamos cada estação dentro desse ciclo. Cada linha é configurada de acordo com o projeto, portanto, dimensionamos as estações, as esteiras e as proteções de acordo com a sua faixa de bobinas antes da montagem.
Conteúdo
- O que o vídeo mostra
- Como construímos e testamos uma linha de embalagem de bobinas
- O invertidor da bobina na linha
- Cálculo de produção e ciclo de trabalho para uma linha de embalagem de bobinas
- Controles e segurança
- Lista de verificação para seleção de uma linha de embalagem de bobinas de alumínio
- Perguntas frequentes sobre engenharia
- Próxima etapa
- Leitura relacionada
- Fontes
O que o vídeo mostra
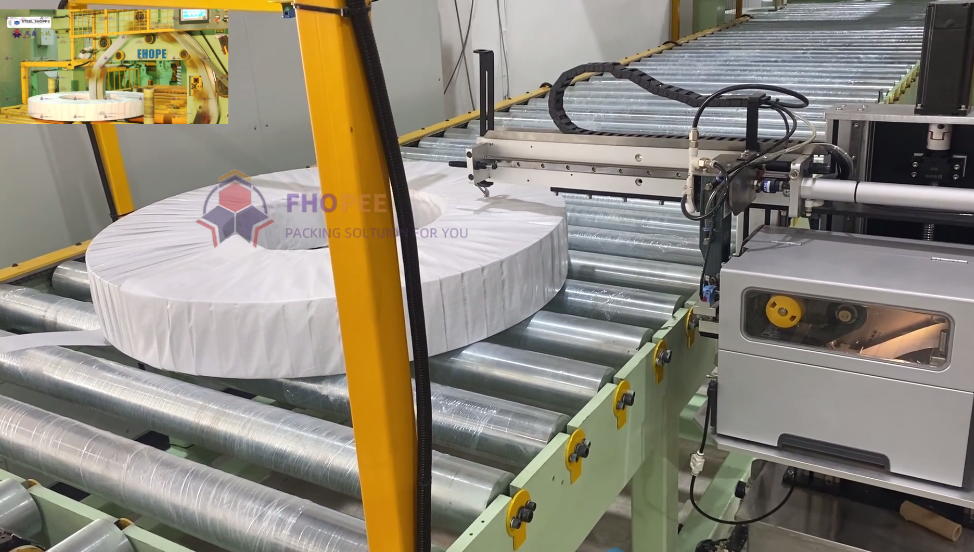
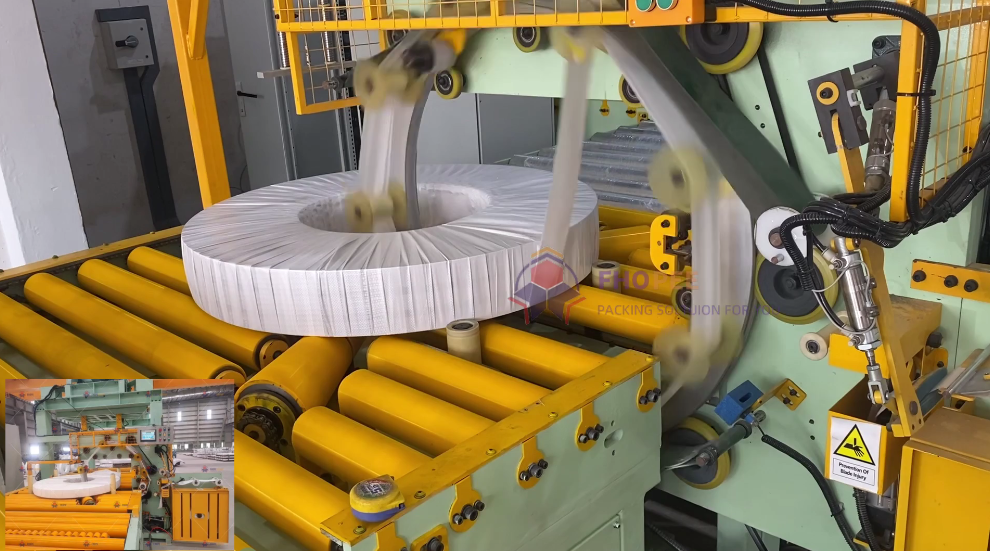
A visita começa em uma mesa de trabalho com esteira rolante sob um pequeno pórtico. Sua cabeça elevável é uma máquina de cintar de aço, que desce sobre a bobina para prendê-la. Na próxima tomada, a câmera percorre a mesa de rolos e a unidade de cintagem do pórtico simultaneamente.
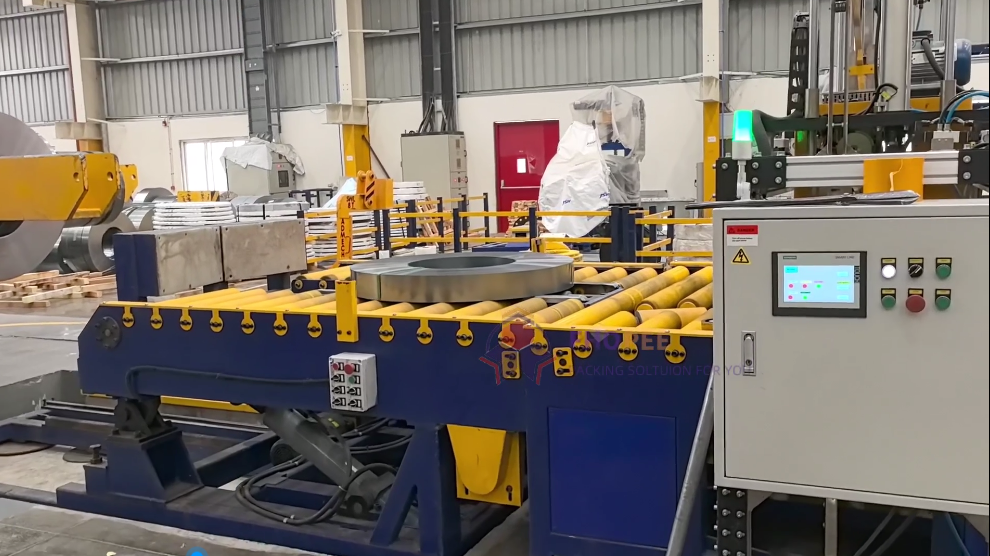
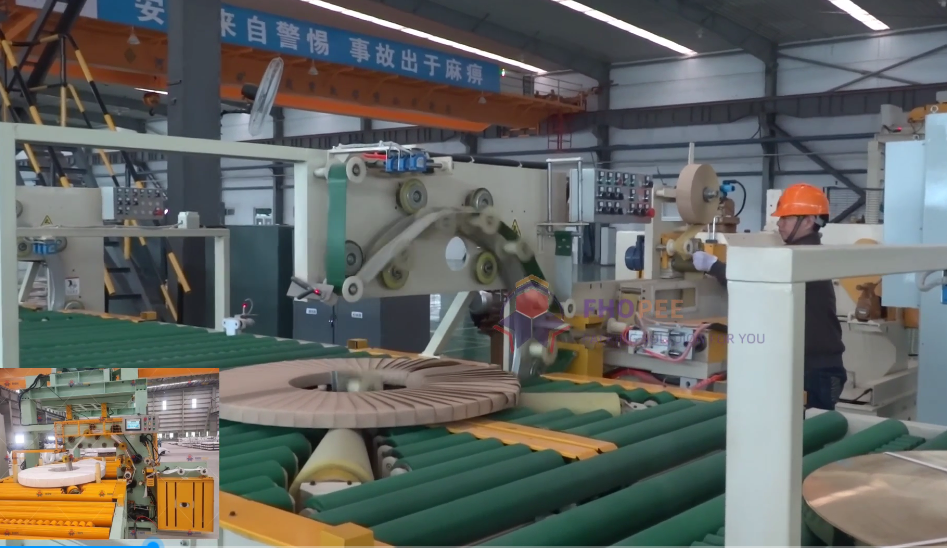
No centro da linha, encontra-se um virador de bobinas com um berço arqueado preto e um braço de elevação amarelo, vazio e pronto para instalação. Em operação, ele gira uma bobina entre as posições horizontal e vertical. O panorama final mostra a área da oficina com várias linhas em diferentes estágios de montagem, com mesas de rolos azuis e seções de proteção posicionadas no chão antes do alinhamento final e comissionamento.
Como construímos e testamos uma linha de embalagem de bobinas
Construímos uma linha deste tipo em conjuntos separados e os reunimos na oficina: os transportadores de rolos, a máquina de cintar aço tipo pórtico, o virador de bobinas e os sistemas de proteção e fiação. No vídeo, a linha está em fase de montagem, o estágio normal antes do alinhamento final; confirmamos o ciclo de produção e os tempos de estação na fase de comissionamento.
| Verificação de aceitação de fábrica | O que confirmamos |
|---|---|
| Execução sem carga | Os índices da esteira transportadora e a cabeça de cintagem sobem e descem sem emperrar. |
| Ciclo de inversão | O berço gira 90° para ambos os lados, o movimento de retorno é contado no takt. |
| Guardando | As proteções laterais e o controle de parada interrompem o ciclo antes que uma pessoa alcance a unidade móvel. |
| Fiação | Uma única estação de operador controla a esteira transportadora, a máquina de cintar e a máquina de virar o virador. |
| Ataques XDR | O nivelamento da mesa de rolos e os espaçamentos entre as unidades são ajustados antes do envio. |
O invertidor da bobina na linha
Uma máquina de inversão de bobinas gira uma bobina 90° entre a posição horizontal e a vertical, permitindo que a próxima estação a receba na orientação correta. Ela é instalada em locais onde a bobina muda de orientação, por exemplo, entre uma esteira de rolos e uma embaladora com passagem de bobinas, ou entre a embalagem e o empilhamento. Para mais informações sobre como adequar o carregamento da bobina à embaladora, consulte nosso guia de embalagem e manuseio de bobinas.
Os dados de entrada que você deve nos enviar são: peso da bobina, diâmetro externo, largura, ângulo de giro (fabricamos unidades de 90° como padrão) e o orçamento de ciclos. O curso de retorno vazio do berço consome tempo útil do ciclo.
Nossa linha de viradores hidráulicos de bobinas gira 90° em ambas as direções (especificada como 90°x2) e tem capacidade nominal de 3, 5, 10, 20 ou 40 toneladas, dependendo do modelo. O formato do berço e o acionamento são configurados de acordo com cada projeto.
Uma linha que inclui uma unidade de inversão ou rotação aplica a norma ISO 12100 para o método de avaliação de riscos e a norma EN 415-10 para os requisitos gerais de máquinas de embalagem. A unidade de inversão movimenta a bobina automaticamente enquanto a máquina está em funcionamento.
Cálculo de produção e ciclo de trabalho para uma linha de embalagem de bobinas
O takt da linha é o tempo estimado por bobina: 3,600 segundos divididos pela meta de bobinas por hora. Ele é definido pela sua meta de produção, não pela máquina. Exemplo ilustrativo para 30 bobinas por hora:
| item | Valor |
|---|---|
| Objetivo de saída (ilustrativo) | 30 bobinas por hora |
| Táxi, 3,600 ÷ 30 | 120 s por bobina |
| Ciclo de carga e manuseio | Dentro de 120 segundos |
| Ciclo de inversão incluindo movimento de retorno | Dentro de 120 segundos |
| Condição | Estação mais longa abaixo de 120 segundos |
Se uma estação operar por mais tempo do que o ciclo programado, dividimos o trabalho ou adicionamos uma segunda unidade em vez de forçar a linha. Confirmamos o tempo de ciclo de cada estação durante o comissionamento.
Controles e segurança
O cabeçote de cintagem do pórtico, as esteiras transportadoras e o mecanismo de inversão funcionam automaticamente. Mantenha as pessoas fora das áreas de circulação da unidade enquanto a linha estiver em operação e realize a preparação e a limpeza com a linha parada e isolada.
As normas aplicáveis dependem do mercado de destino. Para os mercados da CE, a ISO 12100 define o método de avaliação de riscos e a EN 415-10 estabelece os requisitos gerais para máquinas de embalagem.
Lista de verificação para seleção de uma linha de embalagem de bobinas de alumínio
- Faixa de diâmetro externo (OD), diâmetro interno (ID), largura e peso da bobina.
- Bobinas por hora que a linha deve compactar.
- A orientação da bobina muda (olho na horizontal ou olho na vertical) e também depende de para onde o dispositivo de inversão se move.
- Tipo de película ou tira e número de voltas.
- Nível da esteira transportadora, espaço disponível e fornecimento de energia.
- Sinais de controle para a linha de produção ou sistema de armazém.
| Estação | Movimento principal | Dimensionamento de entradas |
|---|---|---|
| Máquina de cintar aço tipo pórtico e transportador de rolos | A cabeça elevatória desce para prender a bobina; a esteira transportadora indexa a bobina. | Posicionamento das correias, folgas entre as unidades, nível da mesa de rolos |
| Reparador de bobina hidráulica | Gira a bobina 90° para ambos os lados. | Carga nominal de 3, 5, 10, 20 ou 40 t; diâmetro externo e largura da bobina. |
Para uma linha que também inclina, envolve e prensa bobinas de aço, veja nossa linha de embalagem de bobinas de aço com rack basculante.
Perguntas frequentes sobre engenharia
P: Qual a produção que devo planejar? R: Planeje com base na sua meta: takt = 3,600 ÷ produção, então 30 bobinas por hora significa 120 segundos por bobina e cada estação deve caber dentro desse tempo.
P: Onde o virador é posicionado na linha de produção? R: Onde a bobina precisa mudar de orientação, por exemplo, entre o carregamento e o enrolamento ou entre o enrolamento e o empilhamento. Nosso virador de 90° apresenta a face que a próxima estação precisa.
P: Quais verificações vocês realizam antes do envio de uma linha de embalagem de bobinas? R: Um teste sem carga das esteiras transportadoras e da cabeça de cintagem, um ciclo de inversão de 90° em ambos os sentidos, uma verificação de proteção e parada, fiação de estação única e alinhamento da mesa de rolos.
P: Por que o vídeo foi gravado na oficina? R: Montamos, alinhamos e instalamos a fiação da linha em nossa oficina e realizamos verificações de aceitação na fábrica, como um ciclo de inversão de 90°, antes do envio. Portanto, uma visita durante a montagem permite inspecionar cada unidade antecipadamente.
P: Como dimensiono o virador? R: Escolha o modelo cuja carga nominal suporte a sua bobina mais pesada; nossa linha hidráulica tem capacidade para 3, 5, 10, 20 ou 40 toneladas, com o berço moldado de acordo com o seu diâmetro externo e largura.
Próxima etapa
Planejamos sua linha de embalagem de bobinas em três etapas:
- Envie o desenho do seu layout. com tamanhos de bobina e saída para info@fhopepack.com.
- Receba uma proposta em até 48 horas., com o layout da estação e a verificação do takt.
- Agende uma visita técnica Verificar o nível da esteira, o espaço disponível e o fornecimento de energia.
Leitura relacionada
- Reparador de bobina hidráulica
- Vídeo: linha automática de inversão, alimentação e enrolamento de bobinas
- Vídeo: grandes e longas máquinas de virar bobinas em operação real
- Vídeo: Linha de embalagem de bobinas cortadas para centros de serviço
- Vídeo: basculador automático multifuncional de bobinas com mesa deslizante
- Vídeo: demonstração da modernização de uma antiga linha de embalagem de bobinas
Fontes
- Especificações do virador de bobina: Página do produto de inversão de bobina hidráulica
- Exemplo Takt: nosso exemplo prático, valores ilustrativos
- Máquina em ação: nosso vídeo no YouTube
- Âmbito das normas: ISO 12100:2010, PT 415-10: 2014
Última revisão: 04/10/2026