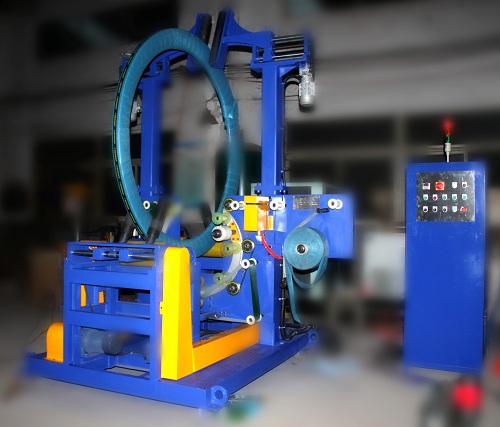
Resumo executivo: Uma linha de produção de dois estágios divide o trabalho em duas etapas. O primeiro estágio envolve a passagem de cada bobina pelo orifício de uma enroladora de anéis; o segundo estágio movimenta as bobinas enroladas com um pórtico suspenso para formar pilhas. Este vídeo de aproximadamente um minuto mostra os dois estágios em nossas linhas de produção. Você verá uma enroladora de anéis azul com um empilhador de pórtico, um pórtico branco com uma cabeça de pinça amarela e uma segunda enroladora de anéis envolvendo uma bobina estreita.
Conteúdo
- A resposta curta
- O que o vídeo mostra
- Primeira etapa: a embalagem do anel
- Etapa dois: o pórtico suspenso
- O que define o ritmo da linha
- Gama de bobinas para linhas de alimentação por esteira transportadora
- Lista de verificação para seleção de uma linha de dois estágios
- Controles e segurança
- Perguntas frequentes sobre engenharia
- Próxima etapa
- Leitura relacionada
- Fontes
A resposta curta
- Uma bobina chega plana em uma esteira rolante motorizada.
- Um anel de enrolamento passa o filme pelo orifício enquanto rolos giram a bobina, selando-a completamente.
- A bobina enrolada segue para um pórtico suspenso.
- O pórtico recolhe a bobina e a coloca em uma pilha ou na estação seguinte.
- A pilha finalizada sai da linha de produção sobre roletes ou por empilhadeira.
O que o vídeo mostra
| Tempo de clipe | Cena |
|---|---|
| 0–12 s | Uma bobina repousa horizontalmente sobre rolos amarelos em um anel vertical azul, que enrola um filme transparente através da lente. |
| 12–40 s | Uma estrutura azul sobre a esteira transportadora abaixa seus braços articulados até uma bobina enrolada e a deposita no chão. |
| 45–55 s | Um pórtico branco com uma cabeça de garra amarela desloca-se sobre uma plataforma rolante com acessórios amarelos. |
| segundos finais | Uma bobina estreita está enrolada em outro anel sobre rolos verdes, enquanto um operador com capacete laranja trabalha ao lado dela. |
Os tempos são obtidos a partir de frames capturados a cada 3 segundos, aproximadamente, portanto cada limite é aproximado. O clipe é uma montagem, então as cenas provêm de mais de uma linha.
Primeira etapa: a embalagem do anel
O anel transporta o rolo de filme e passa pelo orifício da bobina a cada volta. Rolos sob a bobina a giram lentamente, de modo que cada passagem se sobrepõe à anterior. Quando a bobina completa uma volta, o filme cobre a face externa, o furo e ambos os lados.
Em nossas linhas de embalagem de bobinas, os programas PLC/HMI definem o centragem, a tensão e a sobreposição por tipo de bobina. Podem ser utilizados filme plástico, papel ou tecido para o envolvimento, e a mesma linha permite a adição de cintas de PET ou aço e uma etiqueta ERP/MES.
Etapa dois: o pórtico suspenso
Uma vez que a bobina esteja enrolada, a linha de produção precisa movê-la sem danificar o novo revestimento. Um pórtico suspenso realiza essa movimentação por cima, de modo que nenhuma empilhadeira ou guindaste entre na linha.
- Os braços da garra fecham na borda externa. da bobina, como na estrutura azul do vídeo.
- O carro levanta a bobina diretamente para cima., viaja e a coloca na pilha.
- A pilha cresce até o céu., até 6 bobinas por pilha em nossa linha automática de embalagem de bobinas.
A estrutura branca mostrada mais adiante no vídeo exibe uma cabeça diferente: uma unidade de garra amarela que opera sobre uma plataforma rolante. A cabeça é projetada de acordo com a faixa de bobinas e a forma como as bobinas são selecionadas, portanto, varia de projeto para projeto.
O que define o ritmo da linha
Uma linha de dois estágios opera na velocidade de sua estação mais lenta. Na maioria das linhas, essa estação é a enroladora de anéis, que precisa de uma volta completa da bobina, ou o pórtico, que realiza uma elevação e um deslocamento por bobina.
| Se a estação mais lenta for | correção típica |
|---|---|
| embrulho de anel | Menos voltas ou menor sobreposição, sempre que a remessa permitir. |
| empilhador de pórtico | deslocamento mais curto, posicionando as pilhas de materiais perto da esteira transportadora. |
| saída | uma esteira de buffer, para que a pilha possa esperar pela empilhadeira. |
É por isso que solicitamos o número de bobinas por hora no primeiro desenho: isso define a velocidade do anel, o deslocamento do pórtico e o comprimento do buffer em conjunto.
Gama de bobinas para linhas de alimentação por esteira transportadora
Da nossa tabela de modelos de enrolamento de bobina de aço:
| Modelo | bobina ID | bobina OD | Largura da bobina | Peso máximo da bobina |
|---|---|---|---|---|
| FPCA-1000 | 508 / mm 610 | 700 – 1600 mm | 20 – 400 mm | 2000 kg |
| FPCA-1200 | 508 – 610 mm | 800 – 1400 mm | 20 – 500 mm | 2500 kg |
Estes são os modelos de linhas automáticas com carregamento por esteira. A tabela é um ponto de partida, não uma lista completa; cada linha é construída de acordo com a capacidade da bobina do projeto, portanto, os valores podem variar.
Lista de verificação para seleção de uma linha de dois estágios
- Bobinas por hora, incluindo picos.
- Diâmetro interno (DI), diâmetro externo (OD), largura e faixa de peso da bobina.
- Envolva o material, sobreponha-o e amarre-o.
- Altura e padrão de empilhamento.
- Espaço para empilhamento de pilhas e transportadores de buffer.
- Etiquetas e dados necessários para o seu sistema ERP/MES.
Controles e segurança
As normas aplicáveis dependem do mercado de destino. Para os mercados da CE, a ISO 12100 define o método de avaliação de riscos e a EN 415-10 abrange os requisitos gerais para máquinas de embalagem, estabelecendo proteções e o dispositivo de parada de emergência.
O anel e o pórtico representam riscos de movimento acima e ao redor da bobina. Os circuitos de proteção e parada são definidos na avaliação de riscos para cada configuração.
Perguntas frequentes sobre engenharia
P: Por que usar dois estágios em vez de uma única máquina? R: Porque o enrolamento e o empilhamento podem ser executados simultaneamente em bobinas diferentes, e cada máquina permanece mais simples.
P: Quantas bobinas podem ser empilhadas? R: Até 6 bobinas por pilha em nossa linha automática de embalagem de bobinas, dependendo do peso e do manuseio das bobinas.
P: Como o pórtico evita danificar o revestimento novo? R: Seus braços de fixação fecham apenas na borda externa e levantam a bobina diretamente para cima, de modo que nenhum garfo ou cinta toque as faces revestidas.
P: Quais larguras de bobina são adequadas para uma linha alimentada por esteira? R: Nossa FPCA-1000 abrange de 20 a 400 mm e a FPCA-1200 abrange de 20 a 500 mm.
P: A linha de produção permite etiquetar cada bobina individualmente? R: Sim. A etiquetagem ERP/MES é uma opção disponível em nossas linhas de embalagem de bobinas.
P: O que determina a velocidade da linha? R: A estação mais lenta, geralmente a enroladora de anéis ou o pórtico. Sua meta de bobinas por hora define o tempo de ciclo que cada estação deve cumprir.
Próxima etapa
Planejamos uma linha de embalagem de bobinas em dois estágios, dividida em três etapas:
- Envie o desenho do seu layout. com bobinas por hora, alcance da bobina e padrão de empilhamento, para info@fhopepack.com.
- Receba uma proposta em até 48 horas., com o layout de encapsulamento, pórtico e buffer.
- Agende uma visita técnica Assim, confirmamos o espaço disponível, as posições das pilhas de materiais e as rotas das empilhadeiras.
Leitura relacionada
- Linha de Envolvimento e Empilhamento de Bobinas com Estiramento: Anel com Olhal para Empilhador Pórtico
- Linha de embalagem de bobinas de cobre em dois estágios: Enrolamento com passagem de olhos e empilhamento em trilhos de madeira.
- Linha de embalagem de bobinas de aço, do arqueamento ao empilhamento: cinco métricas de ROI e uma fórmula de retorno do investimento
- Linha de embalagem automática de bobinas
Fontes
- Máquina em ação: o vídeo no YouTube (cerca de um minuto)
- Até 6 bobinas por pilha, configuração olho-céu, centralização PLC/HMI, opções de tensão e sobreposição, envolvimento, cintagem e etiquetagem ERP/MES: Linha de embalagem automática de bobinas
- Valores de FPCA-1000 e FPCA-1200: Máquina de embrulhar bobinas de aço
- Âmbito das normas: ISO 12100:2010; PT 415-10: 2014
- Cronograma da proposta: aprovação da proposta pela prefeitura em até 48 horas.
Última revisão: 06/10/2026