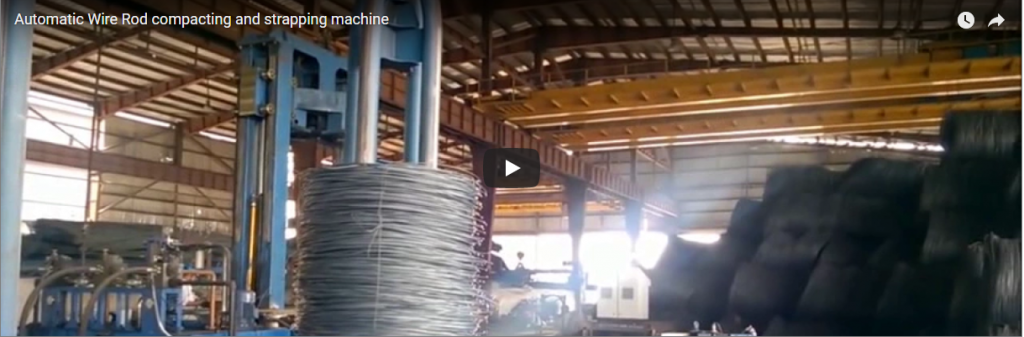
Resumo executivo: Em fábricas de produção de arame de aço de alta capacidade, a descentralização do processo de acabamento em múltiplas linhas de cintagem paralelas proporciona maior resiliência operacional e menor atrito logístico do que depender de um único sistema centralizado. As bobinas de arame de aço percorrem transportadores de rolos dedicados, passando por estações de cintagem automatizadas que comprimem e cintam radialmente cada bobina antes de encaminhá-la para a área de descarga. Como as modernas fábricas de trefilação operam com conjuntos de máquinas de trefilação de alta velocidade, alocar uma linha de cintagem automatizada para atender a cada grupo de produção elimina gargalos em toda a fábrica e mantém o tempo de atividade contínuo.
Conteúdo
- Como as linhas funcionam: Layout e sequência das estações
- Por que tantas linhas curtas?
- Quantas linhas?
- O que definimos por planta
- Lista de verificação de seleção
- Segurança (Safety)
- Perguntas frequentes sobre engenharia
- Próxima etapa
- Leitura relacionada
- Fontes
Como as linhas funcionam: Layout e sequência das estações
Um layout de planta paralelo distribui bobinas de fio pesado por meio de corredores de manuseio compactos e dedicados, adjacentes a blocos de trefilação específicos. Cada linha automatizada executa uma sequência de embalagem em quatro etapas, projetada para eliminar a intervenção manual e proteger a integridade da superfície do fio:
| Estágio do Processo | Sequência de Equipamentos e Movimentos | Especificações técnicas |
|---|---|---|
| 1. Alimentação e Reservatório | As bobinas de arame são transferidas diretamente dos carrosséis de desenrolamento da máquina de trefilação para a entrada da linha. | Amortece a produção intermitente do moinho; suporta bobinas com peso de 30 kg a mais de 6,500 kg [classificação do fabricante]. |
| 2. Transporte motorizado | Transportadores de rolos motorizados transportam as bobinas axialmente para dentro da embalagem de cintagem. | As superfícies de contato possuem um revestimento de poliuretano (PU) de alta durabilidade para evitar arranhões em fios galvanizados e brilhantes [classificação do fabricante]. |
| 3. Cintagem Automatizada | Os canais de indexação da correia passam a correia através do olhal da bobina (faixa circunferencial/radial) sob tensão. | A ação de cintagem individual é concluída em ≤35 s/ciclo [classificação do fabricante]; o PLC Siemens S7 controla a indexação e as sequências de cintagem múltipla. |
| 4. Saída e Preparação | Bobinas amarradas avançam para esteiras de descarga para etiquetagem automatizada, pesagem ou coleta por empilhadeira. | Integração em linha com células de carga de alta precisão (resolução de 1/3000) e impressoras automatizadas de etiquetas por transferência térmica [classificação do fabricante]. |
Por que tantas linhas curtas?
- Rotas curtas. Cada linha de produção fica localizada diretamente ao lado do seu respectivo grupo de máquinas de trefilação, minimizando o transporte por guindaste, a movimentação interna de empilhadeiras e o congestionamento no piso.
- Sem nenhum ponto de estrangulamento único. Como as linhas operam de forma independente, a manutenção, o reabastecimento das bobinas de fita ou a paralisação mecânica de uma estação de cintagem não interrompem o restante da fábrica.
- Projeto compartilhado. Todas as linhas paralelas compartilham acionamentos mecânicos, atuadores pneumáticos, componentes de desgaste e conjuntos de cabeçote de cintagem idênticos, reduzindo drasticamente o estoque de peças de reposição.
- Crescimento passo a passo. O investimento de capital acompanha a expansão da fábrica; linhas de cintagem modulares adicionais podem ser instaladas sequencialmente à medida que novas máquinas de trefilação entram em operação.
- Alta capacidade de carga. Os módulos padrão acomodam bobinas de fio industrial com diâmetros externos (DE) de 500 a 1500 mm, diâmetros internos (DI) de 300/508/610 mm e larguras axiais de 20 a 500 mm [classificação do fabricante] (compatíveis com bobinas mestras de até 4,000 kg gerenciadas por sistemas de manuseio complementares [classificação do fabricante]).
Quantas linhas?
O número total de linhas de embalagem necessárias é determinado comparando a capacidade de produção coletiva da instalação de trefilação com a taxa de ciclo operacional de uma linha de cintagem individual.
Exemplo prático (ilustrativo).
| item | Valor |
|---|---|
| Produção vegetal (ilustrativa) | 600 bobinas por hora |
| Uma linha de tiragem (ilustrativa) | 80 bobinas por hora |
| Linhas necessárias: 600 ÷ 80 | 7.5, ou seja, 8 linhas |
| Bobinas por linha em 8 linhas, 600 ÷ 8 | 75 bobinas por hora |
| Peso da bobina (ilustrativo) | 1,000 kg |
| Toneladas por linha, 75 × 1,000 kg | 75 toneladas por hora |
Nota técnica sobre taxas de ciclo: Embora uma única cabeça de cintagem automatizada execute um ciclo de cintagem em ≤35 segundos [classificação do fabricante], a produtividade operacional da linha completa normalmente varia de 20 a 40 bobinas por hora por linha, dependendo do número de cintas aplicadas por bobina (por exemplo, 2, 3 ou 4 cintas radiais), do tempo de rotação da bobina e da automação de alimentação a montante [classificação do fabricante]. A taxa ilustrativa de 80 bobinas/hora acima reflete configurações dedicadas de cinta única ou operações em tandem com duas cabeças.
O que definimos por planta
Cada linha é adaptada aos limites do layout da planta, aos requisitos de superfície metalúrgica e aos métodos de manuseio logístico:
| Configuração | Depende de | Faixa de configuração de fábrica |
|---|---|---|
| Tiras por bobina | Peso da bobina, dinâmica de manuseio e transporte para exportação | 2, 3 ou 4 tiras radiais passando pelo olhal da bobina; programadas através de uma IHM com tela sensível ao toque de 12 a 15 polegadas. |
| Material Strap | Resistência à tração do fio e cargas de choque durante o transporte | Fita PET reforçada (eficiência da junta soldada por fricção ≈75%–80%) ou fita de aço de alta resistência (junta com entalhe ou sem vedação). |
| Tipo de transportador | Diâmetro externo (OD), diâmetro interno (ID), largura da face e layout do piso da bobina | Rolos de aço revestidos com poliuretano (PU), leitos de rolos em forma de V para bobinas horizontais com olhal ou transportadores de ripas planas. |
| Contagem de linhas | Tonelagem total do moinho e arranjo da célula de trefilação | Dimensionado com base na produção da fábrica e no agrupamento de máquinas de desenho para otimizar os percursos no chão de fábrica. |
Lista de verificação de seleção
Certifique-se de que os seguintes parâmetros operacionais sejam especificados antes de finalizar o projeto da linha:
- Dimensões físicas da bobina: Diâmetro externo (DE) mínimo e máximo, diâmetro interno (DI) e largura da face (mm).
- Massa da bobina: Faixa de peso líquido e bruto (kg por bobina).
- Número de cintas necessárias por bobina: 2, 3 ou 4 cintas radiais através do núcleo.
- Produção máxima da fábrica: Bobinas por hora e total de toneladas métricas por turno.
- Alocação de máquinas: Número de máquinas de trefilação que alimentam cada grupo de cintagem.
- Layout e dimensões do piso: Comprimento disponível do piso, altura livre para ponte rolante no teto e método de transferência de entrada.
- Especificações da pulseira: Poliéster (PET) versus pulseira de aço de alta resistência (largura e espessura da pulseira).
- Condições ambientais: Ambiente padrão de fábrica (-10 °C a +45 °C) [classificação do fabricante].
Segurança (Safety)
Os sistemas de acondicionamento de fios de alta tensão incorporam medidas abrangentes de redução de riscos, em conformidade com as normas internacionais:
- Espaço livre para a cabeça de amarração: Os funcionários devem manter uma área de proteção externa bem definida enquanto as cabeças de cintagem e as calhas de indexação das cintas estiverem em movimento.
- Isolamento de esteira transportadora em funcionamento: Os operadores nunca devem pisar nos transportadores de rolos motorizados; passarelas e cruzamentos devem ser utilizados.
- Bloqueio/Etiquetagem (LOTO): Os protocolos de isolamento de energia (descarga elétrica e pneumática) devem ser executados integralmente antes de desobstruir bloqueios na esteira da cinta, realizar manutenção nas cabeças de cintagem ou recarregar as bobinas de cinta.
- Conformidade padrão: Projetado e construído em conformidade com a marcação CE, de acordo com ISO 12100:2010 (Segurança de máquinas — Princípios gerais de projeto — Avaliação e redução de riscos) e PT 415-10: 2014 (Segurança de máquinas de embalagem — Requisitos gerais).
Perguntas frequentes sobre engenharia
P: Por que várias linhas curtas em vez de um centro de embalagem centralizado? R: Várias linhas curtas posicionam a estação de embalagem imediatamente adjacente às células de máquinas de trefilação. Isso elimina o transporte de bobinas a longas distâncias, evita que a parada de uma única máquina interrompa toda a fábrica e permite a expansão modular à medida que a capacidade da planta aumenta.
P: Quantas linhas de cintagem nossa fábrica precisa? R: Divida a produção horária máxima da sua fábrica pela capacidade líquida horária de uma única linha de cintagem (arredondando para o próximo número inteiro). No exemplo acima, 600 bobinas/hora dividido por 80 bobinas/hora requer 8 linhas paralelas, cada uma processando 75 bobinas/hora.
P: Devemos especificar fita de PET ou fita de aço? R: O PET de alta resistência é amplamente utilizado para bobinas de arame devido à sua tensão constante, absorção elástica de impacto durante o transporte e menor custo de consumíveis. A fita de aço é escolhida para bobinas de arame extremamente pesadas, produtos com bordas afiadas ou manuseio em temperaturas extremamente altas após a recozimento.
P: É possível adicionar linhas de amarração adicionais após o comissionamento? R: Sim. Como cada linha paralela opera como uma ilha de automação independente, compartilhando arquitetura elétrica e mecânica padrão, novas linhas podem ser integradas sem interromper as linhas ativas.
P: Todas as linhas paralelas compartilham as mesmas peças de reposição? R: Sim. Todas as linhas utilizam acionamentos mecânicos unificados, roletes de poliuretano, carrinhos dispensadores de fita, componentes da cabeça de cintagem e lógica PLC da Siemens, minimizando os custos de estoque no armazém.
P: Quais normas de segurança de máquinas regem este equipamento? R: Para os mercados CE e internacionais, o projeto está em conformidade com a ISO 12100:2010 para redução de riscos mecânicos e com a EN 415-10:2014 para segurança de máquinas de embalagem.
Próxima etapa
Nossa equipe de engenharia de aplicações oferece integração de layout personalizado e modelagem de vazão em três etapas diretas:
- Envie o desenho do seu layout. incluindo dimensões da bobina (diâmetro externo/diâmetro interno/largura/peso), produção máxima da planta e desenhos atuais do chão de fábrica para info@fhopepack.com.
- Receba uma proposta técnica formal em até 48 horas., incluindo cálculos de tempo de ciclo, modelos de área ocupada e fichas técnicas das máquinas.
- Agende uma visita técnica ao local. Com nossos especialistas, revisaremos as folgas da linha, os pontos de integração do moinho de desenho e a logística de alimentação.
Leitura relacionada
- Linha de enrolamento, inversão e empilhamento de bobinas de fio de aço
- Máquina de amarração de arame para feixes de vergalhões e hastes
- Máquina de enrolamento completo para bobinas pequenas
- Máquina de embalagem de bobinas
Fontes
- Linha automática de embalagem de bobinas de fio — Especificações de Engenharia do FHOPEpack
- Máquina de enrolamento de bobinas de fio de grande diâmetro Série FPW-600 — Dados de integração de sistemas
- Modelo de Cálculo de Capacidade de Produção da Fábrica — Exemplo ilustrativo de planejamento de capacidade
- ISO 12100: 2010: Segurança de máquinas — Princípios gerais de projeto — Avaliação e redução de riscos
- PT 415-10: 2014: Segurança das máquinas de embalagem — Parte 10: Requisitos gerais
- Protocolo Oficial de Proposta Turnkey (SLA de Resposta Padrão de 48 Horas)
Última revisão: 29/10/2026
Última atualização: 29/10/2026