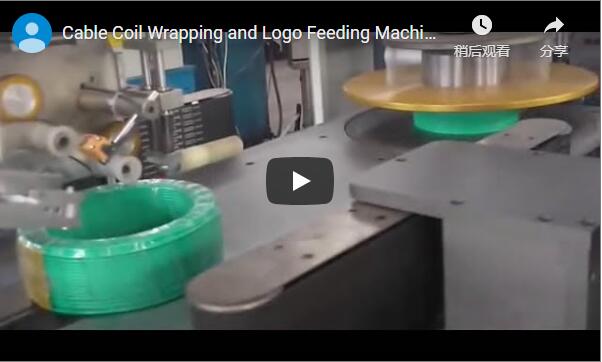
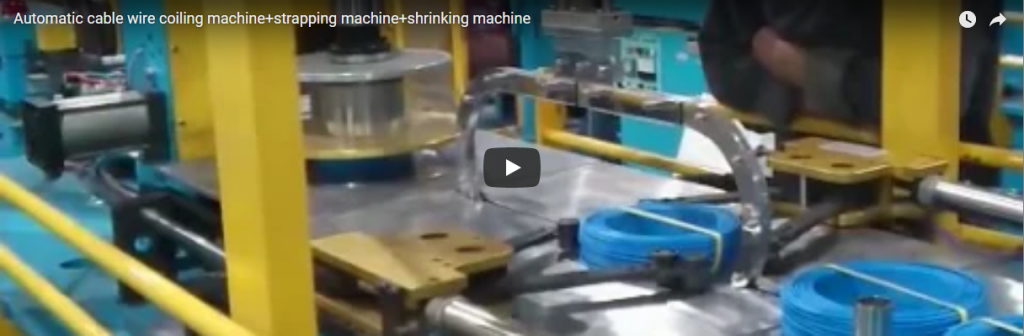
Resumo executivo: Para evitar bobinas de armazenamento soltas, amassados na capa e gargalos na linha de produção, é necessário tensão precisa e resistência consistente das juntas. Uma máquina automática de cintar cabos aplica fita de PET ou PP com uma tensão predefinida, geralmente de 15 a 70 kg, em ciclos de aproximadamente 15 a 30 segundos por bobina, substituindo a cintagem manual variável por ciclos repetíveis gerenciados por CLP. O cabeçote alimenta a fita ao redor da bobina, aperta-a, sela as extremidades e corta a fita. Este guia aborda o ciclo e os pontos de seleção.
Conteúdo
- O que a máquina faz
- Como funciona o ciclo de cintagem
- Material e largura da alça
- Tensão e vedação
- capacidade dimensional da bobina
- Faixa de especificações típica
- Lista de verificação para seleção de máquinas
- Noções básicas de operação e segurança
- Fundamentos de manutenção
- Perguntas frequentes sobre engenharia
- Próxima etapa
- Leitura relacionada
- Fontes e normas
O que a máquina faz
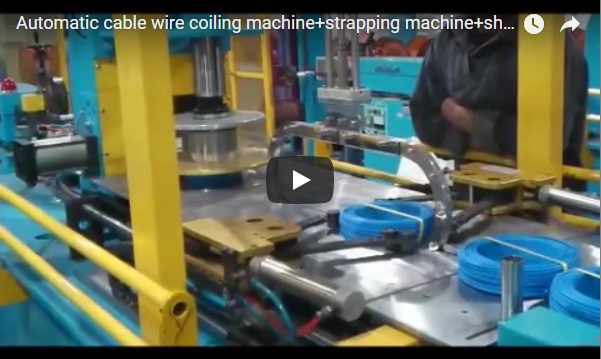
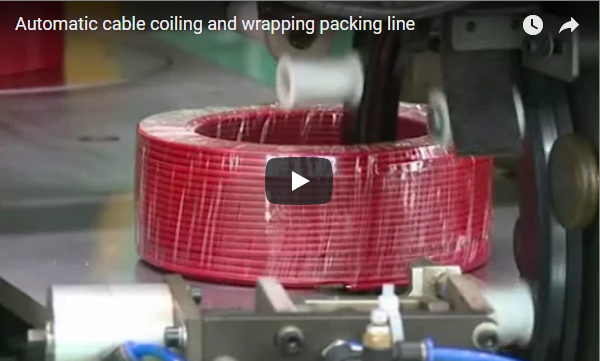
Uma máquina automática de cintar cabos fixa bobinas de cabos e fios com uma fita plástica antes de serem embaladas em filme termoencolhível, paletizadas ou armazenadas. É a mesma etapa que alimenta uma linha de enrolamento, cintagem e embalagem termoencolhível de cabos . O ciclo é totalmente automatizado, de modo que cada bobina é cintada com a mesma posição, tensão e vedação da fita, sem que o operador manuseie as ferramentas de cintagem.
Essa consistência é o que diferencia a cintagem automatizada da cintagem manual. Uma bobina cintada manualmente apresenta variações de tensão de uma cinta para outra, o que resulta em bobinas frouxas durante o armazenamento ou desfiadas durante o transporte. A máquina elimina essa variação na etapa de embalagem.
Como funciona o ciclo de cintagem
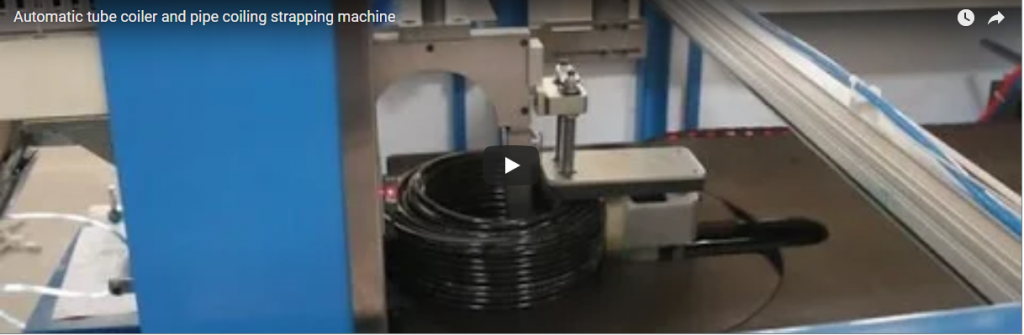
Uma bobina chega à estação de cintagem, posicionada pela esteira de alimentação e confirmada por sensores. A cabeça de cintagem então alimenta a fita ao redor da circunferência da bobina através de seu trilho arqueado.
O mecanismo de tensionamento aperta a fita com uma força predefinida, as extremidades sobrepostas são unidas e a fita é cortada rente à selagem. A bobina com a fita é então transferida da estação para a saída, pronta para ser embalada em filme termoencolhível ou paletizada.
Todo o ciclo é gerenciado por um CLP (Controlador Lógico Programável), portanto, a tensão, a quantidade de tiras e o tempo são definidos como parâmetros e se repetem de forma idêntica para cada bobina.
Material e largura da alça
Dois materiais predominam nas embalagens de cabos. O PET (polietileno tereftalato) mantém melhor a tensão e suporta mais carga, sendo ideal para bobinas mais pesadas e armazenamento prolongado. O PP (polipropileno) é a opção mais leve para o dia a dia, onde a retenção de tensão é menos importante.
As larguras comuns das fitas variam de 9 a 19 mm, com a espessura definida pela resistência que a fita deve suportar. Para cargas exigentes, o PET é a escolha usual; a largura e a qualidade são definidas de acordo com o peso da bobina para cada projeto.
Tensão e vedação
A tensão é o valor que determina se uma bobina permanece segura ou se danifica. Se a tensão for insuficiente, a cinta desliza sobre a capa do cabo; se for excessiva, a cinta pressiona a capa e deforma a bobina.
A selagem une as extremidades da fita de duas maneiras. A selagem a quente funde as extremidades da fita, enquanto a soldagem por fricção vibra o material para fundi-lo; as soldas por fricção geralmente proporcionam maior resistência da junta com fita PET. Ambos os processos são controlados pela máquina, portanto, a força de selagem não depende do operador.
capacidade dimensional da bobina
A bobina deve se ajustar à máquina em três dimensões: diâmetro externo, diâmetro interno e largura. Uma bobina que exceda os limites da estação não pode ser fixada em uma única passada, e uma bobina com um diâmetro interno muito grande pode exigir o ajuste do arco da cinta.
Esses limites são confirmados para cada projeto, considerando as dimensões das bobinas, como em uma máquina de embalagem de cabos e fios em geral . Vale a pena planejar uma margem de segurança: uma faixa de dimensões um pouco mais ampla ou um ciclo mais rápido mantêm a linha utilizável à medida que a produção aumenta.
Faixa de especificações típica
Os valores abaixo correspondem à configuração típica publicada desta máquina. Confirme os valores exatos com base na faixa de bobina específica para o seu projeto.
| item | Especificação |
|---|---|
| Material Strap | PET ou PP |
| Largura da correia | 9 para 19 mm |
| O tempo de ciclo | 15 a 30 segundos por bobina |
| Faixa de tensão | 15 para 70 kg |
| Aplicação da alça | uma ou várias tiras por bobina |
| Controlar | CLP com IHM |
| Redes | Profinet, Ethernet/IP e similares |
| De vedação | selagem térmica ou soldagem por fricção |
Lista de verificação para seleção de máquinas
Analise estes pontos antes de solicitar um orçamento, e nós confirmaremos o restante de acordo com a sua linha de cabos para cada projeto.
| item | O que confirmar por projeto |
|---|---|
| Bobina | Faixas de diâmetro externo (OD), diâmetro interno (ID) e largura. |
| Correia | material, largura e resistência da junta necessários |
| Ver | peso da bobina e meta de tensão retida |
| Ciclo | bobinas por hora e tiras por bobina |
| saída | Bobina fixada para túnel de encolhimento ou paletizador |
| Controlar | Rede de automação e marca PLC |
| Headroom | metas futuras de tamanho e ciclo |
Uma máquina de cintar independente ajuda, mas o ganho de produtividade ocorre quando ela é integrada à linha de produção. A esteira de entrada recebe as bobinas diretamente da enroladeira, e a esteira de saída entrega a bobina cintada ao túnel de encolhimento ou paletizador, como em uma linha de rebobinagem, cintagem e embalagem retrátil de bobinas de cabos . No lado do controle, o CLP se conecta à rede da fábrica via Profinet ou Ethernet/IP.
Noções básicas de operação e segurança
Comece pela fita. Carregue a fita com a espessura e largura corretas, confirme se a curvatura corresponde ao diâmetro da bobina e defina a tensão e a quantidade de fitas para a receita no HMI.
O ciclo posiciona a bobina, abaixa o dispositivo de retenção, aciona o mecanismo de cintagem e ejeta a bobina cintada automaticamente, permitindo que os operadores se mantenham afastados da área de cintagem durante o movimento. Siga o procedimento de bloqueio antes de limpar resíduos de cinta ou ajustar o mecanismo de tensionamento e mantenha as mãos longe da alimentação da cinta enquanto a cabeça estiver em ciclo.
Fundamentos de manutenção
Realize as verificações diárias antes do primeiro turno. Confirme se o percurso da correia está livre de detritos, se as vedações não apresentam travamentos e se a unidade de tensionamento retorna a zero entre os ciclos.
Mantenha a guia da fita, as guias de fixação e os rolos de saída limpos e levemente lubrificados, conforme o manual. Observe o acúmulo de resíduos de fita na estação de corte e selagem e verifique visualmente a vedação na primeira bobina de um lote antes de processar o lote completo.
Perguntas frequentes sobre engenharia
P: Qual o material da fita que a máquina utiliza? R: A fita padrão é de PET ou PP, com larguras padrão de 9 a 19 mm, sendo a gramatura definida de acordo com o peso da bobina em cada projeto.
P: Qual a velocidade de enrolamento de uma bobina? R: O ciclo típico publicado é de 15 a 30 segundos por bobina, dependendo do tamanho da bobina e da quantidade de bobinas enroladas.
P: Como é ajustada a tensão da correia? R: O mecanismo de tensão aperta até uma força predefinida, normalmente entre 15 e 70 kg, programada no CLP.
P: Como as extremidades da fita são unidas? R: Por selagem térmica ou soldagem por fricção, ambas controladas pela máquina para uma vedação repetível; as soldas por fricção geralmente proporcionam maior resistência da junta com PET.
P: Qual o risco de ajustar a tensão incorretamente? R: Uma tensão muito baixa permite que a fita deslize ao longo da capa do cabo, enquanto uma tensão muito alta deforma a espiral e pressiona a capa.
P: Qual método de selagem proporciona juntas mais resistentes com PET? R: A soldagem por fricção geralmente proporciona maior resistência da junta do que a selagem a quente ao usar fitas de PET.
P: A máquina pode aplicar mais de uma cinta por bobina? R: Sim. Cintas simples são adequadas para bobinas compactas e leves, enquanto cintas radiais múltiplas são configuradas para bobinas maiores ou embalagens sujeitas a movimentação durante o transporte; a quantidade é por projeto e está definida na receita.
P: A máquina se conecta à rede da fábrica? R: O CLP da máquina de cintar se integra a redes de automação de fábrica, como Profinet e Ethernet/IP, para receitas e diagnósticos.
Próxima etapa
- Envie um e-mail para info@fhopepack.com com as dimensões das bobinas, a alça e o ciclo de carga desejado.
- Enviamos um desenho de layout e uma proposta de amarração em até 48 horas.
- Agendamos uma visita técnica para confirmar a rede de entrada, saída e controle antes da instalação.
Leitura relacionada
- Máquina de cintar chapas de aço
- Máquina de enrolamento de mangueiras para embalagem de bobinas de aço
- Máquina de embalagem com filme stretch para bobinas e rolos
- Envolvimento orbital horizontal automático para cobertura total em uma única passada.
- Linhas de produtos de máquinas de embalagem FHOPE
Fontes e normas
- ISO 12100:2010 — Segurança de máquinas. Princípios gerais para projeto, avaliação de riscos e redução de riscos.
- EN 415-10:2014 — Segurança de máquinas de embalagem. Requisitos gerais
- EN ISO 13849-1:2023 — Segurança de máquinas. Partes de sistemas de controle relacionadas à segurança.
- Vídeo de demonstração da máquina automática de cintar cabos FHOPE, YouTube.
Última revisão: 09/10/2026