Resumo executivo: Nossa ensacadeira para tubos funciona como uma máquina flow-pack ampliada para produtos longos. Ela forma um filme em forma de tubo ao redor de cada tubo à medida que este passa, sela-o e corta-o no comprimento do tubo, de modo que cada tubo saia em sua própria capa . A capa evita arranhões durante o transporte e impede que os tubos se esfreguem uns nos outros no feixe. Um túnel de encolhimento pode ser adicionado posteriormente para uma embalagem mais compacta, mas a maioria dos clientes opta por não utilizá-lo.
Conteúdo
- Como funciona o ensacador de mangas
- Por que revestir cada tubo?
- Somente a capa ou capa com revestimento termoencolhível
- Dimensionamento do filme
- Ajustar a velocidade do laminador de tubos
- ensacador de mangas ou ensacador de pacotes
- Lista de verificação de seleção
- Perguntas frequentes sobre engenharia
- Próxima etapa
- Leitura relacionada
- Fontes
Como funciona o ensacador de mangas
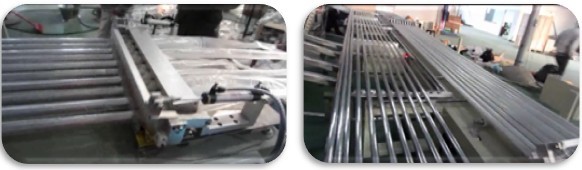
O tubo chega na esteira de alimentação e segue para a seção de formação. O filme do carretel é dobrado ao redor do tubo, formando um tubo, e uma vedação longitudinal o fecha por baixo. Quando a extremidade do tubo passa pelas mandíbulas de vedação transversal, estas se fecham atrás dele, selando o tubo e cortando-o. O tubo sai em uma embalagem fechada, e o próximo tubo já está entrando no filme. Essa sequência automatizada de ensacamento e selagem de tubos individuais elimina a alimentação manual e embala cada produto continuamente [avaliação do fabricante].
[Infeed Conveyor] ──> [Film Former + Longitudinal Fin Seal] ──> [Optical End Detection] ──> [Cross-Seal & Cut Jaws] ──> [Protected Sleeved Pipe]A tela sensível ao toque controla o ensacamento de comprimento variável. A máquina detecta a extremidade final de cada tubo por meio de sensores ópticos à medida que ele passa e posiciona a selagem transversal diretamente atrás dela, permitindo que comprimentos mistos sejam processados em linha sem trocas mecânicas. A mesma tela HMI define a temperatura e o tempo de selagem, que são ajustados conforme a necessidade de diferentes tipos de filme ou espessuras em mícrons. Um botão de parada de emergência está montado na lateral da estrutura da máquina, sendo imediatamente acessível ao operador na estação de alimentação.
Por que revestir cada tubo?
Um feixe de tubos de aço carbono ou aço inoxidável sem revestimento é convencionalmente embalado metal com metal. Durante o carregamento, içamento por guindaste, transporte rodoviário e descarregamento, os tubos individuais deslizam uns contra os outros. Cada movimento dinâmico pode deixar marcas, abrasões ou arranhões em uma superfície polida, decapada ou revestida. Além disso, um feixe principal amarrado com cintas fricciona contra feixes adjacentes, suportes de reboque e cintas de carga.
Uma película protetora aplicada a cada tubo cria uma barreira contínua de polímero entre todas as superfícies de contato metálico. A película de embalagem não precisa ser resistente ou termoencolhível para atingir esse objetivo; basta que permaneça intacta e aderida ao tubo desde a mesa de saída da fábrica até o local de recebimento do cliente. Por isso, uma película protetora não termoencolhível é suficiente para a maioria dos tubos industriais de aço e aço inoxidável.
Os tubos devem ser embalados a seco e resfriados à temperatura ambiente da oficina. Embora uma embalagem selada proteja o material contra poeira e umidade presentes no ar, embalar aço carbono úmido ou quente reterá a umidade residual, causando condensação, manchas na superfície ou corrosão instantânea sob a película.
Somente a capa ou capa com revestimento termoencolhível
| Configuração do pacote | O que isso acrescenta | Quando escolher |
|---|---|---|
| Apenas manga | Proteção contra arranhões, tubos mantidos separados dentro do feixe principal. | A maioria dos tubos comerciais de aço, estruturais e de aço inoxidável [classificação do fabricante] |
| Manga e túnel de encolhimento | Película aplicada firmemente na parte externa do tubo, sem bandeiras na cauda, apresentação mais elegante. | Tubos para varejo, canos cromados voltados para o consumidor ou expositores onde a estética impulsiona as vendas. |
O túnel de contração aplica ar aquecido controlado ao tubo revestido imediatamente a jusante das mandíbulas de corte, contraindo a película plástica sobre a circunferência do tubo. A integração de um túnel aumenta a área total da linha e consome mais energia elétrica. Recomendamos o uso de um túnel de contração apenas quando o usuário final exigir uma apresentação visual impecável. A proteção contra arranhões e danos durante o transporte permanece idêntica em ambas as configurações.
Dimensionamento do filme
O filme contínuo plano padrão em bobina — predominantemente misturas de LDPE ou HDPE [classificação do fabricante] — deve envolver completamente o perímetro do tubo, proporcionando margem de material adequada para a vedação longitudinal inferior.
Regra para cálculo da largura do filme:
Film width ≈ π × pipe OD + 2 × fin seal height + clearance
Cálculo detalhado para um tubo com diâmetro externo de 48.3 mm, vedação com aletas de 10 mm e folga de processo de 10 mm [ilustrativo]:
| Parâmetro | Dimensão / Valor |
|---|---|
| Diâmetro externo do tubo (DE) | 48.3 mm |
| Perímetro do tubo (π × 48.3 mm) | 151.7 mm |
| Folga da flange de vedação da aleta (2 × 10 mm) | 20 mm |
| Folga de conformação mecânica | 10 mm |
| Largura necessária do filme em rolo | ≈ 182 mm |
O consumo total de filme por tubo corresponde ao comprimento nominal do tubo mais as folgas para as duas extremidades seladas e as margens de corte. A transição para uma família de diâmetros externos de tubo diferente requer a montagem de um rolo de largura correspondente e o ajuste das guias de conformação de acordo com a nova geometria. Uma luva solta requer uma margem de folga maior durante a conformação do que uma luva com contração térmica em linha, pois a contração térmica aperta o excesso de folga no processamento subsequente.
Ajustar a velocidade do laminador de tubos
A ensacadeira automática deve revestir os produtos a uma taxa linear igual ou superior ao ciclo de corte da fábrica de tubos ou da estação de serragem a montante. Ambos os processos devem ser convertidos e avaliados em metros por minuto (m/min).
Exemplo prático de dimensionamento: Uma fábrica que produz tubos de 6 m em um ciclo de corte de 10 segundos entrega 6 tubos por minuto [ilustrativo]:
| Parâmetro do ciclo de moagem | Valor de Engenharia |
|---|---|
| Comprimento final do tubo | 6 m |
| Tempo de ciclo do moinho | 10 segundos por tubo |
| Taxa de entrega (60 s / 10 s) | 6 tubos/min |
| Velocidade de fresagem linear (6 tubos × 6 m) | 36 m / min |
É necessário adicionar um espaço mecânico entre os tubos para garantir a velocidade ideal da linha. As mandíbulas de selagem transversal e corte requerem uma abertura entre a extremidade traseira do tubo principal e a extremidade dianteira do tubo secundário para fechar e cortar sem atingir o aço. A alimentação da ensacadeira de mangas é projetada para funcionar mais rápido que a mesa de descarga do laminador, criando esse espaço automaticamente e puxando o filme contínuo através da separação. Os sistemas de embalagem devem sempre ser especificados com uma margem de segurança de 15% a 25% acima da produção do laminador para recuperar a cadência da linha após a troca de bobinas.
ensacador de mangas ou ensacador de pacotes
| Arquitetura de Máquina | Produtos por embalagem | Escopo principal da aplicação |
|---|---|---|
| Ensacadeira tipo manga (Flow-Pack contínuo) | Um único tubo por manga | Tubos de aço de alta qualidade, aço inoxidável polido, latão e revestidos que não devem entrar em contato metal com metal [classificação do fabricante] |
| Enfardadeira automática (Série B / Enfardadeira) | 3, 6, 10+ tubos agrupados por feixe | Tubos rígidos de plástico (PVC, PPR, PE) ou feixes de tubos não críticos agrupados, contados e ensacados juntos [classificação do fabricante] |
A ensacadeira de feixes conta, organiza, alinha e insere um grupo pré-agrupado de tubos em um único saco ou manga principal. Embora o ensacamento de feixes proteja unidades de tubos múltiplos e impeça a entrada de sujeira externa da estrada, o contato interno entre os tubos permanece sem proteção. Para tubos metálicos de alto valor com acabamentos de precisão, o revestimento contínuo de cada tubo individualmente antes do ensacamento em feixes é o método definitivo de prevenção de danos.
Lista de verificação para seleção de um ensacador de mangas de tubo
- Faixa de diâmetro externo do tuboDiâmetro externo mínimo e máximo em todo o catálogo de produtos.
- Comprimentos de tubosComprimentos de corte fixos versus comprimentos de laminação mistos aleatórios.
- Velocidade da linha de moagemFrequência de corte e potência máxima de pico (tubos/min e m/min).
- Especificações da superfícieAcabamento polido espelhado, trefilado a frio, revestido com pintura eletrostática a pó ou laminado a quente sem pintura.
- Objetivo da embalagemIsolamento funcional contra arranhões usando apenas a capa, em vez de um revestimento hermético tipo túnel termoencolhível.
- Seleção de filmesBobinas padrão de PE/HDPE, com espessura em mícrons, sem impressão ou com marca.
- Estações de descidaColeta manual, cintagem automática em linha ou embalagem em caixas de madeira.
Perguntas frequentes sobre engenharia
P: Cada tubo vem em sua própria embalagem? R: Sim. A máquina dobra continuamente um filme plano ao redor de cada tubo que passa, cria uma vedação contínua na parte inferior e sela e corta atrás da extremidade do tubo para isolar cada item em sua própria capa protetora [classificação do fabricante].
P: Preciso de um túnel de encolhimento em linha? R: Não para proteção durante o transporte. Uma película protetora solta isola as superfícies e impede completamente o atrito metal com metal nos pacotes. O túnel de encolhimento é estritamente um opcional estético para melhorar a apresentação visual no ponto de venda.
P: A ensacadeira de tubos consegue lidar com comprimentos mistos de tubos automaticamente? R: Sim. Operando no modo de comprimento variável, sensores ópticos de rastreamento integrados monitoram a extremidade posterior de cada tubo em tempo real, acionando as mandíbulas de selagem cruzada e corte atrás de cada tubo sem a necessidade de troca de ferramentas.
P: Como se calcula a largura correta da película plana?
A: Calcule a circunferência do tubo (π × OD), adicione o dobro da altura da vedação longitudinal da aleta e inclua a folga do processo. Por exemplo, um tubo com diâmetro externo de 48.3 mm, vedação de 10 mm e folga de 10 mm requer um rolo de filme com aproximadamente 182 mm de largura [ilustrativo].
P: Quais ajustes são necessários ao alterar as dimensões do filme ou do tubo? R: Alterar o tipo ou a espessura do polímero do filme requer a atualização da temperatura da barra de selagem e do tempo de permanência na tela sensível ao toque. Alterar a família de diâmetro externo do tubo requer a configuração da largura do rolo de filme correspondente e a redefinição das guias da caixa de formação.
Próxima etapa
Projetamos e integramos sistemas de ensacamento de tubos compatíveis com as saídas de laminadores de tubos existentes:
- Envie o desenho do seu layout.Envie suas tabelas de diâmetro externo de tubos, distribuições de comprimento e velocidades de saída da linha de laminação para info@fhopepack.com.
- Receba uma proposta formal em até 48 horas.Inclui cálculos dimensionais de filme em rolo, correspondência de velocidade de linha e desenhos de integração de área ocupada.
- Agende uma revisão de engenharia.Inspecionar as alturas de saída do moinho, as transferências da mesa de saída e o espaço disponível no piso.
Leitura relacionada
- Máquina automática de ensacamento de tubos, série B
- Máquina de embalagem de saco de tubo
- Vídeo: Máquina de embalagem de sacos para tubos de PVC
- Máquina de embalagem de sacos de tubo único
- Máquina automática para fabricação e ensacamento de pacotes de tubos de plástico
Fontes
- Mecânica de revestimento e vedação contínua de tubo único: Normas de Engenharia de Embalagens FHOPE, 04/10/2026
- Soluções de automação para ensacamento de tubos individuais: Sistemas de embalagem de tubo único FHOPE
- Equipamento para agrupamento e ensacamento de feixes de tubos múltiplos: Linha de ensacamento de feixes de tubos FHOPE
- Especificações de embalagem de tubos da série B: Página da máquina automática de ensacamento de tubos FHOPE
- Demonstrações funcionais da máquina: Série de engenharia de embalagens de tubos FHOPE
- Fórmulas de dimensionamento de filmes e modelos de sincronização de taxa de linha: cálculos de engenharia, valores ilustrativos
Última atualização: 29/10/2026





