Sumário executivo
Produtos retangulares em formato de bloco, desde componentes de móveis até painéis de espuma e colchões, são difíceis de embalar manualmente, e o filme resultante varia de um operador para outro. Esta linha processa esses produtos em uma sequência fixa: alimentação por esteira rolante, aplicação do filme, estação de prensagem e encolhimento e túnel de encolhimento aquecido antes da saída. Construímos linhas automáticas de embalagem retrátil para produtos em formato de bloco. A gama de produtos e o plano de aplicação do filme são definidos para cada projeto.
Conteúdo
- Por que os produtos em bloco são difíceis de embalar?
- Como a linha funciona
- Alimentação por transportador de rolos
- Aplicando a película
- Estação de prensagem e encolhimento
- túnel de encolhimento aquecido
- Configuração típica
- O que o vídeo mostra
- Lista de verificação de seleção
- Operação e segurança
- Perguntas frequentes sobre engenharia
- Próxima etapa
- Leitura relacionada
- Fontes e normas
Por que os produtos em bloco são difíceis de embalar?
Componentes de móveis, blocos de espuma, painéis de colchão e produtos retangulares similares são volumosos, têm bordas arredondadas e cada um possui um tamanho diferente. A embalagem manual com filme plástico é lenta, a aplicação do filme é inconsistente e a embalagem final varia de um operador para outro. Um bloco que não é embalado firmemente viaja solto e chega arranhado. A linha de produção foi projetada para eliminar essa variabilidade, embalando cada bloco seguindo a mesma sequência, de modo que a embalagem tenha sempre a mesma aparência e resistência.
Como a linha funciona
Um produto entra por uma esteira rolante, percorre as estações e sai com o filme bem tensionado em todas as suas faces, sem que nenhum operador o toque durante a sequência principal. A linha possui estações específicas em ordem: alimentação, aplicação do filme, prensagem e encolhimento, e túnel de aquecimento. Como as estações são fixas, a embalagem é repetível, em vez de ser montada manualmente pelo operador. A sequência é confirmada para cada projeto na linha de produção real.
Alimentação por transportador de rolos
Os produtos são alimentados na linha por meio de uma esteira rolante, que move cada bloco até o ponto de aplicação do filme. A esteira transporta o bloco sem levantá-lo, de modo que painéis pesados e blocos de espuma entram na linha da mesma forma que os leves. A alimentação por rolos também controla o tempo, permitindo que a estação de aplicação do filme trabalhe com base no bloco que está efetivamente chegando. A largura e a carga da esteira variam de acordo com o tamanho do bloco, conforme definido para cada projeto.
Aplicando a película
Na estação de aplicação, a película é colocada ao redor do bloco, de forma que a cobertura atinja as faces que precisam dela. A aplicação é automática e uniforme, o que resolve o problema da aplicação manual inconsistente que geralmente ocorre com produtos em bloco. O plano de aplicação da película segue as dimensões do bloco e o seu trajeto, confirmados para cada projeto. A uniformidade da aplicação é a base das etapas de prensagem e encolhimento, pois a película só pode se ajustar ao que já está presente.
Estação de prensagem e encolhimento
A próxima etapa é a prensagem e encolhimento, onde o filme é pressionado contra o produto, iniciando o processo de encolhimento. O elemento de prensagem pressiona o filme contra as superfícies, fechando-o ao redor do bloco antes que o túnel realize o encolhimento principal. A prensagem e o encolhimento simultâneos fazem com que o filme entre em contato com as superfícies desde o início, resultando em uma embalagem firme em vez de uma embalagem frouxa. O curso e a força da prensagem são definidos de acordo com o tamanho do bloco, confirmado para cada projeto.
túnel de encolhimento aquecido
O bloco passa então por um túnel de encolhimento aquecido, onde o filme se ajusta firmemente a todas as superfícies devido ao calor. O túnel é responsável por esticar o filme rente aos cantos e bordas, justamente onde a embalagem manual solta costuma aparecer. A temperatura e o tempo no túnel são controlados para cada projeto, garantindo que o filme encolha completamente, sem excesso de encolhimento em produtos delicados. O bloco sai do túnel com o filme bem ajustado.
Um bloco finalizado é estável e está pronto para empilhamento ou transporte.
E como cada bloco executa a mesma sequência, o pacote tem a mesma aparência e contém os mesmos elementos todas as vezes. A saída alimenta a próxima estação no fluxo, conforme confirmado por projeto.
Configuração típica
Os valores apresentados abaixo listam os limites funcionais do projeto, em vez de valores numéricos, e são confirmados por projeto.
| Parâmetro | Faixa típica, confirmada por projeto. |
|---|---|
| Bloquear | produtos retangulares |
| Filme | plano de filme termoencolhível |
| Estações | entrada, filme, prensa, túnel |
| Túnel | temperatura, permanência |
| Saída | conexão de fluxo |
| alimentação eléctrica | 380 V trifásico 50 Hz ou 220 V monofásico para máquinas leves, selecionado conforme o projeto. |
O que o vídeo mostra
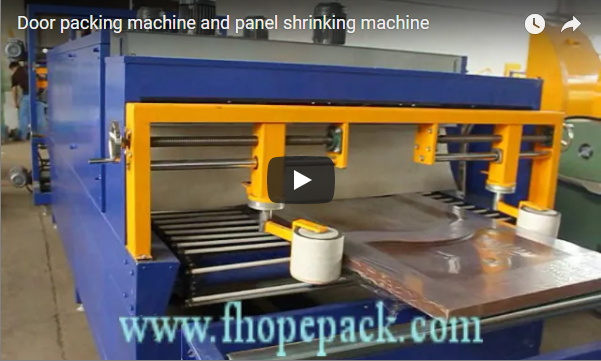
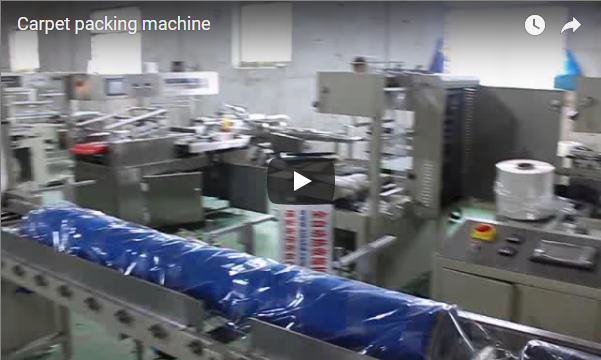
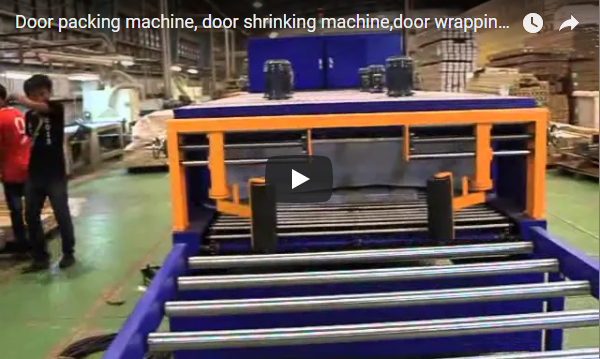
Nossas imagens mostram uma linha automática de embalagem retrátil processando produtos retangulares em blocos, desde a alimentação até a aplicação do filme, prensagem e encolhimento, além do túnel de encolhimento. Trata-se de uma demonstração geral; portanto, a variedade de blocos e o plano de aplicação do filme serão confirmados conosco para cada projeto específico.
Lista de verificação de seleção
| Questão | Confirme por projeto |
|---|---|
| Intervalo de blocos | tamanhos e pesos |
| Filme | plano de filme termoencolhível |
| Estações | ajuste de sequência |
| Túnel | ajuste de temperatura |
| Saída | próxima estação |
| alimentação eléctrica | tensão, fase e frequência no local |
Operação e segurança
A linha é controlada pelo painel e cada bloco é alimentado, embalado, prensado, encolhido e entregue automaticamente. Mantenha-se afastado da entrada, da estação de filme, da área de prensagem e encolhimento e do túnel enquanto a linha estiver em funcionamento, com proteções e botões de parada de emergência na posição do operador. As verificações de rotina abrangem a esteira, a alimentação do filme, o elemento de prensagem, o túnel e os sensores, conforme o manual da máquina. Confirme a receita com o bloco antes de cada operação para que a embalagem permaneça uniforme.
Perguntas frequentes sobre engenharia
P: O que esta linha de produtos inclui? R: Produtos em blocos retangulares, como componentes de móveis, blocos de espuma e painéis de colchão.
P: O que acontece em cada estação? R: Alimentação, aplicação do filme, prensagem e encolhimento, seguido de um túnel de encolhimento aquecido antes da saída.
P: Por que existe uma etapa de prensagem? R: A prensagem pressiona o filme contra o bloco antecipadamente, fazendo com que o pacote saia esticado em vez de frouxo.
P: O que o túnel faz? R: O túnel aquecido encolhe a película, pressionando-a firmemente contra todas as superfícies, incluindo cantos e bordas.
P: O pacote é repetível? R: Sim, cada bloco executa a mesma sequência, portanto o pacote tem a mesma aparência e conteúdo todas as vezes.
Próxima etapa
- Envie um e-mail para info@fhopepack.com com a sua gama de blocos, filmes e volumes.
- Enviamos uma proposta de embalagem retrátil e um desenho de layout em até 48 horas.
- Agendamos uma visita técnica para confirmar a área de plantio e o layout das instalações.
Leitura relacionada
- Máquina automática de selagem de filme em painéis e portas.
- Máquina automática de embalagem retrátil para pratos
- Máquina automática de embalagem retrátil de painel
- Linhas de produtos de máquinas de embalagem FHOPE
Fontes e normas
- ISO 12100:2010 Segurança de máquinas, princípios gerais para projeto e avaliação de riscos
- EN 415-10:2014 Segurança de máquinas de embalagem, requisitos gerais
- EN ISO 13849-1:2023 Segurança de máquinas, partes de sistemas de controle relacionadas à segurança
Vídeo demonstrativo da linha automática de encolhimento e compactação FHOPE. Avaliado como uma demonstração geral; alcance do bloco confirmado por projeto.
Última revisão: 10/10/2026