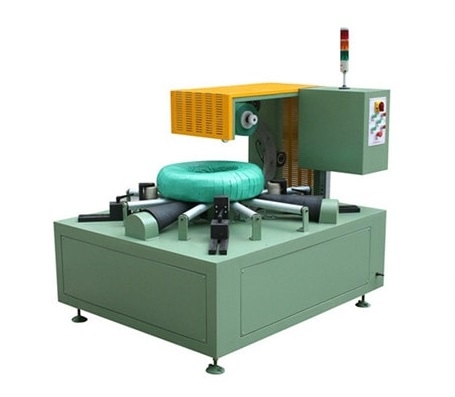
Sua nova linha de embalagem pode funcionar com os guindastes existentes?
A integração de uma linha de embalagem de bobinas com transportadores e pontes rolantes existentes começa na interface: posições de recebimento, sinais de transferência, buffers e intertravamentos de segurança. Aprenda a definir cada transferência antes que o escopo da linha seja fixado.

Como integrar uma linha de embalagem de bobinas com transportadores e guindastes existentes
Como integrar uma linha de embalagem de bobinas com transportadores e guindastes existentes
A maioria das linhas de embalagem de bobinas não começa do zero. Elas são adicionadas a uma área de produção que já possui esteiras transportadoras, acesso para ponte rolante, rotas para empilhadeiras e fluxo de materiais estabelecido. O limite de integração é o ponto de encontro da nova linha com os equipamentos existentes, e esse limite determina o sucesso do projeto.
Este guia ajuda as equipes de projeto, engenharia e operações a definir a interface entre uma nova linha automática de embalagem de bobinas e os sistemas de manuseio existentes.
| Elemento de interface | O que deve ser definido |
|---|---|
| Posição de recebimento | Localização e orientação da bobina em cada transferência. |
| Controle de transferência | Quem controla a transferência e qual sinal confirma a prontidão? |
| Pare em qualquer um dos lados. | Como cada sistema espera, rejeita ou se recupera. |
| Buffer | Capacidade, condição de lotação máxima e rota quando estiver lotado |
| Bloqueio de segurança | Zona de acesso compartilhado e limite de bloqueio e etiquetagem |
Mapeie o fluxo existente antes da nova linha.
Registre como as bobinas chegam hoje: de uma linha de corte longitudinal, uma mesa de rolos, uma viga móvel, um guindaste ou um carro de bobinas. Marque os buffers existentes, os pontos de transferência e as pessoas ou sistemas que controlam cada transferência.
A nova linha deve se encaixar nesse fluxo sem criar um novo gargalo ou bloquear o equipamento do qual depende.
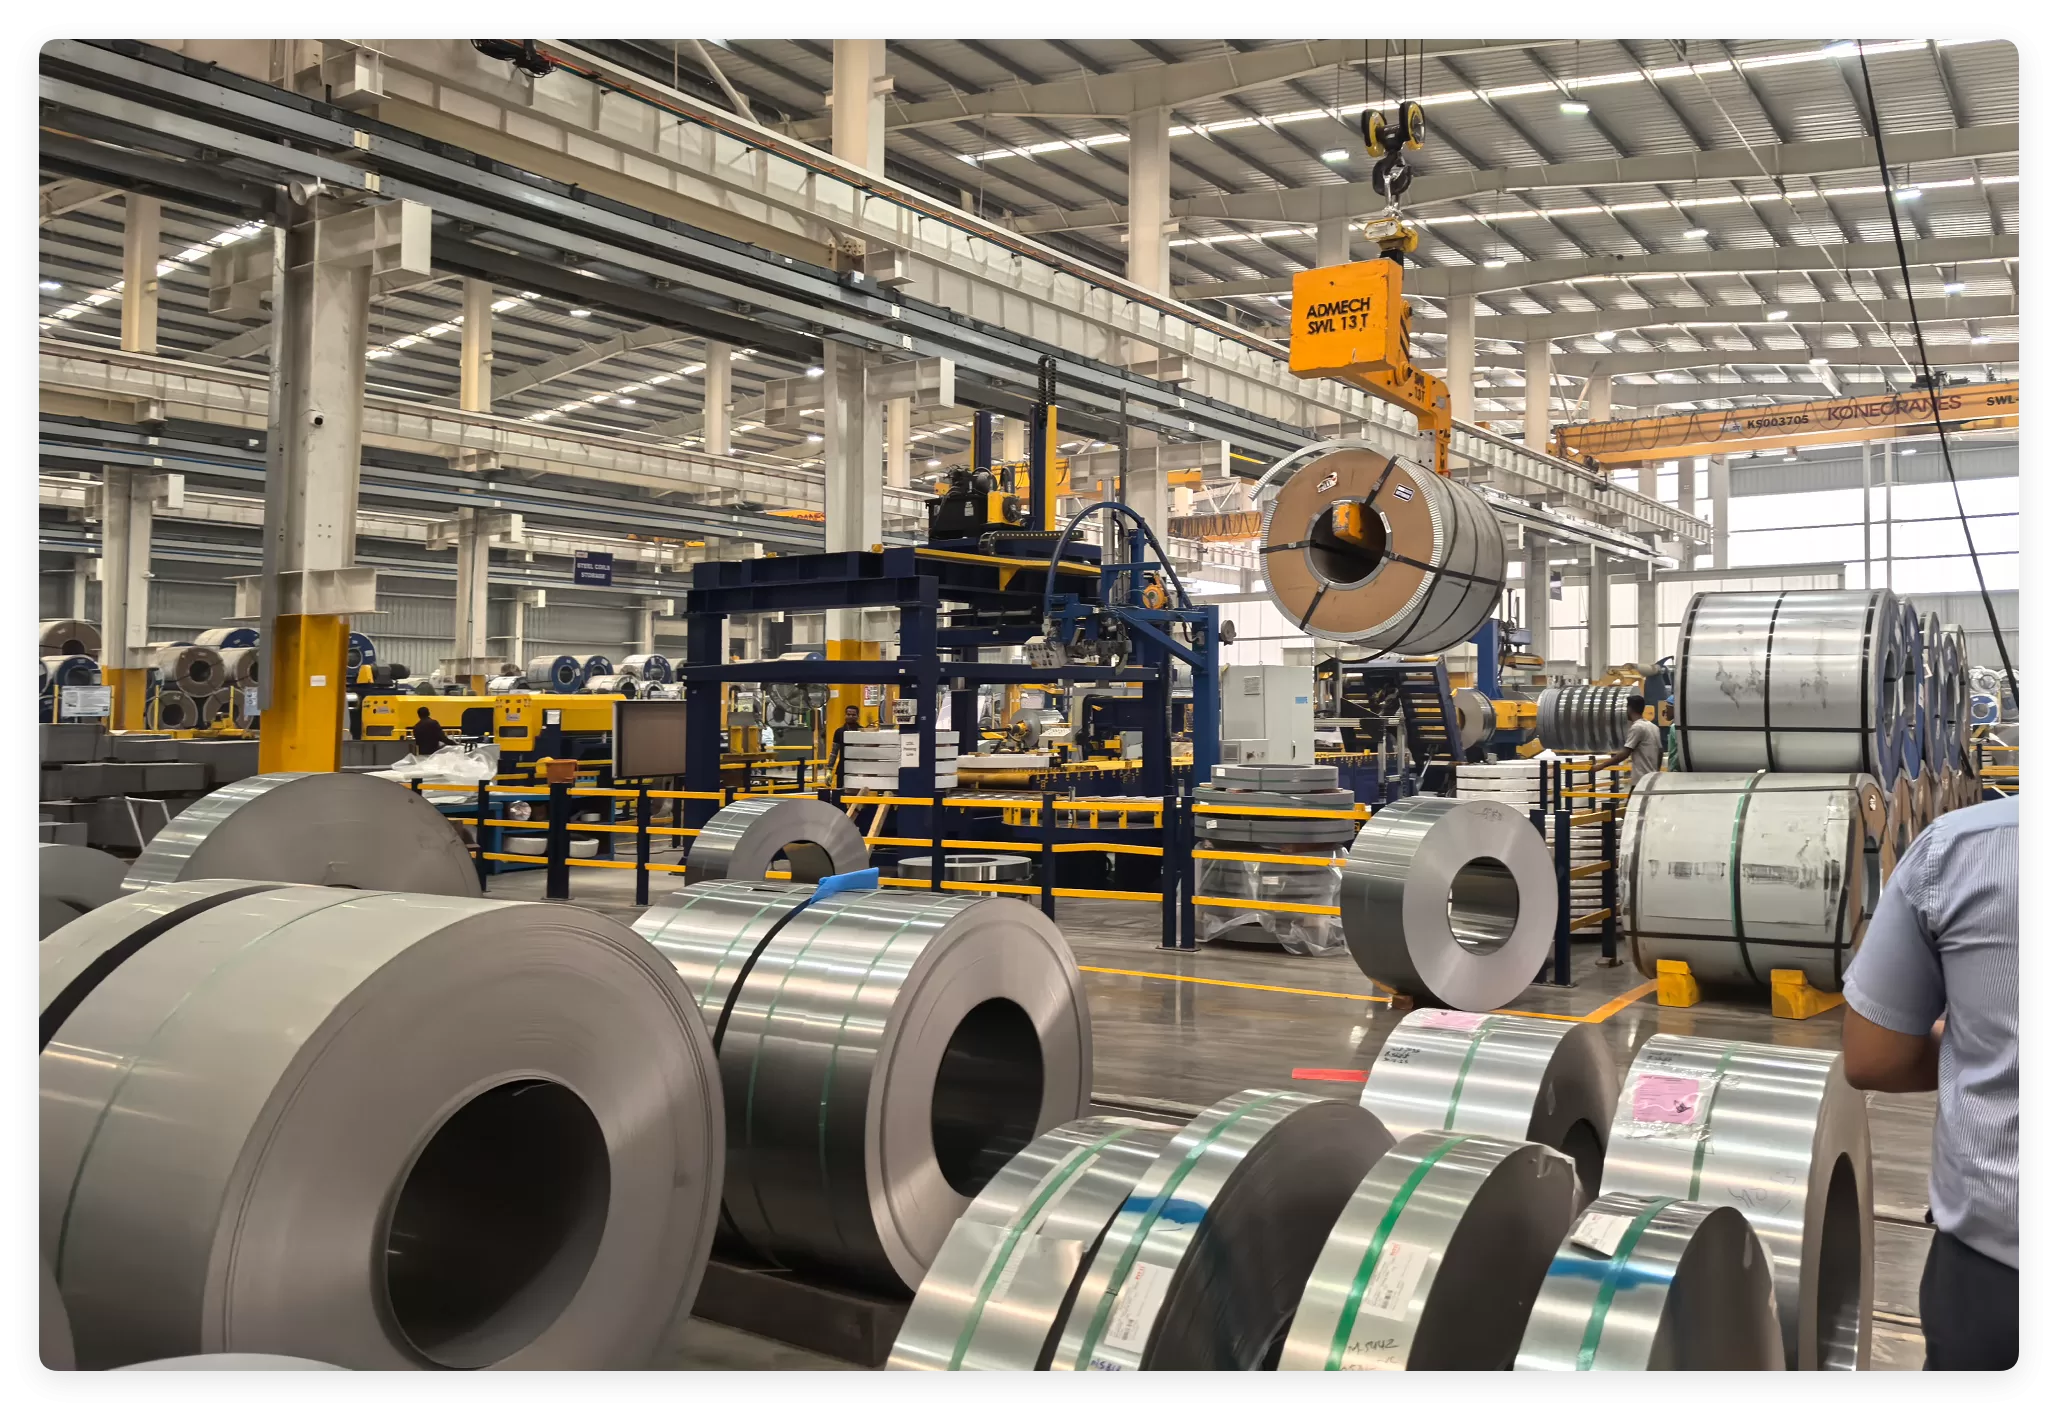
A imagem mostra um contexto de automação de embalagem de bobinas em um centro de serviços de aço. A nova linha deve ser mapeada em relação às esteiras transportadoras, rotas de guindastes e fluxo de materiais existentes antes que a posição de qualquer equipamento seja definida.
Defina a interface física.
Para cada transferência de informações, indique:
- Local de recebimento da bobina e em qual orientação.
- Quem controla a transferência?
- Que sinal confirma que a bobina está pronta?
- O que acontece quando a nova linha é interrompida?
- O que acontece quando o equipamento existente é parado?
A interface só estará completa quando ambos os lados puderem esperar, rejeitar ou recuperar sem interromper o outro de forma insegura.
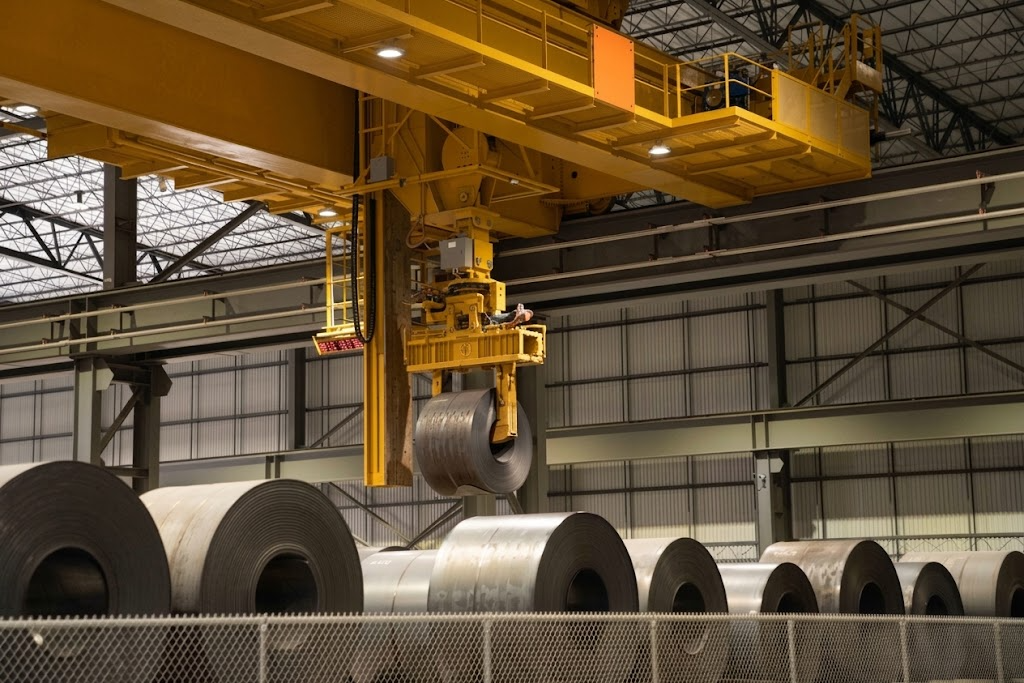
A imagem mostra a integração do guindaste e do sistema de movimentação de materiais. A posição de pouso do guindaste, o sinal de que a bobina está posicionada corretamente e a rota a ser percorrida quando a linha não pode receber a bobina devem fazer parte da interface.
Decida como a bobina será entregue.
Uma linha carregada por guindaste precisa de uma posição de aterrissagem definida, uma aproximação segura e um sinal de que a bobina está posicionada corretamente. Uma linha alimentada por esteira transportadora precisa de velocidade, altura e sinais de controle correspondentes entre a esteira existente e a nova linha.
Não assuma que o guindaste ou a esteira transportadora possam simplesmente "parar na linha". A interface deve ser testada com a lógica de controle real.
Adicionar buffer no limite
A diferença entre o tempo de liberação a montante e o tempo de ciclo a jusante deve ser absorvida por um buffer definido. Mostre a capacidade do buffer, a condição de cheio e o percurso quando o buffer estiver cheio.
Se o equipamento existente for mais rápido que a nova linha, o buffer não é um luxo; é o limite do sistema.
Inclua a segurança na interface.
A nova linha de proteção e as rotas existentes de guindastes ou transportadores compartilham o mesmo espaço. Defina a zona de acesso, o intertravamento entre os equipamentos em movimento e o limite de bloqueio e etiquetagem para ambos os sistemas.
Uma integração que ignore a área compartilhada criará um risco que nenhum dos proprietários do sistema poderá controlar.
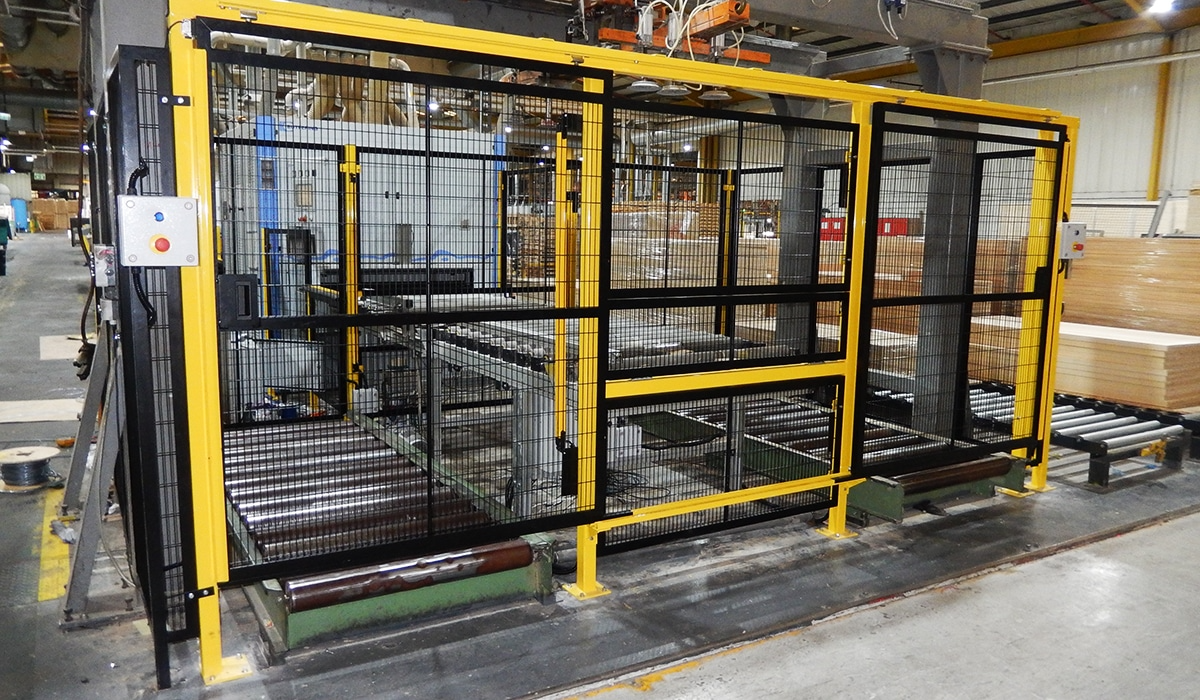
A imagem mostra intertravamentos de segurança industrial e invólucros de proteção. A área compartilhada entre o sistema de movimentação existente e a nova linha precisa de intertravamentos e de uma delimitação clara de bloqueio e etiquetagem.
Teste a transferência durante a aceitação.
O teste FAT/SAT deve incluir a chegada de uma bobina proveniente da esteira ou guindaste existente, uma parada em cada lado e uma recuperação. Registre os sinais, as esperas e a intervenção necessária.

A imagem mostra pessoas trabalhando em torno de uma máquina de enrolamento de bobinas de aço durante o procedimento específico do local. O teste de transferência deve ser realizado no local, com os mesmos operadores, sinais e lógica de controle que serão usados na produção.
Um próximo passo prático
Desenhe os sistemas existentes e o novo em um único diagrama, incluindo todas as transferências, buffers e intertravamentos. Revise o diagrama com os responsáveis por ambos os sistemas antes de definir o escopo da linha.
Mantenha o mesmo diagrama de interface visível para a comparação e os testes de aceitação da linha automática de embalagem de bobinas .
Veja uma linha automática de embalagem de bobinas de aço na Malásia com sistema inteligente de enrolamento e cintagem:

Detalhes visuais

Clique para ampliar

Clique para ampliar
Clique para ampliar
Clique para ampliar
Veja como funciona
Descubra como nossas soluções de embalagem automatizadas otimizam a eficiência da sua linha de produção. Este vídeo demonstra a operação integrada, projetada para máxima proteção.
Confiável por Siderúrgicas e Líderes da Indústria
Fabricantes globais confiam nos equipamentos de embalagem de alta resistência da FHOPE.


Pronto para otimizar sua linha de embalagem?
Obtenha um orçamento personalizado com análise de ROI. Nossos engenheiros respondem em até 24 horas.
- Design de layout gratuito
- Suporte global à instalação
- Garantia de 2 ano incluída
Suas informações estão seguras e nunca serão compartilhadas.
Máquinas Relacionadas
Linha de embalagem de bobinas de aço
Ver detalhes →
Linha de embalagem de bobina vertical
Ver detalhes →
Linha de embalagem de bobina de mangueira
Ver detalhes →
Linha de embalagem de bobina de cobre
Ver detalhes →
Linha de embalagem de bobina de fio
Ver detalhes →
Linha de embalagens de painéis
Ver detalhes →
Máquina de ensacamento de tubos
Ver detalhes →
Linha de embalagem de perfil de alumínio
Ver detalhes →
Linha de amarração e amarração automática de tubos de tubos FHOPE
Ver detalhes →
Linha automática de amarração e amarração de tubos
Ver detalhes →
Máquina automática de cintar tubos de aço
Ver detalhes →
FHOPE Máquina de embalagem automática de tubo de aço
Ver detalhes →
Linha de embalagem automática de fitas de tubos de plástico
Ver detalhes →
Linha automática de ensacamento de tubos PPR/PVC
Ver detalhes →
Máquina de embalagem de saco de tubo Platsic
Ver detalhes →
Máquina de embalagem de pneus FPT-200
Ver detalhes →
Máquina de embalagem de pneus FPT-300
Ver detalhes →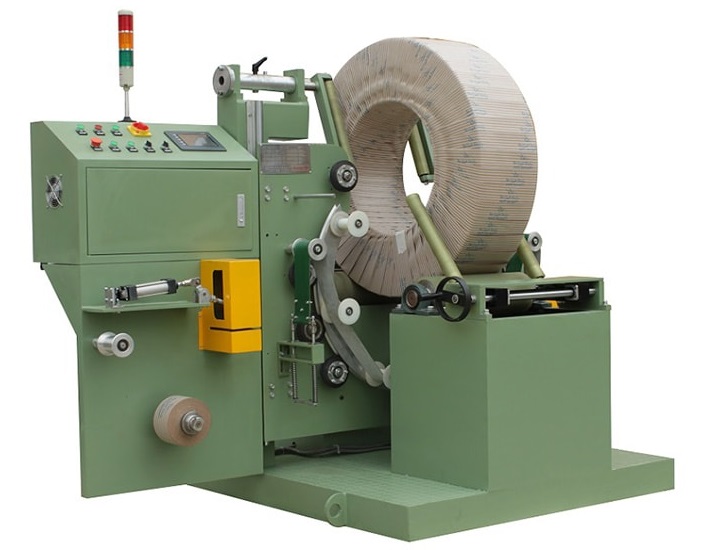
Máquina de embalagem de pneus FPT-400
Ver detalhes →
Máquina de Embalar Bobina de Cabo-FPCA100
Ver detalhes →