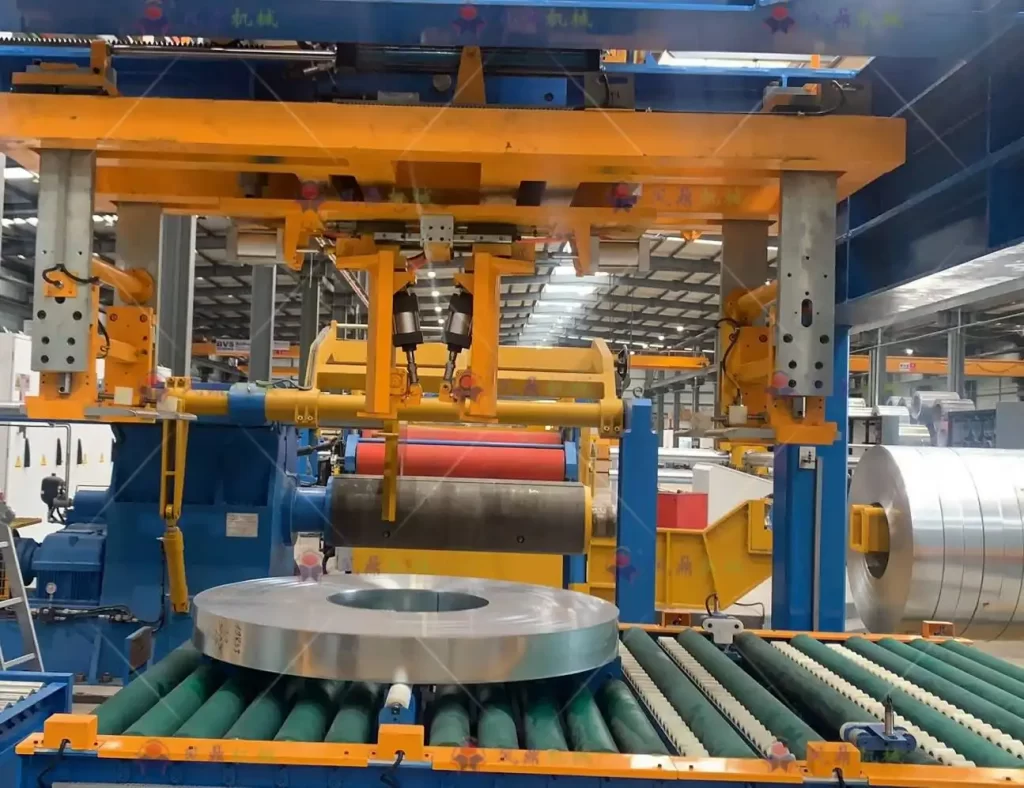
A implementação bem-sucedida de uma nova linha de embalagem de bobinas é uma etapa crucial para otimizar o fluxo de trabalho operacional. A inicialização não se resume a ligar as máquinas; trata-se de um processo meticuloso que garante o funcionamento harmonioso de cada componente — desde fontes de alimentação a sensores e transportadores. Uma primeira execução apressada ou sem o devido preparo pode levar a ineficiências, tempo de inatividade e potenciais riscos à segurança. Este guia oferece uma abordagem estruturada e didática, baseada nas melhores práticas do setor, para iniciar a configuração da sua linha de embalagem de bobinas com eficiência desde o primeiro momento.
Considerando inúmeras instalações, a diferença entre uma inicialização tranquila e uma desafiadora geralmente reside na preparação e verificação metódicas. Isso envolve confirmar a estabilidade da energia e do ar, testar rigorosamente as funções individuais da estação manualmente, calibrar os sensores com precisão e fazer a transição cuidadosa para a automação total. Ignorar qualquer etapa dessa sequência de inicialização do equipamento de manuseio de bobinas pode interromper toda a linha.
Entender o *porquê* de cada etapa é tão crucial quanto o *o quê*. Por exemplo, o teste manual de estações não é apenas uma verificação de redundância; é fundamental para isolar potenciais problemas mecânicos ou elétricos antes que se propaguem no modo automático. Da mesma forma, a calibração precisa dos sensores evita erros que podem interromper a produção.
A confiança no desempenho da sua linha de embalagem de bobinas começa com um processo de comissionamento completo e bem executado. Vamos explorar as etapas essenciais necessárias para garantir que sua linha opere com segurança, confiabilidade e produtividade desde o primeiro dia.
1. Verificando conexões essenciais: alimentação e fornecimento de ar
1.1. Garantindo um fornecimento estável de energia e pneumático
Antes de iniciar qualquer teste operacional, o primeiro passo crítico é confirmar um fornecimento estável e adequado de eletricidade e ar comprimido. Essas são as linhas de vida fundamentais para o seu sistema automático de embalagem de bobinas. Verifique se a tensão, a amperagem e a fase da alimentação elétrica correspondem precisamente às especificações da máquina. Verifique se as linhas de ar comprimido fornecem ar limpo e seco na pressão necessária (PSI ou Bar), livre de flutuações.
- Verificações elétricas: Confirme as desconexões da alimentação principal, verifique o aperto das conexões dos terminais e certifique-se de que o aterramento esteja adequado, de acordo com as normas de segurança. Consulte recursos como Padrões elétricos da OSHA em busca de orientação.
- Verificações pneumáticas: Inspecione os filtros de ar, reguladores e lubrificadores (unidades FRL). Sangre as linhas de ar para remover a umidade e certifique-se de que os manômetros estejam com a leitura correta.
1.2. Consequências de conexões instáveis
Potência inconsistente ou pressão de ar flutuante podem causar comportamento errático da máquina, incluindo ciclos incompletos, superaquecimento do motor, mau funcionamento de sensores e desligamentos abruptos. Conexões elétricas frouxas representam risco de incêndio, enquanto ar contaminado ou com baixa pressão pode levar à lentidão do desempenho do atuador pneumático e ao desgaste prematuro dos componentes. Proteger cuidadosamente todas as conexões — cabos, conduítes, conexões pneumáticas — é essencial para evitar problemas dispendiosos e paradas posteriores.
1.3. Utilizando ferramentas de diagnóstico
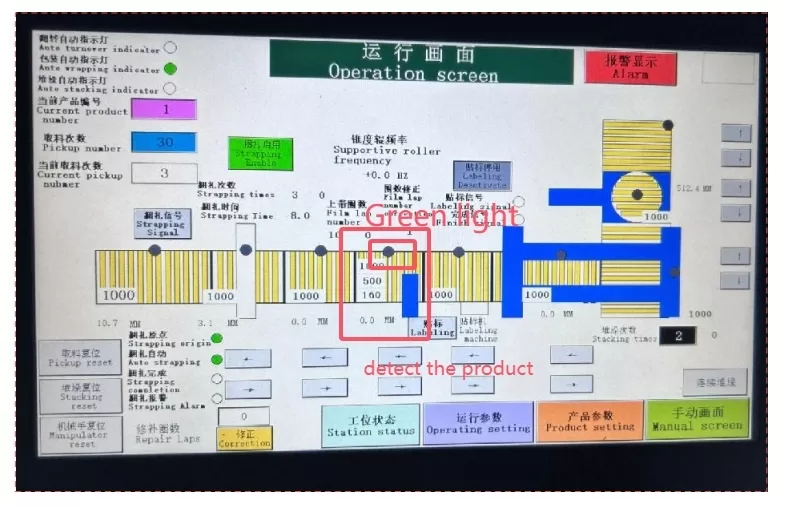
As linhas modernas de embalagem de bobinas frequentemente contam com sistemas de diagnóstico integrados, acessíveis via Interface Homem-Máquina (IHM). Esses sistemas podem monitorar a qualidade da energia de entrada e a pressão do ar, emitindo alertas para irregularidades. Familiarize sua equipe com essas telas de diagnóstico e códigos de alarme durante a fase de comissionamento. A compreensão desses alertas precoces permite ajustes proativos antes que pequenos problemas se transformem em problemas maiores.
2. Realização de testes manuais de estação para validação funcional
2.1. Isolando e Testando Funções Individuais
Antes de operar toda a linha automaticamente, cada estação (por exemplo, carregamento de bobinas, centralização, enrolamento, cintagem, empilhamento e descarregamento) deve ser testada individualmente no modo manual ou manual. Isso permite que os operadores verifiquem o movimento mecânico correto, a resposta elétrica e a ativação do sensor para cada tarefa específica. Acesse os controles manuais, normalmente por meio da interface homem-máquina (IHM), para ativar componentes como motores, transportadores, grampos, cortadores e atuadores, um por um.
Durante esses testes, observe:
- Movimento suave e correto das peças mecânicas (sem travamento, ruído excessivo ou vibração).
- Engate e desengate adequados de acionamentos, embreagens e freios.
- Sequenciamento e temporização corretos de cilindros pneumáticos ou hidráulicos.
- Acionamento preciso de sensores associados (interruptores de fim de curso, sensores de proximidade) conforme os componentes atingem suas posições pretendidas.
- Funcionalidade dos dispositivos de segurança, como paradas de emergência e cortinas de luz associadas a essa estação. Aderindo a princípios de proteção de máquinas é primordial.
2.2. Identificação e resolução precoce de problemas
O teste manual é a principal oportunidade para detectar problemas como desalinhamento do motor, tensão incorreta da correia transportadora, batentes mecânicos ajustados incorretamente ou fiação defeituosa antes que causem problemas na operação automática. Por exemplo, se a pinça de filme de uma estação de envelopamento não aplicar pressão consistente, ela pode ser ajustada ou reparada imediatamente. Se uma seção da esteira transportadora funcionar de forma irregular, seu sistema de acionamento ou rolos podem ser inspecionados.
Utilize as telas de diagnóstico de E/S (entrada/saída) da IHM durante os testes manuais. Isso ajuda a confirmar se o Controlador Lógico Programável (CLP) está recebendo os sinais corretos dos sensores e enviando os comandos corretos aos atuadores. Discrepâncias aqui geralmente indicam problemas de fiação, componentes defeituosos ou parâmetros lógicos incorretos do CLP.
2.3. Simulando Cargas e Condições
Sempre que possível e seguro, utilize bobinas de amostra ou cargas simuladas durante os testes manuais. Isso ajuda a verificar se os componentes de suporte de carga, sensores de peso e mecanismos de posicionamento funcionam corretamente em condições realistas. Por exemplo, alimentar manualmente uma bobina de teste garante que as guias de alinhamento e as esteiras transportadoras da estação de carga suportem o peso e as dimensões corretamente. Esta etapa adiciona uma camada de validação que vai além dos testes de movimentação da máquina vazia.
3. Calibração de interruptores e sensores ópticos para precisão
3.1. O papel crítico dos sensores
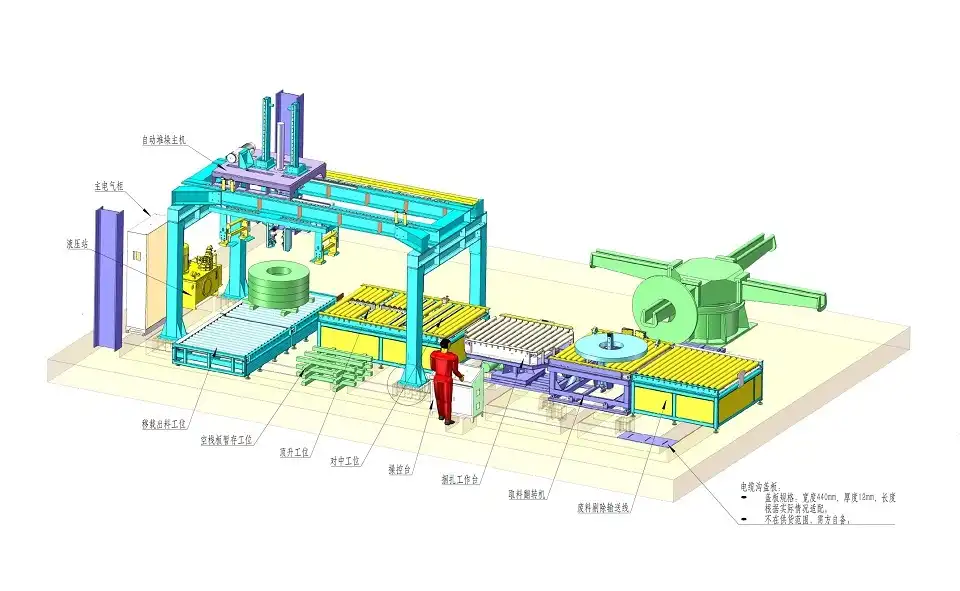
Interruptores ópticos (sensores fotoelétricos), sensores de proximidade, chaves fim de curso e codificadores são os "olhos e ouvidos" da linha automatizada de embalagem de bobinas. Eles detectam a presença, a posição, as dimensões e o movimento da bobina, acionando ações subsequentes como enrolamento, cintagem ou transporte. Os tipos comuns incluem sensores fotoelétricos de feixe passante, retrorreflexivos e difusos, cada um adequado para diferentes tarefas de detecção. Sua função precisa é essencial para a sincronização do processo e a prevenção de colisões ou congestionamentos.
3.2. Procedimentos de calibração de precisão
A calibração do sensor envolve o ajuste de parâmetros como alcance de detecção (sensibilidade), tempo de resposta e alinhamento para garantir uma detecção confiável e repetível. Isso geralmente é feito por meio de potenciômetros no próprio sensor ou pelo software HMI.
- Alinhamento: Certifique-se de que os elementos de transmissão e recepção (para os tipos de feixe passante ou retrorrefletivos) estejam perfeitamente alinhados. Os refletores devem estar limpos e posicionados corretamente.
- Sensibilidade: Ajuste a sensibilidade para que o sensor detecte o objeto alvo (bobina) de forma confiável, mas ignore elementos de fundo ou pequenas alterações ambientais (poeira, luz). Teste com a faixa real de tamanhos de bobina e materiais que a linha suporta.
- Verificação de sinal: Utilize a tela de diagnóstico ou monitoramento de E/S da IHM para confirmar se o CLP recebe um sinal claro de "LIGADO" ou "DESLIGADO" quando o sensor é acionado ou desligado. Verifique se há "vibração" ou instabilidade no sinal.
Consulte a documentação e os recursos do fabricante do sensor, como guias educativos sobre os princípios básicos do sensor, para obter instruções detalhadas de calibração específicas para os modelos utilizados.
3.3. Testando a integração do sensor com a lógica do sistema
Após a calibração individual, teste como cada sensor interage com a lógica geral do sistema de controle. Posicione ou mova manualmente uma bobina (ou objeto de teste) para acionar os sensores e observe se a ação correspondente da máquina ocorre correta e prontamente. Por exemplo, o ciclo de empacotamento inicia imediatamente quando o sensor de presença da bobina na estação de empacotamento é acionado? A esteira transportadora para quando uma bobina atinge o sensor de fim de linha? Temporização desalinhada ou sequenciamento lógico incorreto geralmente indicam problemas com o posicionamento do sensor, calibração ou parâmetros de programação do CLP.
4. Transição suave para operação automática
4.1. Ativação em fases do modo automático
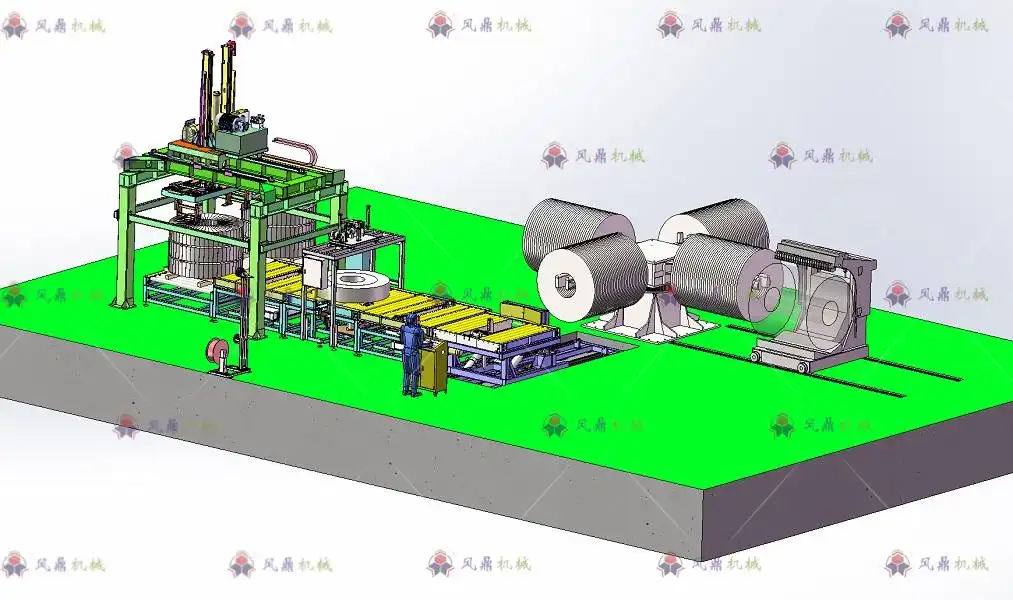
Após a conclusão dos testes manuais e das calibrações dos sensores, a transição para o modo automático deve ser gradual. Comece configurando os parâmetros operacionais necessários por meio da interface homem-máquina (IHM) – receitas de bobinas (dimensões, peso), parâmetros de envelopamento (tensão do filme, sobreposição), velocidades da esteira transportadora e configurações do ciclo. Comece com um "teste" no modo automático, sem bobinas, para observar o sequenciamento e a interação entre as estações. Certifique-se de que todos os movimentos estejam sincronizados e ocorram conforme programado.
Em seguida, introduza as bobinas uma de cada vez a uma velocidade operacional reduzida. Isso permite que os operadores monitorem cuidadosamente todo o processo – carregamento, transferência entre estações, processamento (enrolamento/amarração) e descarregamento – identificando possíveis gargalos, problemas de tempo ou imprecisões de posicionamento sob carga.
4.2. Monitoramento e Observação Contínuos
Durante essas execuções automáticas iniciais, o monitoramento contínuo é crucial. Os operadores devem observar atentamente a operação física da máquina e, simultaneamente, monitorar a IHM para atualizações de status, tempos de ciclo e quaisquer mensagens de erro ou alarmes. Preste atenção a:
- Posicionamento consistente da bobina e transferência entre estações.
- Aplicação correta dos materiais de embalagem (tensão do filme, posicionamento das cintas).
- Aceleração e desaceleração suaves de motores e transportadores.
- Desempenho preciso de ajustes automatizados (por exemplo, posicionamento do trilho-guia com base no tamanho da bobina).
- Resposta do sistema às entradas do sensor em tempo real.
4.3. Ajuste fino para desempenho ideal
Com base nas observações feitas durante as execuções automáticas iniciais, ajustes finos costumam ser necessários. Isso pode envolver o ajuste dos valores do temporizador do CLP, dos parâmetros do controlador PID para controle de tensão, dos perfis de velocidade do motor (rampas de aceleração/desaceleração) ou das posições dos sensores. O objetivo é alcançar uma operação suave, eficiente e confiável na taxa de produção desejada. Documente todos os ajustes realizados para referência futura. Seguir as melhores práticas operacionais estabelecidas pode orientar esse processo de otimização.
Somente após a linha demonstrar operação estável e correta em velocidade reduzida, a produtividade deve ser gradualmente aumentada até o nível de produção desejado, continuando o monitoramento cuidadoso durante toda a fase de aceleração.
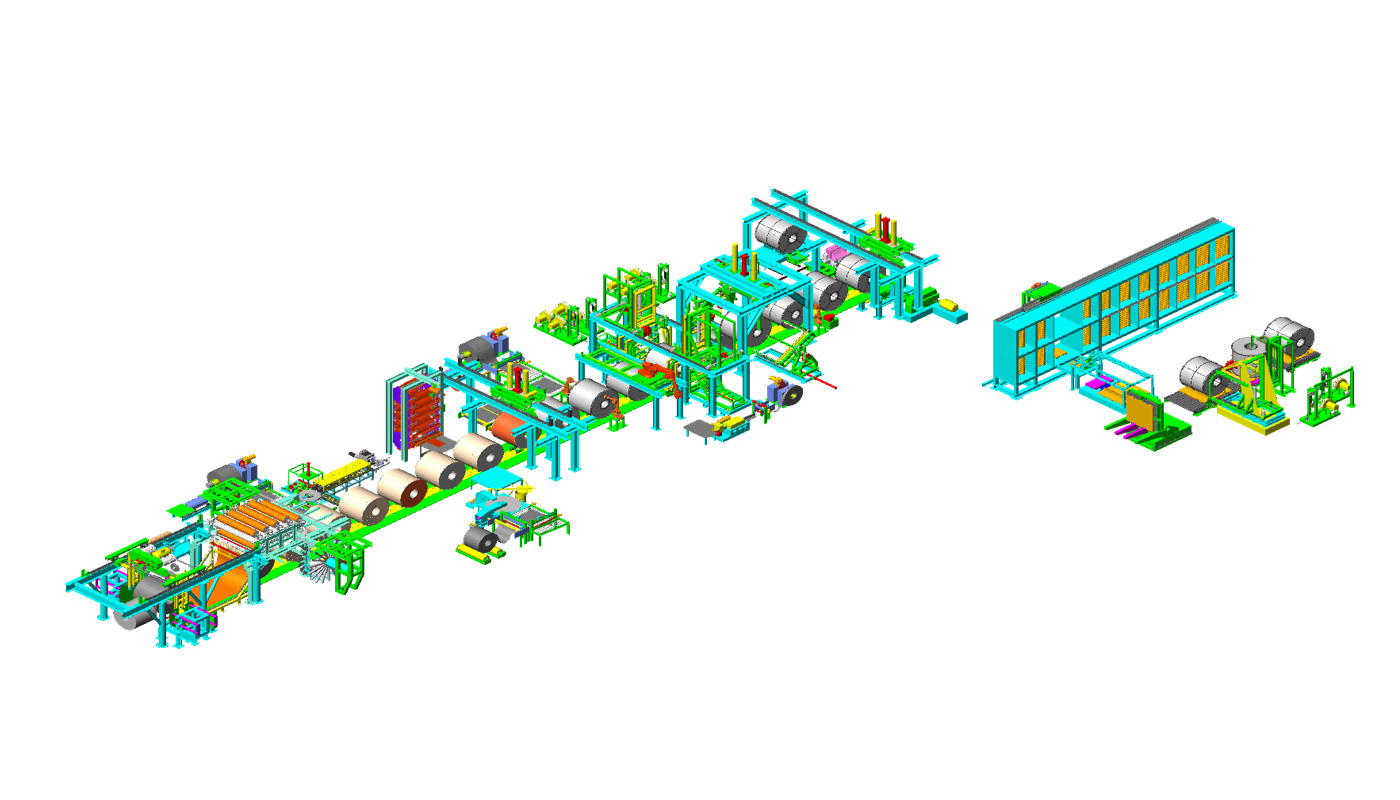
Conclusão: Alcançando o sucesso de uma inicialização de linha de embalagem de bobinas
O comissionamento eficaz de uma linha de embalagem de bobinas exige uma abordagem sistemática e detalhada. Ao verificar diligentemente as conexões de energia e ar, realizar testes manuais completos em cada estação, calibrar com precisão todos os sensores e executar uma transição gradual para o modo automático com monitoramento e ajuste fino cuidadosos, você estabelece uma base sólida para uma operação confiável e eficiente. Esse processo metódico minimiza os contratempos iniciais e garante que seu investimento tenha um desempenho ideal desde o início.
[Afirmação: Um processo de inicialização de linha de embalagem de bobinas bem executado transforma máquinas complexas em um ativo produtivo, seguro e confiável, pronto para atender às suas demandas operacionais.]

Obtenha sua melhor solução!