1. Introdução
No setor de processamento de bobinas de aço , protocolos de teste rigorosos são cruciais para confirmar que cada equipamento — da máquina de embalagem primária à máquina de cintagem e empilhamento de bobinas — opera de acordo com as especificações de projeto, ou até mesmo as supera. Essas máquinas, movidas por uma combinação de motores elétricos, sistemas servo e acionamentos hidráulicos, devem operar perfeitamente sob diversas condições para manter a produtividade, a segurança e a confiabilidade a longo prazo.
A fase de teste não é meramente um exercício mecânico; é uma validação integrada do desempenho do sistema, intertravamentos de segurança, algoritmos de controle e durabilidade dos materiais. O teste de carga abrangente é especialmente significativo na verificação da capacidade de produção de uma linha de embalagem, precisão operacional e conformidade com padrões internacionais (por exemplo, ISO, EN, GB/T). Este documento oferece uma visão aprofundada dos procedimentos de teste em várias camadas que garantem uma linha de embalagem de bobina de alto desempenho, cobrindo tudo, desde verificações de subcomponentes até testes de aceitação final.
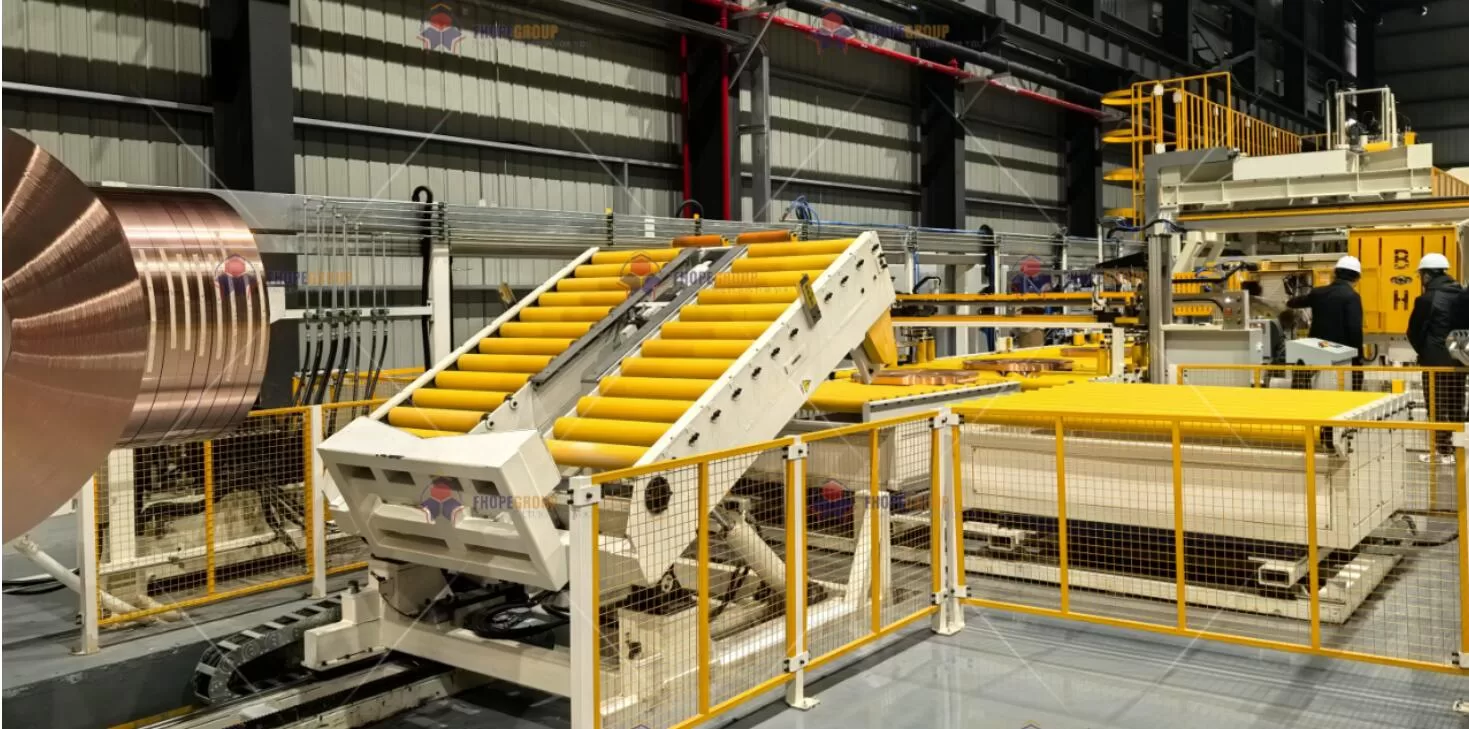
2. Visão geral dos objetivos do teste
Antes de descrever as etapas específicas do teste, é útil declarar os objetivos gerais:
-
Validar a robustez mecânica 1
- Confirme se as estruturas, suportes e peças móveis podem suportar cargas de projeto (geralmente até 125% da capacidade nominal) sem deformação permanente ou degradação do desempenho.
- Avalie a vida útil da fadiga simulando ciclos repetidos representativos das demandas normais de produção.
-
Garantir o desempenho elétrico e de controle 2
- Verifique se a lógica do PLC, os inversores de frequência (VFDs), os servomotores e os circuitos de feedback do sensor produzem consistentemente os movimentos e velocidades pretendidos.
- Realize simulações de falhas para confirmar sequências de desligamento seguras e substituições de emergência.
-
Verifique a estabilidade hidráulica
- Garanta que os cilindros hidráulicos e as unidades de potência mantenham a força de fixação, elevação ou tensionamento necessária dentro de uma tolerância especificada (por exemplo, ±2.5%).
- Monitore possíveis vazamentos, quedas de pressão ou picos de temperatura durante operação prolongada.
-
Garantia de Conformidade com as Normas de Segurança 3
- Valide a conformidade com as diretrizes da máquina (por exemplo, EN 415-8 para segurança de máquinas de embalagem), garantindo que todas as proteções, intertravamentos e paradas de emergência funcionem de forma instantânea e confiável.
- Verifique a segurança do operador durante o manuseio da bobina, especialmente para cargas pesadas ou elementos rotativos.
-
Confirme a produtividade e a velocidade da produção
- Realize testes de carga e ciclo que reproduzam as condições reais de fábrica, confirmando que a linha pode atender ou exceder as taxas de produção nominais (por exemplo, 15 bobinas/hora).
Com esses objetivos em mente, a fase de testes prossegue por meio de etapas cuidadosamente projetadas que aproveitam normas de engenharia estabelecidas, instrumentação e cenários do mundo real.
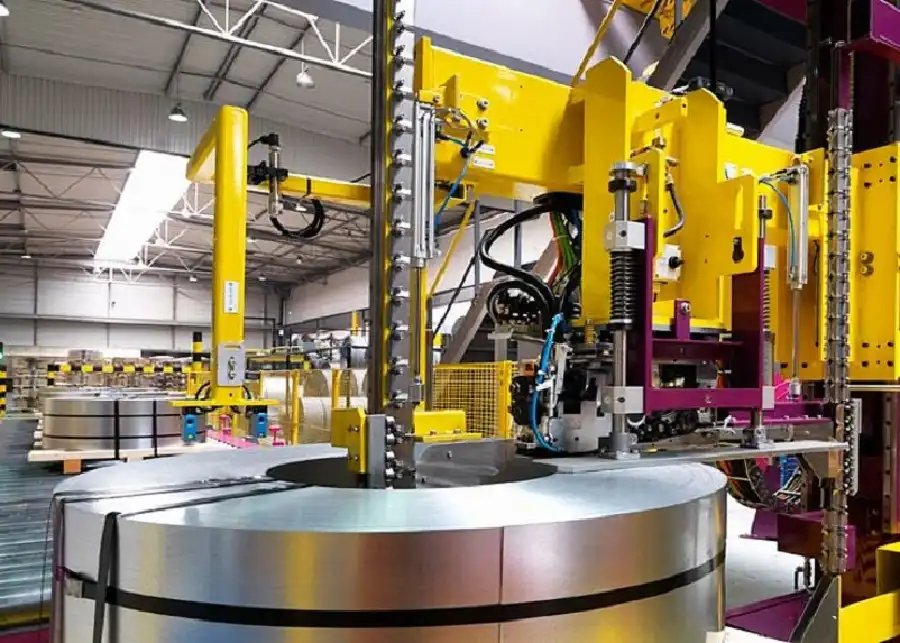
3. Preparações para pré-teste
3.1 Requisitos ambientais e de configuração
-
Condições ambientais controladas
- A temperatura e a umidade podem afetar as propriedades do fluido hidráulico, o desempenho do servomotor e a calibração do sensor.
- Ambiente alvo típico: 20–25°C e umidade relativa de 40–60%.
-
Verificações de nivelamento e fundação por máquina
- Verifique se a linha de embalagem da bobina está instalada em um piso ou fundação adequadamente rígidos.
- Verifique o alinhamento dos trilhos, transportadores e mesas de empilhamento com precisão de ±1.0 mm em todo o comprimento (conforme ISO 9283), garantindo deslocamento consistente da bobina e vibração mínima.
-
Protocolos de segurança
- Confirme se as cortinas de segurança, portões e paradas de emergência estão energizados e operacionais antes de energizar motores ou circuitos hidráulicos.
- Os procedimentos de bloqueio e sinalização (LOTO) são aplicados sempre que os técnicos interagem com painéis elétricos ou linhas hidráulicas.
3.2 Configuração de instrumentação e aquisição de dados
Testes precisos dependem das ferramentas certas:
- Sistemas de Laser ou Fotogrametria: Para medir mudanças dimensionais ou erros posicionais em tempo real.
- Sensores de Pressão e Fluxo: Conectado ao sistema hidráulico para registrar o desempenho sob carga, verificando a conformidade com as normas ISO 4413.
- Medidores de torque e deformação:Anexado a eixos servo, pontos de acoplamento ou soldagens críticas para quantificar o estresse sob cargas dinâmicas.
- Câmeras de alta velocidade: Útil para validar a tensão da cinta ou a uniformidade das velocidades de enrolamento em tempo real.
Os dados são coletados por meio de sistemas centralizados como NI CompactDAQ ou Rockwell FactoryTalk, garantindo a sincronização de múltiplas entradas de sensores. Os logs históricos permitem a análise de tendências e a detecção de anomalias sutis.
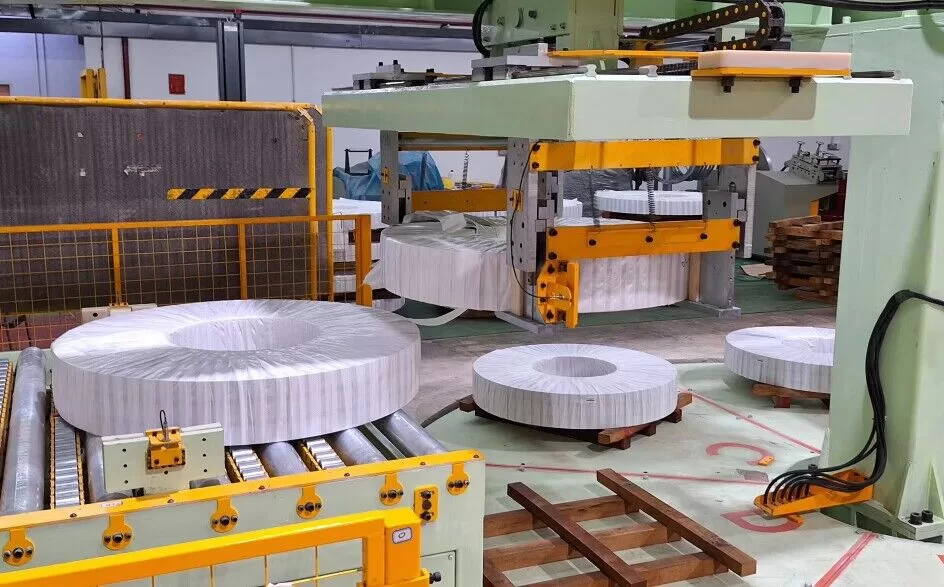
4. Fases e Metodologias de Teste
4.1 Verificações de subsistema (testes sem carga)
4.1.1 Verificação do movimento mecânico
-
Transportadores de rolos e plataformas giratórias
- Execute as linhas transportadoras em várias velocidades (de movimento lento até a velocidade máxima nominal) para detectar irregularidades, como rolos oscilantes ou rotação irregular.
- Observe o alinhamento, ouvindo ruídos de engate de engrenagens ou deslizamento da correia.
-
Movimento do Cilindro Hidráulico
- Execute o ciclo de baixa pressão de todos os cilindros (por exemplo, ações de fixação e desfixação) para verificar possível desalinhamento ou resposta lenta.
- Confirme se todas as válvulas (direcional, proporcional ou servoválvulas) abrem e fecham consistentemente.
4.1.2 Validação Elétrica e de Controle
-
Sequência Lógica PLC
- Percorra cada ponto de E/S, verificando os sinais do sensor (fotocélulas, interruptores de limite, codificadores) e os registros PLC correspondentes.
- Avalie o funcionamento correto de sub-rotinas, incluindo sequências de segurança, gatilhos de alarme e perfis de movimento para servoacionamentos.
-
Ajuste de servomotor
- Execute rotinas de retorno ao ponto inicial, verificando se as referências de posição correspondem aos pontos zero físicos.
- Execute testes de malha aberta e fechada em velocidades incrementais; registre o overshoot, o tempo de estabilização e a repetibilidade (meta: ±0.1 mm, conforme VDI/DGQ 3441).
Os testes sem carga servem como base, garantindo que cada subsistema esteja pronto para o maior estresse dos testes de carga.
4.2 Testes Integrados (Carga Parcial e Total)
Uma vez confirmada a funcionalidade básica, os técnicos introduzem gradualmente cenários de carga para corresponder ao envelope de projeto da máquina:
-
Simulação de Carga
- Utilize bobinas de aço de vários diâmetros e pesos, ou use blocos de teste calibrados que imitem a distribuição de massa de bobinas reais.
- Comece com ~50% de carga nominal, aumentando gradativamente para 100–125% para avaliar margens mecânicas e fatores de segurança (alinhado com GB/T 3811-2008 para equipamentos de elevação).
-
Teste de estresse hidráulico
- Aumente a pressão do sistema para níveis operacionais (por exemplo, 10–25 MPa).
- Verifique as taxas de vazamento em acoplamentos, blocos coletores ou vedações de cilindros usando fluidos de detecção padronizados ou detectores de vazamento ultrassônicos.
- Valide a capacidade de retenção de pressão por uma duração especificada (por exemplo, 10 minutos) com desvio mínimo (≤1.5% do ponto de ajuste).
-
Mecânica de Transportadores e Transferências
- Monitore as velocidades da linha para corresponder à produtividade do projeto (por exemplo, 15 bobinas/hora).
- Use células de carga ou sensores de torque em linha para confirmar se os motores de acionamento podem lidar com as demandas de pico de torque.
- Examine o alinhamento para evitar deslocamento ou desvio da bobina, o que pode causar congestionamentos ou colisões.
-
Tensão de cintagem e consistência de envolvimento
- Se a linha incluir uma máquina de cintagem, meça a variação de tensão (meta: ±2.5% conforme EN 12079-2) usando medidores de tensão calibrados.
- Para operações de envoltório elástico, confirme as taxas de alongamento do filme (por exemplo, 300% ±5%), verificadas por um extensômetro sem contato ou medidor de tensão digital.
4.3 Cenários de Testes Especializados
4.3.1 Condições ambientais extremas
-
Estresse de temperatura
- Se o cliente operar em climas muito quentes ou frios (por exemplo, -10 °C a +40 °C), replique essas condições em um ambiente controlado ou execute um teste de imersão prolongado.
- Avalie as alterações na viscosidade do fluido hidráulico e os limites térmicos do servoacionamento.
-
Umidade e corrosão
- Em regiões propensas à alta umidade ou névoa salina (operações costeiras), aplique padrões de teste como ASTM B117 para névoa salina ou ISO 9227 para testes de corrosão.
- Garanta que os revestimentos de proteção (por exemplo, galvanização, revestimentos de Aluzinc) resistam à exposição prolongada.
4.3.2 Testes de resistência à operação contínua
-
Corrida de 24 horas
- Opere a linha de embalagem de bobinas continuamente sob cargas operacionais normais por um dia inteiro (ou mais) para detectar quaisquer falhas progressivas, como superaquecimento em motores, calibração de sensor de deriva ou aeração de fluido hidráulico.
- Monitore tendências de dados em tempo real para torque, pressão, temperatura e vibração, sinalizando anomalias para intervenção imediata.
-
Parada de emergência e perda de energia
- Simule cortes repentinos de energia para garantir que os motores e cilindros passem para posições seguras sem que a bobina escorregue ou caia.
- Confirme se o sistema de parada de emergência (E-stop) pode interromper todo o movimento dentro do tempo necessário, normalmente ≤50 ms a partir da ativação do portão de segurança (alinhado com EN 1088:1995).
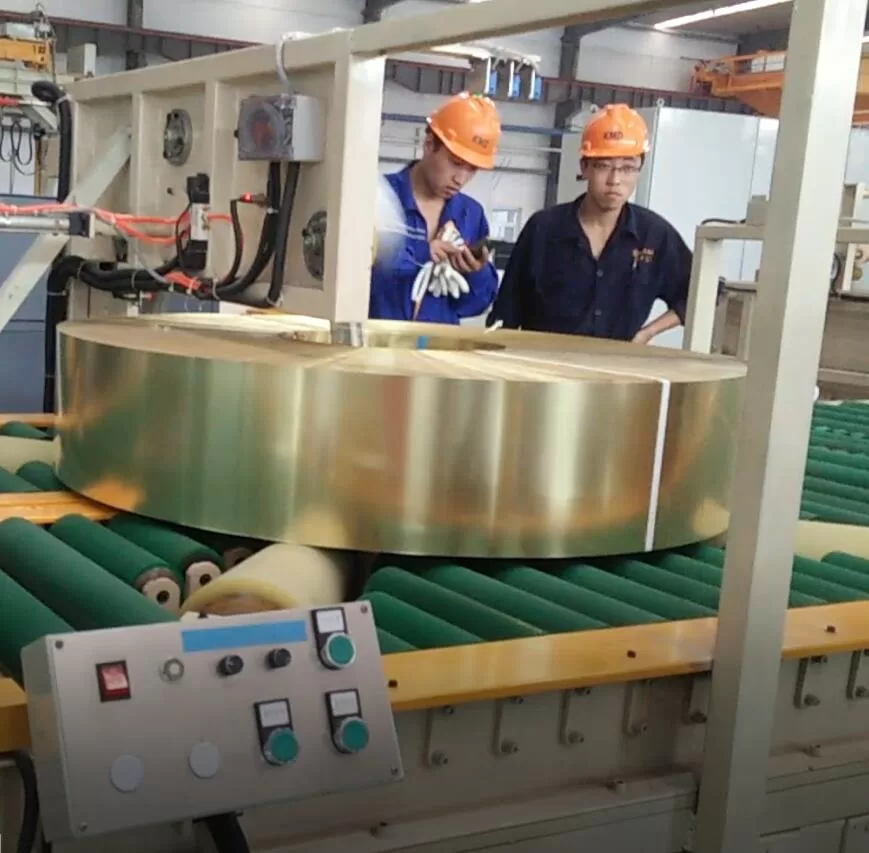
5. Parâmetros medidos e critérios de aceitação
Para tornar o teste significativo, cada parâmetro deve ter limites de aceitação claros. Abaixo está uma tabela representativa de métricas críticas:
| Categoria de Teste | Padrão/Referência | Critérios de Aceitação | método de medição |
|---|---|---|---|
| Velocidade de embalagem da bobina | JB / T 10231-2016 | ≥15 bobinas/hora (bobina de aço Φ1200 mm) | Feedback do codificador + Temporizador |
| Precisão da tensão da cinta | EN-12079 2 | ±2.5% da tensão nominal | Sensor de tensão digital |
| Estabilidade da pressão hidráulica | ISO 4413 | Desvio ≤1.5% em retenção de 10 minutos | Transdutor de pressão + registro de dados |
| Repetibilidade da posição do servo | VDI/DGQ 3441 | ±0.1 mm ou melhor | Interferômetro Laser / Medidor de Relógio |
| Nível de ruído | ISO 4871:1996 | ≤78 dB(A) a 1 m | Medidor de nível sonoro calibrado |
| Resposta do portão de segurança | PT 1088: 1995 | Atraso de parada ≤50 ms | Osciloscópio Traço |
| Eficiência energética | ISO-14955 1 | ≤0.8 kWh/tonelada de bobina de aço | Analisador de potência (precisão de 0.5%) |
Se algum parâmetro se desviar desses limites de aceitação, a equipe de engenharia investiga as causas raiz — seja um problema de alinhamento, um problema de ajuste do circuito de controle ou um defeito no selo hidráulico — e testa novamente a linha assim que as ações corretivas forem tomadas.
6. Análise e documentação de dados
6.1 Monitoramento e armazenamento em tempo real
As linhas modernas de embalagem de bobinas geralmente incorporam soluções de IoT industriais, permitindo o monitoramento em tempo real de parâmetros mecânicos, elétricos e hidráulicos. Dados de sensores (pressão, torque, posição do encoder, temperatura) são alimentados em um sistema SCADA centralizado ou em uma plataforma de controle distribuída (por exemplo, Rockwell FactoryTalk ou Siemens WinCC).
-
Frequência de registro de dados
- Picos de vibração ou pressão exigem registro de alta frequência (até 1 kHz) para captura precisa.
- Processos mais lentos (por exemplo, transporte de bobina) podem registrar em uma taxa menor (1–10 Hz).
-
Alarmes automatizados e análise de tendências
- O sistema dispara alarmes quando os valores excedem os limites predefinidos (por exemplo, torque do servo 110% da capacidade nominal).
- Dados de tendências ajudam a identificar desgaste progressivo ou desvio, orientando estratégias de manutenção preventiva.
6.2 Protocolo de Teste de Aceitação Final (FAT)
Após a conclusão bem-sucedida dos testes integrados e especializados, um Teste de Aceitação em Fábrica (FAT) abrangente é realizado com representantes do cliente. Esta etapa inclui:
-
Demonstração Funcional
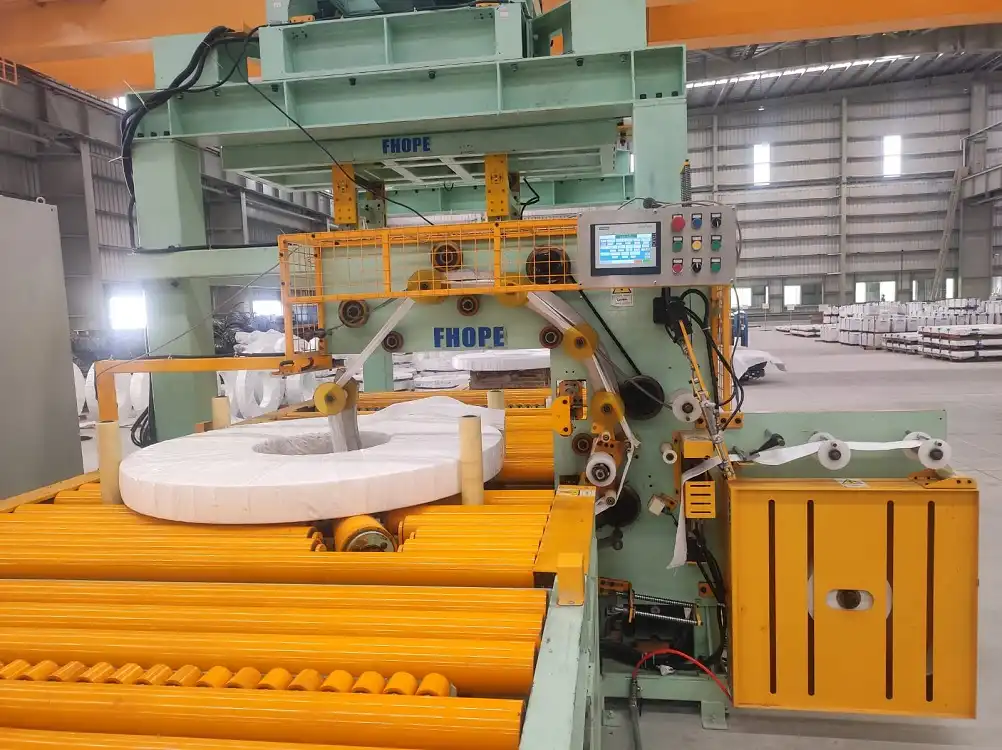
- Executar a linha em toda a sua sequência operacional: carregar uma bobina, transportar, cintar, embrulhar (se aplicável), empilhar e descarregar.
- Exibindo exibições corretas de HMI, mensagens de falha e lógica de segurança.
-
Revisão dos Indicadores Chave de Desempenho (KPIs)
- Comparação da velocidade de embalagem medida, consistência de tensão e frequência de tempo de inatividade com compromissos contratuais ou de projeto.
- Documentar a operação estável com carga total para um turno contínuo (por exemplo, 8 horas).
-
Assinatura e documentação
- Os clientes recebem um dossiê de teste abrangente, incluindo gráficos de dados medidos, certificados de calibração para equipamentos de teste e manuais do usuário do sistema.
- Quaisquer pontos em aberto ou pequenas não conformidades são anotados em uma lista de pendências com datas de resolução previstas.
7. Perspectiva do ciclo de vida: pós-teste e manutenção
7.1 Transição para a fase operacional
Uma vez que o teste prova que a máquina atende às especificações, ela é normalmente enviada para o chão de produção. No entanto, a mentalidade de teste não termina aí. Em muitas instalações modernas, a abordagem é incorporar manutenção preditiva e verificação contínua:
-
Monitoramento de condição on-line
- Sensores permanentes rastreiam parâmetros críticos como vibração do rolamento, corrente do motor, contaminação do óleo hidráulico (verificações de classe ISO 4406), etc.
- O software analítico emprega aprendizado de máquina para detectar falhas emergentes antes que ocorra uma pane catastrófica.
-
Calibração Programada
- Chaves de torque, ferramentas de alinhamento a laser e sensores de tensão exigem recalibração em intervalos especificados para manter a integridade da medição.
- Os backups e versões da lógica do CLP (conformidade com a norma IEC 61131-3) garantem que quaisquer modificações no código sejam devidamente documentadas.
7.2 Melhoria Contínua
O feedback do uso no mundo real é inestimável. Melhorias comuns identificadas após a implantação podem incluir:
- Atuadores Hidráulicos de Refino
- Atualização de vedações ou troca para óleos de qualidade superior para reduzir o desgaste e as flutuações de temperatura sob cargas extremas.
- Otimizando Loops de Controle
- Ajustando os parâmetros de ajuste do servo para reduzir o overshoot ou ajustando os perfis de tensão da cinta para bordas de bobina mais delicadas.
- Melhorando a ergonomia e a segurança
- Adicionar designs ergonômicos para carregamento de bobinas ou melhorar o posicionamento das proteções para reduzir a tensão e o risco do operador.
8. Testando inovações e tendências futuras
8.1 Gêmeo Digital e Comissionamento Virtual
Muitos fabricantes estão migrando para gêmeos digitais — criando um modelo virtual de toda a linha de embalagem de bobinas usando software como o Siemens NX Mechatronics Concept Designer (MCD). Isso permite:
- Tempo de teste físico reduzido
- Ao depurar a lógica do PLC, o movimento do servo e os intertravamentos de segurança em um ambiente virtual, você pode detectar erros antes que a máquina seja construída.
- Integração de aprendizado de máquina
- Dados do mundo real atualizam continuamente o gêmeo digital, refinando algoritmos preditivos que preveem anomalias mecânicas ou de controle.
8.2 Plataformas de testes multifísicas
Para linhas sujeitas a ambientes operacionais extremamente variados:
- Monitoramento Simultâneo
- Vibrações na faixa de 0–10 kHz, pressões de fluidos de até 35 MPa, leituras de temperatura de -20 °C a +150 °C e feedback do servoacionamento podem ser rastreados em paralelo.
- Diagnóstico Abrangente
- Um software avançado correlaciona esses conjuntos de dados multifísicos, identificando interações sutis que podem desencadear microfalhas ou desvios de desempenho.

9. Resumo e principais conclusões
O processo de teste para uma linha de embalagem de bobinas de aço é multifacetado, visando confirmar a integridade estrutural da máquina , a consistência operacional e a segurança em condições reais. Abrange tudo, desde verificações sem carga até testes de resistência de 24 horas, cada um regido por normas internacionais como GB/T 3811, ISO 4413 e EN 12079-2. Ao estabelecer critérios de aceitação claros — níveis de tensão alvo, precisão de posicionamento, estabilidade de pressão, limites de ruído e outros — os fabricantes podem demonstrar aos clientes uma prova tangível de confiabilidade.
Principais destaques :
- Preparação Completa:Controlar o ambiente de teste e verificar a instrumentação são essenciais para resultados confiáveis.
- Introdução à carga gradual: A aceleração sistemática de zero para 125% da capacidade garante a validação progressiva de cada subsistema.
- Documentação orientada a dados: O monitoramento em tempo real e o registro robusto permitem a rastreabilidade, revelando tendências de desempenho imediatas e de longo prazo.
- Conformidade com as normas: Atender ou exceder os códigos ISO, EN, IEC e GB/T promove confiança e se alinha com as melhores práticas globais.
- Ênfase no ciclo de vida:O teste não é um evento isolado — ele estabelece as bases para manutenção preditiva, atualizações futuras e melhoria contínua.
Seja você um cliente buscando garantia de segurança operacional ou um engenheiro responsável pelo comissionamento final, os procedimentos de teste descritos aqui ressaltam um comprometimento em fornecer uma solução de embalagem de bobina de ponta e robusta. Em essência, esses protocolos defendem uma filosofia: qualidade e confiabilidade consistentes emergem de uma abordagem disciplinada e baseada em padrões para cada estágio — do design e montagem ao aperto de mão final de desempenho validado.
Nota final:
Este guia reflete as melhores práticas comprovadas para testar linhas de embalagem de bobinas, alavancando códigos internacionais e análise de dados do mundo real. Os planos de teste reais podem ser ainda mais personalizados com base em requisitos específicos do local, seleções avançadas de materiais ou recursos de design especializados. Sempre consulte os protocolos de teste oficiais do projeto e a documentação de engenharia para abordar demandas de produção exclusivas e estruturas regulatórias.
-
Compreender a robustez mecânica é crucial para garantir que seus projetos suportem as tensões operacionais sem falhas. Explore este recurso para obter informações detalhadas.
-
Garantir o desempenho elétrico e de controle é vital para a eficiência operacional. Este recurso fornece diretrizes e técnicas essenciais para alcançar o desempenho ideal.
-
O cumprimento das normas de segurança é imprescindível na operação de máquinas. Este link oferece informações completas sobre normas e práticas para garantir a segurança em suas operações.