No cenário atual de fabricação de metais, as linhas de embalagem de bobinas precisam equilibrar precisão de engenharia, flexibilidade e segurança. Não importa se sua loja está embalando bobinas de aço para transporte de longa distância ou armazenamento de curto prazo, os princípios subjacentes permanecem os mesmos: design robusto, desempenho validado e uma visão holística de fatores mecânicos, elétricos e humanos. Este artigo se concentra em como um processo típico de design e engenharia se desenrola para uma linha de embalagem de bobinas, desde o recebimento dos requisitos iniciais do cliente até a entrega de uma solução totalmente verificada. Ao longo do artigo, abordaremos a modelagem 1D em escala 1:3, a análise de elementos finitos (FEA) e a integração de módulos padronizados que agilizam o caminho do conceito à produção.

1. Etapas de projeto e entradas
1.1 Matriz de Tradução de Requisitos
Um projeto bem estruturado começa traduzindo as especificações do cliente — como rendimento, tamanho da bobina e diretrizes de segurança — em modelos matemáticos de engenharia. Por exemplo, a velocidade de enrolamento pode ser expressa como:
Velocidade de enrolamento = f(Diâmetro da bobina, Espessura do filme PE, Taxa de pré-estiramento)
Esta fórmula captura a faixa de diâmetro da bobina e as propriedades técnicas do filme. Se um cliente exigir uma taxa de pré-estiramento específica ou espessura de filme, a função restringe os requisitos de velocidade e torque de enrolamento do sistema. O objetivo final é garantir tensão e cobertura consistentes sem comprometer a velocidade ou sobrecarregar os motores.
Além das métricas de desempenho, as condições de contorno — como a altura livre do edifício ou a capacidade de carga do piso — influenciam o formato final do sistema. Por exemplo, se uma instalação tem um pé-direito baixo, os projetistas mecânicos incorporam componentes de perfil mais baixo e verificam as folgas em layouts 3D. Essas restrições de contorno influenciam diretamente a área ocupada pelos componentes mecânicos e podem exigir soluções alternativas, como rampas de bobina embutidas ou cabeçotes de fixação modulares.
1.2 Níveis de Design Padronizados
Para melhorar a eficiência da engenharia e, ao mesmo tempo, manter a flexibilidade para necessidades personalizadas, geralmente empregamos uma abordagem em camadas:
- 60% Módulos comuns: Baseado em ISO 12100 normas de segurança e subconjuntos mecânicos universais (por exemplo, estruturas transportadoras, mecanismos tensores padrão).
- 30% Componentes configuráveis: Os tamanhos dos servomotores ou as classificações de potência de acionamento podem variar, mas o design principal permanece consistente.
- 10% Desenvolvimento personalizado: Necessidades especializadas, como embalagens anticorrosivas ou resistentes à névoa salina para remessas marítimas, podem exigir subconjuntos exclusivos de manuseio de filme ou invólucros de proteção.
Essa estratégia permite que a equipe de engenharia reutilize módulos comprovados, minimize erros de design e acelere os cronogramas do projeto, tudo isso preservando espaço suficiente para requisitos exclusivos do cliente.
2. Projeto de engenharia do subsistema principal
2.1 Mecanismos centrais da máquina de embalagem de bobinas
No coração de qualquer linha de embalagem está a máquina de embalagem de bobinas. Esta estação normalmente envolve cada bobina em camadas de filme PE, papel VCI ou outros materiais de proteção.
-
Ajuste de diâmetro adaptativo
As linhas de embalagem modernas manipulam bobinas variando de 500 mm até 2000 mm de diâmetro. Um sistema de berço ou anel adaptável, guiado por sensores, identifica as dimensões da bobina em tempo real. Os projetistas frequentemente verificam as forças de contato em acionamentos de engrenagem usando cálculos de tensão de contato hertzianos para garantir movimento estável e desgaste mínimo. -
Distribuição de torque de engrenagem planetária
Anéis de envoltório de alta carga alavancam conjuntos de engrenagens planetárias para distribuir torque de forma eficiente. O cálculo inclui verificar os padrões de contato dos dentes da engrenagem e garantir que os materiais da engrenagem atendam ou excedam a dureza necessária (por exemplo, dureza de superfície HRC58+ para situações de carga intensiva). -
Seleção de sensor ultrassônico
Sensores ultrassônicos com resolução de 2 mm em uma faixa de 2000 mm ajudam a detectar dimensões de bobinas com precisão. Selecionar um sensor apropriado garante loops de feedback estáveis para controle de tensão e posicionamento de bobina. -
Modelo de controle de tensão de filme
Um fator crucial no enrolamento consistente é controlar a tensão do filme na circunferência da bobina. Um modelo de tensão comum é:
T(z) = T0 × e^(μθ)
onde T0 é a tensão inicial, μ é o coeficiente de atrito e θ é o ângulo de enrolamento. Os designers frequentemente implementam um sistema de circuito fechado duplo — circuito de velocidade (precisão de ±0.5%) mais circuito de tensão (precisão de ±2 N) — para manter o alongamento ideal do filme sem rasgar ou afrouxar.
2.2 Sistema de cintagem totalmente automático
Uma vez que a bobina é enrolada, a cintagem adiciona reforço. O design da máquina de cintagem envolve modelagem de caminho geométrico e soluções cinemáticas 3D (por exemplo, parametrização Denavit-Hartenberg) para guiar a cabeça de cintagem ao redor da bobina.
-
Caminho geométrico e folga
O modelo 3D verifica se a cabeça de cintagem pode alcançar todos os pontos necessários sem interferência. Uma folga de segurança típica é definida em ≥15 mm, imposta por sistemas de varredura a laser (como scanners SICK) que interrompem o movimento se uma obstrução inesperada entrar na zona de trabalho. -
Junta de fusão a quente ou selagem a quente
Muitas linhas usam cabeçotes de selagem a quente ou de solda por fricção para tiras plásticas. A janela do processo pode ser:
| Parâmetro | Intervalo permitido | Método de monitoramento |
|---|---|---|
| Temperatura de aquecimento | 360 ± 10 ° C | Termovisor infravermelho |
| Tempo de espera | 1.2 - 1.8 s | Temporizador digital de alta velocidade |
Desvios dessas faixas podem enfraquecer ou superaquecer a tira. Sistemas automatizados monitoram a temperatura em tempo real, garantindo força de ligação consistente.
2.3 Sistema de empilhamento inteligente
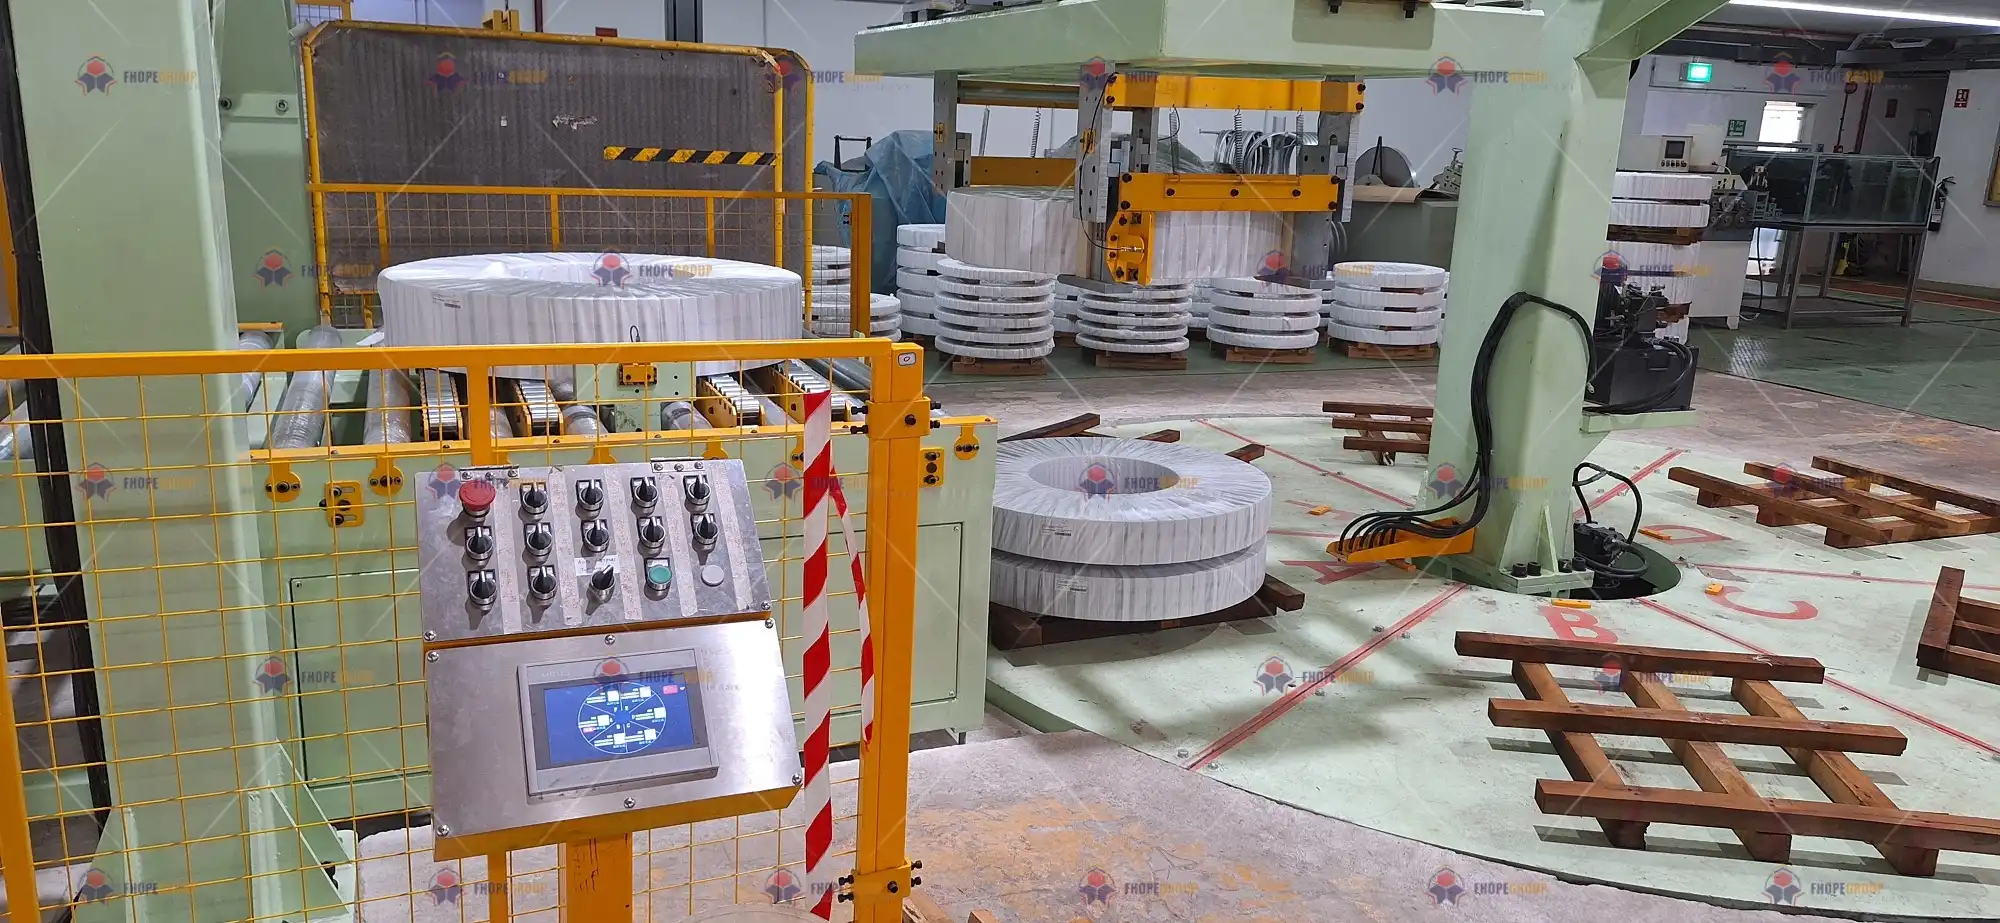
Após a cintagem, as bobinas são movidas para paletes ou empilhadas em racks dedicados.
-
Algoritmos de Estimativa de Pose
Se um robô suspenso ou manipulador multieixo for usado, o sistema pode contar com matrizes de transformação homogêneas para definir a posição e orientação exatas da bobina. A calibração do ponto central da ferramenta (TCP) garante desvios mínimos ao empilhar bobinas pesadas. -
Prevenção de colisão
Em instalações avançadas, o planejamento de movimento do robô verifica caixas delimitadoras em tempo real (geralmente codificadas em uma linguagem como RAPID ou KRL). Essa proteção previne colisões danosas com bobinas adjacentes ou pilares estruturais. -
Sincronização Hidráulica
Para elevações verticais, os cilindros hidráulicos às vezes operam em tandem. Uma equação de correspondência de fluxo,
Q1/A1 = Q2/A2
ajuda a manter o movimento sincronizado. A compensação de acoplamento cruzado, com característica de inclinação de ±1%, garante que ambos os cilindros elevem ou abaixem a carga uniformemente. Isso ajuda a evitar deslocamento ou tombamento da bobina na plataforma.
3. Design Integrado Interdisciplinar
3.1 Soluções Mecatrônicas
Com pesos de bobina frequentemente excedendo várias toneladas, servomotores e acionamentos hidráulicos devem ser cuidadosamente combinados com a inércia da carga. Uma regra padrão:
Inércia do motor / Inércia da carga = 1/3 ~ 1
guia a seleção para manter o desempenho do servo estável e evitar overshoot ou resposta lenta. Enquanto isso, pulsações de pressão em linhas hidráulicas podem ser amortecidas por meio de acumuladores; uma fórmula volumétrica aproximada é:
V0 = ΔV / (1 - (P1/P2)^(1/1.4))
onde ΔV é a mudança no volume líquido do fluido e (P1/P2) representa relações de pressão.
3.2 Análise de Árvore de Falhas (FTA)
A confiabilidade é vital em máquinas pesadas. Um exemplo de evento adverso grave é a ruptura da película durante o processo de embalagem . Uma Análise de Tensão Funcional (FTA) pode revelar:
Evento TOP: Quebra de filme ├─ Fatores mecânicos (40%) │ ├─ Rolo guia excêntrico (detectado por alinhamento a laser) │ └─ Dureza do rolo de pré-estiramento < especificação (HRC58-62 necessário) └─ Fatores de controle (60%) ├─ Erro de ponto de ajuste de tensão (correção de malha fechada de ±5 N) └─ Feedforward de velocidade ausente (adicionar compensação de aceleração)
A partir disso, a equipe de design pode atribuir medidas de mitigação, como especificar maior dureza dos rolos, implementar sensores de tensão ou refinar os parâmetros de servofeedforward.
3.3 Ergonomia e Segurança do Operador
Mesmo uma linha de produção altamente automatizada requer intervenção manual para verificações ou manutenção de rotina. A norma EN ISO 13857-2008 recomenda uma folga mínima para acesso humano seguro:
| Divisão de | Liberação Mínima |
|---|---|
| Áreas de troca de ferramentas | 600 mm |
| Portas de armário elétrico | 1200 mm |
Essas diretrizes reduzem o risco de pontos de esmagamento e permitem que os operadores acessem rapidamente o equipamento sem se contorcer em posições inseguras.

4. Cadeia de ferramentas de design digital
4.1 Modelagem e Simulação 3D
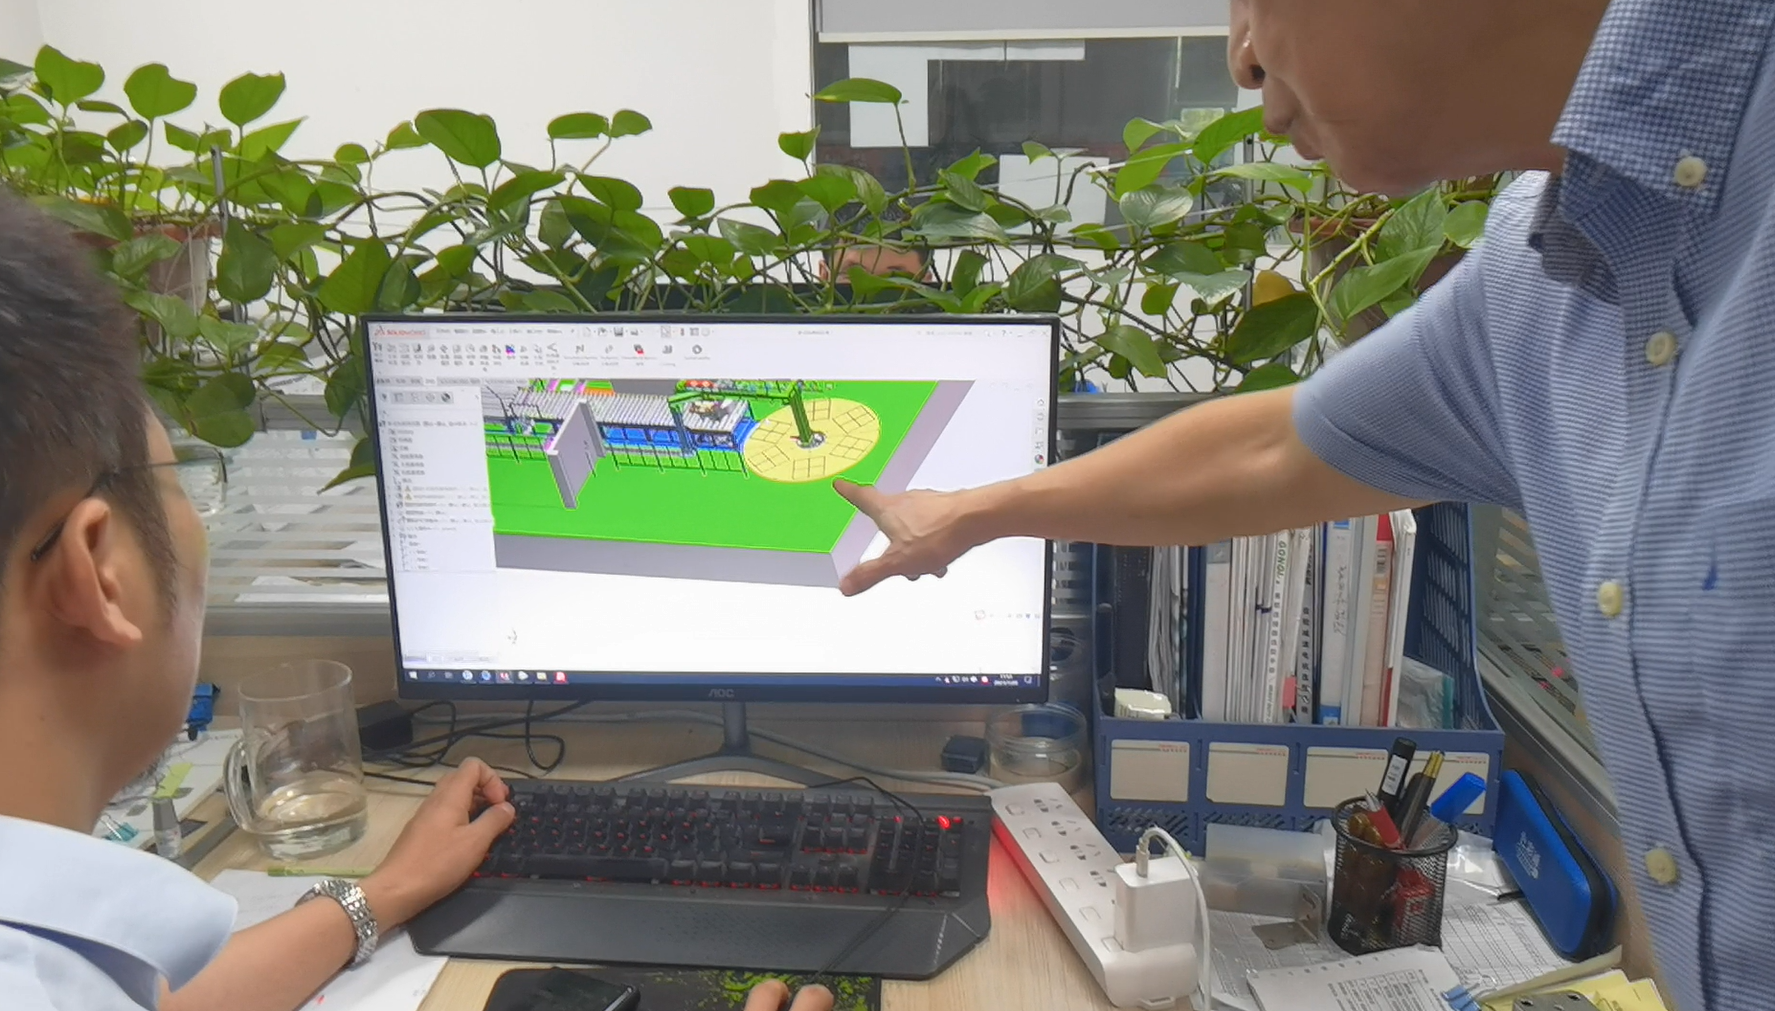
Um fluxo de trabalho digital robusto aproveita a modelagem paramétrica no SolidWorks ou em ferramentas CAD similares. Componentes padronizados — como rolamentos, fixadores ou acoplamentos — devem compor pelo menos 85% do total da biblioteca de peças. Essa abordagem:
- Acelera a geração de BOM: O rastreamento automatizado de itens garante numeração consistente de peças.
- Suporta FEA: ANSYS ajuda a executar análises dinâmicas transitórias, verificando se o estresse máximo permanece abaixo de ~240 MPa em frequências de vibração de 30 Hz.
Essas simulações são especialmente críticas para anéis de embalagem de alta velocidade, braços empilhadores ou transportadores rotativos, onde cargas dinâmicas aumentam durante paradas ou partidas repentinas.
4.2 Comissionamento Virtual de Lógica de Controle
O Siemens NX Mechatronics Concept Designer ou plataformas similares facilitam o comissionamento virtual. Em um ambiente virtual, a equipe de projeto pode:
- Mapa de Eixos Virtuais: Teste a sincronização multieixo sem correr o risco de colisões físicas.
- Linha do tempo de resposta do sinal: Valide se as entradas do sensor e as saídas do acionamento correspondem ao tempo esperado, com um tempo de subida alvo abaixo de 5 ms.
- Emular ciclos de produção:Ao simular sequências de carga e descarga da bobina, o software destaca possíveis desalinhamentos ou estados de espera na lógica do PLC.
4.3 BOM e Gestão de Documentação
Uma vez que os projetos mecânicos e elétricos estejam consolidados, o EPLAN ou ferramentas equivalentes unificam os layouts de hardware, chicotes e painéis. Muitas soluções agora integram APIs diretas de fabricantes para aquisição de inversores de frequência (por exemplo, Mitsubishi, Bosch Rexroth). O resultado é uma lista de materiais (BOM) em tempo real, atualizada automaticamente a cada modificação de projeto. Essa sinergia economiza horas de verificação manual e reduz a probabilidade de incompatibilidade entre o CAD mecânico, os esquemas elétricos e os pedidos de compra.
5. Fluxo de trabalho de validação de engenharia
5.1 Marcos da revisão do design
| Fase | Foco da revisão | Ferramenta de aceitação |
|---|---|---|
| Revisão de conceito | Cobertura Funcional | Matriz de Rastreabilidade de Requisitos |
| Revisão detalhada do projeto | Análise de pilha de tolerância | CETOL 6σ |
| Revisão pré-embarque | Testes de conformidade EMC | Dados da câmara anecóica de 3 m |
- Revisão de conceito: Garante que o sistema cubra todos os principais requisitos, desde as faixas de dimensão da bobina até a produtividade necessária.
- Revisão detalhada do projeto: O empilhamento de tolerância é verificado cuidadosamente, especialmente onde vários subconjuntos se juntam (como braço de envolvimento + rolamento + rolo tensor).
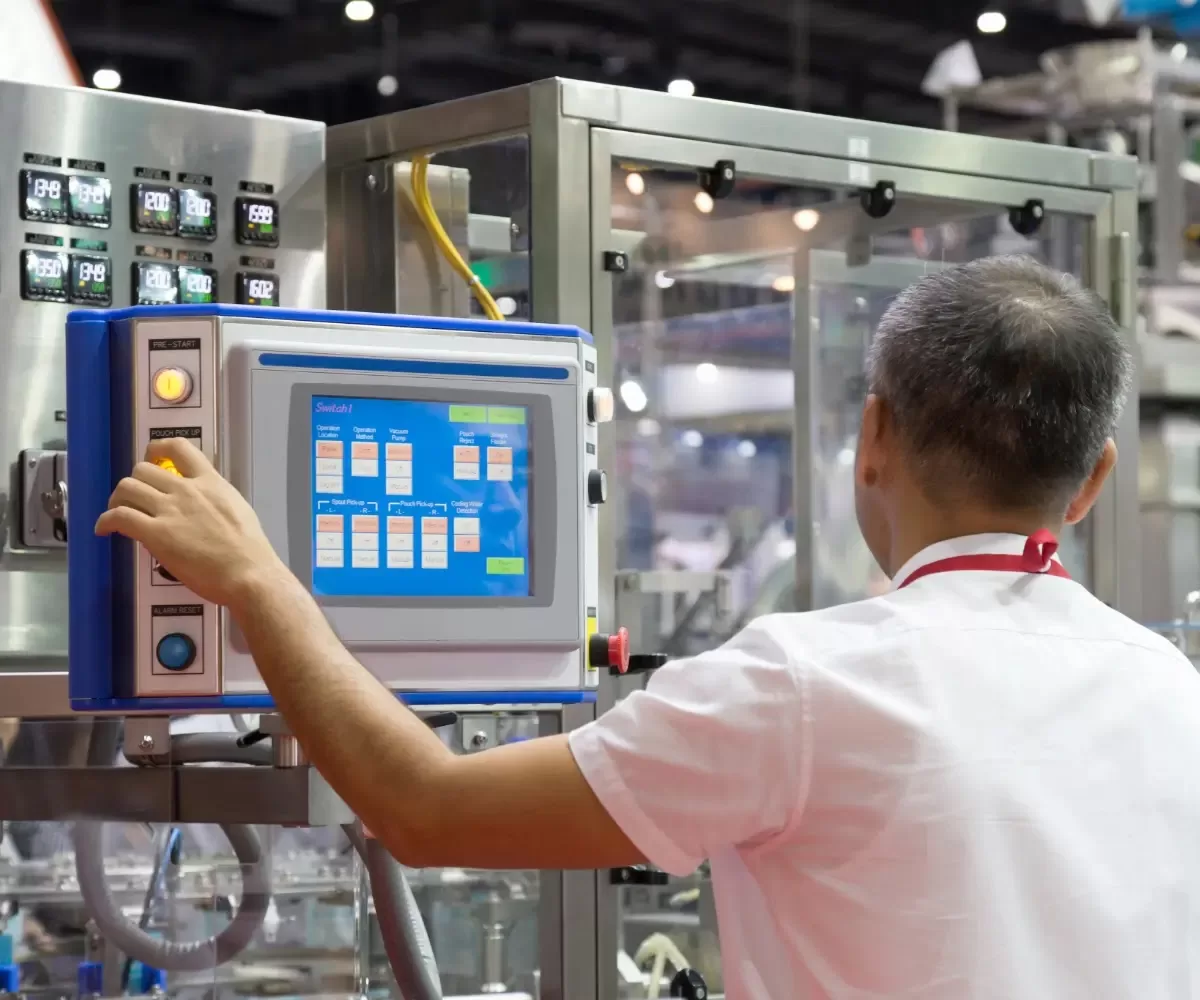
- Pré-Embarque: Verificações funcionais detalhadas confirmam a compatibilidade eletromagnética (EMC) para VFDs, servo drives e painéis de controle baseados em PLC.
5.2 Protocolo de teste de protótipo
Testes do mundo real complementam simulações digitais:
-
Teste de vida acelerada
As máquinas funcionam 3× a carga normal (dentro de limites seguros) por até 8 horas para identificar pontos de desgaste precoce. Componentes como rolamentos ou correias que falham precocemente podem ser reprojetados ou substituídos antes da implantação final. -
Análise CPK para precisão de embalagem
A capacidade do processo (CPK ≥ 1.67) indica uma operação estável. Inconsistências de envolvimento ou cintagem — como filme frouxo ou cintas desalinhadas — são medidas usando sensores de alta resolução e, em seguida, analisadas estatisticamente. -
Medição de Consumo de Energia
Medidores de potência de alta precisão (por exemplo, HIOKI PW3390) registram perfis de energia em execuções estendidas. Se os dados ultrapassarem as metas do cliente, otimizações de design (como parâmetros VFD aprimorados ou lógica de servo dwell) podem ser introduzidas para reduzir o consumo.
6. Entregas de engenharia
Documentação Mecânica
- Desenhos gerais da GA (Assembleia Geral): Seguindo ISO 128-40 para anotações de dimensionamento e tolerância.
- Diagramas de circuito hidráulico: Em conformidade com os padrões de símbolos CETOP, especificando válvulas de controle de fluxo, válvulas de alívio de pressão e posicionamentos de acumuladores.
Documentação Elétrica
- Layout do gabinete de controle: Certificado para IP54 ou superior se o ambiente envolver umidade ou poeira. O arranjo do painel deve passar por testes relevantes de curto-circuito e térmicos.
- Arquitetura do programa PLC: Escrito de acordo com as diretrizes IEC 61131-3, muitas vezes misturando lógica ladder e blocos de função para servos avançados ou loops de tensão.
Transferências digitais
- Modelos 3D leves JT: Incluir PMI (Informações de Fabricação do Produto) para referência sem compartilhar detalhes de CAD proprietários.
- Mapeamento de sinal XML: Lista todos os pontos de E/S (sensores, motores, dispositivos de segurança) em um formato padronizado de troca de dados para fácil integração em um sistema SCADA ou MES de toda a planta.
7. Comparação de vantagens tecnológicas
Para destacar como métodos avançados de engenharia superam soluções típicas, uma tabela concisa ajuda clientes em potencial a avaliar os benefícios:
| Dimensão | Sistema Convencional | Nossa solução de engenharia |
|---|---|---|
| Muda com o tempo | 45 – 60 min | ≤20 min (patente do módulo de troca rápida) |
| Utilização de energia | ~% 72 | ~89% (Otimização de Acumulador e VFD) |
| Resposta à mudança de design | ~ 72 horas | ~8 horas (Atualizações do Modelo Paramétrico) |
- Módulos de troca rápida
Inovações no design mecânico permitem que os operadores troquem rolos de filme ou cabeçotes de cintagem sem precisar de recalibração extensa. - Eficiência energética melhorada
A combinação de sistemas hidráulicos avançados baseados em acumuladores com parâmetros VFD ajustados aumenta a utilização geral de energia de uma média do setor de ~72% para quase 89%. - Atualizações rápidas de design
A modelagem 3D paramétrica garante que uma mudança no diâmetro da bobina de 1000 mm para 1200 mm atualize automaticamente os subconjuntos de suporte, reduzindo drasticamente as horas de reengenharia.

Recursos visuais de apoio e conclusão
Enquanto palavras e tabelas definem o escopo técnico, integrar visuais claros aumenta substancialmente a confiança das partes interessadas. Exemplos incluem:
- Animações 3D Exploded View: Mostre como os principais conjuntos — anel de envoltório, rolo tensor, suporte do motor — se encaixam, auxiliando no treinamento de manutenção.
- Comparações de Contorno de Tensão: Exibir resultados “antes” e “depois” da otimização da topologia ajuda a justificar as escolhas de materiais.
- Formas de onda de sequência de controle: Ilustra a sincronização multieixo e a resposta rápida de parada de emergência em formas de onda em tempo real.
- Filmagem de câmera de alta velocidade: Captura fenômenos dinâmicos como alongamento do filme ou movimento da cabeça em momentos críticos.
Em última análise, o projeto e a engenharia visam garantir que cada porca, parafuso, sensor e linha de código de CLP funcionem em harmonia. Combinando as melhores práticas mecânicas, validação rigorosa por elementos finitos (FEA) e lógica de controle avançada, os fabricantes podem entregar uma linha de embalagem de bobinas eficiente, confiável e de fácil manutenção. A sinergia entre módulos padronizados, projetos paramétricos e protocolos de teste robustos reduz o risco técnico e diminui o custo total de propriedade.
De revisões de conceito a testes de protótipos, e de desenhos mecânicos a um gêmeo virtual, cada estágio do processo ajuda a refinar e validar o produto final. Com essas estratégias completas de design e engenharia, as linhas de embalagem de bobinas podem se adaptar rapidamente às crescentes demandas dos clientes, manter velocidades de produção competitivas e exemplificar o espírito visionário das oficinas de fabricação modernas.
Entender a fórmula para velocidade de embalagem é crucial para otimizar os processos de embalagem e garantir eficiência em projetos de engenharia.
Explorar as condições de contorno fornecerá insights sobre como as restrições de projeto moldam as soluções de engenharia e melhoram os resultados do projeto.
Aprender sobre fatores de pegada mecânica pode ajudar a criar projetos eficientes que atendam aos requisitos de espaço e desempenho.