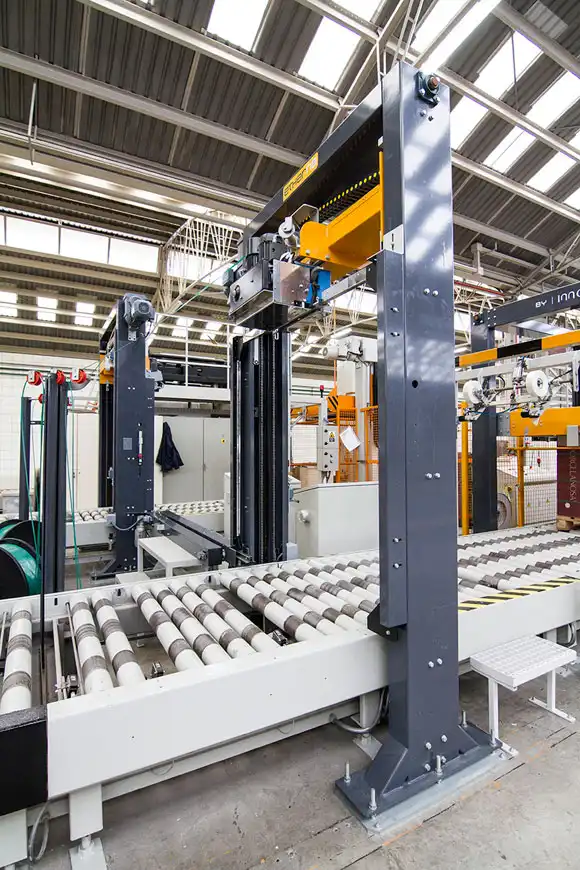
Nos ambientes de fabricação e logística de ritmo acelerado de hoje, a automação desempenha um papel crucial na melhoria da eficiência operacional geral e na redução dos custos de mão de obra. Uma das áreas de maior impacto para automação é o estágio de embalagem, especificamente em sistemas de cintas que garantem que os produtos sejam embalados com segurança para envio ou armazenamento. Ao projetar ou selecionar uma máquina de cintas moderna, vários parâmetros e considerações técnicas entram em jogo, como o design pneumático, a pressão e o fluxo de ar necessários (uso de CFM), a comunicação entre diferentes PLCs (Controladores Lógicos Programáveis) e a adesão a vários padrões de certificação. Este artigo oferece uma análise detalhada da tecnologia por trás das máquinas de cintas, examinando cada componente e parâmetro para fornecer insights que ajudarão engenheiros, gerentes de operações e tomadores de decisão a fazer escolhas bem informadas.

1. Compreendendo o Projeto Pneumático
Máquinas de cintar, especialmente aquelas desenvolvidas para aplicações industriais de larga escala, frequentemente dependem de sistemas pneumáticos para movimento confiável e repetível. Os elementos pneumáticos controlam ações como tensionamento, selagem, corte e até mesmo posicionamento de pacotes antes e depois da cintagem. Essas ações devem ser precisas e consistentes para garantir um envoltório seguro sem danificar o produto.
Principais entradas pneumáticas:
-
Faixa de pressão: Aproximadamente 0.4 a 0.6 Mbar (às vezes descrita em bar ou psi equivalentes)
-
Consumo de ar: Aproximadamente 100 mL por minuto
À primeira vista, esses números podem parecer pequenos, mas o fluxo volumétrico real ou consumo de CFM (pés cúbicos por minuto) pode ser muito maior, dependendo da frequência de cintagem e dos tamanhos dos cilindros do sistema. Cada curso pneumático — seja acionando a alimentação da cinta, ativando a tensão ou selando — utiliza o suprimento de ar comprimido. Se sua linha de produção for contínua e exigir cintagem frequente (por exemplo, a cada poucos segundos), o requisito cumulativo de CFM pode se tornar substancial.
Por que pneumática?
-
Confiabilidade e simplicidade: os componentes pneumáticos são geralmente fáceis de manter e as peças de reposição são amplamente disponíveis.
-
Operação limpa: O ar comprimido é geralmente considerado "limpo" em comparação com os fluidos hidráulicos, que podem vazar ou contaminar o ambiente de trabalho.
-
Tempos de resposta rápidos: Os cilindros pneumáticos podem proporcionar uma atuação rápida, essencial para linhas de embalagem de alto rendimento.
Antes de integrar uma máquina de cintagem pneumática em sua linha de produção, é vital realizar uma análise aprofundada de sua capacidade de ar comprimido. Isso inclui entender a pressão de ar disponível no sistema de ar da instalação, o tamanho do(s) tanque(s) de ar e a presença de qualquer equipamento pneumático adicional que possa criar flutuações de pressão. Instalar um tanque de reservatório de ar bem dimensionado e filtros ou reguladores pode ajudar a mitigar quedas repentinas de pressão e manter a estabilidade necessária para operações de cintagem precisas.
2. Visão detalhada do uso do CFM
Embora um valor nominal de 100 mL/min possa ser declarado como a taxa de consumo, o CFM operacional real pode variar significativamente com base no ciclo de trabalho. Considere os seguintes fatores:
-
Tempo de ciclo: Se o seu sistema realizar a compactação a cada 10 segundos, o consumo total de ar por minuto será muito maior do que se a compactação ocorrer uma vez por minuto.
-
Dimensões do cilindro: Cilindros maiores exigem maior volume por curso. O cilindro de tensionamento, o cilindro de vedação e os atuadores pneumáticos adicionais (para blocos de fixação ou transportadores) contribuem para o consumo total.
-
Pressão de operação: Operar próximo ao limite superior de 0.6 Mbar geralmente consome mais ar por acionamento do que operar a 0.4 Mbar, embora isso deva ser equilibrado com a garantia de potência suficiente para tensionamento e vedação.
As empresas geralmente acham benéfico rastrear o consumo de ar em tempo real para evitar tempo de inatividade não planejado. Um plano de manutenção preventiva bem estruturado, incluindo verificações regulares de mangueiras de ar, vedações e reguladores, pode minimizar vazamentos de ar. Mesmo pequenos vazamentos que passam despercebidos podem impactar significativamente o ciclo de trabalho do compressor e o custo de energia ao longo do tempo.

3. Comunicação PLC: Duas abordagens para integração
Uma das etapas críticas na automação de uma estação de cintagem é garantir uma comunicação perfeita entre o PLC da máquina de cintagem e o transportador ou outros controladores de equipamentos upstream/downstream. Essa coordenação controla quando os pacotes entram na zona de cintagem, quando o ciclo de cintagem começa e quando o produto embalado é descarregado. Dois métodos de comunicação primários são comumente empregados:
-
Solução 1: Um sistema de transporte autônomo fornecido pelo fornecedor da máquina de cintagem
Neste cenário, o fornecedor da máquina de cintagem fornece toda a linha de transporte. Os sensores e acionamentos integrados permitem que a máquina detecte quando um pacote está presente e o posicione automaticamente para cintagem sem exigir ampla integração externa de PLC. Normalmente, apenas dois sensores são necessários — um no final do transportador de entrada e um no início do transportador de recebimento — para detectar o fluxo de pacotes. Como a máquina de cintagem controla ambos os transportadores, todo o processo é simplificado com sinais mínimos trocados entre sistemas externos. -
Solução 2: Transportador separado de propriedade do cliente
Quando o cliente já tem um sistema de transporte instalado ou prefere um design de transporte específico, a integração depende da troca de sinais de E/S (geralmente entradas e saídas digitais) entre o PLC da máquina de cintagem e o PLC do cliente. Uma sequência comum pode ser parecida com esta:-
O CLP externo envia um sinal “A” para a máquina de cintar quando um pacote está na posição correta.
-
Ao receber o sinal “A”, o mecanismo de bloqueio da máquina de cintar engata, prendendo o pacote no lugar. A máquina então realiza o ciclo de cintar.
-
Após a conclusão da cintagem, a máquina de cintagem envia um sinal “B” ao CLP externo para mover o pacote para longe.
-
O PLC externo avança o pacote para fora da estação de cintagem e, eventualmente, retorna o sinal “A” quando o próximo pacote estiver na posição.
-
Essa interação baseada em sinal pode ser repetida para múltiplas operações de cintagem se o produto precisar de múltiplas cintas. Com lógica bem definida e sinais cuidadosamente cronometrados, todo o processo pode ser automatizado em alto grau, garantindo tempo de inatividade mínimo e maximizando o rendimento.
4. Nível de automação: Equilibrando operações manuais e automáticas
Uma pergunta comum para compradores em potencial é se cada cinta requer intervenção manual ou se todo o processo pode ser totalmente automatizado. As máquinas de cintagem modernas são capazes de operações altamente automatizadas, minimizando o envolvimento manual. As principais responsabilidades do operador normalmente incluem:
-
Recarregando protetores de canto: Por exemplo, se quatro cintas forem aplicadas por pacote, os cartuchos de protetores de canto podem precisar ser recarregados a cada 25 pacotes, o que corresponde a aproximadamente uma vez por hora. Em soluções mais personalizadas, esse intervalo pode se estender para 1.5 a 2 horas por recarga, dependendo da capacidade da máquina e do tamanho dos suportes dos protetores.
-
Recarregando fitas PET ou outros materiais de arqueamento: O carretel de fita pode conter material suficiente para 120 embalagens antes de precisar ser recarregado.
Além dessas tarefas ocasionais, o processo de cintagem em si não exige que os operadores fiquem na máquina e acionem manualmente cada ciclo. A sequência inteira — alimentação de pacotes, alinhamento, tensionamento de cintas, selagem, corte e saída — pode ser programada e automatizada. Esse alto nível de automação reduz os custos de mão de obra, melhora a consistência e libera os operadores para se concentrarem em outras tarefas na área de embalagem.

5. Considerações sobre certificação: CE vs. UL
Ao implantar equipamentos globalmente, as normas de certificação tornam-se uma prioridade máxima. Os mercados europeus normalmente exigem a certificação CE , que confirma que a máquina atende aos requisitos de saúde, segurança e proteção ambiental dentro do Espaço Econômico Europeu. Na América do Norte, a certificação UL costuma ser a referência para garantir que o equipamento atenda aos padrões de segurança contra incêndio e elétricos.
Desafios da Certificação UL:
-
Alto custo e processo demorado: Obter a certificação UL pode ser caro e demorado para os fabricantes, principalmente quando se trata de máquinas personalizadas ou especializadas.
-
Abordagem prática: Muitos fornecedores fabricam suas máquinas de acordo com as normas UL, mas não solicitam a certificação UL diretamente no país de fabricação. Em vez disso, enviam as máquinas para os Estados Unidos ou Canadá, onde laboratórios de testes locais finalizam o processo de certificação para o cliente final. Essa abordagem pode ser mais econômica, especialmente para empresas que não planejam exportar máquinas em grande volume.
Para usuários finais na América do Norte, ainda é aconselhável trabalhar com fornecedores que entendam as diretrizes da UL e possam entregar máquinas que passem facilmente nas inspeções da UL. Ao garantir a conformidade durante a fase de design, o tempo geral para atingir a rotulagem final da UL no local pode ser drasticamente reduzido.
6. Conclusão: Rumo a uma linha de cintagem mais eficiente e preparada para o mercado global
Projetar e integrar uma máquina de cintagem pneumática envolve consideração cuidadosa dos requisitos de suprimento de ar, comunicação com PLCs externos ou internos, o nível de automação desejado e potenciais caminhos de certificação. Ao focar nesses elementos técnicos desde o início, as empresas podem evitar armadilhas comuns, como pressão de ar insuficiente, tempo de sinal desalinhado ou problemas com conformidade regulatória.
Além disso, como parte de uma iniciativa mais ampla da Indústria 4.0 ou de fábrica inteligente, as máquinas de cintagem podem ser integradas em plataformas maiores de MES (Manufacturing Execution Systems) ou ERP (Enterprise Resource Planning). Isso permite o rastreamento em tempo real da frequência de cintagem, uso de material e saúde da máquina, o que, por sua vez, permite manutenção preditiva e programação de produção otimizada.
Em resumo, uma solução de cintagem bem escolhida não se trata apenas de cintar produtos com segurança — trata-se de criar uma operação contínua, eficiente e orientada por dados. Ao levar em conta detalhes de design pneumático, nuances de comunicação PLC, capacidades de automação e padrões de certificação global, as empresas podem implementar um sistema que suporte as necessidades atuais e permaneça adaptável para crescimento futuro.
Para aqueles que buscam permanecer na vanguarda da tecnologia de embalagem industrial, selecionar uma máquina de cintagem pneumática robusta que esteja alinhada com os padrões UL (ou requisitos CE na Europa) é um movimento estratégico fundamental. Sejam totalmente automatizadas ou semiautomatizadas, essas soluções podem reduzir significativamente as demandas de mão de obra, ao mesmo tempo em que melhoram a consistência e o rendimento da embalagem. Se você estiver no processo de avaliar opções ou planejar uma nova instalação de linha de embalagem, considere consultar um fornecedor de máquina de cintagem com experiência em sistemas pneumáticos e processos de certificação global. Isso garante não apenas uma fase de comissionamento tranquila, mas também posiciona sua operação para sucesso sustentado em mercados cada vez mais competitivos.