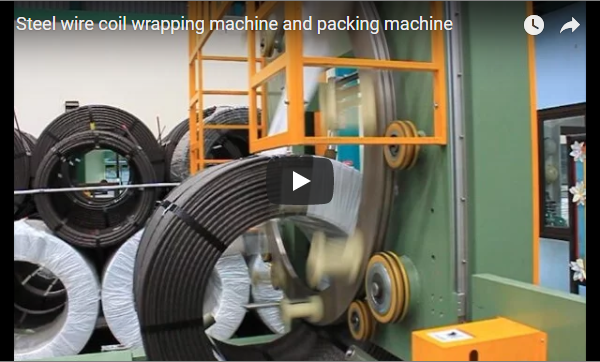
Streszczenie: Duże zwoje eksportowe są często zbyt duże lub produkowane w zbyt małej ilości, aby uzasadnić w pełni zautomatyzowaną linię pakującą. Wytrzymała stacja rolkowa podtrzymuje i obraca zwój na dwóch napędzanych silnikiem, równoległych rolkach obrotowych, umożliwiając kompaktowej, dwuosobowej ekipie kontrolę, owijanie, nakładanie metalowych osłon ochronnych i mocowanie całego pakietu na jednym, dedykowanym stanowisku roboczym. Dzięki wyeliminowaniu konieczności obracania z użyciem dźwigu między operacjami, stacja eliminuje czas oczekiwania dźwigu, zapobiega powstawaniu obciążeń udarowych na krawędziach zwojów i skraca czas cyklu obsługi o ponad 40%.
Spis treści
- Co robi stacja rolkowa
- Kolejność pakowania
- Dlaczego warto zastosować blachę stalową
- Cięcie blach i pasów na wymiar
- Stacja rolkowa lub linia pakująca
- Bezpieczeństwo na stacji rolkowej
- Lista kontrolna wyboru
- Często zadawane pytania dotyczące inżynierii
- Następny krok
- Powiązane czytanie
- Źródła
Co robi stacja rolkowa
Stacja rolkowa do pakowania zwojów składa się z wytrzymałego, prefabrykowanego łoża ze stali konstrukcyjnej, wyposażonego w dwie równoległe, poziome, cylindryczne rolki. Metalowy zwój spoczywa bezpośrednio na tych rolkach, a jego centralna oś rdzenia jest zorientowana poziomo (orientacja pozioma/kołyska). Obie rolki są sprzężone mechanicznie i napędzane przez układ napędowy z napędem o zmiennej częstotliwości (VFD), co zapewnia stały, zsynchronizowany obrót bez poślizgu.
Po uruchomieniu stacji przez operatora, rolki obracają cewkę w kontrolowanych krokach (zwykle z prędkością obwodową od 1.5 do 3.0 m/min). Dzięki temu każdy segment obwodu zewnętrznego, wewnętrznego otworu oczkowego i ścian bocznych znajduje się w bezpośrednim zasięgu personelu pakującego rozmieszczonego wzdłuż platformy.
Ten lokalny obrót zastępuje powtarzalne zmiany położenia dźwigu. W przypadku tradycyjnego, ręcznego pakowania podłogowego, suwnica musi wielokrotnie podnosić, przechylać lub obracać zwój, aby pracownicy mogli sięgnąć do spodu, owinąć papier, założyć osłony zewnętrzne i nawlec taśmy spinające. Dzięki ciągłemu utrzymywaniu zwoju na napędzanych rolkach od początkowego załadunku do końcowego wiązania, stacja eliminuje uszkodzenia haka dźwigu, zmniejsza zmęczenie wciągnika i utrzymuje pakowanie w bezpiecznym, stałym i ergonomicznym otoczeniu.
Kolejność pakowania
Proces pakowania cewek krok po kroku na stacji rolkowej z napędem odbywa się w jednym, ciągłym ustawieniu:
| Krok | Działanie | Funkcja i cel inżynierii |
|---|---|---|
| 1 | Umieszczenie cewki na rolkach obrotowych | Pojedynczy ruch załadunkowy za pomocą suwnicy (hak C/zawiesie nylonowe) lub wózka na kręgi; brak zależności od suwnicy w trakcie procesu |
| 2 | Zastosowanie wewnętrznej i zewnętrznej folii barierowej | Folia VCI lub papier laminowany PE owinięty wokół obwodu; boczne fałdy wpuszczone w wewnętrzny otwór oczkowy |
| 3 | Montaż tarcz bocznych i osłon krawędzi | Metalowe kątowniki krawędzi wewnętrznych/zewnętrznych chronią obręcze cewek; płyty pilśniowe radialne lub ocynkowane tarcze chronią powierzchnie boczne |
| 4 | Zastosowanie zewnętrznej blachy stalowej | Owijka ze stali walcowanej na zimno lub ocynkowanej, zwinięta wokół średnicy zewnętrznej (OD), aby zapobiec przebiciu i uderzeniom |
| 5 | Pasowanie promieniowe i obwodowe | Wytrzymałe paski stalowe lub PET napinane pneumatycznie przez ucho i wokół obwodu |
| 6 | Rozładunek cewek | W pełni zabezpieczony, odporny na warunki atmosferyczne i odporny na uderzenia pakiet, rozładowywany bezpośrednio do magazynu lub na rampę wysyłkową |
Ponieważ rolki obracają cewkę precyzyjnie pomiędzy krokami 2 i 5, operatorzy wykonują owijanie, składanie, wyrównywanie arkuszy i napinanie narzędziami pneumatycznymi z jednej strony, bez sięgania pod ciężko zawieszoną stal.
Dlaczego warto zastosować blachę stalową
Elastyczne folie opakowaniowe, papiery VCI i tkaniny opakowaniowe chronią powierzchnie metalowe przed wilgocią względną, słoną mgiełką i zanieczyszczeniami cząsteczkowymi, ale wykazują praktycznie zerową odporność na dynamiczne siły mechaniczne.
Ciężkie kręgi eksportowe (o masie od 5 do 35 ton metrycznych) ulegają silnym punktowym kontaktom podczas transportu multimodalnego. Zawiesia linowe, haki C, zęby wózków widłowych, kliny kontenerowe i łańcuchy mocujące w ładowniach statków wywierają skoncentrowane naprężenia ścinające na zewnętrzne owijki. Lokalne uderzenie lub wgniecenie w zewnętrznych warstwach będzie rozprzestrzeniać się do wewnątrz, uszkadzając dziesiątki stalowych owijek i zamieniając metal o grubości rzędu tysięcy dolarów w złom.
Arkusz stali miękkiej ocynkowanej lub walcowanej na zimno (zazwyczaj o grubości od 0.5 mm do 0.8 mm), nawinięty na zewnętrzną średnicę, rozkłada skoncentrowane obciążenia zewnętrzne na dużej powierzchni. Po zabezpieczeniu obwodowym stalowym pasem o wysokiej wytrzymałości, zewnętrzna powłoka stalowa tworzy sztywny, samonośny cylindryczny pancerz, który zapobiega powstawaniu wyżłobień na zewnętrznych zakładkach i utrzymuje integralność strukturalną zwojów podczas transportu morskiego.
Cięcie blach i pasów na wymiar
Aby zminimalizować czas cyklu stacji, osłony ochronne i taśmy mocujące należy wstępnie przyciąć do obliczonej długości przed umieszczeniem zwojów w kręgach.
Poniżej przedstawiono przykładowy projekt techniczny cewki głównej eksportowej o wymiarach: średnica zewnętrzna = 1,800 mm, średnica wewnętrzna = 610 mm, szerokość = 1,500 mm.
| Składnik opakowania | Formuła rządząca | Wartość obliczona (nominalna) | Praktyczna długość cięcia (z dodatkami) |
|---|---|---|---|
| Obwód zewnętrzny | π × OD | 3.1416 × 1,800 mm = 5,655 mm | Geometria odniesienia |
| Blacha zewnętrzna ze stali | (π × OD) + Naddatek na zakładkę | 5,655mm + 150mm | 5,800 mm (5.80 m) |
| Pasek obwodowy | (π × OD) + Połączenie uszczelki/napinacza | 5,655mm + 200mm | 5,855 mm (5.85 m) |
| Pasek Radial Eye | 2 × Szerokość + (Średnica zewnętrzna − Średnica wewnętrzna) + Naddatek na połączenie | (2 × 1,500) + (1,800 − 610) + 250 mm | 4,440 mm (4.44 m) |
Notatki techniczne dotyczące naddatków:
- Zakładka arkuszy (100–150 mm): Zapobiega rozchodzeniu się szwów pod wpływem nacisku obwodowego paska.
- Geometria paska radialnego:Przechodzi przez otwór wewnętrzny (1× szerokości), przez arkusz zewnętrzny (1× szerokości) i wzdłuż obu promieniowych ścianek bocznych (2 × [(OD − ID) / 2] = OD − ID).
- Naddatek na uszczelnienie i połączenie narzędziowe (200–250 mm):Kompensuje zatrzymywanie się koła podającego taśmę, umiejscowienie pneumatycznej stopy napinającej oraz podwójne nacięcia/zaciskanie uszczelnień.
Stacja rolkowa lub linia pakująca
Wybór między półautomatyczną stacją obracającą rolki a w pełni zautomatyzowaną linią do pakowania przez oko zależy od wydajności produkcji, specyfikacji opakowań i nakładów inwestycyjnych:
| Kryterium produkcji | Stacja rolkowa napędzana | Automatyczna linia do pakowania cewek |
|---|---|---|
| Typowy wynik | Od 3 do 8 cewek na godzinę (w zależności od zmiany) | Od 12 do 25+ cewek na godzinę |
| Różnorodność produktów | Duże zróżnicowanie w zakresie średnicy zewnętrznej, średnicy wewnętrznej, szerokości i specyfikacji opakowania | Standaryzowane cykle cewek z jednolitymi specyfikacjami pakowania |
| Specyfikacja opakowania | Opakowania wielomateriałowe (VCI + papier + dyski boczne + skorupa stalowa) | Owijanie folią stretch / taśmą tkaną z automatycznym wiązaniem |
| Początkowa inwestycja | Niskie do umiarkowanych nakłady inwestycyjne | Wysokie wymagania dotyczące nakładów inwestycyjnych i fundamentów cywilnych |
| Sposób obsługi | Obrót stacjonarny; załadunek dźwigiem wsadowym lub wózkiem do kręgów | Ciągłe indeksowanie; belki chodzące, wahadłowce lub bramki obrotowe |
Stacja rolkowa z napędem zapewnia natychmiastową i bezpieczną modernizację dla zakładów przetwórczych produkujących niestandardowe kręgi eksportowe. Eliminuje niebezpieczne etapy balansowania dźwigiem bez konieczności gruntownej rekonfiguracji hali produkcyjnej. Wraz ze wzrostem wolumenu, stacja pozostaje cenna jako stanowisko do przeróbek offline i pakowania specjalnego, obok linii zautomatyzowanych.
Bezpieczeństwo na stacji rolkowej
Ponieważ ciężkie ładunki cylindryczne są obracane na otwartej poziomej kołysce, zabezpieczenie przed wciskaniem się i niestabilnością mechaniczną jest kluczowe:
- Punkty końcowe biegu: Strefy styku, w których rolki obrotowe stykają się z zewnętrzną średnicą cewki, stwarzają zagrożenie przytrzaśnięcia. Operatorzy muszą zachować minimalne odstępy podczas obrotu, a system sterowania musi korzystać z chwilowych wyłączników nożnych z funkcją „deadman” lub podwójnych przycisków.
- Stabilność przy staczaniu się:Odległość między środkami dwóch obracających się rolek musi być tak zaprojektowana, aby środek ciężkości najmniejszej i największej cewki znajdował się poniżej linii wierzchołka rolki, zapobiegając przypadkowemu wyrzuceniu.
- Tarcie powierzchnioweRolki powinny być pokryte grubą, wulkanizowaną powłoką poliuretanową o wysokiej twardości (PU, 85–95 Shore A) lub neoprenem o wysokim współczynniku tarcia. Zapewnia to przyczepność do zaolejonych blach stalowych i eliminuje zatarcia powierzchniowe.
- obowiązującymi normami:Projekt urządzenia musi być zgodny z ISO 12100: 2010 (Ocena ryzyka i redukcja ryzyka) EN 415-10: 2014 (Wymagania bezpieczeństwa dla ogólnych maszyn pakujących) oraz lokalne dyrektywy OSHA/CE dotyczące bezpieczeństwa mechanicznego i elektrycznego.
Lista kontrolna wyboru stacji z rolkami zwojowymi
- Maksymalna i minimalna waga cewki: Nominalny i maksymalny tonaż (np. od 5 do 30 ton).
- Granice wymiarowe:Maksymalna/minimalna średnica zewnętrzna, minimalna średnica wewnętrzna i zakres szerokości powierzchni czołowej.
- Wykończenie powierzchni wałka:Rura stalowa grubościenna, goła, w porównaniu z wykładziną poliuretanową wulkanizowaną do powierzchni delikatnych.
- Wymagania dotyczące napędu: Napęd dwurolkowy kontra napęd jednorolkowy; zmienna prędkość obrotowa VFD z dynamicznym hamowaniem.
- Pomoce do karmienia paskowego:Pneumatyczne prowadnice taśmy lub szczeliny rolkowe do nawlekania nici przez oczko.
- Specyfikacje materiałów opakowaniowych: Wstępnie przycięte zewnętrzne arkusze stalowe, plastikowe rowkowane kątowniki krawędziowe i głębokości otworów wewnętrznych.
- Integracja fabryczna:Wysokość haka w świetle nadbudówki dźwigu, tory podłogowe wózka na zwoje oraz rozmieszczenie ogrodzeń zabezpieczających operatora.
Często zadawane pytania dotyczące inżynierii
P: Jaki jest główny cel stanowiska pakowania zwojów? O: Obraca ono ciężkie zwoje na napędzanych rolkach wokół ich poziomej osi, umożliwiając operatorom dokończenie owijania, zabezpieczania blachą i spinania taśmą w jednym miejscu, bez użycia suwnic do zmiany położenia zwoju.
P: Dlaczego zewnętrzna osłona z blachy stalowej jest niezbędna w przypadku kręgów eksportowych? O: Folie stretch z tworzyw sztucznych i papiery VCI chronią jedynie przed wilgocią i korozją. Stalowa osłona zewnętrzna działa jak osłona odporna na przebicie i wgniecenia, chroniąc przed zawiesiami, hakami, zębami wózków widłowych i dynamicznymi przesunięciami podczas transportu.
P: Jak oblicza się długość zewnętrznej blachy stalowej?
A: Oblicz obwód cewki za pomocą π × OD, a następnie dodaj 100–150 mm marginesu na zakładkę na złączu. Dla zwoju o średnicy zewnętrznej 1,800 mm długość nominalna wynosi 3.1416 × 1.8 m = 5.65 m, co wymaga przycięcia arkusza do długości około 5.80 m.
P: Jakie pasy są potrzebne do pakowania kręgów w transporcie morskim? O: Ciężkie opakowania eksportowe wykorzystują zarówno pasy radialne (przewleczone przez wewnętrzne oczko, aby zabezpieczyć zakładki i zabezpieczenia krawędzi bocznych), jak i pasy obwodowe (otaczające średnicę zewnętrzną, aby mocno zacisnąć stalową osłonę).
P: Kiedy uzasadnione jest przejście ze stacji rolkowej na zautomatyzowaną linię pakującą? O: Pełna linia pakująca jest uzasadniona, gdy stabilna wydajność przekracza 10–12 kręgów na godzinę przy zachowaniu jednolitych wymiarów, co pozwala na zwrot z inwestycji dzięki wysokiej wydajności i zautomatyzowanym cyklom.
Następny krok
Aby skonfigurować zoptymalizowaną stację wałków zwijających lub kompletny układ linii pakującej:
- Prześlij specyfikację swojej cewki (minimalna/maksymalna średnica zewnętrzna, średnica wewnętrzna, szerokość lica, waga i docelowa wydajność na zmianę) wraz z układem zakładu info@fhopepack.com.
- Otrzymaj koncepcję inżynierską w ciągu 48 godzin, w tym obliczenia geometrii środka rolki, moc znamionową napędu i układy 2D powierzchni.
- Zaplanuj konsultację inżynierską aby ocenić tory podawania pasów, ergonomiczne wyważarki narzędzi i wymagania dotyczące obwodu bezpieczeństwa.
Powiązane czytanie
- Bramka obrotowa ze stali spiralnej
- Wideo: główna maszyna do owijania folią stretch w stalowe cewki z papierem
- Wideo: maszyna pakująca w zwoje, pakowanie i obsługa
Źródła
- Proces pakowania w terenie i specyfikacje maszyny: weryfikacja techniczna przez zespół inżynierów FHOPE, aktualizacja dokumentacji 2026-10-04.
- Wzory do obliczeń wymiarowych: standardowe modele geometryczne opakowań przemysłowych dla płaskich produktów walcowanych w zwojach.
- Bezpieczeństwo i zgodność konstrukcji mechanicznej: ISO 12100: 2010 (Bezpieczeństwo maszyn — Ogólne zasady projektowania), EN 415-10: 2014 (Bezpieczeństwo maszyn pakujących — Wymagania ogólne).
Ostatnia aktualizacja: 2026-10-04