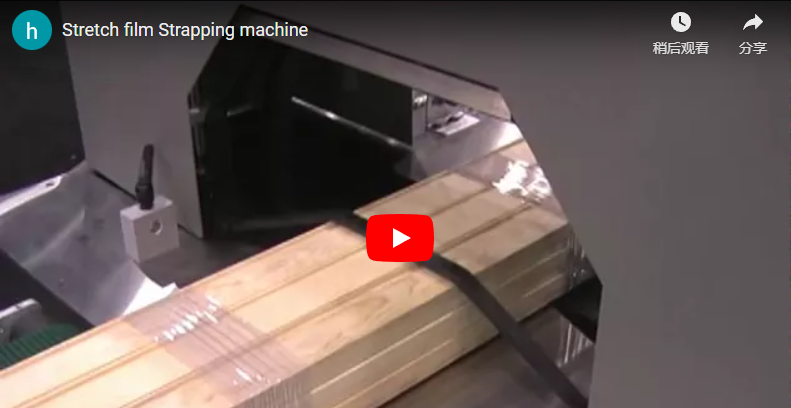
Streszczenie: W niniejszym studium przypadku analizowana jest modernizacja pakowania w linii produkcyjnej w zakładzie wytłaczania rur o dużej wydajności, w którym owijanie offline zastąpiono poziomą owijarką orbitalną. Opisuje ono producenta wytwarzającego produkty liniowe o długości do sześciu metrów, który dążył do rozwiązania problemu rosnących kosztów pracy i wahań jakości. W tekście wyjaśniono, że głównym wąskim gardłem były niedopasowane prędkości wytłaczania i ręczne procesy pakowania, powodujące przestoje linii i straty folii.
<iframe loading="lazy" width="1410" height="793" src=" https://www.youtube.com/embed/ZQEoUwb8isg ” title=”Owijarka do palet i automatyczna owijarka” frameborder=”0″ allow=”akcelerometr; autoplay; clipboard-write; encrypted-media; żyroskop; obraz w obrazie” web-share” allowfullscreen>
🛠️ Tło klienta
Ten producent rur i profili o dużej wydajności pracuje na trzy zmiany dziennie, wytwarzając produkty liniowe o długości do sześciu metrów na potrzeby branży budowlanej i logistycznej. W obliczu rosnących kosztów pracy i wahań jakości, kierownictwo nadało priorytet modernizacji opakowań, aby utrzymać spójność przepustowości, a jednocześnie ustabilizować poziom bezpieczeństwa przesyłek wychodzących.
Ten producent obsługuje regionalne projekty infrastrukturalne i dystrybutorów komercyjnych. Jego linie produkcyjne obejmują procesy wytłaczania PVC i walcowania rur stalowych. Zakład wysyła mieszane ładunki długich przedmiotów, które wymagają bezpiecznego zabezpieczenia podczas transportu. Przed tym projektem dział pakowania korzystał z półautonomicznych stacji zlokalizowanych za głównym strumieniem produkcji. Zespół kierowniczy koncentrował się na utrzymaniu stałej wydajności, jednocześnie radząc sobie z rosnącymi kosztami pracy i różnicami w kontroli jakości w przesyłkach wychodzących.
🏗️ Wyzwanie
Głównym wąskim gardłem były niedopasowane prędkości wytłaczania i ręczne procesy pakowania, co powodowało częste przestoje linii, nadmierne straty folii i nierównomierne rozłożenie ładunku. Operatorzy mieli trudności z synchronizacją przetwarzania wsadowego z ciągłą produkcją, co powodowało opóźnienia w kolejkach i nieprzewidywalną gotowość do wysyłki.
Dotychczasowa konfiguracja wymagała od operatorów ręcznego przenoszenia produktów z przenośnika produkcyjnego do samodzielnej owijarki. To przetwarzanie wsadowe powodowało powstawanie kolejek podczas szczytowych zmian. Operatorzy mieli trudności z ustawieniem naciągu folii dla produktów o różnych średnicach, co prowadziło do luźnych owinięć na lżejszych profilach i nadmiernego zużycia folii na cięższych rurach. Brak synchronizacji powodował, że prędkość pakowania nie mogła wiarygodnie dorównywać wydajności wytłaczarki. W konsekwencji zakład narażony był na ryzyko przestoju, gdy produkcja na wcześniejszych etapach procesu produkcyjnego przekraczała możliwości ręcznego transportu.
📈 Projektowanie rozwiązań
Modernizacja integruje poziomą owijarkę orbitalną bezpośrednio z przenośnikiem taśmowym, umożliwiając automatyczne cięcie folii i sterowanie prędkością za pomocą PLC, co zapewnia płynną pracę w linii z prędkością do dwudziestu pięciu metrów na minutę. Taka konfiguracja eliminuje ręczne etapy przenoszenia, zachowując jednocześnie spójny wzór owijania dla rur o różnych średnicach.
Wybrano poziomą owijarkę orbitalną, ponieważ obiekty liniowe, takie jak rury, wymagają obrotu pierścienia wokół długości produktu, a nie obrotu palet. Taka konfiguracja pozwala owijarce pozostać nieruchomo podczas przemieszczania się produktu lub obracać pierścień w miarę przesuwania się linii. Kluczową innowacją jest interfejs przenośnika taśmowego z paskiem klinowym, który zapewnia pewny chwyt okrągłych i nieregularnych kształtów bez poślizgu.
W zakładach przetwarzających ciepłe ekstrudaty, dobór materiału pasa jest kluczowy. Standardowe pasy gumowe mogą ulec degradacji pod wpływem ciepła, powodując zanieczyszczenie. Do produktów o temperaturze powyżej 40°C zaleca się stosowanie pasów silikonowych lub poliuretanowych odpornych na wysokie temperatury. Zapewnia to długotrwałą niezawodność i zapobiega powstawaniu wad folii lub produktu.
Specyfikacje przenośnika pasowego
| Parametr | Typowy zakres / ustawienie | Funkcja potoczna |
|---|---|---|
| Prędkość pasa | 5–25 m/min (odpowiada wydajności liniowej) | Zapewnia stabilne przemieszczanie produktów bez poślizgu, nawet przy dużych obciążeniach. |
| Odstęp między pasami | 50 mm–200 mm (regulowane) | Dostosowuje się do rur o różnych szerokościach i zapobiega ich staczaniu się podczas transportu. |
| Geometria kąta V | 60–90 ° | Mocuje okrągłe profile w celu stabilnego centrowania. |
Uwagi dotyczące systemu sterowania: Sterownik PLC (Programmable Logic Controller) pełni funkcję centralnego mózgu maszyny, przechowując zaprogramowane receptury i automatycznie koordynując ruchy silnika. Synchronizacja serwomechanizmów zapewnia, że pierścień owijający obraca się z precyzyjną prędkością przenośnika, zapobiegając marszczeniu się lub rozciąganiu folii podczas transportu. Sterowanie naciągiem wykorzystuje regulowane hamulce mechaniczne, aby utrzymać stałą szczelność owijania bez zgniatania delikatnych profili; dokładne ustawienia różnią się w zależności od modelu i wagi produktu.
Pierścień orbitalny wykorzystuje pionowy wózek folii napędzany serwomotorami. Umożliwia to precyzyjną kontrolę spiralnych wzorów owijania, dostosowując liczbę owinięć na metr do wagi produktu. Automatyczne mechanizmy cięcia i zgrzewania folii eliminują ręczną obsługę folii na końcu każdego cyklu. Zalecenie konsultacyjne: Jeśli Państwa aplikacja obejmuje magazynowanie na zewnątrz lub transport morski, należy określić zgrzewanie gorącym nożem, aby uzyskać uszczelnienie chroniące przed wilgocią na końcu folii, natomiast zacisk mechaniczny może wystarczyć do suchej dystrybucji wewnątrz pomieszczeń.
W przypadku specjalistycznych wymagań dotyczących obsługi rur szczegółowe specyfikacje dotyczące ciągłej integracji można sprawdzić w naszych rozwiązaniach dotyczących linii do pakowania rur online [ https://www.fhopepack.com/Plastic-Pipe-Packing-Line/online-pipe.html ].
🛡️ Wdrożenie
Pomyślne wdrożenie wymagało precyzyjnego mechanicznego ustawienia interfejsu przenośnika, synchronizacji pierścieni napędzanych serwomechanizmem oraz systematycznej kalibracji parametrów naciągu folii, nakładania się folii i długości cięcia. Te regulacje zapewniają niezawodną pracę dla różnych szerokości produktów, minimalizując jednocześnie interwencję operatora podczas zmian.
Faza integracji koncentrowała się na trzech kluczowych dostosowaniach technicznych: sprzęgu mechanicznym, synchronizacji elektronicznej oraz walidacji procesu. Przenośnik pasowy został przykręcony bezpośrednio do istniejącego punktu rozładowczego linii produkcyjnej. Tolerancje ustawienia zazwyczaj mieszczą się w przedziale od 1 mm do 3 mm, chociaż dokładne wymagania różnią się w zależności od modelu i masy produktu, aby zapobiec odchyleniom podczas transportu z dużą prędkością.
Tryby synchronizacji skonfigurowano na podstawie schematów produkcyjnych. Linie do ciągłego wytłaczania korzystają z funkcji „śledzenia prędkości linii”, gdzie pierścień owijarki obraca się w stosunku do prędkości przenośnika. Linie przerywane wykorzystują funkcję „synchronizacji start/stop” do przetwarzania wsadowego. System PLC przechowuje receptury dla różnych typów produktów, umożliwiając operatorom przełączanie parametrów za pośrednictwem interfejsu HMI bez konieczności ręcznej kalibracji.
Synchronizacja owijania i parametry filmu
| Parametr | Typowe ustawienia/zakres | Funkcja potoczna |
|---|---|---|
| Obrót pierścienia | 0–50 obr./min (regulowane) | Steruje szybkością, z jaką folia owija się wokół produktu. |
| Napięcie filmu | 30N–150N (typowy zakres przemysłowy) | Zapewnia wystarczającą ciasne owinięcie, aby zabezpieczyć ładunek bez zgniatania rur; różni się w zależności od modelu i wagi produktu. |
| Kontrola nakładania się | 30%–70% (w zależności od zastosowania) | Określa, ile folii należy na siebie nakładać, aby uzyskać większą wytrzymałość lub oszczędność kosztów. |
| Długość cięcia | Tolerancja ±50 mm–150 mm (typowa) | Przycina nadmiar folii po każdym cyklu, aby zapobiegać jej marnotrawstwu. |
Walidacja terenowa potwierdziła, że system pasów klinowych utrzymywał stabilność produktu nawet w fazach przyspieszania. Operatorzy zgłaszali mniejsze zmęczenie, ponieważ maszyna autonomicznie obsługiwała załadunek, owijanie i rozładowywanie. W przypadku zastosowań z prętami stalowymi wymagających synchronizacji przy dużych obciążeniach obowiązują podobne protokoły integracji; zapoznaj się ze szczegółami naszej automatycznej linii pakującej pręty stalowe [ https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic%20steel-rod-packing-line.html ], aby uzyskać informacje na temat obsługi ładunków o większej masie.
🔗 Zobacz także : [Powiązany sprzęt]( https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic steel-rod-packing-line.html)
⚙️ Dane wyników
Czynności po instalacji wykazują znaczną redukcję ręcznych zadań transportowych, spójną siłę zabezpieczającą przy wszystkich wysokościach ładunku oraz stabilne przetwarzanie w linii z prędkością dwudziestu pięciu metrów na minutę bez zerwania folii i uszkodzenia produktu. Te rezultaty bezpośrednio eliminują wcześniejsze wąskie gardła w przepustowości.
Modernizacja przekształciła proces pakowania z pracochłonnego wąskiego gardła w usprawnione rozszerzenie produkcji. W pierwszym kwartale działalności odnotowano następujące rezultaty:
-
Wydajność pracy: Zadania ręcznego załadunku i rozładunku zostały wyeliminowane, co pozwoliło na redukcję zapotrzebowania na personel pakujący o dwóch operatorów na zmianę.
-
Stała wydajność: Prędkość linii znacząco wzrosła, ponieważ pakowanie nie dyktowało już tempa wytłaczania. System utrzymywał prędkość 25 m/min bez zacięć ani utraty naprężenia folii.
-
Poprawa jakości: Zróżnicowanie siły opasania znacząco spadło. Jednolite wzory owijania wyeliminowały skargi klientów dotyczące luźnych ładunków podczas transportu.
-
Wykorzystanie folii: Automatyczna optymalizacja cięcia i kontrolowane nakładanie pozwoliły na ograniczenie strat folii o około 10–15% w porównaniu z ustawieniami ręcznymi, choć rzeczywiste oszczędności różnią się w zależności od konfiguracji wstępnego rozciągania i nieefektywnych parametrów wyjściowych.
Wyniki te pokazują, że integracja inline przynosi wymierne korzyści pod względem szybkości działania i zapewnienia jakości produktu.
🛠️ Analiza zwrotu z inwestycji
Korzyści finansowe wynikają przede wszystkim z redukcji siły roboczej i optymalizacji zużycia folii, co zazwyczaj przekłada się na okres zwrotu wynoszący od dwunastu do osiemnastu miesięcy w przypadku zakładów, w których zastępuje się dwóch operatorów na zmianę. Prognozy te zakładają standardowe, bazowe struktury płac i uwzględniają niższe koszty przeróbek.
Model finansowy tej modernizacji opiera się na wymiernych redukcjach kosztów w stosunku do nakładów inwestycyjnych na poziomą owijarkę orbitalną. Głównym czynnikiem jest arbitraż pracowniczy; usunięcie powtarzalnych zadań ręcznych pozwala na przeniesienie personelu na stanowiska o wyższej wartości lub zmniejszenie zapotrzebowania na zatrudnienie w miarę rotacji kadr.
-
Oszczędności na kosztach pracy: W oparciu o typowe stawki za pracę w przemyśle wynoszące około 28–32 USD za godzinę załadunku przy pracy na trzy zmiany, wyeliminowanie dwóch stanowisk pakowania generuje wymierne roczne oszczędności.
-
Redukcja kosztów folii: Precyzyjna kontrola naciągu i automatyczne cięcie minimalizują nadmierne owijanie. Typowe oszczędności na folii wahają się od 10% do 20%, w zależności od nieefektywności wyjściowej i ustawień wstępnego rozciągania.
-
Unikanie przeróbek: Spójne pakowanie zmniejsza liczbę odrzuconych przesyłek i reklamacji klientów, chroniąc marżę zysku.
Założenia dotyczące zaopatrzenia: Kalkulacje zwrotu z inwestycji powinny uwzględniać koszty instalacji i wszelkie niezbędne modyfikacje przenośnika. Należy zweryfikować szacunki dostawców dotyczące oszczędności na folii rozciągliwej, ponieważ rzeczywista wydajność zależy od jakości folii i geometrii produktu. W środowiskach o wysokiej sprawności, czas zwrotu z inwestycji (ROI) zazwyczaj skraca się do 12–18 miesięcy ze względu na stałą ochronę wolumenu produkcji.
Lista kontrolna decyzji zakupowych
-
Geometria produktu: Sprawdź wymiary liniowe; upewnij się, że długość mieści się w granicach odstępu pierścienia owijającego (standardowo do 6 m).
-
Zarządzanie ciepłem: Jeśli temperatura produktów przekracza 40°C, należy określić materiały pasów klinowych odporne na ciepło, aby zapobiec ich degradacji.
-
Potrzeby synchronizacji: Określ, czy produkcja jest ciągła czy przerywana, aby wybrać odpowiedni tryb synchronizacji PLC.
-
Metoda uszczelniania: W przypadku zastosowań wrażliwych na wilgoć należy stosować uszczelnianie nożem gorącym; w przypadku przechowywania na sucho może wystarczyć zacisk mechaniczny.
-
Przestrzeń integracyjna: Sprawdź, czy przestrzeń na podłodze umożliwia bezpośrednie wyrównanie przenośnika bez nadmiernych wymagań dotyczących buforowania.
🛡️ Uwaga dotycząca zgodności : Ten sprzęt został zaprojektowany zgodnie z wymogami ISO i CE. Przed zakupem należy sprawdzić konkretne certyfikaty u producenta.
FAQ
Co odróżnia przenośnik pasowy od rolkowego w tym zastosowaniu? Pasy klinowe zapewniają doskonałą przyczepność na okrągłych przedmiotach, takich jak rury i przewody, utrzymując produkt w kształcie litery V. Rolki umożliwiają obrót lub przesunięcie boczne przedmiotów cylindrycznych, co wymaga dodatkowych systemów prowadzących. Pasy klinowe utrzymują dodatnią przyczepność przy prędkościach do 25 m/min bez poślizgu.
Czy ten system może automatycznie obsługiwać produkty o zmiennej długości? Tak. Synchronizacja PLC dostosowuje liczbę owinięć na podstawie danych z czujników wykrywających długość obiektu. Krótsze obiekty są owinięte rzadziej w cyklu, podczas gdy dłuższe obiekty uruchamiają wydłużone schematy owijania. Cięcie folii odbywa się precyzyjnie na końcu każdego cyklu, niezależnie od długości.
W jaki sposób owijarka orbitalna zapobiega uszkodzeniom rur z miękkiego tworzywa sztucznego? System wykorzystuje regulowane naprężenie folii i kontrolowane współczynniki nakładania. Operatorzy mogą ustawić niższe wartości naprężenia dla delikatnych rur z PVC lub PE. Wspornik paska klinowego równomiernie rozkłada ciężar ładunku, zapobiegając punktowym naciskom, które mogłyby odkształcać miękkie profile podczas obrotu.