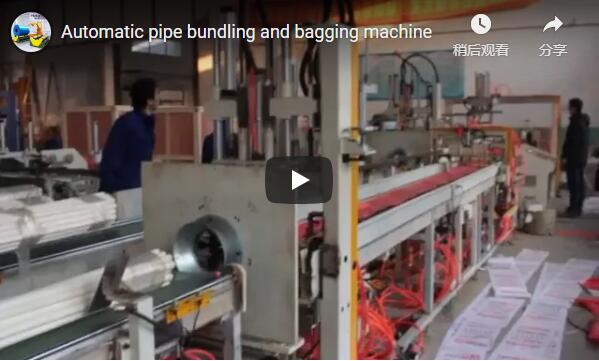
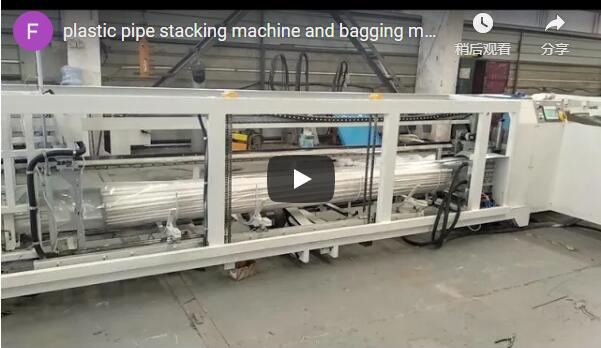
Podsumowanie: Linia do spinania i pakowania rur PVC w trybie offline oddziela proces pakowania od wytłaczania, maksymalizując odporność produkcji. Ten zautomatyzowany, poziomy system pakowania obsługuje średnice do 110 mm z programowalnymi kształtami wiązek. Rezultatem jest mniejsze zapotrzebowanie na siłę roboczą, zminimalizowane uszkodzenia produktu oraz spójna ochrona w zastosowaniach hydraulicznych i w transporcie płynów.
🛠️ Tło klienta
Średniej wielkości producent wytłaczanych elementów, obsługujący regionalne rynki wodno-kanalizacyjne, potrzebował kompleksowego rozwiązania w zakresie pakowania, które umożliwiłoby oddzielenie produkcji od szybkości pakowania i obsługę zmiennych harmonogramów bez zatrzymywania wytłaczania na wcześniejszych etapach produkcji, gwarantując tym samym spójną produkcję rur PVC o różnych średnicach i złożonych profilach zamówień.
Działając w branży instalacji wodno-kanalizacyjnych dla gospodarstw domowych, systemów nawadniania rolniczego oraz infrastruktury komunalnej, zakład osiąga tygodniową przepustowość na poziomie około 30–50 ton (według anonimowych danych). Harmonogramy produkcji podlegają wahaniom w zależności od sezonowych cykli budowy i zamówień regionalnych dystrybutorów. Zakład obsługuje jednocześnie trzy linie wytłaczania, produkując szeroki zakres średnic, od małych rur drenażowych po większe rury przewodowe. Ta różnorodność wymaga elastycznych parametrów pakowania, które często zmieniają się w trakcie zmiany. Wcześniejsze próby zarządzania tą zmiennością za pomocą ręcznych procesów na końcu linii produkcyjnej skutkowały niespójną jakością pakietów. Zespół zarządzający dostrzegł, że nieefektywność operacyjna ograniczała możliwość terminowej realizacji dużych zamówień przy jednoczesnym zachowaniu rygorystycznych standardów dostaw dla regionalnych dystrybutorów.
🏗️ Wyzwanie
Głównym wąskim gardłem operacyjnym jest ściśle zsynchronizowany przebieg procesów wytłaczania i pakowania, który w przeszłości powodował częste przestoje w procesie przezbrajania oraz typowe dla branży wskaźniki uszkodzeń produktów w okresach szczytowej produkcji, co miało bezpośredni wpływ na terminowość dostaw i zwiększało liczbę incydentów związanych z bezpieczeństwem obsługi w całym zakładzie.
Brak synchronizacji między wytłaczaniem a pakowaniem powodował kaskadowy efekt wąskiego gardła. Gdy stanowisko pakowania wymagało dostosowania do nowej średnicy rury, linie produkcyjne musiały zmniejszyć prędkość lub całkowicie się zatrzymać. Ta zależność skutkowała przestojami spowodowanymi przezbrojeniem, które zazwyczaj stanowią 6–10% całkowitego czasu zmiany, według standardowych standardów branżowych. Ręczne przemieszczanie materiałów wiązało się ze znacznym ryzykiem bezpieczeństwa i problemami z jakością. Pracownicy często byli narażeni na przeciążenia związane z podnoszeniem ciężkich paczek, co prowadziło do wzrostu liczby zgłoszeń o wypadkach i związanych z tym kosztów odszkodowań pracowniczych. Wskaźniki uszkodzeń produktów często sięgają 10–15%, głównie z powodu upuszczonych paczek uderzających o twarde powierzchnie i nieprawidłowego naprężenia taśm powodującego deformację rury. Ponadto, niespójna geometria paczek prowadziła do niestabilnych ładunków na paletach, zwiększając ryzyko przesunięcia ładunku podczas transportu. Koszty pracy związane z ręcznym przemieszczaniem materiałów często pochłaniają 20–30% budżetów na pakowanie, odciągając fundusze od innych usprawnień operacyjnych.
🔗 Powiązane : Odkryj więcej rozwiązań
📈 Projektowanie rozwiązań
Zalecana konfiguracja wykorzystuje zautomatyzowaną poziomą linię pakującą z buforem akumulacyjnym i niezależnym modułem spinającym, zdolną do przetwarzania średnic od 16 mm do 110 mm, działającą niezależnie od podajników wytłaczarek w celu zachowania ciągłego przepływu pracy.
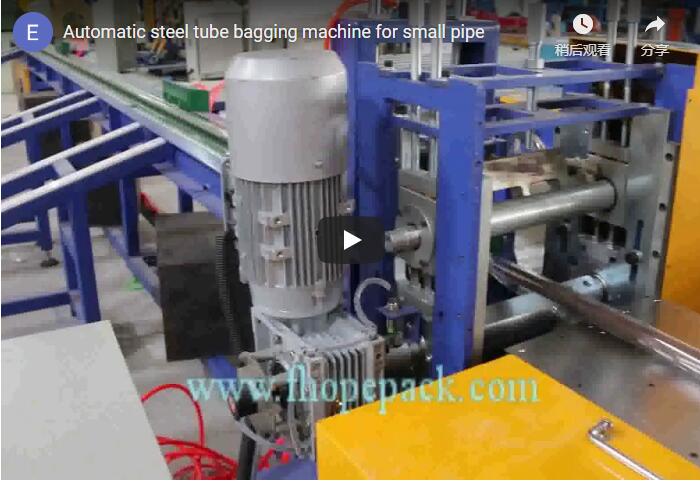
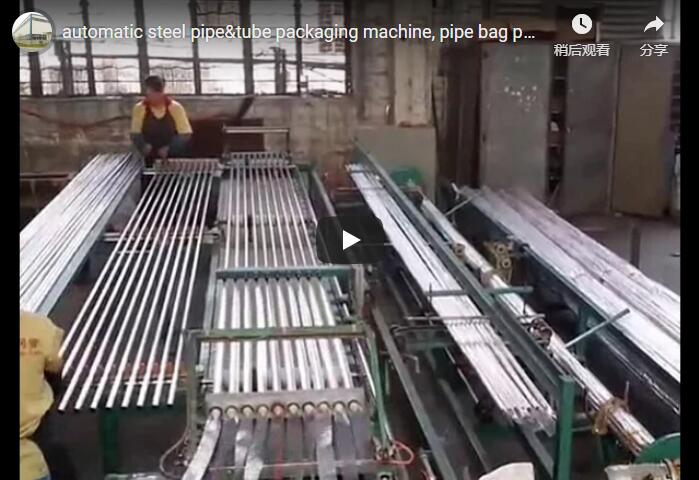
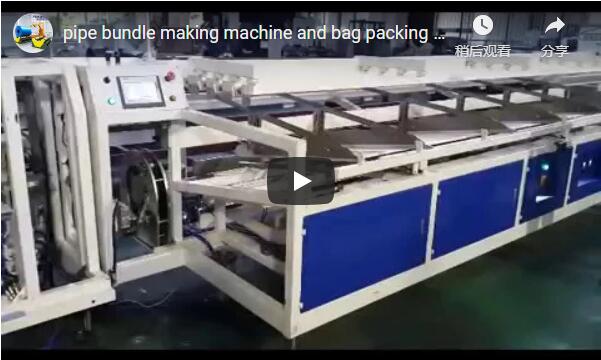
Zespół inżynierów określił w pełni automatyczną poziomą linię pakującą rury, zaprojektowaną do niezależnej pracy od podajników wytłaczarek. Zmotoryzowany stół akumulacyjny służy jako dynamiczny bufor, przechowując rury do momentu, aż urządzenia pakujące będą gotowe do przetworzenia kolejnej partii. To oddzielenie eliminuje ograniczenia synchronizacji i umożliwia ciągły przepływ wytłaczarki. System wyposażony jest w zautomatyzowaną jednostkę sterującą PLC (Programmable Logic Controller), która układa rury w precyzyjne wzory sześciokątne lub kwadratowe na podstawie zapisanych receptur. Głowice spinające nakładają taśmy PP/PET (polipropylenowe lub poliestrowe materiały przemysłowe) z automatycznym napinaniem i zgrzewaniem tarciowym, zapewniając równomierną sztywność wiązki niezależnie od tekstury powierzchni rury. Moduł pakowania w worki za urządzeniem nadmuchuje ciągłe rury z folii PE i za pomocą listew zgrzewających tworzy osłony odporne na wilgoć. Operatorzy mogą regulować wszystkie parametry za pomocą interfejsu HMI (Human-Machine Interface) z ekranem dotykowym, minimalizując czas konfiguracji między zmianami SKU. W przypadku zakładów przetwarzających produkty w postaci rur w zwojach, wymagania dotyczące obsługi różnią się znacznie; tego typu zastosowania często wymagają poziomej maszyny do owijania cewek, zoptymalizowanej pod kątem ładunków pierścieniowych, a nie profili liniowych.
🛡️ Wdrożenie
Wdrożenie systemu koncentruje się na dostosowaniu zautomatyzowanych przepływów pracy pakowania do istniejących tras obsługi materiałów, umożliwiając płynne przejścia między zmianami, minimalizując ręczną interwencję podczas rutynowych cykli produkcyjnych i płynnie integrując się z harmonogramami wytłaczania w celu utrzymania ciągłego przepływu operacyjnego.
Podczas uruchomienia priorytetowo potraktowano integrację przepływu pracy, a nie rekalibrację mechaniczną. Inżynierowie dostosowali nową linię do istniejących ścieżek przenośników, aby zapewnić płynne przekazywanie materiałów między zespołami wytłaczania i pakowania. System sterowania skonfigurowano z profilami pakietów dla każdej średnicy produktu, umożliwiając operatorom przełączanie parametrów produkcji za pomocą standardowych menu interfejsu bez zatrzymywania linii produkcyjnych. W strefach przemieszczania wprowadzono protokoły bezpieczeństwa, aby spełnić standardy obowiązujące w miejscu pracy, zapewniając jednocześnie dobrą widoczność dla kierowników hali. Operatorzy przeszli szkolenia z zakresu koordynacji przepływu pracy, procedur przeładunku taśm oraz rutynowego rozwiązywania problemów, aby zapewnić ciągłość pracy zmiany. Faza integracji kładła również nacisk na optymalizację schematów wykorzystania folii w celu zmniejszenia strat materiału przy jednoczesnym zachowaniu integralności zgrzewów przy różnych wymiarach pakietów, co pozwoliło zespołowi pakowania utrzymać stałą wydajność bez zakłócania tempa wytłaczania.
| Kategoria parametru | Szczegóły specyfikacji | Zakres standardu branżowego |
|---|---|---|
| Obsługa rur | Możliwość średnicy | 16 mm – 110 mm (możliwość dostosowania do 300 mm) |
| Obsługa rur | Zakres długości | 2m – 6m (dostępne są ramy przedłużone) |
| Konfiguracja pakietu | Wzory kształtów | Sześciokątny, kwadratowy, prostokątny |
| System taśmowy | Materiał paska | Polipropylen (PP) lub poliester (PET) |
🔗 Zobacz także : Sprzęt powiązany
⚙️ Dane wyników
Dane dotyczące wydajności po instalacji wskazują na typowe dla branży usprawnienia w zakresie wydajności pracy i ochrony materiałów, co umożliwia ciągłą pracę wytłaczarki bez ograniczeń związanych z synchronizacją lub opóźnień spowodowanych wąskimi gardłami, a jednocześnie jest zgodne ze standardowymi punktami odniesienia dotyczącymi odzyskiwania danych operacyjnych w zautomatyzowanych systemach pakowania.
Wskaźniki operacyjne uległy znacznej poprawie w ciągu pierwszego miesiąca pełnej produkcji. Zapotrzebowanie na pracę ręczną zmniejszyło się generalnie o 50–70%, co pozwoliło na przesunięcie personelu do zadań związanych z kontrolą jakości i paletyzacją. Wskaźniki uszkodzeń produktów zazwyczaj ustabilizowały się w zakresie 1–3%, eliminując koszty związane z przeróbkami materiałów i reklamacjami klientów dotyczącymi uszkodzonych towarów. Bufor akumulacyjny umożliwił liniom wytłaczania utrzymanie szczytowej wydajności podczas zmian opakowań, co pozwoliło na odzyskanie utraconego czasu zmiany zgodnie ze standardowymi, branżowymi standardami odzyskiwania. Spójność pakietów poprawiła gęstość układania palet o około 10–20%, zmniejszając pustą przestrzeń w kontenerach transportowych i obniżając koszty logistyczne na jednostkę. Opinie klientów wskazywały na zwiększoną ochronę przed czynnikami środowiskowymi, przy czym w sześciomiesięcznym okresie oceny nie odnotowano żadnych uszkodzeń spowodowanych wilgocią podczas transportu.
🛠️ Analiza zwrotu z inwestycji
Zyski finansowe zależą przede wszystkim od skumulowanego wzrostu wydajności pracy i redukcji marnotrawstwa materiałów, przy czym typowy okres zwrotu wynosi od 14 do 24 miesięcy, w zależności od regionalnej struktury płac i dziennej wielkości przerobu w porównywalnych zakładach.
Analiza finansowa potwierdza wysoki zwrot z inwestycji, napędzany wydajnością pracy i redukcją odpadów. W przypadku zakładów przetwarzających duże ilości rur przekraczające 50 ton dziennie, roczne oszczędności kosztów wynikające z redukcji zatrudnienia i niższych kosztów uszkodzeń zazwyczaj mieszczą się w przedziale 50 000–100 000 USD, według regionalnych wskaźników płac. Dane te wskazują na okres zwrotu inwestycji wynoszący od 14 do 24 miesięcy w przypadku konfiguracji w pełni zautomatyzowanych. Zakłady dbające o budżet i o niższej przepustowości powinny rozważyć warianty półautomatyczne, które automatyzują wiązanie taśmą, zachowując jednocześnie ręczny załadunek worków, co pozwala zmniejszyć nakłady inwestycyjne o około 25–35%. Koszty konserwacji pozostają przewidywalne, a rutynowe okresy międzyserwisowe są dostosowane do standardowych harmonogramów obsługi urządzeń przemysłowych.
Zastrzeżenie: Prognozy finansowe i szacunki zwrotu z inwestycji (ROI) oparte są na typowych średnich wartościach branżowych i muszą zostać zweryfikowane w odniesieniu do stawek pracy obowiązujących w danym miejscu, wolumenów produkcji oraz lokalnych warunków rynkowych przed zatwierdzeniem zamówienia. Zakłady oceniające produkty w zwojach powinny pamiętać, że pozioma owijarka do zwojów oferuje inne wskaźniki wydajności, dostosowane do ładunków pierścieniowych, niż liniowe systemy pakowania rur.
🏗️ Lista kontrolna decyzji zakupowych
-
Pojemność buforowa: Sprawdź, czy pojemność pamięci masowej w tabeli akumulacyjnej odpowiada maksymalnej rozbieżności między wydajnością wytłaczania a czasami cykli pakowania dla konkretnej mieszanki SKU.
-
Kontrola naciągu taśmy: Sprawdź, czy moduł taśmujący obejmuje regulowane ustawienia naciągu skalibrowane dla różnych grubości ścianek rur, aby zapobiec odkształceniu miękkich profili z PVC.
-
Zarządzanie recepturami: Upewnij się, że system sterowania umożliwia przechowywanie wielu profili pakietów z automatycznym przełączaniem geometrii za pośrednictwem interfejsu operatora, aby zminimalizować przestoje związane ze zmianą.
-
Integralność uszczelnienia: Sprawdź, czy listwy zgrzewające worki posiadają precyzyjną regulację temperatury, zgodną z wybranym gatunkiem folii PE, aby zachować barierę chroniącą przed wilgocią w zmiennych warunkach otoczenia.
-
Zgodność z przepisami bezpieczeństwa: Sprawdź, czy wszystkie blokady i zabezpieczenia spełniają lokalne dyrektywy dotyczące maszyn, w szczególności w pobliżu głowic mocujących i punktów zacisku przenośnika.
-
Dostęp konserwacyjny: sprawdź rozmieszczenie sprzętu pod kątem łatwego dostępu do zmieniaczy rolek taśmy i punktów smarowania, aby umożliwić rutynową konserwację bez długich przestojów.
-
Wymagania dotyczące zasilania: Sprawdź, czy źródło zasilania obiektu jest zgodne ze specyfikacją napięcia, fazy i natężenia prądu maszyny, w tym wymaganiami dotyczącymi ciśnienia pneumatycznego, jeśli ma to zastosowanie.
🛡️ Uwaga dotycząca zgodności : Ten sprzęt został zaprojektowany zgodnie z wymogami ISO i ASTM. Przed zakupem należy zweryfikować konkretne certyfikaty u producenta.
📈 Najczęściej zadawane pytania
Czy ten system może obsługiwać rury HDPE lub PP oprócz PVC? Tak, pozioma linia pakująca rury obsługuje różne materiały termoplastyczne, w tym HDPE i PP. Zautomatyzowany system sterowania umożliwia regulację naciągu taśmy, aby uwzględnić różnice w sztywności rur i tarciu powierzchniowym, nie powodując deformacji. Sprawdź kompatybilność materiału taśmy z konkretnym rodzajem żywicy, aby zapewnić optymalne trzymanie wiązki.
Jaka jest maksymalna długość rur, jaką może przetwarzać to urządzenie? Standardowe konfiguracje obsługują długości do 6 metrów, co obejmuje większość zastosowań w instalacjach wodno-kanalizacyjnych i przewodach. Dostępne są ramy przedłużone do dłuższych profili, na przykład stosowanych w projektach infrastrukturalnych. Skontaktuj się z dostawcą, aby potwierdzić ograniczenia wymiarowe i wymagania dotyczące długości przenośnika dla niestandardowych rozmiarów.
W jaki sposób system zarządza przezbrojeniami między różnymi średnicami rur? System sterowania zapisuje indywidualne receptury dla każdej średnicy, definiując geometrię wiązek, liczbę rur i wzory opasek. Operatorzy wybierają żądany profil na ekranie dotykowym, a maszyna automatycznie dostosowuje parametry wiązania i interwały opasywania. Ta automatyzacja skraca czas przezbrojenia do kilku minut w porównaniu z ręczną rekonfiguracją.