Streszczenie Nasza linia FPSH-D zgrzewa stos płyt izolacyjnych EPS lub XPS w folię PE lub POF, a następnie obkurcza folię w tunelu z gorącym powietrzem. Pakuje stosy o długości 300–1,000 mm , szerokości 30–500 mm i wysokości 180–500 mm na przenośniku o prędkości 4–9 m/min. W przypadku płyt o niskiej odporności termicznej oferujemy maszynę pakującą, która zgrzewa worek bez podgrzewania.
Spis treści
- Jak działa linia
- Okno rozmiaru panelu
- Pianka wrażliwa na ciepło
- Oszacuj pakiety na minutę
- Dane linii
- Media i bezpieczeństwo
- Lista kontrolna wyboru
- Często zadawane pytania dotyczące inżynierii
- Następny krok
- Powiązane czytanie
- Źródła
Jak działa linia
- Karmić. Stos paneli dociera do podajnika ręcznie lub z linii produkcyjnej. Fotokomórka wykrywa go i ustala jego położenie.
- Zapakuj i zamknij. Folia zwija się z rolek i owija stos, dolną część nakładając na siebie i zgrzewając. Następnie maszyna zgrzewa pozostałe trzy boki za pomocą listwy zgrzewającej o stałej temperaturze.
- Kurczyć się. Worek przechodzi przez tunel z gorącym powietrzem, a folia kurczy się na stosie.
- Chłodny. Grupa wentylatorów chłodzących ustawia film przy wyjściu z tunelu.
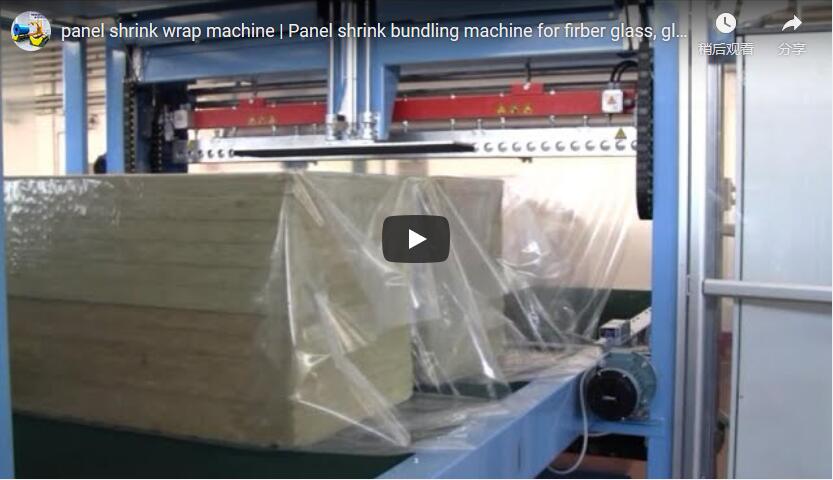
W naszym filmie boczne płyty zamykają się, aby wyrównać stos przed włożeniem go do worka, dzięki czemu panele nie przesuwają się w zgrzewach. W tunelu luźna folia mocno naciąga krawędzie paneli, dzięki czemu stos tworzy jeden sztywny pakiet, chroniący narożniki z pianki.
Okno rozmiaru panelu
| Wymiar stosu | łodzie |
|---|---|
| Długość | 300 – 1,000 mm |
| Szerokość | 30 – 500 mm |
| Wysokość | 180 – 500 mm |
Porównaj swoje największe i najmniejsze stosy ze wszystkimi trzema zakresami. Stos płyt o grubości 50 mm, o wysokości dziesięciu, ma 500 mm, co stanowi górną granicę zakresu wysokości. Dłuższe płyty, takie jak pełnowymiarowe arkusze izolacyjne, wymagają linii produkcyjnej dostosowanej do ich długości lub owijarki do paneli folią stretch , która owija je bez użycia ciepła. Potwierdzimy rozmiar na Twoim rysunku.
Pianka wrażliwa na ciepło
EPS i XPS miękną pod wpływem ciepła, dlatego tunel musi obkurczyć folię, nie pozostawiając śladów na piance. Temperatura tunelu jest ustawiona w zakresie od 100°C do 220°C, a prędkość przenośnika decyduje o tym, jak długo opakowanie pozostaje w środku. Cienka folia nagrzewa się znacznie szybciej niż pianka, więc krótkie przejście powoduje obkurczenie folii, zanim pianka się nagrzeje. Testujemy Państwa panele w najniższej temperaturze, która nadal powoduje ścisłe obkurczenie folii.
Gdy panel nie wytrzymuje wysokiej temperatury, alternatywą jest nasza maszyna do pakowania paneli. Pakuje ona panele na maszynie, napełnia je i zgrzewa bez podgrzewania, wyposażona w dwie zgrzewarki oraz sterowanie PLC i HMI.
Oszacuj pakiety na minutę
Przykład ilustrujący stosy o wysokości 1,000 mm i odstępie między paczkami 300 mm:
| Prędkość przenośnika | Ilość na opakowanie | Pakiety na minutę |
|---|---|---|
| 4 m / min | 1.3 m | o 3.1 |
| 9 m / min | 1.3 m | o 6.9 |
Liczba opakowań na minutę = prędkość przenośnika ÷ (długość opakowania + odstęp). To jest limit przenośnika. Listwa zgrzewająca również potrzebuje czasu na zamknięcie, zgrzanie i otwarcie każdego opakowania, a temperatura tunelu może ograniczać prędkość w przypadku pianki wrażliwej na ciepło. Wydajność jest ustawiana przez najwolniejszą z trzech, więc potwierdzamy to testowo.
Dane linii
| Pozycja | Sekcja uszczelniająca | Obkurczający tunel |
|---|---|---|
| Długość | 2,000 mm | 4,000 mm |
| Zasilanie | około 1.8 kW | ok. 15 kW, 4 grzałki |
| Control: | PLC | Do |
| Wysokość stołu roboczego | o 800 mm | Do |
| Temperatura | Do | 100-220 ° C |
| Film | PE lub POF z otworami odpowietrzającymi | PE lub POF z otworami odpowietrzającymi |
| Prędkość przenośnika | około 4–9 m/min | Do |
Media i bezpieczeństwo
Linia potrzebuje sprężonego powietrza o ciśnieniu 6–8 kgf/cm² i zasilania 380 V. Otwory wentylacyjne w folii umożliwiają ucieczkę powietrza podczas kurczenia się, dzięki czemu worek nie wybrzusza się. Listwa zgrzewająca jest stale podgrzewana, dlatego dbamy o jej bezpieczeństwo i montujemy awaryjny wyłącznik na wejściu.
Obowiązujące normy zależą od rynku docelowego. Dla rynków CE norma ISO 12100 określa metodę oceny ryzyka, a norma EN 415-10 określa ogólne wymagania dla maszyn pakujących.
Lista kontrolna wyboru linii do obkurczania płyt EPS
- Długość, szerokość i wysokość stosu, od najmniejszego do największego.
- Rodzaj pianki i odporność na ciepło.
- Opakowanie termokurczliwe lub worek niepodgrzewany.
- Liczba pakietów potrzebnych na minutę.
- Podawanie ręczne lub połączenie z linią produkcyjną.
- Typ folii: PE lub POF.
- Lokalne zasilanie i sprężone powietrze.
Często zadawane pytania dotyczące inżynierii
P: Jakie rozmiary stosów pasują? O: 300–1,000 mm długości, 30–500 mm szerokości i 180–500 mm wysokości.
P: Czy tunel uszkodzi EPS? O: Ustawiamy tunel na temperaturę od 100°C do 220°C i testujemy panele w najniższej temperaturze, przy której kurczy się folia.
P: Co jeśli nasze panele nie są odporne na ciepło? O: Nasza maszyna do pakowania paneli w worki zgrzewa je bez podgrzewania.
P: Ile paczek na minutę? O: Dla stosów o szerokości 1,000 mm i odstępie 300 mm, około 3 do 7, od 4 do 9 m/min.
P: Czy można go połączyć z naszą linią produkcyjną? O: Tak. Może działać automatycznie z linii lub z ręcznym podawaniem.
Następny krok
Planujemy Twoją linię pakowania paneli w trzech krokach:
- Prześlij swój rysunek układu z rozmiarami paneli i wyjściem do info@fhopepack.com.
- Otrzymaj propozycję w ciągu 48 godzin, z układem linii i wyborem filmu.
- Zarezerwuj badanie na miejscu Aby sprawdzić połączenie liniowe i media. Ustawiamy również temperaturę tunelu na próbę z Twoimi panelami.
Powiązane czytanie
- Maszyna pakująca panele
- Automatyczna linia do pakowania paneli
- Wideo: automatyczna linia do pakowania i obkurczania profili i paneli
Źródła
- Dane FPSH-D i maszyny pakującej: strona maszyny pakującej panele
- Maszyna w akcji: nasz film o linii do obkurczania płyt EPS i XPS na YouTube
- Zakres norm: ISO 12100: 2010, EN 415-10: 2014
Ostatnia aktualizacja: 2026-10-04