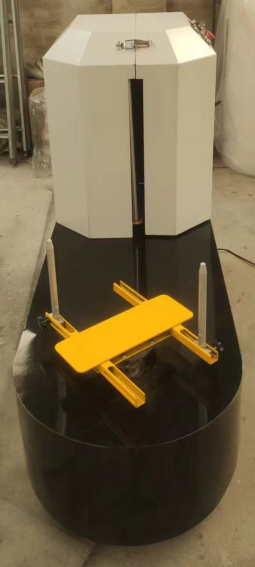
Streszczenie Seria FPCA owija folię stretch, PE lub PVC przez ucho cewki kablowej, napędzane przez napędzane rolki stożkowe, umożliwiając jednemu operatorowi wykonanie ochronnego owinięcia orbitalnego w ciągu 18–30 sekund na cewkę na naszym standardowym urządzeniu FPCA-100. Urządzenie, dostosowane do cewek o masie od 2 kg do 200 kg i średnicy wewnętrznej (ID) od 90 mm do 510 mm, zapewnia stabilne naprężenie folii i precyzyjne nakładanie się średnic zewnętrznych (OD). Ponieważ geometria cewki wymaga, aby obwód wewnętrzny był znacznie krótszy niż obwód zewnętrzny, nakładanie jest kalibrowane ściśle do średnicy zewnętrznej — ucho naturalnie akumuluje większą gęstość warstw. Niniejsza instrukcja techniczna zawiera szczegółowe specyfikacje mechaniczne, rozkłady cykli kinematycznych, obliczenia dotyczące nakładania się oraz parametry całkowania wymagane do walidacji oferty.
Spis treści
- Jak działa cykl owijania cewek
- Zakresy modeli FPCA
- Nakładanie się na OD i ID — dlaczego ustawienie na OD ma znaczenie
- Czas owijania na cewkę
- Wybór filmu i materiałów
- Sterowanie i automatyzacja
- Bezpieczeństwo i standardy
- Lista kontrolna wyboru
- Często zadawane pytania dotyczące inżynierii
- Następny krok
- Powiązane czytanie
- Źródła
Jak działa cykl owijania cewek
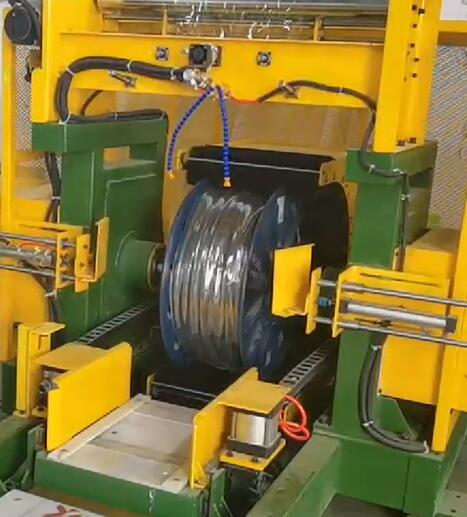
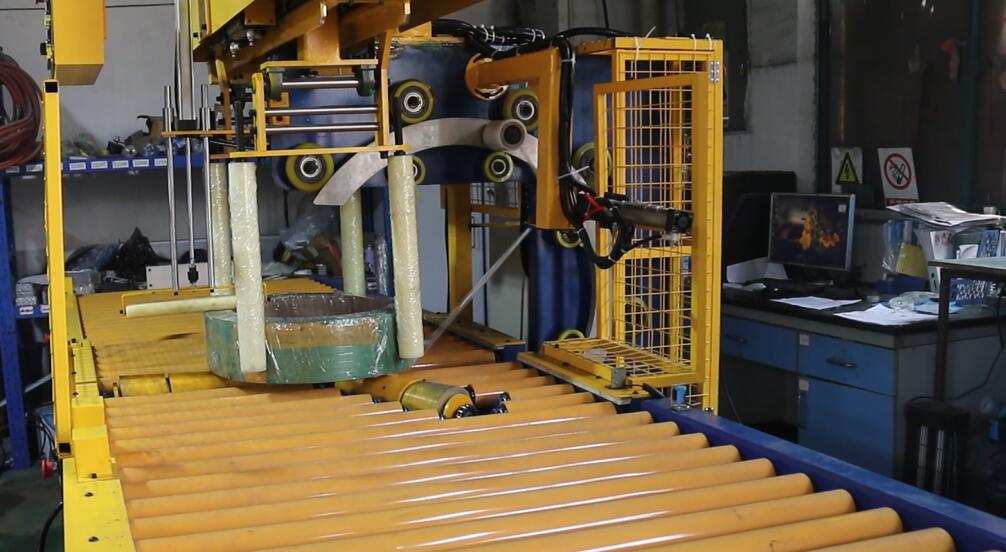
Maszyna pakująca kręgi kablowe FPCA wykorzystuje orbitalny pierścień owijający obracający się w płaszczyźnie pionowej, podczas gdy kręg kablowy spoczywa poziomo („oko w niebo”) na kołysce napędzanych stożkowych rolek. Obrotowy pierścień napędza przenośnik folii o niskiej bezwładności przez centralne oczko, nakładając materiał promieniowo wokół przekroju poprzecznego, podczas gdy napędzane rolki obracają kręg wokół jego osi pionowej.
          [ Pneumatic Press-Down Roller ]
                     │  (Stabilizes coil)
                     ▼
             ┌──────────────┐
  ===========│  Cable Coil  │===========   <-- Orbital Ring Path
             └──────────────┘                  (Travels through eye)
              ▲            ▲
              │            │
      [ Conical Roller ]  [ Conical Roller ]
(Polyurethane-coated, driven)- Obciążenie i centrowanie (0–4 s). Operator umieszcza zwój bez wiązań lub z wiązaniami płasko na stożkowych rolkach napędowych pokrytych poliuretanem. Regulowane pionowe prowadnice zapewniają fizyczne wyrównanie, utrzymując zwoje o różnej szerokości w centrum płaszczyzny pierścienia.
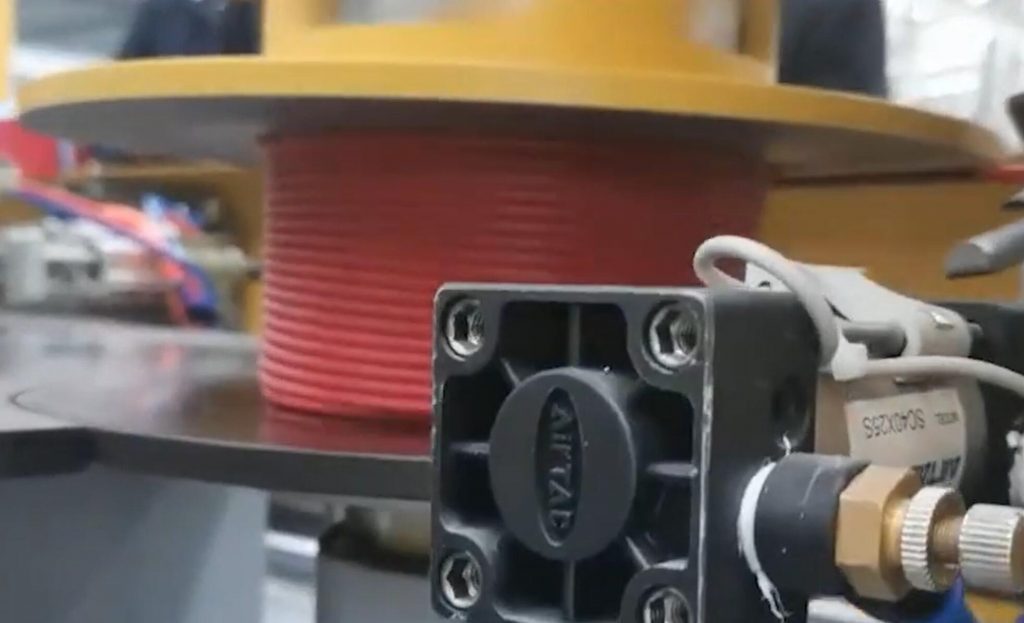
- Zaciskanie i owijanie (4–28 s). Pneumatyczna rolka dociskowa opada na górną powierzchnię sekcji cewki (regulowana w zakresie 0.4–0.6 MPa, zapewniając siłę zacisku 50–150 N, aby zapobiec przeskakiwaniu lub teleskopowaniu cewki). Pierścień orbitalny przyspiesza płynnie za pomocą falownika, nawlekając folię stretch przez oczko. Jednocześnie dolne rolki stożkowe obracają cewkę z synchroniczną prędkością powierzchniową, przesuwając obwód zewnętrzny o dokładny skok przy każdym obrocie.
- Tnij i wytrzyj. W standardowych konfiguracjach półautomatycznych FPCA-100 operator wykonuje szybkie ręczne cięcie za pomocą zintegrowanego uchwytu ostrza bezpieczeństwa. W liniach FPCA-200 i FPCA-300 wyposażonych w opcjonalne pneumatyczne urządzenia tnąco-zaciskowe, mechaniczny chwytak chwyta folię, tnie ją czysto i wygładza koniec folii na korpusie kręgu.
- Rozładowanie (28–32 s). Siłownik dociskowy cofa się. Operator wyjmuje całkowicie związany zwój.
Wydajność folii wahadłowej zależy od ograniczeń dotyczących oczek na kręgi. Standardowe przenośniki wahadłowe obsługują rolki bezrdzeniowe lub z małymi kręgami (szerokość 50–100 mm, średnica zewnętrzna rolki 100–150 mm, waga 1.5–3 kg, co daje około 150–300 m folii stretch liniowej). Przy standardowym 50% nałożeniu na kręgi, pojedyncza rolka przenośnika wahadłowego pokrywa około 20–40 małych kręgów, zanim będzie wymagała szybkiego, 30-sekundowego przeładowania.
Zakresy modeli FPCA
Wymiary konstrukcyjne każdego opakowania FPCA zależą od prześwitu pierścienia i ładowności rolki.
| Parametr inżynierski | FPCA-100 | FPCA-200 | FPCA-300 |
|---|---|---|---|
| Średnica wewnętrzna cewki (ID) | 90 – 250 mm | 150 – 400 mm | 250 – 510 mm |
| Średnica zewnętrzna cewki (OD) | 150 – 400 mm | 250 – 500 mm | 400 – 900 mm |
| Szerokość/wysokość cewki | 50 – 180 mm | 80 – 200 mm | 60 – 300 mm |
| Maksymalna ładowność | 30 kg | 50 kg | 200 kg |
| Prędkość obrotowa pierścienia | 10–120 obr/min | 10–120 obr/min | 10–90 obr/min |
| Średni cykl owijania | 18–30 s/cewkę | 20–30 s/cewkę | 20–38 s/cewkę |
| Zainstalowana moc napędu | 1.8 kW | 2.0 kW | 2.4 kW |
| Ciśnienie zasilania pneumatycznego | 0.5–0.7 MPa | 0.5–0.7 MPa | 0.5–0.7 MPa |
Standardowa konfiguracja zasilania to prąd zmienny 380 V, trójfazowy, 50/60 Hz, z napięciem jednofazowym 220 V lub alternatywnym napięciem przemysłowym, które można skonfigurować po konsultacji z inżynierami.
Nakładanie się na OD i ID — dlaczego ustawienie na OD ma znaczenie
Owijanie orbitalne wokół profilu toroidalnego wymusza nierówne prędkości powierzchniowe w całej geometrii cewki:
- Obwód zewnętrzny:
C_OD = π × OD - Wewnętrzny obwód oka:
C_ID = π × ID
Ponieważ pierścień orbitalny przechodzi przez oko raz na cykl, liniowy skok posunięty na średnicy wewnętrznej jest ściskany w stosunku do średnicy zewnętrznej o dokładny stosunek geometryczny:
Accumulation Ratio = C_OD / C_ID = OD / IDPrzykład pracy inżynierskiej
Rozważmy standardową komercyjną cewkę drutu działającą na FPCA-100:
- Średnica wewnętrzna = 100 mm (
C_ID = π × 100 ≈ 314 mm) - Średnica zewnętrzna = 400 mm (
C_OD = π × 400 ≈ 1,257 mm) - Ratio:
1,257 / 314 = 4.0
Jeżeli falownik maszyny jest dostrojony do 50% nakładania się na średnicy zewnętrznej przy użyciu rolki filmu o szerokości 100 mm:
- Pochylenie do przodu w OD =
100 mm × (1 - 0.50) = 50 mm - Liczba warstw osadzonych na OD = Warstwy 2
- Warstwy zgromadzone w ID =
2 layers × 4.0 =Warstwy 8
   Film Overlap Geometry:

          OD (1,257 mm Circumference): 50% Overlap  ==>  [ Layer 1 ][ Layer 2 ]
          ──────────────────────────────────────────────────────────────────
          ID (314 mm Circumference):   87.5% Overlap ==>  [L1][L2][L3][L4][L5][L6][L7][L8]
Ustawienie nakładających się tarcz na wewnętrznym oczku spowodowałoby brak pokrycia na obwodzie zewnętrznym, co powodowałoby strzępienie się krawędzi i narażenie na wilgoć podczas transportu. W związku z tym receptura PLC zawsze oblicza prędkości indeksowania na podstawie tarczy zewnętrznej (regulowanej w zakresie od 20% do 90%).
Czas owijania na cewkę
Czas cyklu składa się z dynamicznego przyspieszania pierścienia, ciągłych obrotów owijania i zwalniania rampowego. Czas owijania w stanie ustalonym oblicza się w następujący sposób:
- Zaawansowany rzut na OD:
Pitch_OD = W_film × (1 - Overlap_rate)(Przykład: film 100 mm przy 50% nałożeniu = 50 mm przesuwu na obrót pierścienia) - Całkowita wymagana liczba obrotów orbitalnych:
N_turns = (π × OD) / Pitch_OD(Przykład: (π × 400 mm) / 50 mm ≈ 25.13 → 26 obrotów) - Czas działania na czystej orbicie:
T_run = (N_turns / RPM_ring) × 60 s(Przy ustawieniu falownika na 75 obr./min: (26 / 75) × 60 ≈ 20.8 s) - Całkowity cykl piętra do piętra:
T_total = T_load + T_accel + T_run + T_decel + T_unload(Zwykle 4 s obciążenia + 1 s narastania + 21 s zawijania + 1 s zatrzymania + 3 s rozładowania ≈ 30 s)
W przypadku mniejszych zwojów przewodu budowlanego (średnica zewnętrzna 200 mm) czas cyklu pierścieniowego spada poniżej 12 sekund, co daje całkowitą wydajność rzędu 100–140 zwojów na godzinę roboczą.
Wybór filmu i materiałów
Napinacz mechaniczny wewnątrz orbitalnego wahadłowca FPCA dostosowuje się do różnych podłoży wstęgowych, aby sprostać wymaganiom związanym z wysyłką i magazynowaniem:
- Folia stretch LLDPE (15–35 µm): Standard branżowy. Wysoka odporność na przebicie i elastyczność zapewniają szczelne, odporne na wilgoć uszczelnienie, zachowując jednocześnie wysoką czytelność kodów kreskowych dzięki przezroczystym warstwom.
- Folia z polichlorku winylu (PCW): Zapewnia wytrzymałość strukturalną i odporność na rozdarcie w przypadku zwojów kabli o ostrych końcach. Błyszcząca powłoka zewnętrzna poprawia wygląd opakowania w dystrybucji sprzętu konsumenckiego.
- Taśma z papieru krepowego i tkanego polipropylenu (PP): Dostępne głównie w jednostkach FPCA-200 i FPCA-300 przeznaczonych do specjalistycznych przewodów nawojowych o dużym przekroju lub podmorskich kabli pępowinowych wymagających oddychającego opakowania lub wytrzymałych osłon odpornych na ścieranie.
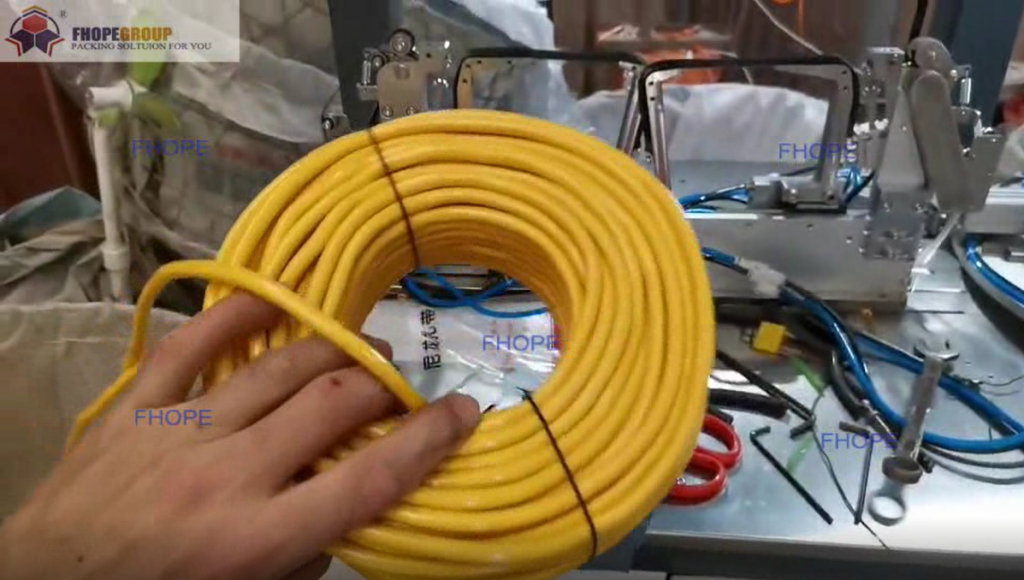
Uwaga dotycząca eksploatacji: Cewki nawijane na nowoczesnych nawijarkach półsztywnych nie wymagają wcześniejszego wiązania taśmą lub paskiem; mechaniczne naprężenie folii nawiniętej krzyżowo zapewnia integralność obręczy.
Sterowanie i automatyzacja
Wszystkimi systemami FPCA steruje pokładowy sterownik przemysłowy PLC połączony z intuicyjnym interfejsem HMI z ekranem dotykowym:
- Niezależne napędy o zmiennej częstotliwości (VFD): Silnik pierścienia orbitalnego i silnik wałka stożkowego są napędzane przez oddzielne falowniki. Modulacja stosunku obrotów pierścienia do prędkości linii wałka pozwala operatorom precyzyjnie regulować nakładanie się średnic zewnętrznych od 20% do 90% bez konieczności fizycznej regulacji przekładni mechanicznej.
- Przyspieszenie/zwalnianie na krzywej S: Profile silnika z łagodnym startem i zatrzymaniem zapobiegają obciążeniu udarowemu o dużej bezwładności na kołach napędowych i eliminują poślizg zwoju na początku cyklu owijania.
- Automatyczne pozycjonowanie domowe: Czujniki zbliżeniowe potwierdzają prawidłowe ustawienie pierścienia, ustawiając wahadłowiec dokładnie w pozycji spoczynkowej po zakończeniu cyklu, co umożliwia szybki dostęp i ręczne cięcie.
- Przechowywanie receptur w pamięci: Interfejs HMI przechowuje parametry dla maksymalnie 16 wspólnych numerów części cewek (średnica wewnętrzna, średnica zewnętrzna, współczynnik prędkości, procent nakładania się), co skraca czas przełączania do mniej niż 15 sekund.
Bezpieczeństwo i standardy
Obracające się pierścienie pakujące orbitalnie stwarzają zagrożenia związane z przytrzaśnięciem o dużej bezwładności, wymagające stosowania aktywnych i pasywnych środków kontroli technicznej:
- Osłony ochronne: Grube osłony rurowe ze stali zapobiegają kontaktowi operatora ze strefą ścinania pierścienia podczas pracy.
- Blokady bezpieczeństwa: Drzwi dostępowe wyposażone są w dwukanałowe wyłączniki krańcowe bezpieczeństwa, które wyłączają zasilanie pierścienia za pośrednictwem przekaźników zatrzymania awaryjnego kategorii 0.
- Urządzenia wspomagające ergonomię: Standardowe maszyny są wyposażone w osłonięty przełącznik nożny, który zapewnia, że operator pozostaje z dala od obracającej się pierścieniowej koperty podczas początkowego wkładania folii.
- Zgodność projektu: Następuje łagodzenie ryzyka strukturalnego ISO 12100: 2010 (Bezpieczeństwo maszyn — ocena i redukcja ryzyka) i EN 415-10: 2014 (Wymagania bezpieczeństwa dla maszyn pakujących).
Lista kontrolna wyboru
Aby określić właściwą ramę maszyny i oprzyrządowanie, przed złożeniem zamówienia należy sprawdzić sześć poniższych ograniczeń fizycznych:
- Koperta wymiarowa: Najmniejszy średnic wewnętrzny cewki, największy średnic zewnętrzny cewki i maksymalna wysokość cewki/szerokość stosu.
- Bezrdzeniowa kontrola przepływu powietrza przez oczy: Potwierdź, że
Coil_ID_min ≥ Shuttle_Thickness + Ring_Cross_Section + 30 mm Clearance. - Ekstremalne obciążenia wagowe: Masa minimalna i maksymalna (w celu potwierdzenia momentu obrotowego silnika rolki napędowej i parametrów hamulca).
- Przepustowość docelowa: Liczba kręgów potrzebnych na godzinę (określa, czy uzasadniona jest automatyczna automatyzacja cięcia i zaciskania).
- Materiały do pakowania: Szerokość, średnica zewnętrzna rolki, średnica wewnętrzna rdzenia i materiał folii (rozciągliwy PE, PVC lub papier).
- Moc obiektu: Napięcie zasilania, częstotliwość i dostępność sprężonego powietrza na stanowisku owijającym.
Często zadawane pytania dotyczące inżynierii
P: Który model FPCA obsługuje cewkę o średnicy wewnętrznej 180 mm, średnicy zewnętrznej 450 mm i szerokości 120 mm? O: FPCA-200 . Chociaż średnica zewnętrzna 450 mm przekracza limit 400 mm dla FPCA-100, mieści się w zakresie FPCA-200 (150–400 mm średnicy wewnętrznej, 250–500 mm średnicy zewnętrznej, do 50 kg).
P: Dlaczego owinięta folia wydaje się znacznie grubsza w miejscu wewnętrznego otworu?
A: Jest to nieodłączny fizyczny efekt geometrii orbity. Ponieważ obwód oka jest znacznie mniejszy niż obwód zewnętrzny, pierścień orbity nakłada taką samą liczbę przejść filmu na znacznie mniejszą powierzchnię, mnożąc gęstość warstwy na średnicy wewnętrznej przez iloraz. OD / ID.
P: Jak operator reguluje procent nałożenia folii? O: Nałożenie jest sterowane elektronicznie za pomocą ekranu dotykowego HMI poprzez zmianę stosunku prędkości między falownikiem wałka a falownikiem pierścieniowym. Zwiększenie prędkości posuwu wałka wydłuża odstęp między rolkami, zmniejszając nakładanie; zmniejszenie prędkości wałka zwiększa gęstość nakładek.
P: Czy FPCA-100 może owijać zwoje bez uprzednio nałożonej taśmy lub opaski? O: Tak. Pneumatyczna rolka dociskowa dociska zwój mocno do stożkowych rolek poliuretanowych podczas cyklu orbitalnego, zapobiegając jego rozwijaniu się lub teleskopowaniu, podczas gdy pierwsze warstwy folii blokują wiązkę.
P: Jakiej konserwacji wymaga napęd cierny pierścieniowy? O: Co 1,000 godzin pracy należy sprawdzać zużycie poliuretanowych kół napędowych o wysokim współczynniku tarcia. Co miesiąc należy sprawdzać naciąg paska napędowego i usuwać zanieczyszczenia z wewnętrznej bieżni łożyska pierścieniowego, aby zapobiec drganiom obrotowym.
Następny krok
- Prześlij wymiary cewki: Wyślij pełną gamę produktów (minimalną/maksymalną średnicę wewnętrzną, zewnętrzną, wysokość zwoju i wagę) wraz z wymaganymi danymi wyjściowymi na adres info@fhopepack.com.
- Przegląd rysunku układu i propozycji (w ciągu 48 godzin): Nasz dział inżynieryjny prześle Państwu zalecenia dotyczące sprzętu, potwierdzenie zgody na transport wahadłowy oraz obliczone czasy cykli.
- Akceptacja i integracja fabryczna: Wyślij próbki zwojów folii do naszego zakładu testowego w celu sprawdzenia rzeczywistego nakładania się folii, analizy wydajności rolki i zatwierdzenia przez fabrykę.
Powiązane czytanie
- Przegląd rozwiązań maszyn do pakowania kabli
- Przegląd techniczny maszyny pakującej cewki kablowe FPCA-100
- Półautomatyczna owijarka cewek kablowych FPCA-200
- System pakowania cewek FPCA-300 o dużej wytrzymałości
- Automatyczna linia produkcyjna do zwijania i owijania
- Sprzęt do orbitalnego owijania węży i rur plastikowych
Źródła
- Organ nadzorujący normy ISO: ISO 12100:2010 Bezpieczeństwo maszyn
- Normy europejskie: EN 415-10:2014 Bezpieczeństwo maszyn pakujących
- Dokumentacja techniczna inżynierska FHOPEPACK: Instrukcja obsługi i bezpieczeństwa serii FPCA