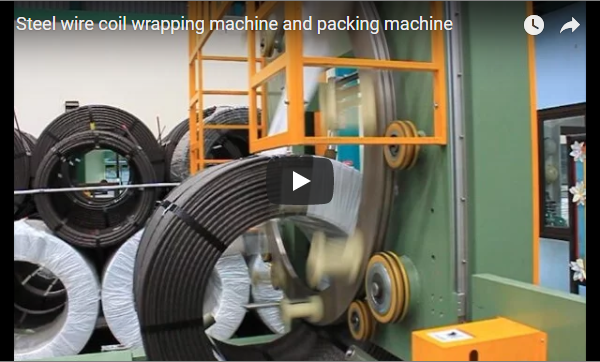
Streszczenie Maszyna do owijania kręgów w linii produkcyjnej owija kręg w kształcie pierścienia na napędzanym przenośniku rolkowym, automatycznie zgrzewa koniec folii i nakłada etykietę identyfikacyjną, dzięki czemu każdy kręg opuszcza stanowisko w pełni zabezpieczony i identyfikowalny pod względem produkcji. W tym cyklu operacyjnym, główna sekwencja owijania trwa od 12 do 33 sekund, co zapewnia czas owijania netto wynoszący około 21 sekund na kręg. Nasze rozwiązanie przemysłowe, pozioma owijarka kręgów FPC-300, jest zaprojektowana dla kręgów o masie od 10 do 1,000 kg i średnicy zewnętrznej (OD) od 700 do 1,200 mm. Pracując z prędkością produkcyjną od 35 do 50 sekund na kręg (wliczając przenoszenie, indeksowanie i owijanie), FPC-300 jest skonfigurowana specjalnie pod kątem układu zakładu i czasów cykli linii pakującej.
Spis treści
- Co pokazuje klip, w kolejności
- Co robi stacja owijania cewek w linii
- Czas cyklu owijania na klipsie
- Specyfikacje FPC-300
- Kontrola taktu
- Lista kontrolna wyboru maszyny do owijania cewek w linii
- Sterowanie i bezpieczeństwo
- Często zadawane pytania dotyczące inżynierii
- Następny krok
- Powiązane czytanie
- Źródła
Co pokazuje klip, w kolejności
Stanowisko pakowania składa się ze spawanej, wytrzymałej ramy ze stali konstrukcyjnej, napędzanego przenośnika rolkowego z bocznymi rolkami prowadzącymi oraz pionowego zespołu ograniczającego. Rolki stabilizujące pokryte poliuretanem zabezpieczają cewkę od góry, a mechanizm druku i naklejania termotransferowego podaje etykiety identyfikacyjne z górnej bramy. Konsola operatora z ekranem dotykowym HMI nadzoruje wyjście przenośnika.
- 0 do około 6 s (przed indeksowaniem). Zasilany przenośnik podający opróżnia i przygotowuje stanowisko owijające; czujniki optyczne sprawdzają, czy oś pierścienia owijającego jest otwarta i czy strefa bezpieczeństwa obwodu nie jest naruszona.
- Około 9 s (przeniesienie do środka i centrowanie). Ciemnoszary zwój metalu dociera do środka stanowiska roboczego na napędzanych silnikiem rolkach podporowych i jest przesuwany do precyzyjnego ogranicznika mechanicznego, który jest bezpośrednio wyrównany z osią pierścienia orbitalnego.
- Około 12 do 21 s (jednoczesne owijanie orbitalne i integracja etykiet). Cewka obraca się osiowo na rolkach podtrzymujących, podczas gdy górne, gumowane rolki ograniczające opadają, aby tłumić wibracje. Szybki orbitalny mechanizm wahadłowy obraca się przez oczko cewki, nakładając folię stretch, podczas gdy wbudowany mechanizm etykiet synchronizuje dozowanie etykiet pod przezroczystą folią.
- Około 24 do 33 s (ukończenie nakładania się i zabezpieczenie ogona). Owijanie orbitalne przebiega na całym obwodzie, aż do osiągnięcia zaprogramowanego nałożenia folii (zwykle 50% do 70%). Zacisk pneumatyczny przecina folię, nakłada taśmę uszczelniającą, a górny zespół zabezpieczający cofa się.
- Około 36 do 42 s (transfer wyjściowy i przechwytywanie ciężaru). Zamknięta cewka przesuwa się do segmentu przenośnika odbiorczego, opuszczając stanowisko owijania i przenosząc się na zintegrowaną, wbudowaną wagę tensometryczną w celu automatycznej weryfikacji masy brutto.
Co robi stacja owijania cewek w linii
Owijarka kręgów montowana jest bezpośrednio na liniach ciągłej produkcji i cięcia wzdłużnego. Krążki są transportowane, owijane, zgrzewane i rozładowywane wzdłuż przenośnika taśmowego bez konieczności obsługi suwnicy lub ręcznej ingerencji wózka widłowego.
Podczas procesu owijania, pierścień wahadłowy z wózkiem na folię obraca się przez otwarte ucho zwoju, podczas gdy napędzane rolki podtrzymujące obracają zwój wokół jego poziomej osi. Stosunek prędkości obrotowej pierścienia (obr./min) do liniowej prędkości przesuwu powierzchni zwoju określa procentowy stopień nałożenia folii, definiując tym samym szczelność przed wilgocią i pyłem.
Cztery zautomatyzowane funkcje wykańczania zamieniają nieopakowany, rozcięty zwój w stabilne opakowanie transportowe:
| Krok | Jak to działa w naszym równoważnym rozwiązaniu? |
|---|---|
| Mocowanie ogona | Pneumatyczne ramię mechaniczne zaciska i czysto przecina folię, a następnie mocuje końcówkę do korpusu za pomocą taśmy o wysokiej przyczepności lub zgrzewania impulsowego na gorąco |
| Taping | Dodatkowa głowica taśmy obwodowej nakłada taśmę zabezpieczającą wokół zewnętrznej średnicy cewki (OD), aby zapobiec jej rozplataniu się podczas transportu |
| Oznakowanie | Moduł druku i aplikacji termotransferowej o wysokiej rozdzielczości dozuje kody kreskowe / QR / czytelne dla człowieka etykiety produktów bezpośrednio pod lub na zewnętrznej warstwie ochronnej |
| Ważenie | Zintegrowana waga rolkowa na przenośniku odbiorczym automatycznie rejestruje dane dotyczące masy i przesyła masę brutto do sterownika PLC linii |
Jednostka etykietowania przemysłowego i moduły ogniw wagowych przenośnika są konfigurowane dla każdego projektu w celu umożliwienia wymiany danych produkcyjnych w czasie rzeczywistym z zakładowym systemem MES lub ERP.
Czas cyklu owijania na klipsie
| Wejdź na klips | Okno czasowe | Czas trwania: | Faza operacyjna |
|---|---|---|---|
| Podawanie i pozycjonowanie cewek | około 9 s | ~3 sekund | Indeks przenośnika, detekcja optyczna, pneumatyczne ustawienie ogranicznika |
| Pakowanie i etykietowanie | około 12 do 33 sekund | około 21 s | Synchronizowany obrót pierścienia (maks. 100 obr./min), aktywne zaciskanie górne, nakładanie folii |
| Wyjście i transfer wagi | około 36 do 42 sekund | ~6 sekund | Rozładunek przenośnika, zbieranie danych o wadze, resetowanie stacji |
| Pełny cykl (od przyjazdu do wypisu) | około 9 do 36 sekund | około 27 s | Czas cyklu od podłogi do podłogi dla geometrii cewki prądowej |
Chociaż film przedstawia szybki, 21-sekundowy skok owijania, standardowe planowanie przemysłowe dla maszyny FPC-300 zakłada wartość bazową od 35 do 50 sekund na zwój. Ta konserwatywna wartość bazowa uwzględnia zmienne ustawienia nakładania się folii (od 50% do 80%), zróżnicowane wymiary przekroju poprzecznego oraz bezpieczne rampy przyspieszania/zwalniania przenośnika, chroniące krawędzie zwiniętego paska.
Specyfikacje FPC-300
| Owijarka pozioma cewek FPC-300 | Specyfikacja | Jednostka inżynieryjna |
|---|---|---|
| Nośność cewki | 10 do 1,000 | kg |
| Szerokość pakietu cewek | 10 do 300 | mm |
| Średnica zewnętrzna cewki (OD) | 700 do 1,200 | mm |
| Średnica wewnętrzna cewki (ID) | 400 do 900 | mm |
| Ograniczenie grubości ścianki promieniowej | (OD – ID) ≤ 600 | mm (luz między pierścieniami) |
| Prędkość liniowa rolki | 2 do 4 | m/min (przemiennik częstotliwości) |
| Całkowity czas cyklu | 35 do 50 | s / cewka (zależna od wymiaru) |
| Prędkość obrotowa pierścienia | 5 do 100 | RPM (sterowane falownikiem) |
| Nakładanie się materiału opakowaniowego | % 10 do 90% | Regulowany za pomocą receptury PLC |
| Zasilanie | 380 V, 50/60 Hz, 3 fazy | Obciążenie znamionowe od 4.5 kW do 7.5 kW |
Kontrola taktu
W przypadku docelowej produkcji wielkoseryjnej wynoszącej 60 cewek na godzinę dostępny czas taktu linii produkcyjnej oblicza się następująco:
Takt Time = 3,600 s ÷ 60 coils = 60.0 s per coil
Pracując w standardowym cyklu FPC-300 wynoszącym od 35 do 50 s, linia zachowuje niezawodny bufor techniczny wynoszący od 10 do 25 s na cykl stacji. Bufor ten uwzględnia indeksowanie wejściowe, aktywny druk etykiet, czas stabilizacji wagi oraz uzgadnianie taśmociągów.
Zasada praktyczna inżynierii: Jeśli proces cięcia lub tłoczenia na etapie poprzedzającym wymaga produkcji przekraczającej 70–80 zwojów na godzinę, rozdzielamy owijanie orbitalne i weryfikację etykiet/wagi na dwie oddzielne, tandemowe stacje przenośnikowe.
Lista kontrolna wyboru maszyny do owijania cewek w linii
- Obwiednia wymiarowa cewki: Potwierdź minimalną/maksymalną średnicę zewnętrzną, wewnętrzną, szerokość czoła i masę całkowitą. Upewnij się,
(OD - ID) ≤ 600 mmw celu zachowania odstępu dla ruchu wahadłowca pierścieniowego. - Wybór materiału opakowaniowego: Określ podłoże — folię rozciągliwą LLDPE, folię antykorozyjną VCI, papier krepowy lub wzmocnioną taśmę polipropylenową — i określ wymagany procent nałożenia.
- Metoda zakończenia ogona: Wybierz pomiędzy pneumatycznym zaciskiem ogonowym z taśmą zabezpieczającą wrażliwą na nacisk a zgrzewaniem termicznym impulsowym zapewniającym odporność na olej.
- Integracja danych etykiet:Zdefiniuj wymiary etykiety, symbolikę kodu kreskowego (Code 128, DataMatrix, QR) i ustal protokoły interfejsu danych (Industrial Ethernet, OPC-UA lub uzgadnianie wejścia/wyjścia).
- Wysokość i kierunek przenośnika:Ustandaryzuj wysokość linii przejścia (zwykle 750–900 mm), powłokę wałka (poliuretanową lub gumową w celu ochrony powierzchni) i kierunek podawania linii.
- Weryfikacja taktu liniowego: Należy wziąć pod uwagę całkowity czas transportu, opóźnienie ustalania się czujnika, czasy cykli pneumatycznych i czas aplikacji etykiety w stosunku do danych wyjściowych.
Sterowanie i bezpieczeństwo
Urządzenia do owijania cewek orbitalnych koncentrują dynamiczne zagrożenia mechaniczne wewnątrz obracającego się pierścienia wahadłowego, górnych cylindrów stabilizujących i napędzanych rolek przenośnika.
Standardowe rozwiązania inżynieryjne w zakresie bezpieczeństwa muszą spełniać normy ISO 12100 (Ocena i redukcja ryzyka) oraz EN 415-10 (Wymagania bezpieczeństwa dla maszyn pakujących). Podczas pracy automatycznej personel musi pozostawać poza strefą zagrożenia:
- Zabezpieczenia obwodowe i kurtyny świetlne bezpieczeństwa:Obudowy z siatki z blokadą oraz kurtyny świetlne kategorii 4/PLe na wejściach/wyjściach przenośnika natychmiast przerywają dopływ prądu do silnika napędu pierścieniowego za pośrednictwem dwóch styczników bezpieczeństwa w przypadku naruszenia.
- Pneumatyczne zamki zabezpieczające przed upadkiemZespół rolek ograniczających ruch górny zawiera zawory zwrotne sterowane pilotem, zapobiegające pionowym spadkom w przypadku nagłej awarii zasilania lub ciśnienia powietrza.
- Procedury LOTO:Operatorzy muszą zablokować izolatory elektryczne i upuścić zmagazynowane ciśnienie pneumatyczne za pomocą zaworów spustowych ciśnienia resztkowego przed nawlekaniem rolki, ponownym załadowaniem taśmy lub interwencją mechaniczną.
Często zadawane pytania dotyczące inżynierii
P: Czy owijarka może drukować i nakładać etykiety w trybie on-line bez spowalniania linii? O: Tak. Szybki aplikator termotransferowy nanosi etykiety identyfikacyjne bezpośrednio na powierzchnię zwoju lub pośrednie warstwy folii podczas orbitalnego cyklu owijania, eliminując potrzebę stosowania dodatkowej stacji indeksującej offline.
P: Jak maszyna radzi sobie z delikatnymi, lustrzanymi lub miękkimi zwojami miedzi/aluminium? O: Rolki przenośnika i górnego stabilizatora są owinięte wysokotwardym wulkanizowanym poliuretanem lub niebrudzącą gumą NBR. Przyspieszenie pierścienia, naprężenie folii (za pomocą dynamicznego hamulca mechanicznego) i prędkość obrotowa rolek są regulowane przez sterowniki PLC o zmiennej częstotliwości, aby zapobiec zadrapaniom, zagniataniu krawędzi i owalności zwojów.
P: Co decyduje o tym, czy FPC-300 może obsługiwać cewki o niestandardowym rozmiarze?
A: Ograniczeniem mechanicznym jest luz pierścienia. Średnica wewnętrzna cewki (ID) musi wynosić co najmniej 400 mm, aby umożliwić płynne przejście przenośnika folii, a wysokość ścianki promieniowej musi spełniać (OD - ID) ≤ 600 mm aby wyczyścić wewnętrzny profil wózka wahadłowego.
Następny krok
Aby zintegrować stację owijania, taśmowania i etykietowania z procesem produkcyjnym, nasz zespół inżynierów przeprowadza systematyczną, 3-etapową ocenę:
- Prześlij swoje parametry produkcyjne:Podaj maksymalną/minimalną średnicę zewnętrzną i wewnętrzną cewki, szerokość powierzchni, rozkład ciężaru, pożądane materiały opakowaniowe i cele taktu linii. info@fhopepack.com.
- Otrzymaj propozycję inżynieryjną w ciągu 48 godzin:Dostarczamy szczegółowy rysunek rozmieszczenia stacji, symulację osi czasu cyklu oraz wymagania dotyczące interfejsu elektrycznego/mechanicznego.
- Wyrównanie integracji linii:Nasz zespół zajmujący się systemami pakowania dokonuje przeglądu wysokości linii przesyłowych, sygnałów automatyzacji (Profinet/EtherNet/IP) oraz protokołów danych zarządzania magazynem bezpośrednio z inżynierami Twojego projektu.
Powiązane czytanie
- Owijarka pozioma FPC-300
- Linia do pakowania kręgów miedzianych z etykietowaniem
- Maszyna pakująca drutem kolczastym
- Maszyna do owijania drutu w kręgi papierem
Źródła
- Specyfikacja sprzętu i narzędzi: Strona produktu poziomej owijarki cewek FPC-300
- Interfejs śledzenia i automatyzacji: Instrukcja techniczna linii pakującej zwoje miedziane
- Analiza cyklu dynamicznego: przegląd ruchu wideo (weryfikacja klatek w 3 sekundach)
- Odnośnik wideo dotyczący sprzętu: YouTube: Zautomatyzowana pozioma owijarka cewek w akcji
- Dokumentacja norm europejskich: ISO 12100:2010 Bezpieczeństwo maszyn, EN 415-10:2014 Bezpieczeństwo maszyn pakujących
Ostatnia aktualizacja: 2026-10-05