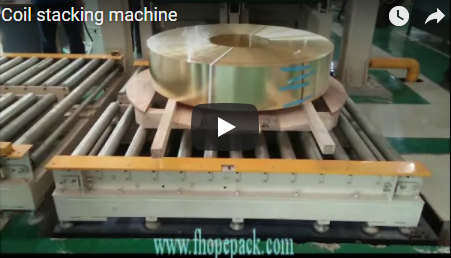
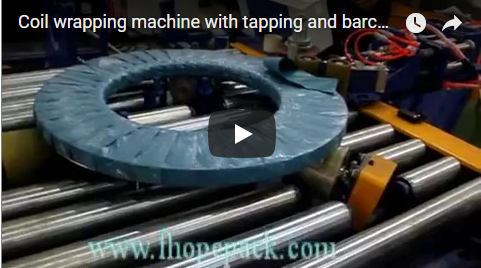
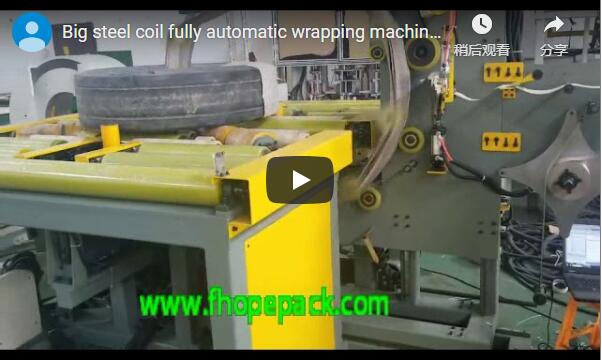
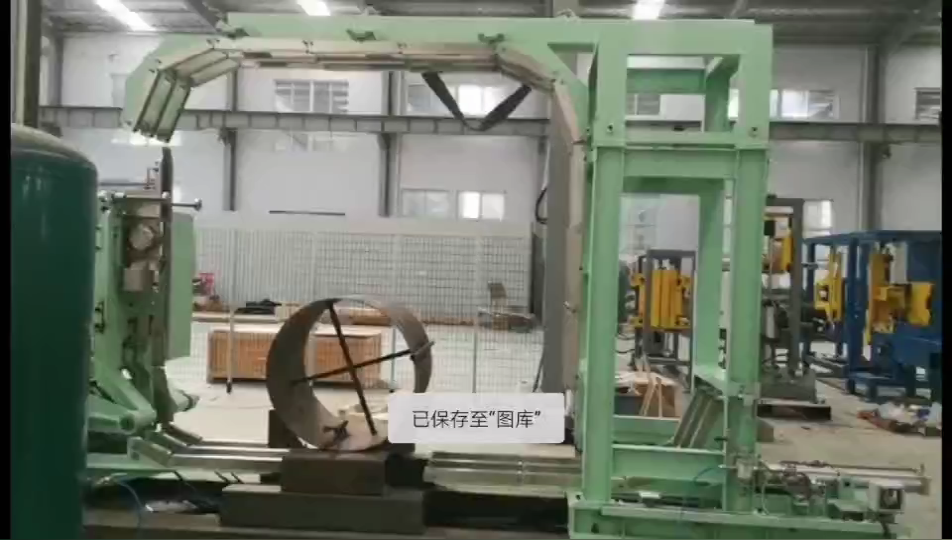
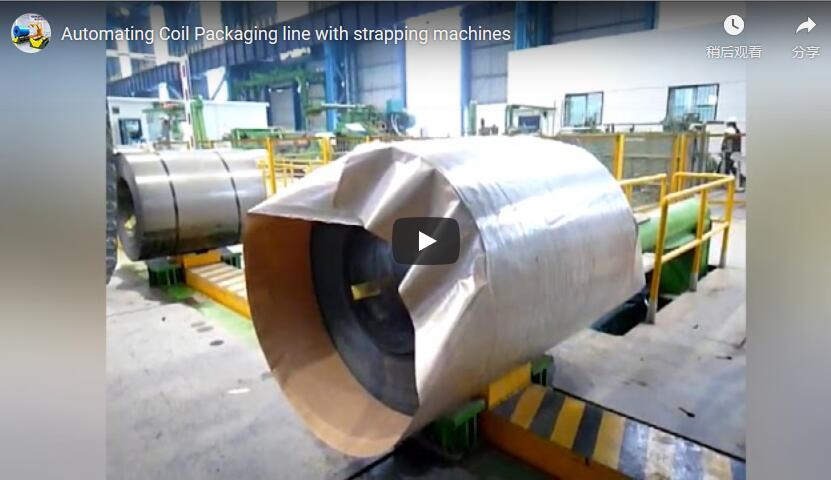
Streszczenie Między zakładem a strefą wysyłki, zwój stali musi zostać ułożony, uszczelniony i owinięty, a proces ten, z użyciem haka dźwigu i ręcznego montażu, jest powolny, męczący i powoduje największe uszkodzenia powierzchni. Automatyczna linia pakująca zwoje stali chwyta zwój, obrabia jego powierzchnie czołowe i owija go na napędzanych rolkach, bez konieczności podnoszenia przez operatora. Poniższy krótki klip przedstawia cykliczne pakowanie zwoju na zwój na zwój; reszta strony wyjaśnia, co robi każda stacja, kiedy ją dodać i jak dobierana jest geometria podpór dla danego asortymentu zwojów.
Spis treści
- Linia w skrócie
- Jak cewka porusza się w linii
- Stacje dodatkowe i kiedy każda z nich się opłaca
- Podparcie cewki: zasada skoku rolki
- Sterowanie i bezpieczeństwo
- Lista kontrolna wyboru
- Często zadawane pytania dotyczące inżynierii
- Opublikowane dane specyfikacji
- Powiązane czytanie
- Źródła
- Następny krok
Linia w skrócie
Linia pakująca kręgi stalowe to nie pojedyncza maszyna. To stała, połączona sekwencja stanowisk, przez które kręg przechodzi raz: chwyta kręg, dociska i uszczelnia jego powierzchnie czołowe, owija i uwalnia. Krążek opuszcza linię zorientowany i zabezpieczony, aby mógł trafić do kolejnego obszaru procesu.
Co to oznacza dla pracowników: dla osoby, która wcześniej wieszała łańcuchy na zwoju przy każdym przeładunku, eliminuje to konieczność ręcznego podnoszenia. Dla kierownika linii pozycja zwoju na każdym stanowisku jest powtarzalna, więc na kolejnym stanowisku nie trzeba go ponownie szukać.
Jak cewka porusza się w linii
W klipie sekwencja wygląda następująco:
- Podawanie. Zwój dostarczany jest w pozycji leżącej na antypoślizgowym, napędzanym silnikiem przenośniku rolkowym.
- Chwytanie i centrowanie. Hydrauliczny wózek zaciskowy chwyta cewkę, podnosi ją na wysokość roboczą i centruje nad stanowiskiem; stół rolkowy wykorzystuje siłę zacisku, dzięki czemu cewka nie może się kołysać.
- Obróbka powierzchni czołowej. Stacja opuszczania opuszcza się na cewkę, podczas gdy ta jest przytrzymywana, naciska i uszczelnia czoło cewki, a następnie podnosi się.
- Zawijanie. Zwój jest umieszczany z powrotem na przenośniku i przemieszczany do specjalnego stanowiska owijającego.
- Wydanie. Mechanizm resetuje się, a cewka opuszcza stację, zorientowana na następny obszar procesu.
Stacje dodatkowe i kiedy każda z nich się opłaca
Nie każda linia potrzebuje każdej stacji. Dodaj stację tylko wtedy, gdy trasa cewki lub proces tego wymaga.
| Stacja | Co dodaje | Dodaj, gdy… |
|---|---|---|
| Przechylacz lub opuszczacz cewki | Obrót lub zmiana orientacji cewki (od oka do nieba do oka do ściany lub nacisk czołowy) | Opakowanie wymaga określonego ułożenia oczu, a cewki są dostarczane w innym |
| Wózek chwytający i centrujący | Zacisk hydrauliczny z ruchem podnoszenia i centrowania | Zwoje muszą być umieszczone poza przenośnikiem lub wyśrodkowane bez użycia dźwigu |
| Stanowisko owijania | Folia stretch zasilana elektrycznie owijana wokół obwodu i powierzchni | W zakresie jest owijanie rozciągliwe lub ochronne |
| Stacja do spinania | Pasek promieniowy lub obwodowy przed wysyłką | Zwoje muszą być zabezpieczone podczas składowania lub długiego transportu |
| Ważenie (opcjonalnie) | Wbudowany system przechwytywania ciężaru cewki | Potrzebujesz informacji o wadze w dokumentach wysyłkowych, inwentaryzacji lub walidacji ładunku |
| Wieża sygnałowa | Status trójkolorowy na wejściu | Operator potrzebuje szybkiego podglądu stanu linii |
Etap owijania obsługuje programowalne wzory, procent nakładania i naprężenie folii w zależności od rozmiaru zwoju i rodzaju powierzchni, zgodnie z dokumentacją produktu FHOPE. Są one ustawiane w programie sterującym podczas uruchomienia, a nie na stałe w fabryce.
Podparcie cewki: zasada skoku rolki
Geometria, której nie da się pominąć, to sposób ułożenia zwoju na przenośniku. Zasada projektowa zakłada co najmniej trzy rolki pod najmniejszym zwojem, dla którego linia jest zbudowana. Mniejsza liczba punktów styku powoduje, że lekki lub wąski zwój kołysze się między rolkami, co uniemożliwia prawidłowe ustawienie zacisku.
Przykładowy przykład pracy, oznaczony, a nie będący specyfikacją:
| Pozycja | Wartość: |
|---|---|
| Najmniejsza średnica zewnętrzna cewki (ilustracyjna) | 800 mm |
| Boisko rolkowe (ilustracyjne) | 200 mm |
| Rolki pod cewką, 800 podzielone przez 200 | 4 |
Jeśli najmniejszy zwój jest mniejszy, zmniejsz skok; jeśli zakres jest szeroki, potwierdź najgorszy przypadek dla każdego projektu, zamiast uśredniać. Zintegrowana linia zazwyczaj obejmuje średnie pasmo przemysłowe. Zwoje mają średnicę zewnętrzną około 600–800 mm na rolkach o średnicy około 100 mm, a większe zwoje mają średnicę zewnętrzną około 1.2–1.5 m i wewnętrzną 0.6–0.8 m. Dokładne wymiary zewnętrzne, wewnętrzne, szerokość i waga linii są ustalane na etapie projektowania projektu, a obsługa osi zwoju jest ustalana dla zakresu zwojów na tym samym etapie.
Sterowanie i bezpieczeństwo
Architektura bezpieczeństwa została zaprojektowana zgodnie z normami CE (EN ISO 13849-1 / EN 415-10) oraz wymogami projektowymi OSHA. Standardowa dostawa obejmuje ogrodzenie z blokadą wokół strefy zagrożenia, kurtyny świetlne bezpieczeństwa z funkcją tłumienia na wejściu i wyjściu przenośnika oraz dwukanałowe obwody awaryjnego zatrzymania na każdym stanowisku operatora. Personel może wejść do strefy tylko po zatrzymaniu i odizolowaniu linii.
Linia działa w oparciu o sekwencję blokowaną, opartą na PLC: zacisk, końcówka opuszczająca i przenośnik nie mogą działać w nieprawidłowej kolejności, dzięki czemu luźny zwój nigdy nie jest przenoszony obok ruchomej głowicy. Trójkolorowa wieża sygnalizacyjna świeci na zielono podczas ruchu linii, a stany czerwone lub bursztynowe z zachowaniem resetu odpowiadają programowi sterującemu. Obowiązywanie klauzuli dla rynku docelowego jest potwierdzane w fazie inżynieryjnej projektu.
Lista kontrolna wyboru
- Najmniejsza i największa średnica zewnętrzna i wewnętrzna cewki oraz waga pozwalają na ustawienie podziałki rolek i obciążenie znamionowe zacisku.
- Wymagane jest odpowiednie ustawienie oczu przy owijarce, aby wybrać pochylnię lub bezpośrednie podawanie poziome.
- Materiał do owijania, zakładania i spinania wymaga ustawienia stacji owijania i spinania oraz programu folii.
- Czas cyklu i docelowe położenie w celu uzgodnienia zakresu tolerancji z naszym zespołem inżynierów.
- Zakres bezpieczeństwa: ogrodzenie, drzwi blokowane, wyłącznik awaryjny i otwory kurtyny świetlnej, zgodnie ze standardami obowiązującymi na rynku docelowym.
- Interfejs sterujący: platforma PLC, magistrala polowa i diagnostyka zdalna, uzgodnione na etapie projektowania.
Często zadawane pytania dotyczące inżynierii
P: Czy linia wymaga operatora? O: Nie — w normalnych warunkach sekwencja działa w pełni automatycznie i wymaga operatora jedynie do nadzoru, nigdy do podnoszenia.
P: Ile rolek powinno znajdować się pod cewką? O: Co najmniej 3 rolki pod najmniejszą cewką w Państwa ofercie; cewka o długości 800 mm i odstępie 200 mm w omawianym przykładzie jest umieszczona na 4 rolkach.
P: Skąd mam wiedzieć, że linia jest gotowa? O: Trójkolorowa wieża sygnalizacyjna na wejściu świeci na zielono podczas pracy linii, a stany czerwone lub bursztynowe z automatycznym resetem są zgodne z programem sterującym.
P: Co linia robi z powierzchniami czołowymi cewki? O: Stacja dociskowa dociska i uszczelnia powierzchnię czołową cewki przed owinięciem, a w razie potrzeby można określić wewnętrzną ochronę owinięcia dla średnicy wewnętrznej cewki.
P: Czy oś cewki jest zawsze pozioma? O: Jest pozioma w standardowym podajniku liniowym; gdy owijarka wymaga cewki o oczku w pionie lub układ tego wymaga, dodawana jest opcja pochylenia, a obsługa osi jest ustalana na etapie projektowania.
Opublikowane dane specyfikacji — sprawdź je na podstawie swojej linii
To są opublikowane oświadczenia FHOPE dotyczące produktów. Przed zakupem sprawdź każde z nich z podanym tekstem.
- Urządzenie do przechylania zwojów obraca zwoje o 90° (od oka do nieba do oka do ściany) jako pierwsza stacja linii i może być wyposażone w zintegrowany system ważenia na potrzeby dokumentów wysyłkowych i ewidencji zapasów.
- Owijanie folią stretch jest w pełni zautomatyzowane i programowalne — wzór owijania, procent zakładki oraz naciąg folii w zależności od rozmiaru rolki i rodzaju powierzchni.
- Literatura produkcyjna podaje przepustowość zintegrowanej linii produkcyjnej na poziomie około 60 zwojów/h, a prasa branżowa od dawna wskazuje na zgrzewanie i opasywanie końcówek jako pierwsze wąskie gardło na liniach cięcia wzdłużnego (The Fabricator, 2003), przy czym czas składowania wynosi w tej analizie około 40–45 s na zwój. Przepustowość należy traktować jako cel do potwierdzenia, a nie jako minimalną wartość.
Powiązane czytanie
Źródła
- Operacja liniowa: nasz film na YouTube.
- Specyfikacja maszyny: zespół inżynierów FHOPE, 2026-10-08.
- Figury wałków i cewek: przykładowe opracowania i rysunki zakresu projektu.
- Literatura produktu: publikacje dotyczące linii pakującej kręgi stalowe FHOPE.
- Odniesienie branżowe: The Fabricator, 2003 (analiza uszczelniania końcówek linii cięcia i układania ich w stosy).
Następny krok
- Prześlij zakres cewek i rysunek układu do info@fhopepack.com — najmniejsza i największa średnica zewnętrzna, średnica wewnętrzna, szerokość i waga, a także powierzchnia Twojej witryny.
- Otrzymaj propozycję w ciągu 48 godzin z układem stacji, rozstawem rolek i listą stacji dopasowaną do Twojego zasięgu.
- Zarezerwuj bezpłatną inspekcję miejsca dlatego dostęp do budynku, głębokość wykopu i dostęp do zasilania należy potwierdzić na miejscu przed złożeniem zamówienia.
Ostatnia aktualizacja: 2026-10-08