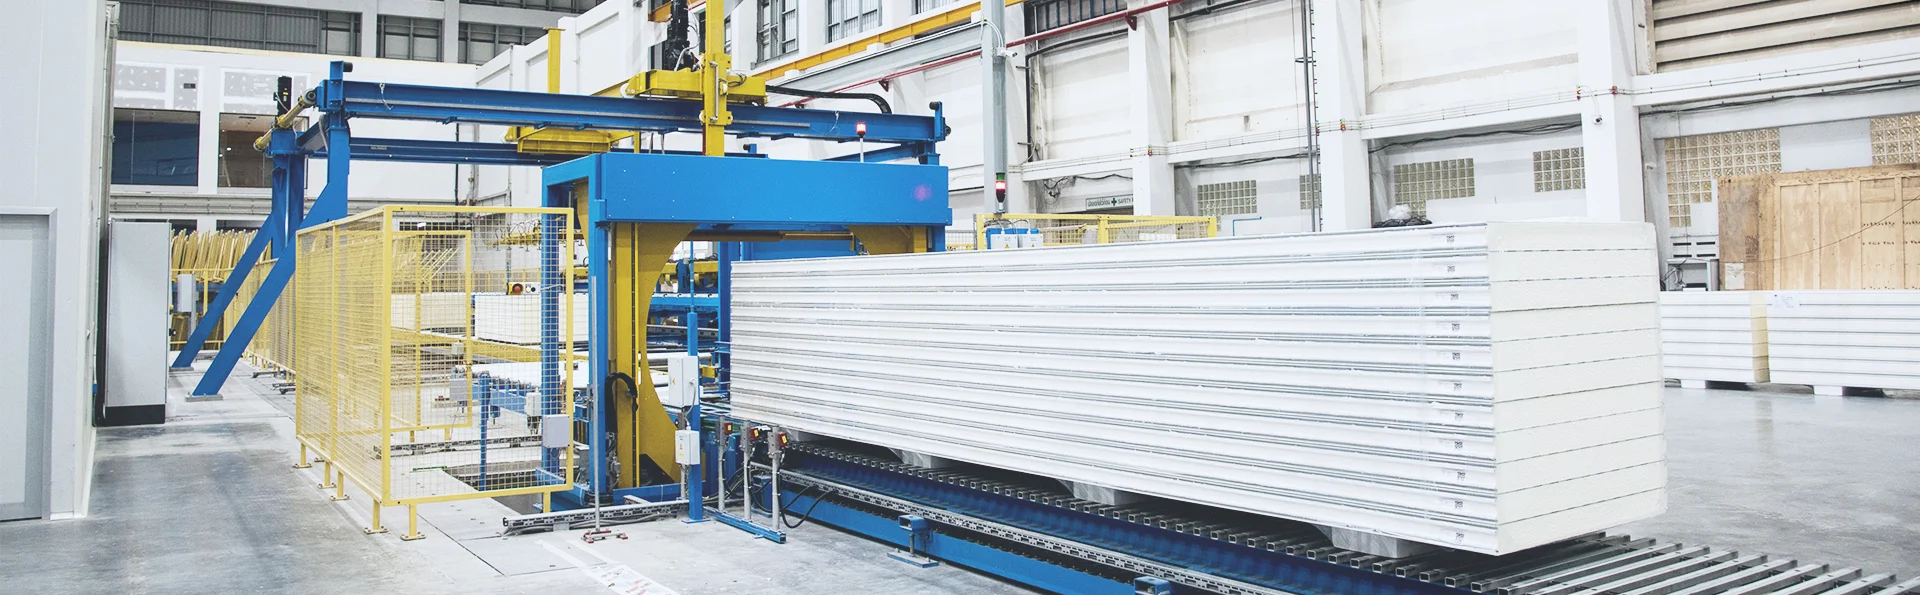
Streszczenie Płyty EPS i panele warstwowe z metalową okładziną są lekkie, długie i łatwe do znakowania, a zazwyczaj są wysyłane w stosach. Nasza automatyczna owijarka paneli przesuwa stos przez obracający się pierścień na przenośniku i spiralnie owija folią stretch na całej długości, dzięki czemu powierzchnie i krawędzie są pokryte, zanim pakiet opuści linię. Owijarka paneli przyjmuje pakiety o długości 1,000–3,000 mm , szerokości 300–1,400 mm i wysokości 50–1,000 mm , z prędkością pierścienia 10–60 obr./min i regulowanym zakładem od 10% do 90% . Lżejsza odmiana EPS owija panele o długości ponad 2,000 mm z prędkością 20–60 obr./min na przenośnikach taśmowych. Poniżej: cykl, specyfikacje, rozmiary pierścieni, konfiguracja folii, czas owijania i integracja z linią.
Spis treści
- Co robi opakowanie panelu
- Dane techniczne: maszyna panelowa i wariant EPS
- Rozmiarowanie pierścieni dla stosów paneli
- Instalacja folii do płyt EPS i płyt warstwowych
- Czas owijania na paczkę
- Trzymanie stosu i ochrona powierzchni
- Integracja i dostawa linii
- Bezpieczeństwo i standardy
- Lista kontrolna wyboru
- Często zadawane pytania dotyczące inżynierii
- Następny krok
- Powiązane czytanie
- Źródła
Co robi opakowanie panelu
Stos paneli trafia na przenośnik napędzany silnikiem, jest centrowany na osi pierścienia za pomocą prowadnic bocznych i przechodzi przez obracający się pierścień. Rolka folii porusza się po pierścieniu, dzięki czemu folia spiralnie owija się wokół pakietu, gdy przenośnik ją przesuwa. Stosunek prędkości pierścienia do prędkości przenośnika ustala skok, a tym samym nakładanie; oba napędy są zasilane falownikami, więc nakładanie jest ustawiane w interfejsie HMI, a nie zmieniane mechanicznie.
Panel nigdy się nie obraca. Długie, płaskie pakiety pozostają podparte na przenośniku przez cały cykl, co jest głównym powodem, dla którego do pakowania EPS, płyt warstwowych, drzwi, płyt MDF i innych produktów płytowych stosuje się owijarkę pierścieniową zamiast owijarki obrotowej. W naszej maszynie do pakowania EPS przenośnik taśmowy transportuje panel, dzięki czemu powierzchnia nie jest zarysowana przez rolki, a urządzenia dociskowe utrzymują stos od góry podczas nakładania folii.
Dane techniczne: maszyna panelowa i wariant EPS
| Pozycja | Owijka panelowa (typ E1400) | Wariant EPS |
|---|---|---|
| Długość opakowania | 1,000 – 3,000 mm | ponad 2,000 mm |
| Szerokość opakowania | 300 – 1,400 mm | 1,000 – 1,250 mm |
| Wysokość opakowania | 50 – 1,000 mm | 600 – 1,200 mm |
| Długość przenośnika | 2,000 mm do wewnątrz, 2,000 mm na zewnątrz | 3,000 mm do wewnątrz, 3,000 mm na zewnątrz |
| Prędkość przenośnika | 4–15 m/min | regulowany za pomocą falownika |
| Szybkość dzwonka | 10–60 obr./min | 20–60 obr./min |
| zakładka | 10-90% | ustawiony na HMI |
| Film | papier, folia stretch LLDPE, folia PE lub PVC o szerokości 300 lub 500 mm | Folia stretch LLDPE, folia PE, taśma dzianinowa lub papier o szerokości 200–250 mm |
| Zasilanie | około 4.5 kW, 380 V, 3-fazowe | około 3.5 kW, 220/380 V, 3-fazowe |
| Waga maszyny | zależy od długości przenośnika | około 1,850 kg |
Owijarka paneli E1400 służy jako platforma do pakowania drzwi, płyt MDF i paneli warstwowych, wyposażona w centrujący przenośnik podający, automatyczne pozycjonowanie oraz opcjonalny wózek z folią wstępnie rozciągniętą. Wersja EPS została zaprojektowana specjalnie do lekkich pakietów pianki: zawiera dwa górne zespoły dociskowe, boczne prowadnice ochronne z lewej i prawej strony oraz czujniki optyczne do śledzenia ruchu paneli w pierścieniu owijającym.
Konfiguracje przenośników odpowiadają charakterystyce produktu: owijarka E1400 akceptuje pasy PVC, prowadnice rolkowe lub łoża łańcuchowe w zależności od masy jednostkowej, ze standardowymi sekcjami przenośnika z napędem silnikowym o wymiarach 2,000 mm na wejściu i 2,000 mm na wyjściu. Wariant EPS wykorzystuje przenośniki z napędem silnikowym o długości 3,000 mm na wejściu i 3,000 mm na wyjściu, aby obsługiwać rozszerzone rozpiętości płyt. Domyślne zasilanie to 380 V, 60 Hz, 3-fazowe dla E1400 i 220/380 V, 50/60 Hz, 3-fazowe dla jednostki EPS, z napięciem skonfigurowanym w zakładzie klienta przed produkcją. Całkowita masa sprzętu wynosi około 1,850 kg dla wariantu EPS, podczas gdy ogólna masa owijarki paneli zależy od długości przenośnika, ogrodzenia bezpieczeństwa i konstrukcji wózka, sfinalizowanej na rysunkach układu projektu. Standardowy pas falownika przenośnika ma rozpiętość 4–15 m/min; gdy małe skoki i wolne obroty pierścieni wymagają mniejszego przesuwu przenośnika, przełożenie napędu dobiera się do receptury owijania przedstawionej na rysunku układu.
Rozmiarowanie pierścieni dla stosów paneli
Pierścień musi być tak duży, aby nie wystawał poza przekątną przekroju poprzecznego opakowania, a także poza wózek z folią, który się na nim porusza. Weź największe opakowanie z listy i oblicz:
- Przekątna = √(szerokość² + wysokość²). Dla opakowania o wymiarach 1,400 × 1,000 mm wynosi ona √(1,400² + 1,000²) ≈ 1,721 mm.
- Dodaj wózek i luz do przekątnej; średnica wewnętrzna pierścienia musi być większa od tej sumy.
- Rozmiar dla najwyższego stosu, jaki wysyłasz, a nie dla pojedynczego panelu. Układanie w stosy szybko zwiększa wysokość, a pierścień, który mieści jeden panel, może nie pomieścić dziesięciu.
Zgodnie z naszą praktyką w projektach stosów płyt, stos o szerokości około 1.2 m i wysokości 1.5 m – przekątna około 1,921 mm – wymagał zewnętrznej średnicy pierścienia powyżej 2,300 mm. Każda owijarka jest budowana na zamówienie, więc ten sam model może obsługiwać różne wymiary pierścienia i przenośnika w zależności od projektu.
Te 2,300 mm to zewnętrzna średnica pierścienia. Otwór wewnątrz pierścienia musi nadal wychodzić poza przekątną i wózek z filmem, dlatego sprawdzamy prześwit wewnętrzny na rysunku, zamiast polegać wyłącznie na średnicy zewnętrznej. Przykład 1.2 × 1.5 m to ilustracja pierścienia i koperty: stos powyżej okna wysokości maszyny wymaga większego, niestandardowego pierścienia lub musi zostać podzielony, co ustalamy na podstawie rysunku rozmieszczenia. Pomiędzy przekątną stosu a ścieżką wózka zachowujemy roboczy luz promieniowy wynoszący co najmniej 100 mm, który amortyzuje stos, który lekko przechyla się na przenośniku podającym.
Instalacja folii do płyt EPS i płyt warstwowych
| Parametr filmu | Owijka panelowa | Wariant EPS |
|---|---|---|
| Typ filmu | Folia stretch LLDPE, folia PE, papier lub PVC | Folia stretch LLDPE, folia PE, pas dzianinowy lub papier |
| Szerokość filmu | 300 lub 500 mm | 200 – 250 mm |
| grubość powłoki | 20–40 µm (typowa folia stretch) | 20-40 µm |
| Wstępne rozciąganie | dostępny | dostępny |
W przypadku większości prac panelowych obowiązują trzy zasady:
- EPS: Powierzchnie są miękkie i wgniatają się pod wpływem dużego naprężenia. Zmniejsz naprężenie, użyj cienkiej folii i zwiększ nakładanie zamiast siły.
- Panele warstwowe z okładziną metalową: Cięte krawędzie skór mogą rozerwać cienką folię. Użyj grubszej folii i zabezpiecz krawędzie przed pierścieniem.
- Szerokość folii: szersza folia pokrywa większą długość na obrót pierścienia i skraca cykl; węższa folia dokładniej podąża za krótkimi lub wąskimi paczkami i powoduje mniejsze zużycie folii na mniejsze paczki.
Dobór i aplikacja folii stretch są zgodne z normami ASTM D4649. Grubość folii 20–40 µm stanowi wytyczne branżowe, a nie niezmienną granicę maszynową; dokładne specyfikacje folii są weryfikowane z dostawcą materiału i potwierdzane poprzez próby owijania przed zatwierdzeniem receptury HMI. Wybrana folia musi zapewniać równowagę między geometrią opakowania, dynamiką pierścienia i osiągalnym naprężeniem wózka.
Rozciągnięcie wstępne zmienia kompromis naprężenia: folia jest rozciągana między rolkami karetki, zanim dotrze do opakowania, dzięki czemu dociera częściowo rozciągnięta, a naprężenie ustawione na karetce kontroluje pakiet, a nie rozciąganie samej folii. W przypadku EPS o niskiej gęstości to właśnie różnica między ciasnym pakietem a zgniecionym brzegiem.
Czas owijania na paczkę
Czas owijania zależy od szerokości folii, nakładek, prędkości pierścienia i długości opakowania:
- Odległość na obrót pierścienia = szerokość filmu × (1 − nakładanie).
- Prędkość przenośnika = prędkość pierścienia × skok, więc skok 250 mm przy 30 obr./min daje 7.5 m/min przesuwu przenośnika.
- Liczba zwojów pierścienia = długość pakietu ÷ skok.
- Czas spirali = liczba obrotów pierścienia ÷ prędkość pierścienia, przed owinięciem głowy i ogona, cięciem i przeniesieniem filmu.
| Pakiet | Film i nakładanie | Smoła | Włącza | Czas spiralny |
|---|---|---|---|---|
| 3,000 mm długości | Film 500 mm, 50% nakładek | 250 mm | 12 | 12–72 s przy 10–60 obr./min |
| 2,000 mm długości | Film 500 mm, 50% nakładek | 250 mm | 8 | 8–48 s przy 10–60 obr./min |
| 3,000 mm długości, EPS | Film 250 mm, 50% nakładek | 125 mm | 24 | 24–72 s przy 20–60 obr./min |
Dodaj owijki czołowe i końcowe, cięcie folii oraz transfer wejściowy i wyjściowy dla pełnego cyklu. W przypadku taktu stacji, dodaj indeksowanie przenośnika oraz zacisk folii i cięcie: na typowej linii produkcyjnej ten czas wynosi około 5–15 sekund na pakiet, więc spirala 12 sekund staje się cyklem stacji trwającym 17–27 sekund. Na linii o stałej długości panelu prędkość przenośnika i prędkość pierścienia są ustawiane raz, a cykl staje się powtarzalny; na linii mieszanej receptura dla każdego rozmiaru panelu jest zapisywana w interfejsie HMI.
W linii ciągłego laminowania stanowisko pakowania nie może dyktować zatrzymania na początku; przenośniki akumulacyjne muszą być dopasowane do taktu stacji całkowitej. Przy cyklach 17–27 s wystarczy kompaktowy bufor, natomiast receptury z węższym skokiem spirali lub wydłużonymi wiązkami wymagają proporcjonalnego wydłużenia bufora.
Trzymanie stosu i ochrona powierzchni
Lekkie panele EPS poruszają się pod wpływem naprężenia folii, jeśli stos nie jest trzymany, a ruchomy stos powoduje luźne owinięcia i ślady na powierzchniach. Nasze maszyny utrzymują pakiet na trzy sposoby:
- Urządzenia dociskowe z miękkim materiałem stykowym trzymają stos od góry, dzięki czemu górna powierzchnia nie ulega zarysowaniu.
- Prowadnice boczne i rolki podporowe utrzymują pakiet w środku i na wprost pierścienia.
- Przenośniki taśmowe w wariancie EPS chronią powierzchnię, na której rolki mogłyby pozostawiać ślady.
Przesunięcie panelu podczas owijania zmienia również efektywny zakład, ponieważ zmienia się odległość między pierścieniem a opakowaniem. Utrzymanie stosu jest zatem miarą jakości, a nie tylko miarą uszkodzeń. W przypadku płyt EPS z piórem i wpustem lub zakładką, należy zachować lekki nacisk prowadnicy bocznej: zazębiający się profil krawędziowy to część, która ścina się jako pierwsza, gdy prowadnica ustawia stos w linii.
Jeśli jedna owijarka obsługuje zarówno sztywne panele warstwowe, jak i lekkie EPS, należy ustawić receptury dla każdego produktu: nacisk docisku i naprężenie folii dla pakietu EPS oraz wyższe ciśnienie docisku dla sztywnych, nieulegających ściskaniu paneli. Wysokość stosu zmienia również skok docisku i luz pierścienia, dlatego należy osobno zapisać najwyższy stos EPS i najwyższy stos warstw i porównać oba z pierścieniem na rysunku.
Integracja i dostawa linii
Owijarka pracuje online za linią panelową lub offline jako samodzielna stacja. Sterownik PLC i panel HMI uruchamiają programy automatyczne, łączą się z linią i utrzymują tryb ręczny na potrzeby przezbrojeń. Czujniki fotoelektryczne wykrywają opakowanie i ustawiają pozycję owijania. Dopasowujemy wysokość przenośnika podającego do Państwa linii w punkcie połączenia i ustalamy ją na rysunku koncepcyjnym.
Bezpieczeństwo maszyny obejmuje wiązkę świetlną przy wejściu na ring, wyłączniki awaryjne, osłony wokół ringu oraz sygnalizację ostrzegawczą z alarmami w przypadku awarii. Dostawa jest potwierdzana na podstawie zatwierdzonego rysunku konstrukcyjnego, ponieważ pierścień, długość przenośnika i konfiguracja folii są dostosowane do gamy paneli.
Bezpieczeństwo i standardy
Pierścień jest najszybciej poruszającą się częścią maszyny, dlatego jest osłonięty i zablokowany, a wiązka światła zatrzymuje cykl, zanim operator dotrze do strefy owijania. W przypadku rynków CE ocena ryzyka odbywa się zgodnie z normą ISO 12100:2010, a ogólne wymagania dla maszyn pakujących zawarto w normie EN 415-10:2014. Same panele są objęte normą EN 14509, która określa specyfikację dla fabrycznie produkowanych, samonośnych, dwuwarstwowych paneli izolacyjnych z metalową okładziną, stanowiącą normę produktową, na której opierają się nazwy płyt warstwowych używane w niniejszym artykule. To, które normy mają zastosowanie do danej linii, zależy od rynku docelowego.
Lista kontrolna wyboru maszyny do owijania paneli
- Typ panelu (EPS, płyta warstwowa z metalową okładziną, MDF, drzwi) i materiał wierzchni.
- Szerokość, wysokość i długość opakowania, łącznie z najwyższym stosem.
- Panele lub pakiety na godzinę.
- Online z linią panelową lub offline; wysokość przenośnika w punkcie połączenia.
- Typ, szerokość i grubość folii; potrzeby dotyczące ochrony krawędzi.
- Napięcie i częstotliwość zasilania, dopływ powietrza i powierzchnia podłogi.
- Kategoria bezpieczeństwa wymagana na rynku docelowym.
- Ochraniacze narożne i wystające, blokujące wypustki, które zwiększają przekrój poprzeczny, jaki musi uzyskać pierścień.
Często zadawane pytania dotyczące inżynierii
P: Jakie rozmiary paneli obsługuje maszyna? O: Pakiety o długości 1,000–3,000 mm, szerokości 300–1,400 mm i wysokości 50–1,000 mm na owijarce paneli. Wariant EPS obsługuje pakiety o szerokości 1,000–1,250 mm, wysokości 600–1,200 mm i długości ponad 2,000 mm.
P: Ile czasu zajmuje owinięcie jednego pakietu? O: Pakiet o szerokości 3,000 mm z folią 500 mm przy 50% nałożeniu wymaga 12 obrotów pierścienia. To 12–72 s spiralnego owijania z prędkością 10–60 obr./min, plus owinięcie głowicy i ogona oraz czas transferu.
P: Jak zapobiec zgniataniu płyt EPS? O: Zmniejsz naprężenie folii, użyj folii o grubości od 20 do 40 µm i zwiększ nakładanie. Dociskaj stos za pomocą delikatnych urządzeń dociskających zamiast dociskać folię.
P: Jaki rozmiar pierścienia jest potrzebny do układania paneli w stos? O: Weź przekątną √(szerokość² + wysokość²) najwyższego stosu i dodaj wózek na folię oraz prześwit. Stos o wymiarach 1.2 × 1.5 m, czyli o przekątnej około 1,921 mm, wymagał średnicy zewnętrznej pierścienia powyżej 2,300 mm w jednym z naszych projektów płytowych.
P: Czy owijarka może być podłączona do naszej linii produkcyjnej? O: Tak. Sterowanie PLC i HMI jest podłączone do linii, a my dopasowujemy przenośnik podający do wysokości linii na rysunku układu.
Następny krok
Prosimy o przesłanie informacji o rodzaju paneli, rozmiarach opakowań, wysokości stosu i wydajności godzinowej na adres info@fhopepack.com. Odpowiemy, przedstawiając propozycję obejmującą rozmiar pierścienia, układ przenośnika, konfigurację folii oraz kontrolę czasu owijania, a przed złożeniem zamówienia potwierdzimy układ na linii produkcyjnej.
Powiązane czytanie
- Maszyna pakująca EPS i maszyna do owijania płyt EPS
- Owijarka pozioma E1400 do drzwi i paneli
- Automatyczna owijarka orbitalna
- Dostosuj opakowanie orbitalne
Źródła
- Rozmiary owijarek panelowych, długości przenośników, prędkość pierścienia, moc, folia i funkcje: strona produktu FHOPE, pozioma owijarka stretch E1400.
- Rozmiary wariantów EPS, długości przenośników, prędkość pierścienia, moc, waga, folia i urządzenia mocujące: strona produktu FHOPE, maszyna pakująca EPS i maszyna do owijania płyt EPS.
- Przykład określania rozmiarów pierścionków: dane inżynieryjne FHOPE z projektów obejmujących układanie płytek.
- Wybór i zastosowanie folii stretch: ASTM D4649.
- Norma dla płyt warstwowych: EN 14509.
- Bezpieczeństwo maszyn: ISO 12100:2010, EN 415-10:2014.





