Kompletny przewodnik po maszynach do owijania cewek: typy, komponenty i działanie
Maszyny do owijania kręgów to niezbędne urządzenia w branżach zajmujących się materiałami w kręgach, takimi jak stal, drut miedziany, aluminium i kable. Zapewniają one zautomatyzowane rozwiązania do bezpiecznego pakowania tych często ciężkich i nieporęcznych przedmiotów, chroniąc je przed czynnikami środowiskowymi, takimi jak kurz i wilgoć, oraz zapobiegając uszkodzeniom podczas przenoszenia, przechowywania i transportu. Zrozumienie różnych typów dostępnych owijarek kręgów jest kluczowe dla wyboru odpowiedniego rozwiązania do konkretnych potrzeb operacyjnych.
Maszyny do owijania zwojów można podzielić na dwie główne kategorie, w zależności od orientacji zwoju podczas owijania:
- Pionowe maszyny do owijania cewek: Przeznaczony do cewek ustawionych z okiem (środkowym otworem) skierowanym do ściany (pionowej osi). Załadunek może być ręczny dla mniejszych cewek lub za pomocą dźwigu dla cięższych.
- Maszyny do poziomego owijania cewek: Przeznaczone do zwojów leżących płasko z okiem skierowanym w niebo (oś pozioma). Te maszyny zazwyczaj używają folii stretch do bezpiecznego owinięcia zwoju.
W tym przewodniku omówiono różne typy maszyn do pakowania cewek, szczegółowo opisując ich elementy i procesy operacyjne.
1. Półautomatyczna pionowa maszyna do owijania cewek
Ten typ maszyny owija cewki ułożone pionowo (od oka do ściany).
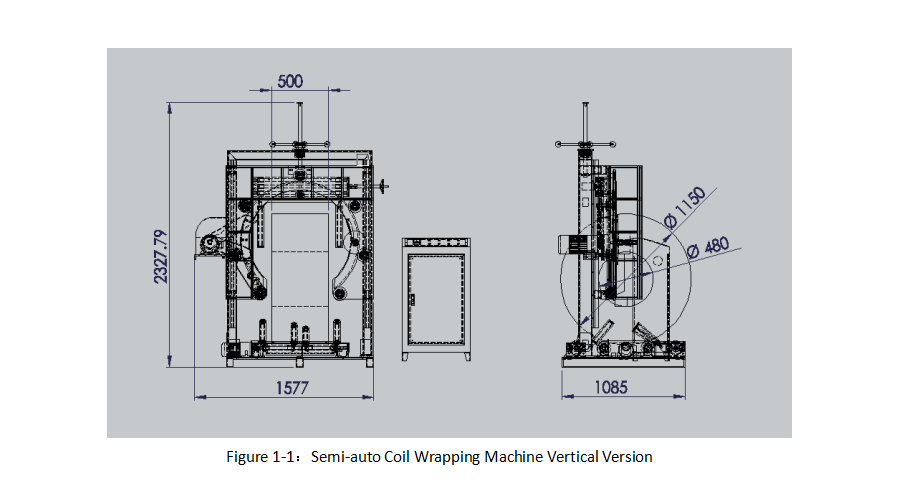
Rysunek 1-1: Półautomatyczna pionowa maszyna do owijania cewek
1.1 Kluczowe elementy:
- (1) Rama: Główna podstawa konstrukcyjna maszyny.
- (2) Koła napędzane: Koła ułożone kołowo, obracające pierścień zwijający.
- (3) Pierścień zwijający: Obrotowy pierścień z regulowanym otworem, przez który przechodzi cewka; przenosi materiał opakowaniowy.
- (4) Koła podporowe: Koła boczne zapewniające stabilność pierścienia zwijającego.
- (5, 6, 7) Rowki i wypukłości: Konstrukcja oparta na blokowaniu elementów gwarantuje płynny obrót kół napędzanych i pierścienia uzwojenia.
- (8, 9) Silniki: Napędza koła napędzane (obrót pierścienia) oraz układ regulacji wysokości pierścienia.
- (10) Pierścień podporowy: Nieruchomy pierścień prowadzący koła napędzane.
- (11) Filar podporowy: Pionowy słup podtrzymujący drugi silnik i podtrzymujący konstrukcję.
- (12) Pręt główny i (13) Pręt napędzany: Podłącz do silnika w celu pionowego ruchu (regulacji wysokości) pierścienia zwijającego.
- (14) Zacisk: Zabezpiecza pierścień podporowy, umożliwiając regulację.
- (15, 16, 17) Kolumny wsparcia: Pionowe podpory utrzymujące cewkę na miejscu.
- (18) Rolki: Umieszczony pomiędzy kolumnami wsporczymi w celu stabilizacji cewki podczas owijania.
1.2 Zasada działania:
1.2.1 Podstawowa struktura:
Maszyna ma solidną ramę podtrzymującą koła napędowe ułożone kołowo. Pierścień zwijający spoczywa na tych kołach. Stalowy zwój przechodzi przez regulowany otwór w pierścieniu, który obraca się, aby nałożyć materiał owijający.
1.2.2 Wsparcie i ruch:
Rowkowane koła podporowe zabezpieczają pierścień podczas pracy. Silnik napędza koła napędzane, obracając pierścień z regulowaną prędkością. Zazębiające się rowki i wypustki zapewniają płynny, stabilny obrót, gdy pierścień dozuje materiał uszczelniający przez ucho cewki. Tarcie między kołami a pierścieniem można regulować, zmieniając położenie kół.
1.2.3 Regulacja wysokości:
Mechanizm podnoszący, sterowany przez drugi silnik za pośrednictwem układu przekładni połączonego z głównymi i napędzanymi prętami, reguluje wysokość pierścienia zwijającego. Dostosowuje to zwoje o różnych średnicach zewnętrznych (OD), zapewniając, że proces owijania jest wyśrodkowany i precyzyjny.
1.2.4 Podpora cewki:
Cewka spoczywa na podstawie z jedną górną rolką podporową i dwiema dolnymi rolkami podporowymi. Rolki te zapewniają stabilność i mocno trzymają cewkę podczas cyklu owijania.
1.2.5 Efektywne pakowanie:
Taka konstrukcja zapewnia ścisłe i efektywne owinięcie cewek, zapewniając ochronę przed czynnikami środowiskowymi i naprężeniami.
2. Półautomatyczna pozioma maszyna do owijania cewek
Maszyna ta owija cewki ułożone poziomo (od oka do nieba).

Rysunek 2-1: Półautomatyczna pozioma maszyna do owijania cewek
Maszyna bezpiecznie trzyma cewkę między napędzanymi rolkami i rolkami dociskowymi. Napędzane rolki obracają cewkę, podczas gdy otwarty obrotowy pierścień nakłada materiał do owijania (np. folię stretch lub taśmę). Ta konfiguracja zapobiega deformacji lub niestabilności podczas owijania, zapewniając równomierne, szczelne opakowanie.
2.1 Kluczowe elementy:
- (1) Rama: Główna struktura maszyny.
- (2) Otwórz pierścień obrotowy: Zamontowany na ramie, obraca się w celu nałożenia materiału do owijania.
- (3) Uchwyt materiału: Przymocowany do obrotowego pierścienia, utrzymuje rolkę materiału do pakowania.
- (4-6) Koła podporowe: Poprowadź pierścień obrotowy.
- (7) Walce napędzane: Umieszczone po obu stronach pierścienia, obracają się cewki połączone z mechanizmem napędowym.
- (8) Rolki dociskowe: Umieszczone nad napędzanymi rolkami, ruchome (za pomocą cylindrów) w celu dociskania i stabilizowania cewki.
- (9) Cylinder: Włącza rolki dociskowe.
- (10) Silnik: Napędza obrót cewki (rolki napędzane) i obrót pierścienia.
2.2 Szczegóły systemu:
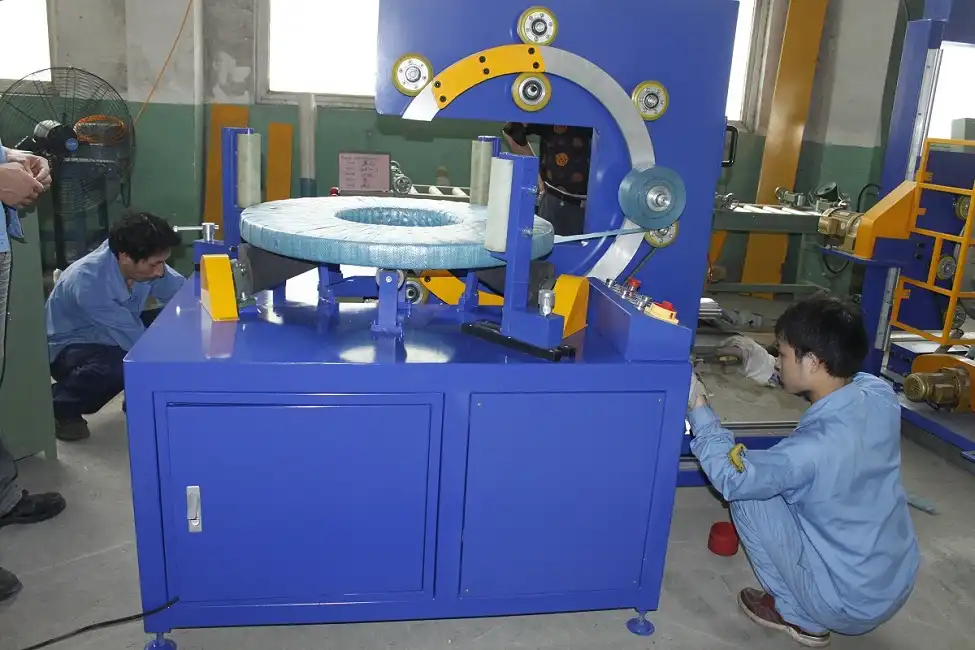
- Mechanizm napędowy zazwyczaj składa się z silnika zamontowanego na ramie, który napędza rolki za pośrednictwem paska rozrządu.
- Rolki dociskowe są połączone z ramą za pomocą cylindrów, co umożliwia regulację nacisku.
- Sterownik PLC (Programmable Logic Controller) często steruje silnikami i cylindrami, zapewniając precyzyjne, zautomatyzowane sekwencje operacji.
2.3 Proces pakowania:
- Cewkę (lub podobny okrągły przedmiot, np. oponę) umieszcza się na napędzanych rolkach.
- Cylindry obniżają rolki dociskowe, aby pewnie zamocować przedmiot.
- PLC zapewnia odpowiednią siłę zacisku.
- Do przedmiotu przymocowany jest materiał opakowaniowy.
- Otwarty pierścień obrotowy obraca się, nakładając materiał, podczas gdy napędzane rolki jednocześnie obracają cewkę.
- Ten skoordynowany ruch zapewnia równomierne i ścisłe owinięcie całej powierzchni cewki.
Taka konstrukcja gwarantuje wydajne owijanie z zachowaniem stałego naprężenia, zapobiegając przemieszczaniu się lub uszkodzeniu produktu w trakcie procesu.
3. Pionowa owijarka cewek z wózkiem
Ta zautomatyzowana pionowa owijarka wykorzystuje system wózków do załadunku i rozładunku, idealny do ciężkich zwojów metali, takich jak stal, drut i miedź. Wózek przesuwa zwój do i ze stacji owijającej, oddzielając obszar załadunku od strefy owijania.
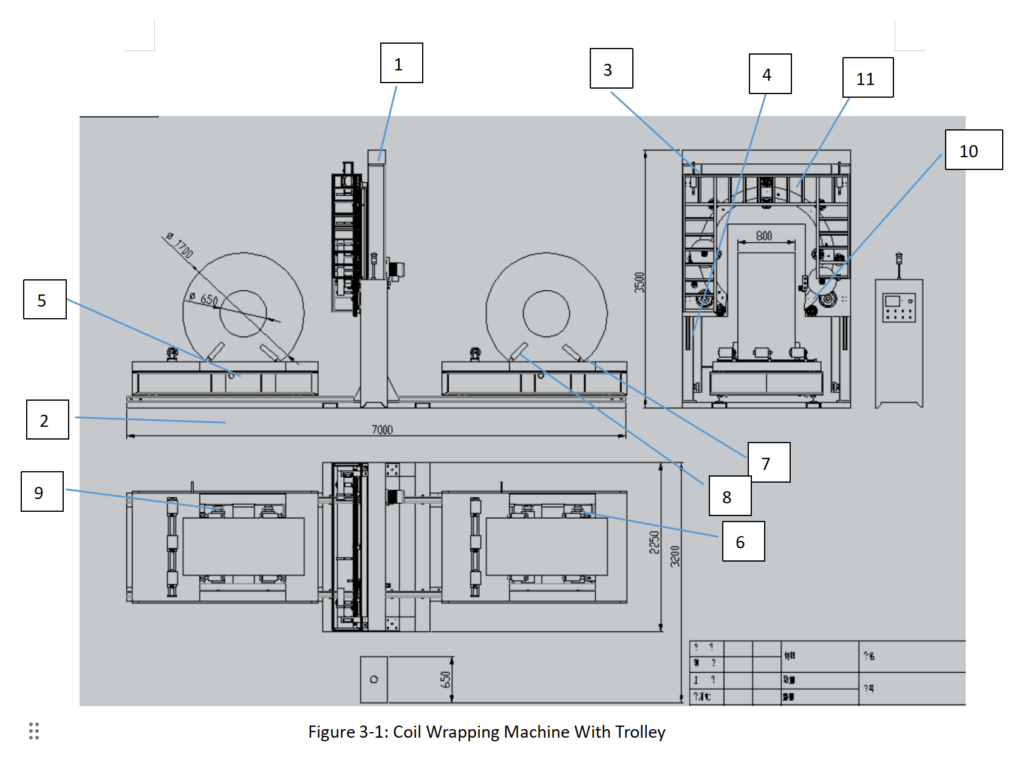
Rysunek 3-1: Pionowa maszyna do owijania cewek z wózkiem
3.1 Kluczowe elementy:
- (1) Rama bramowa: Główna konstrukcja nadziemna.
- (2) Ruchome szyny: Poprowadź wózek u podstawy.
- (3) Urządzenie do owijania: Mechanizm pierścieniowy nakładający materiał do owijania, zamontowany na układzie podnoszącym.
- (4) Urządzenie podnoszące: Przesuwa urządzenie owijające w pionie, aby dopasować je do wysokości środka cewki.
- (5) Wózek wózkowy: Porusza się po szynach (napędzany silnikiem/przekładnią), transportując cewki; wyposażony w czujniki położenia.
- (6) Układ napędowy wózka: Napędza ruch wózka.
- (7) Wałek podtrzymujący i (8) Wałek podtrzymujący: Umieszczony na wózku, podtrzymuje i obraca cewkę podczas owijania (często napędzany).
- (9) Koło mocy: Koło napędzane silnikiem znajdujące się pod wózkiem, umożliwiające poruszanie się po szynach.
- (10) Koła napędowe pierścieniowe: Przekazuje moc (z silnika), aby obrócić pierścień owijający.
- (11) Tarcza: Zabezpieczenia wokół pierścienia i ścieżki materiału.
- (12) Rolki boczne: Umieszczony na wózku w celu zabezpieczenia cewki z boku.
3.2 Szczegóły implementacji:
Solidna rama portalu podtrzymuje urządzenie podnoszące, które za pomocą łańcuchów/zębatek napędzanych silnikiem precyzyjnie reguluje wysokość urządzenia owijającego w stosunku do środka kręgu.
Wózek porusza się po szynach za pomocą swojego układu napędowego. Rolki podporowe na wózku, każda potencjalnie napędzana własnym silnikiem, obracają cewkę. Rolki boczne zapobiegają przesunięciom bocznym i mogą być dostosowane do różnych szerokości cewek.
3.3 Proces pakowania:
- Ładowanie: Cewka (A) jest ładowana dźwigiem na rolki podporowe na wózku (podczas gdy znajduje się poza stacją owijania). Pierścień reguluje wysokość, a rolki ustawiają się w pozycji, aby utrzymać cewkę.
- Owijanie cewki A: Wózek przesuwa cewkę A do stacji owijającej. Rolki podporowe obracają cewkę, podczas gdy urządzenie owijające nakłada materiał.
- Automatyczne cięcie: Maszyna automatycznie mierzy i tnie materiał do owijania na podstawie wstępnie ustawionych parametrów (rozmiar rolki) w interfejsie HMI.
- Ładowanie cewki B: Podczas gdy krążek A jest owijany, następny krążek (B) można załadować na czekające rolki podporowe na drugim końcu wózka lub na drugorzędną pozycję ładowania.
- Ciągła praca: Po owinięciu cewki A wózek ją wysuwa i jednocześnie przesuwa cewkę B do pozycji owijania. Następnie można załadować trzecią cewkę. Umożliwia to ciągły, wysoce wydajny zautomatyzowany przepływ pracy.
Cały system jest zazwyczaj zarządzany przez zautomatyzowany układ sterowania wykorzystujący sterowniki PLC i czujniki fotoelektryczne, co pozwala na dokładne pozycjonowanie cewek i bezproblemową pracę, minimalizując konieczność ręcznej interwencji.
4. Automatyczna pozioma owijarka stretch
Ten typ maszyny koncentruje się na automatyzacji procesu podawania i cięcia folii w celu owijania poziomych kręgów, co sprawia, że jest ona szczególnie przydatna do integracji z liniami produkcyjnymi.

Rysunek 4-1: Automatyczna pozioma owijarka stretch z systemem podawania/odcinania folii
System ten usprawnia owijanie poprzez wyeliminowanie ręcznej obsługi folii, zwiększając prędkość produkcji i gwarantując stałą jakość owijania, co ma kluczowe znaczenie w przypadku zastosowań przemysłowych o dużej objętości.
4.1 Kluczowe komponenty (rysunek 4-1):
- (1) Płyta główna: Podstawowa konstrukcja służąca do montażu komponentów.
- (2) Zespół koła prowadzącego: Zarządza ścieżką materiału opakowaniowego.
- (3) Automatyczny mechanizm tnący: Przecina folię/taśmę po owinięciu.
- (4) Automatyczne ramię podające taśmę: Obraca się, aby podać materiał do pierścienia.
- (5) Otwórz pierścień obrotowy: Nakłada materiał opakowaniowy wokół cewki.
- (6) Jednostka podawania materiału: Trzyma i wydaje rolkę materiału do pakowania.
- (7) Koła transportowe: Wspomaganie ruchu materiału wokół pierścienia.
- (8) Jednostka napędowa obrotowa: Umożliwia obrót pierścienia.
- (9-15) Powiązane części mechaniczne: Korbowody, łożyska, tuleje, bloki umożliwiające ruch i działanie.
4.2 Konfiguracja systemu:
Jednostka podająca materiał dostarcza taśmę/folię do owijania, prowadzone przez zespół kół prowadzących w kierunku otwartego pierścienia obrotowego. Automatyczny mechanizm tnący znajduje się zazwyczaj poniżej płyty głównej, podczas gdy automatyczne ramię podające jest umieszczone powyżej, zaprojektowane tak, aby obracać i prawidłowo pozycjonować materiał w celu rozpoczęcia cyklu owijania.
4.3 Proces owijania (automatyczne podawanie/cięcie):

Rysunek 4-2: Ilustracja procesu owijania
- Produkt (zwój) przesuwa się do pozycji owijania (np. za pomocą przenośnika lub podpory obrotowej). Materiał owijający jest utrzymywany przez automatyczny mechanizm tnący.
- System uruchamia się: automatyczne ramię podające obraca się (napędzane cylindrem/korbowodem) i wprowadza koniec materiału do otwartego obszaru pierścienia obrotowego.
- Obracający się pierścień zaczyna się powoli obracać (napędzany kołami ciernymi). Gdy przechodzi przez ucho cewki, materiał zaczyna owijać się wokół kół transportujących.
- Pierścień nadal się obraca, ciągnąc materiał wokół produktu. Ramię podające lekko się oddala.
- Po nałożeniu kilku warstw mechanizm zaciskowy uwalnia koniec materiału z ramienia podającego.
- Pierścień przyspiesza w głównym cyklu owijania. Gdy wymagana ilość materiału zostanie zastosowana, pierścień zatrzymuje się. Automatyczne ramię podające powraca do pozycji początkowej, mechanizm zaciskowy resetuje się, aby przytrzymać koniec materiału, a mechanizm tnący tnie materiał. Owinięty zwój jest wtedy gotowy do wysuwania.
4.4 Główne cechy i zalety:
- Zautomatyzowana obsługa materiałów: Automatyczne podawanie i cięcie eliminuje konieczność wykonywania czynności manualnych.
- Wydajność: Skraca czas cyklu i zmniejsza zapotrzebowanie na siłę roboczą.
- Konsystencja: Zapewnia jednolitą jakość pakowania i wykorzystania materiałów.
- Bezpieczeństwo: Minimalizuje interakcję operatora z ruchomymi częściami.
- Preferowana konfiguracja: Często wykorzystuje się nożyce pneumatyczne do cięcia oraz precyzyjnie sterowane siłowniki (cylindry, silniki) do ruchu ramienia podającego.
Ten zautomatyzowany system doskonale nadaje się do integracji owijania kręgów w ciągłe linie produkcyjne, zwiększając przepustowość i bezpieczeństwo.
5. Główna owijka cewki
Maszyny pakujące Master w zwoje to wytrzymałe maszyny przeznaczone do pakowania bardzo dużych i ciężkich zwojów, takich jakie stosuje się w zakładach obróbki metalu i walcowniach.
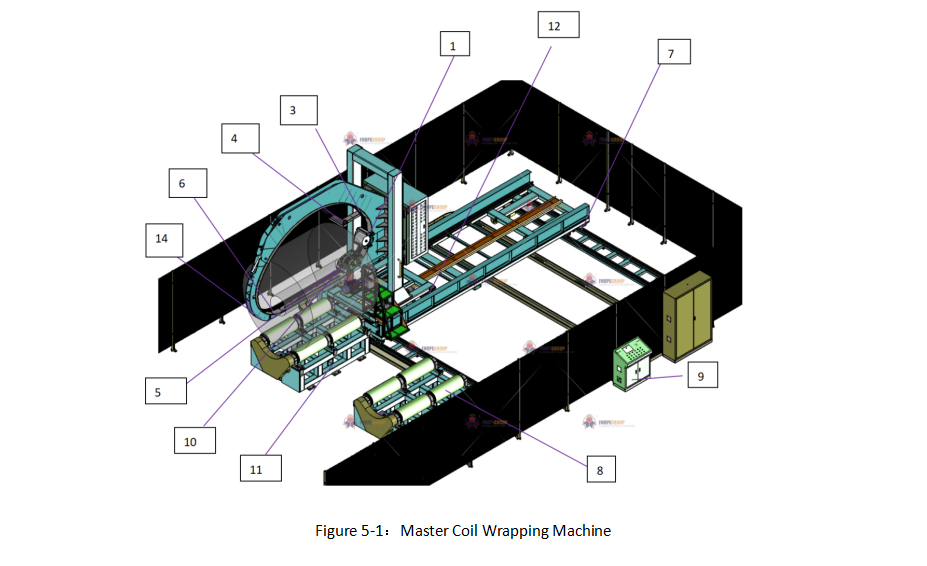
Rysunek 5-1: Główna maszyna do owijania cewek
5.1 Przegląd komponentów:
- (1) Dozowniki taśmy: Jedna lub więcej jednostek nakładających materiał opakowaniowy.
- (2) Elastyczna orbita: Tor (często łańcuchowy lub pasowy) prowadzący dozowniki taśmy wokół zwoju.
- (3) Rama/Łuk: Główna struktura otaczająca obszar pakowania.
- (4) Uchwyt materiału: Podtrzymuje rolki materiału do pakowania.
- (5) Jednostka trakcyjna: Napędza elastyczną orbitę (często znajdującą się na zewnątrz łuku, aby ułatwić dostęp).
- (6) Sekcja mostu: Część ramy/łuku otwierana w celu załadunku/rozładunku zwoju.
- (7) Wózek/wózek pomocniczy mobilny (12): Transportuje cewkę do/z stanowiska owijającego wzdłuż szyn.
- (8) Rzuty pomocnicze: Znajdujący się na wózku zwój obraca się podczas owijania.
- (9) Układ sterowania: Koordynuje wszystkie ruchy i parametry maszyny.
- (10) Serwa: Silniki zapewniające precyzyjną kontrolę ruchów.
- (11) Platforma: Obrotowa podstawa na wózku podtrzymująca cewkę.
- (13) Czujniki położenia: Wykrywanie lokalizacji cewki/wózka na potrzeby automatyzacji.
- (14) Mechanizm blokujący: Zabezpiecza elastyczny oczodół/mostek podczas pracy.
- (15) Łańcuch lub pas: Element tworzący elastyczny orbital.
5.2 Szczegółowe działanie i projekt:
Owijarki Master coil wykorzystują dozowniki taśmy zamontowane na wózku, który porusza się wzdłuż elastycznej orbity (łańcucha lub pasa) prowadzonej przez ramę/łuk maszyny. Ten system orbitalny ciasno owija materiał wokół dużej cewki. Konstrukcje orbitalne o niskim współczynniku tarcia zapewniają płynny ruch i niezawodność.
5.3 Most i układ załadowczy:
Kluczową cechą jest otwierana sekcja mostu ramy/łuku, umożliwiająca wydajne ładowanie/rozładowywanie dużych zwojów. Most ten może otwierać się hydraulicznie, pneumatycznie lub elektrycznie, często chowając się, aby zapewnić swobodny dostęp. Po załadowaniu/rozładowaniu most zamyka się, a elastyczna orbita automatycznie się ponownie włącza.
Zwoje są zazwyczaj transportowane przez mobilny wózek podporowy (trolele) poruszający się po szynach. Zwój spoczywa na napędzanych rolkach podporowych na wózku, które obracają go podczas owijania, aby zapewnić równomierne nakładanie materiału.
5.4 Kontrola i synchronizacja:
Zaawansowany system sterowania (często oparty na PLC z HMI) synchronizuje prędkość orbitalną, prędkość obrotową cewki, ruch wózka i działanie mostu. Operatorzy mogą ustawiać parametry nakładania się owijania, naprężenia i kroków cyklu. Serwa i czujniki zapewniają precyzyjne pozycjonowanie i blokowanie komponentów, takich jak most i orbita, przed i w trakcie owijania.
5.5 Wszechstronność i zastosowanie:
Chociaż zasada ta jest stosowana głównie do dużych zwojów metalowych, można ją stosować do innych dużych, ciężkich produktów cylindrycznych lub toroidalnych. Zsynchronizowany obrót zwoju i ruch głowicy owijającej zapewniają równomierne, lekko zachodzące na siebie owijanie dla pełnej ochrony. Sama stacja owijająca może być zamontowana na wózku w celu precyzyjnego wyrównania.
5.6 Ulepszona automatyzacja:
Czujniki położenia na wózku śledzą położenie cewki, umożliwiając automatyczne zatrzymywanie w punktach załadunku, owijania i rozładunku. Mechanizmy blokujące zapewniają bezpieczne zamocowanie elastycznej orbity i mostu podczas szybkiego procesu owijania, zwiększając bezpieczeństwo i integralność operacyjną.
Wniosek
Maszyny do owijania kręgów są niezbędne do ochrony cennych produktów w zwojach w różnych branżach. Od półautomatycznych pionowych i poziomych jednostek odpowiednich do różnych rozmiarów i ciężarów kręgów po w pełni zautomatyzowane systemy z ładowaniem wózków i automatycznym przenoszeniem folii, technologia ta oferuje znaczące korzyści w zakresie wydajności, ochrony produktu i oszczędności pracy. Owijarki kręgów Master są specjalnie dostosowane do wymagań związanych z obsługą bardzo dużych, ciężkich kręgów w warunkach przemysłowych. Zrozumienie konkretnych cech, komponentów i zasad działania każdego typu pozwala przedsiębiorstwom wybrać optymalne rozwiązanie do pakowania kręgów, aby spełnić wymagania produkcyjne i zapewnić integralność produktu w całym łańcuchu dostaw.