1. Wstęp
W nowoczesnych środowiskach produkcyjnych linie pakujące kręgi stalowe – składające się z maszyny pakującej, maszyny do taśmowania kręgów i maszyny do układania kręgów – odgrywają kluczową rolę w wysokonakładowym przetwarzaniu metali. Systemy te, napędzane silnikami, hydrauliką, serwomechanizmami, sterownikami PLC i powiązanymi urządzeniami sterującymi (przetwornicami częstotliwości, serwonapędami), muszą stale zapewniać wydajność, precyzję i niezawodność. Podczas gdy projektowanie, montaż i testowanie są integralną częścią osiągania najwyższej wydajności, kontrola jakości i dostawa stanowią ostatni, krytyczny etap przed przekazaniem systemu klientowi.
Niniejsza procedura szczegółowo opisuje, w jaki sposób ciągła ocena jakości kieruje każdym etapem produkcji, kończąc się rygorystyczną kontrolą końcową przed wysyłką. Wyjaśnia ona również strategię dostaw – w tym częściowy demontaż w celu zapewnienia bezpiecznego i wygodnego transportu – oraz dostarcza informacji na temat oczekiwań dotyczących ponownego montażu, weryfikacji na miejscu i gotowości do pracy. Opierając się na światowych standardach (IATF 16949, ISO 9001, EN 415-10) i najlepszych praktykach z zakresu obróbki metali, nadrzędnym celem jest zapewnienie, że każda linia pakująca kręgi spełnia najwyższe standardy jakości, jednocześnie upraszczając instalację i uruchomienie w hali produkcyjnej klienta.
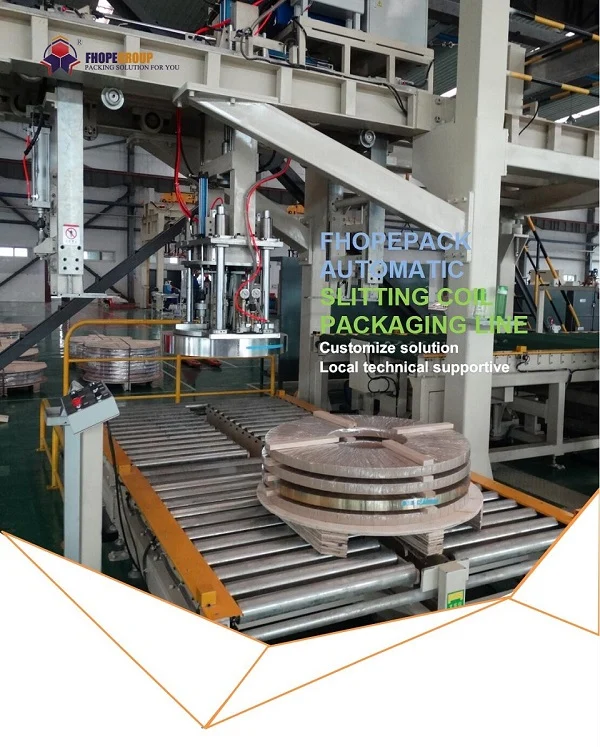
2. Materiały, projekt mechaniczny i normy dostaw
2.1 Walidacja nauk materiałowych
Sercem niezawodnej linii pakującej cewkę są wytrzymałe materiały, które wytrzymują obciążenia cykliczne, potencjalną korozję i zużycie mechaniczne. Każdy podzespół przechodzi rygorystyczne kontrole w celu sprawdzenia jakości surowca i integralności po obróbce. Główne aspekty obejmują:
-
Kluczowy komponent – trwałość zmęczeniowa
- Rury siłowników hydraulicznychWykonane ze stali takiej jak 27SiMn, testowanej pod zmęczenie niskocykliczne lub wysokocykliczne zgodnie z normą ISO 12106, co gwarantuje, że ścianki cylindra przetrwają wielokrotne ciśnieniowanie (≥10^6 cykli).
- Płyty łańcuchowe przenośnikowe odporne na zużycie:Powłoki powierzchniowe (np. WC-Co) są testowane pod kątem wytrzymałości wiązania przekraczającej 1,200 MPa zgodnie z normą ASTM C633, co zmniejsza tarcie i wydłuża czas eksploatacji pod ciągłym obciążeniem.
-
Zgodność systemów ochronnych
- Antykorozyjna powłoka olejowa: Zweryfikowano skuteczność zapobiegania korozji (≥48 godzin zanurzenia w wodzie destylowanej ASTM D665). Zapewnia to, że części pozostaną wolne od korozji podczas pośredniego przechowywania lub transportu morskiego.
- Osłona kabla odporna na promieniowanie UV:W miejscach, w których przewody mogą być częściowo wystawione na działanie promieni słonecznych lub przemysłowego oświetlenia o wysokim promieniowaniu UV, osłony kabli muszą zachować ≥85% wytrzymałości na rozciąganie po 2,000 godzinach przyspieszonego starzenia (test QUV).
Tego typu walidacje potwierdzają, że gotowa maszyna może wytrzymać trudne warunki produkcyjne, nie ulegając wczesnym uszkodzeniom materiałów.
2.2 Normy inżynierii mechanicznej
Biorąc pod uwagę skalę linii pakujących w kręgi — szczególnie ram o dużej wytrzymałości, stołów rolkowych i modułów układających w stosy — konstrukcja mechaniczna musi zapewniać łatwość transportu, ponownego montażu i ostatecznego wyrównywania w siedzibie klienta:
-
Demontaż do transportu
- Jednostki modułowe mają wymiary, przy czym maksymalna waga pojedynczego modułu nie przekracza 5 ton (zgodnie z krajowymi lub regionalnymi przepisami dotyczącymi transportu drogowego, np. GB 1589 w Chinach).
- Czułe, precyzyjne moduły (np. głowice mocujące z serwomechanizmem lub ramiona robota) mogą być pakowane oddzielnie, aby zapewnić, że przyspieszenie drgań pozostanie na poziomie ≤3 g podczas transportu (zgodnie z normami ISTA 3A).
-
Zapewnienie precyzji ponownego montażu
- Płaszczyzny odniesienia lub powierzchnie montażowe są obrabiane lub mocowane kołkami w taki sposób, aby ponowna instalacja na miejscu osiągała dokładność położenia ≤0.1 mm (zgodnie z wytycznymi VDI 2862).
- Kontrola momentu dokręcania śrub przed ich dokręceniem musi mieścić się w granicach ±5% momentu projektowego zgodnie z normą ISO 16047. Zapobiega to rozbieżnościom lub nadmiernym naprężeniom podczas montażu końcowego.
Dzięki projektowaniu modułowych rozwiązań transportowych producent usprawnia logistykę wysyłkową i harmonogramy instalacji, redukując przestoje i koszty dla użytkownika końcowego.
3. Kompleksowy system kontroli jakości
Zapewnienie jakości w linii pakującej kręgi to nie pojedyncze zdarzenie – to ekosystem kontroli, weryfikacji i dokumentacji1, obejmujący przyjęcie surowca, kontrole w trakcie procesu i końcowe próby wydajnościowe. Typowe podejście od kołyski do grobu mogłoby wyglądać następująco:
3.1 Kontrola jakości na etapie produkcji
-
- Luz przekładni: Zgodne z AGMA 2000-C95 lub równoważne, mierzone za pomocą czujników przemieszczenia laserowego lub wskaźników tarczowych. Zaawansowana analityka (np. rozkład pakietów falkowych) wykrywa anomalie na wczesnym etapie.
- Opóźnienie odpowiedzi PLC:Używanie oscyloskopu 500 MHz do monitorowania przejść wejścia/wyjścia w celu zapewnienia zgodności z normą IEC 61131-2. Długotrwałe opóźnienia mogą wskazywać na nieefektywność logiki sterującej lub problemy ze sprzętem.
- Spójność napięcia filmu (jeśli zintegrowano folię do owijania lub owijania taśmą): Czujniki siły w czasie rzeczywistym (próbkowanie z częstotliwością 1 kHz) mierzą wahania napięcia, a dane są dopasowywane do idealnych krzywych PID w celu zapewnienia stabilności (EN 12079-1).
-
Zarządzanie identyfikowalnością 3
- Każdemu krytycznemu podzespołowi (np. serwosilnikowi, kolektorowi cylindrów, głowicy mocującej) przypisany jest unikalny identyfikator (kod QR + RFID), zgodny z normami ISO/IEC 15459 dotyczącymi identyfikacji elementów.
- Rekord oparty na technologii blockchain (np. Hyperledger Fabric) może przechowywać kluczowe dane dotyczące jakości, zapewniając odporny na manipulację dowód pochodzenia każdej części, od momentu kucia do końcowego montażu.
3.2 Dostawa i zarządzanie operacyjne
Po zakończeniu produkcji i ostatecznych testów linia przechodzi do fazy dostawy , wypełniając lukę między odbiorem w fabryce a uruchomieniem na miejscu:
-
Inteligentne systemy dostaw
- Funkcja śledzenia kontenerów transportowych w czasie rzeczywistym umożliwia monitorowanie temperatury (od -25°C do +60°C) i wilgotności (od 10% do 95% RH) oraz zapisywanie danych z każdego dnia transportu.
- Przewodniki instalacji rozszerzonej rzeczywistości (AR):Narzędzia takie jak HoloLens, charakteryzujące się dokładnością przestrzenną ±1 mm, podświetlają punkty mocowania i odniesienia do wyrównania, redukując ryzyko błędu ludzkiego podczas ponownego montażu modułów w siedzibie klienta.
-
Zdalna konserwacja i aktualizacje
- Zgodnie z normą ISO 13374 infrastruktura monitorowania stanu może być zintegrowana od samego początku. Monitoruje ona sygnatury drgań, temperaturę silnika i ciśnienie hydrauliczne w celu diagnozowania pojawiających się usterek.
- Aktualizacje oprogramowania Over-the-Air (OTA) muszą być zgodne ze standardami cyberbezpieczeństwa (IEC 62443) i obejmować szyfrowanie AES-256, co gwarantuje, że oprogramowanie sprzętowe serwonapędu lub logika PLC mogą zostać bezpiecznie zaktualizowane lub zaktualizowane.

4. Ostateczna kontrola i testy przed dostawą
Przed demontażem i wysyłką linia pakująca w kręgi przechodzi rygorystyczne testy:
-
24-godzinny bieg wytrzymałościowy
- Maszyna pracuje nieprzerwanie przy typowych obciążeniach (lub zbliżonych do maksymalnego obciążenia projektowego), aby wykryć wszelkie sporadyczne usterki — czy to w rampach momentu obrotowego serwomechanizmu, integralności uszczelnienia hydraulicznego, czy też hałasie czujnika.
- System uważa się za stabilny, jeżeli ukończy działanie bez nieplanowanych zatrzymań lub kodów błędów.
-
Zgodność wymiarowa i dynamiczna
- Dokładność geometryczna:Za pomocą interferometru laserowego (np. Renishaw XL80) weryfikuje się powtarzalność pozycjonowania z dokładnością ±0.15 mm (ISO 230-1).
- Reakcja na zatrzymanie awaryjne:Testowanie scenariusza zatrzymania awaryjnego w celu potwierdzenia, że system zatrzymuje cały ruch w czasie ≤50 ms (wytyczne GB/T 5226.1 lub EN 60204-1).
-
Kontrola jakości opakowania
- Jeżeli podzespoły muszą być umieszczone w skrzyniach lub kontenerach, ASTM D4169 test transportowy zapewnia, że w wyniku upuszczenia skrzyni z wysokości 1.2 metra z każdej strony nie pojawią się żadne luźne elementy ani uszkodzone powierzchnie.
- Zapobieganie korozji: Materiały opakowaniowe z powłoką antykorozyjną lub VCI (lotny inhibitor korozji) pozostają na swoim miejscu podczas transportu morskiego lub długotrwałego przechowywania, co zostało potwierdzone badaniem w zakresie mgły solnej zgodnie z normą ISO 9227 przez 480 godzin, bez tworzenia się czerwonej rdzy na newralgicznych powierzchniach.
Po pomyślnym zakończeniu prac system przechodzi do etapu ostatecznego zatwierdzenia, często nazywanego testami odbioru fabrycznego (FAT) . Klienci (lub wyznaczeni przez nich inspektorzy) mogą być świadkami tych testów, aby potwierdzić, że linia spełnia zobowiązania umowne.
5. Strategia pakowania i transportu
5.1 Częściowy demontaż i ochrona
- Podzbiory modułowe:Cała linia pakująca jest zazwyczaj podzielona na łatwe w obsłudze moduły — stojaki zwijarki/unc oiler, głowice taśmowe, przenośniki, agregaty hydrauliczne i szafy sterownicze. Takie podejście zmniejsza maksymalną wagę i wymiary elementu, ułatwiając bezpieczną obsługę wózkiem widłowym lub dźwigiem.
- Tłumienie wstrząsów i wibracji: Delikatne zespoły serwo są często zabezpieczane piankowymi lub gumowymi buforami, aby utrzymać drgania transportowe ≤3g (odniesienie ISTA 3A). Monitory drgań (rejestrator danych 6DOF) mogą rejestrować wstrząsy w czasie rzeczywistym, aby zidentyfikować, czy podczas transportu doszło do niewłaściwego obchodzenia się.
- Kontrola wilgotności: Opakowania pochłaniające wilgoć lub próżniowo pakowane opakowania plastikowe wewnątrz skrzyń pomagają zapobiegać gromadzeniu się wilgoci, szczególnie podczas transportu morskiego. Rejestratory danych oparte na IoT rejestrują temperaturę/wilgotność, aby zapewnić zgodność z zalecanymi warunkami wysyłki.
5.2 Ponowny montaż i kalibracja na miejscu
Po dostarczeniu systemu do klienta rozpoczyna się faza instalacji i kalibracji:
-
Rama i poziomowanie
- Główne ramy bazowe (do układania w stosy, spinania lub owijania) są wyrównywane na przygotowanej podłodze, przy czym sprawdza się, czy płaskość mieści się w granicach ±0.3 mm/m, często używając poziomic laserowych lub instrumentów optycznych.
- Śruby kotwiące lub nóżki poziomujące są dokręcane zgodnie z określonym momentem, co zapewnia stabilność linii w przypadku dynamicznych operacji.
-
Ponowne połączenie usług
- Electrical :Stelaże PLC, serwonapędy, VFD i czujniki są ponownie podłączane po oznaczonych kablach, zazwyczaj grawerowanych lub oznaczonych (kody kolorów IEC 60445). Kontrole ciągłości za pomocą megaomomierza (≥100 MΩ przy 500 V) potwierdzają integralność kabla.
- Przewody hydrauliczne/pneumatyczne: Przed włączeniem zasilania należy sprawdzić szczelność węży lub rur (ISO 4413 dla hydrauliki, ISO 8573 dla pneumatyki). W przypadku wykrycia mikrowycieków należy wymienić uszczelki lub złączki.
-
Wyrównywanie i równoważenie laserowe
- W przypadku rolek napędzanych serwomechanizmem lub ramion obrotowych, narzędzie do laserowego ustawiania wału zapewnia koncentryczność i ustawienie kątowe z dokładnością do 0.1 mm, redukując wibracje lub zużycie paska/łańcucha.
- Testy mają na celu sprawdzenie, czy ładowanie kręgów, ich spinanie i układanie w stosy odbywa się z właściwą prędkością i momentem obrotowym, zgodnie z czasami cykli projektowych.
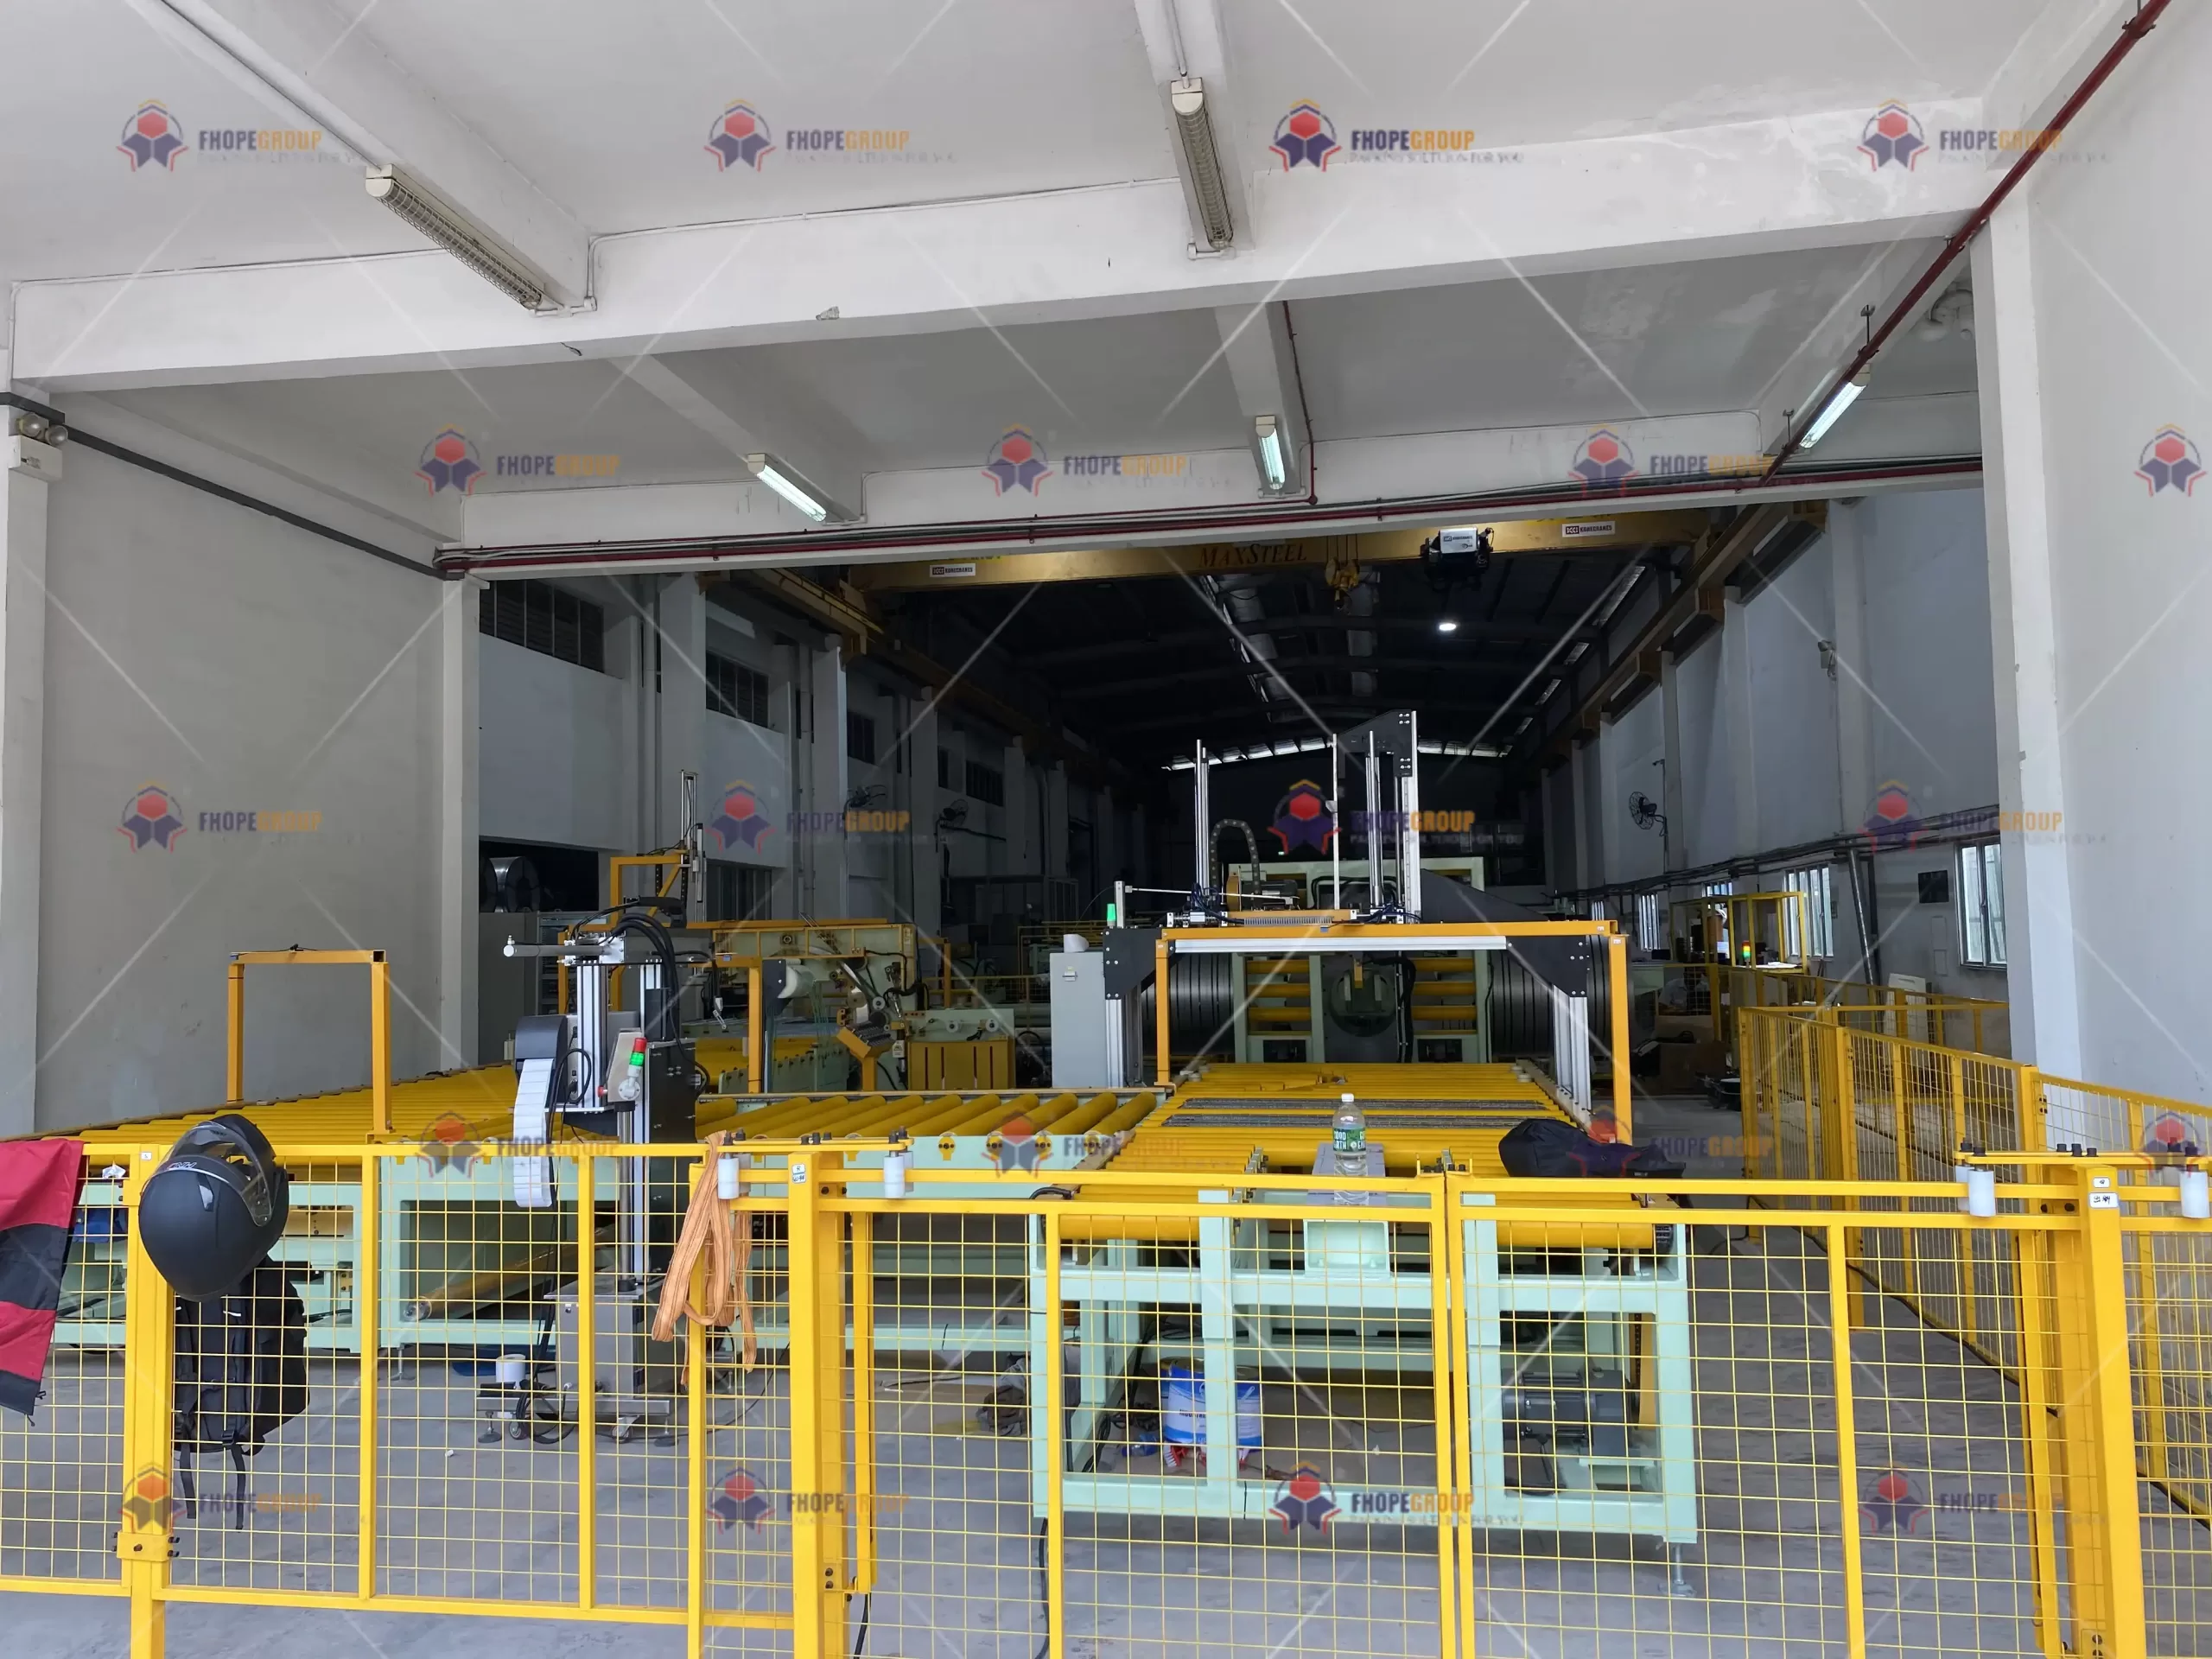
6. Umowa o dostawie standaryzowanej
Aby zapewnić przejrzystość wszystkim stronom zainteresowanym — producentom, spedytorom, ekipom instalacyjnym i użytkownikowi końcowemu — standardowy protokół dostaw może odwoływać się do następujących wytycznych:
| Wymiar kontrolny | Standardowe | Kluczowy wskaźnik | Metoda weryfikacji |
|---|---|---|---|
| Dokładność geometryczna | ISO-230 1 | Powtarzalność ≤±0.15 mm | Interferometr laserowy (Renishaw) |
| Wydajność dynamiczna | GB / T 5226.1-2019 | Zatrzymanie awaryjne ≤50 ms | Szybki DAQ (NI PXIe) |
| Integralność opakowania | ASTM D4169-16 | Brak luźnych/uszkodzonych części po teście | Test upadku z wysokości 1.2 m (6 ścian) |
| Ochrona przed korozją | ISO 9227 | 480 h mgła solna: brak czerwonej rdzy | Mikroskop metalograficzny (1000×) |
Jakiekolwiek odchylenie od tych parametrów uruchamia udokumentowany cykl działań korygujących przed oficjalnym wysłaniem linii do klienta.
7. Innowacje w kontroli jakości i dostawie
7.1 Cyfrowy bliźniak do dostawy
Nowoczesne wdrożenia wykorzystują podejście cyfrowego bliźniaka , symulując nie tylko działanie maszyny, ale także sekwencję jej ponownego montażu:
- Wirtualna instalacja wstępna:Wykorzystanie modelu 3D (np. Siemens Teamcenter) do weryfikacji bezpiecznych punktów wejścia wózków widłowych, tras przejazdu suwnic i potencjalnych kolizji w końcowej hali produkcyjnej.
- Paszport cyfrowy:Każda linia może zostać wyposażona w cyfrowy paszport zawierający geometrię 3D, BOM (zestawienie materiałów) oraz zarejestrowane dzienniki konserwacji, które można łatwo przeglądać na tablecie lub urządzeniu AR.
7.2 Techniki inteligentnej inspekcji
-
Kalibracja wizji maszynowej
- Automatyczne odnoszenie za pomocą kamer przemysłowych (np. Cognex In-Sight) umożliwia sprawdzenie orientacji i wyrównania części z dokładnością ±0.02 mm.
- Potencjalne przesunięcia serwomechanizmów lub pasów są sygnalizowane na bieżąco, co zmniejsza liczbę ręcznych pomiarów.
-
Ultradźwięki z układem fazowym
- Zaawansowane spoiny ram i ramion nośnych poddawane są skanowaniu ultradźwiękowemu z głowicą fazowaną (ISO 17635) w celu wykrycia wewnętrznych wad o wielkości mniejszej niż milimetr.
- Minimalizuje ryzyko katastrofalnej awarii belek nośnych lub wsporników.
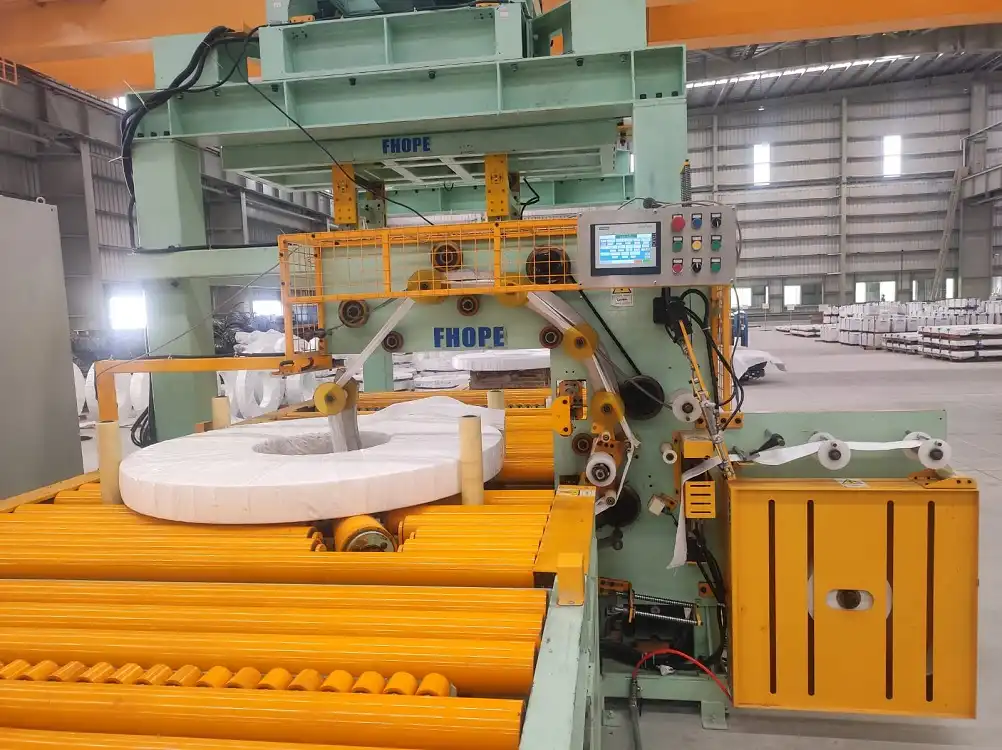
8. Zobowiązania dotyczące cyklu życia po dostarczeniu
Po oficjalnym wysłaniu i zainstalowaniu linii produkcyjnej, zaangażowanie producenta zazwyczaj trwa nadal:
-
Gwarancja i serwis
- Standardowy okres gwarancji może wynosić od 12 do 24 miesięcy, zależnie od liczby godzin użytkowania lub przepustowości cewek.
- Średni czas między awariami (MTBF) zakłada ≤0.5 awarii rocznie przy normalnym działaniu, co odzwierciedla solidną konstrukcję mechaniczną i elektryczną.
-
Gwarancje wydajności
- Wielu dostawców zobowiązuje się do gotowości do pracy w trybie „plug-and-play” na poziomie 98%: tzn. linia powinna rozpocząć pracę produkcyjną w ciągu 8 godzin od ponownego montażu na miejscu, zakładając standardowe warunki.
- Kryterium akceptacji jest zazwyczaj stabilna praca określonej liczby cewek lub zestaw zmian bez nieplanowanych przestojów.
-
Informacje zwrotne dotyczące ciągłego doskonalenia
- Wszystkie dane operacyjne — moment obrotowy, temperatura, czasy cykli — mogą zostać wprowadzone do bazy danych producenta w celu udoskonalenia projektu w przyszłości.
- Synergia danych terenowych sprzyja tworzeniu zamkniętej pętli udoskonaleń inżynieryjnych, gwarantując, że kolejne linie produktów będą korzystać z lekcji zdobytych w warunkach rzeczywistych.
9. Wniosek
Kontrola jakości i dostawa to nie tylko etap końcowy; stanowią one krytyczny moment, w którym starannie zaprojektowana, skrupulatnie zmontowana i gruntownie przetestowana linia pakująca kręgi przechodzi z hali fabrycznej do docelowego środowiska operacyjnego. Pomyślny wynik zależy od:
- Kompleksowe bramy jakościowe:Od walidacji surowców (spektroskopia, testy zmęczeniowe) poprzez kontrolę procesu SPC (statystyczną kontrolę procesu) i końcowe próby wytrzymałościowe.
- Dostawa modułowa i ochronna: Konstrukcja uwzględniająca częściowy demontaż, solidne opakowanie i zabezpieczenie przed wstrząsami gwarantują, że produkt zostanie dostarczony w nienaruszonym stanie i można go bezproblemowo ponownie złożyć.
- Weryfikacja oparta na danych:Wykorzystanie precyzyjnej aparatury pomiarowej, cyfrowych bliźniaków oraz technologii AR/VR w celu przyspieszenia instalacji i potwierdzenia zgodności ze światowymi standardami mechanicznymi, elektrycznymi i bezpieczeństwa.
- Ciągłość cyklu życia:Gwarancja dokumentacji, identyfikowalności i zdalnego wsparcia po dostarczeniu sprzętu, co zwiększa ogólną efektywność sprzętu i opłacalność.
Dzięki przestrzeganiu uznanych norm (IATF 16949, ISO 9001, EN 415-10, GB/T 5226.1 itp.) i stosowaniu zaawansowanych systemów kontroli technicznej, producenci mogą dostarczać linie pakujące w kręgach z niemal zerową liczbą defektów, minimalnymi problemami z ponownym montażem i płynnym przejściem do pełnej produkcji. Takie podejście gwarantuje klientom solidne, niezawodne maszyny o wysokiej wydajności, wyjątkowym bezpieczeństwie i długiej żywotności – prawdziwie odzwierciedlające to, co najlepsze w nowoczesnej produkcji w stylu producenta.
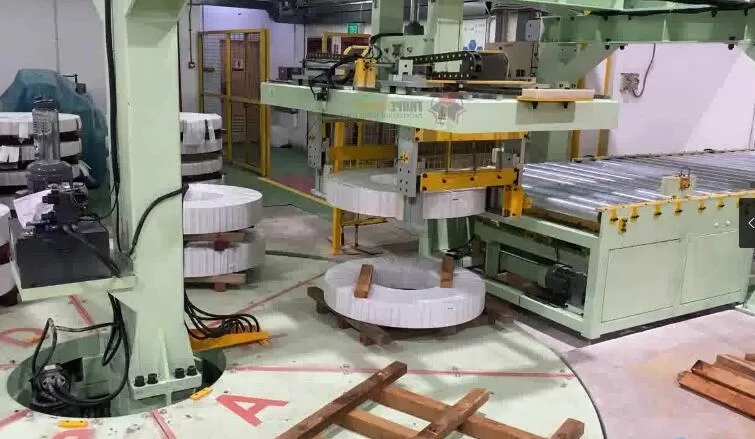
Ostatnia uwaga:
Chociaż wytyczne zawarte w niniejszym dokumencie mają szerokie zastosowanie do większości ciężkich maszyn przemysłowych, szczegółowe wymagania mogą się różnić w zależności od regionalnych przepisów drogowych, środowiska ostatecznego obiektu lub unikalnych żądań klienta dotyczących wysyłki lub uruchomienia. Zawsze odwołuj się do lokalnych przepisów (np. GB 1589 dotyczących limitów masy transportowej) i specjalnych certyfikatów procesowych (np. norm żeglugi morskiej, dostosowania do niebezpiecznych środowisk), aby dostarczyć rozwiązanie dostosowane do indywidualnych potrzeb.
-
Zrozumienie tych praktyk może usprawnić procesy zapewniania jakości i zagwarantować zgodność ze standardami branżowymi.
-
Dowiedz się, w jaki sposób te systemy mogą zrewolucjonizować kontrolę jakości produkcji i zwiększyć jej wydajność. ↩
-
Dowiedz się, jaką kluczową rolę odgrywa identyfikowalność w zapewnianiu jakości produktów i zgodności z przepisami w procesie produkcyjnym. ↩