1. Wstęp
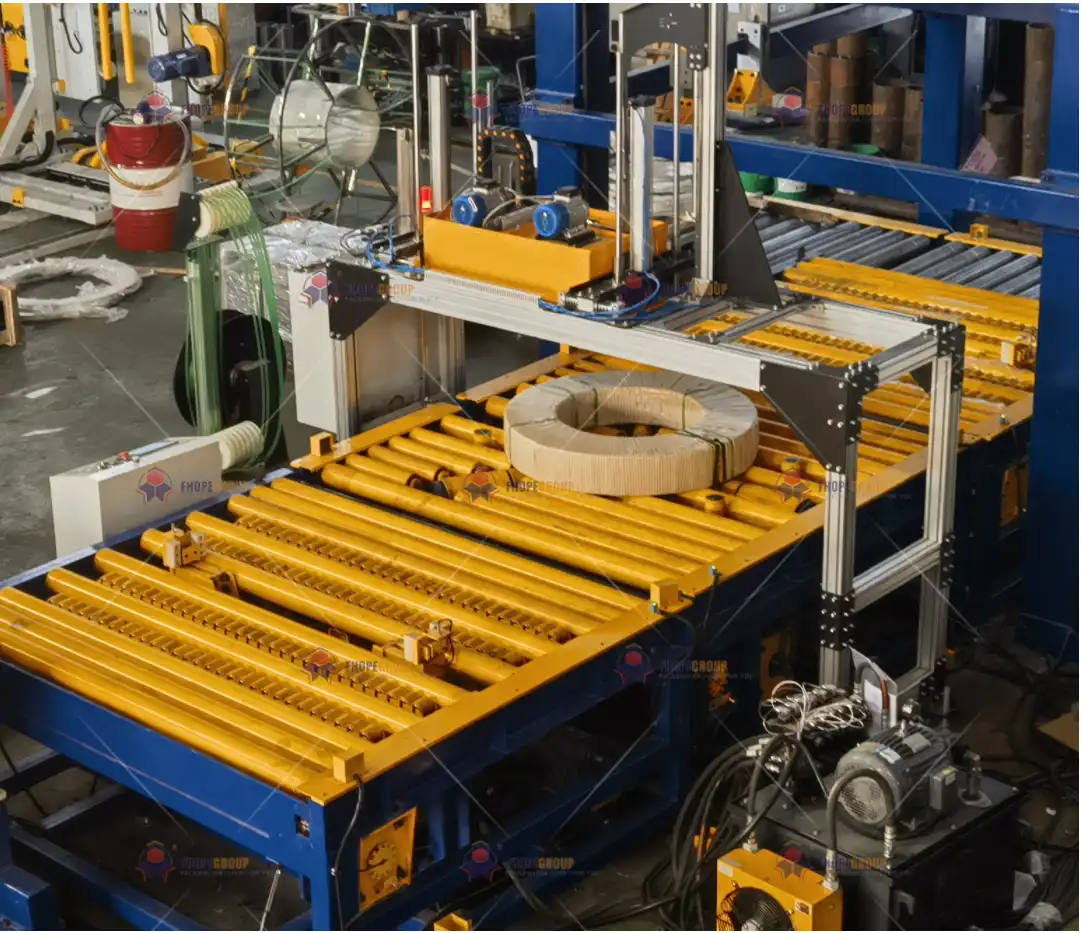
W środowiskach przemysłowych, gdzie zwoje stali są pakowane , opasywane i układane w stosy, precyzja i powtarzalność są kluczowe dla niezawodnej pracy przy dużych wolumenach. Typowa linia pakująca zwoje składa się z wielu maszyn – takich jak maszyna pakująca zwoje , maszyna do opasywania zwojów i maszyna do układania zwojów w stosy – z których każda napędzana jest silnikami elektrycznymi, serwomechanizmami lub siłownikami hydraulicznymi. Wszystkie te maszyny są sterowane przez zaawansowany system sterowania, zazwyczaj obejmujący sterowniki PLC (programowalne sterowniki logiczne) , przemienniki częstotliwości (VFD) i zaawansowane serwomotory.
Aby ten zaawansowany układ działał bezproblemowo, niezbędna jest faza debugowania programu . Debugowanie zapewnia prawidłową interakcję między zespołami mechanicznymi, czujnikami, napędami i interfejsami użytkownika; precyzyjnie dostraja niezliczone pętle sterowania, blokady bezpieczeństwa i profile ruchu, gwarantując stabilną pracę i przepustowość. W istocie, debugowanie programu łączy normy projektowania mechanicznego z logiką sterowania, aby zapewnić bezpieczeństwo, zoptymalizować czasy cykli i utrzymać wysoką wydajność w całym cyklu życia systemu.
Niniejszy dokument objaśnia zawiłości debugowania programów w linii pakującej kręgi, odwołując się do uznanych norm międzynarodowych, takich jak ISO 9283 (robotyka i dokładność ruchu), IEC 61131-3 (języki programowania PLC), VDI 2206 (wytyczne dotyczące systemów mechatronicznych) oraz EN 415-10 (bezpieczeństwo maszyn pakujących). Celem jest przedstawienie kompleksowego obrazu tego, jak zintegrowana procedura debugowania wykorzystuje wirtualne modelowanie, analizę danych w czasie rzeczywistym i iteracyjne dostrajanie, aby zapewnić spójną, odporną na błędy funkcjonalność.
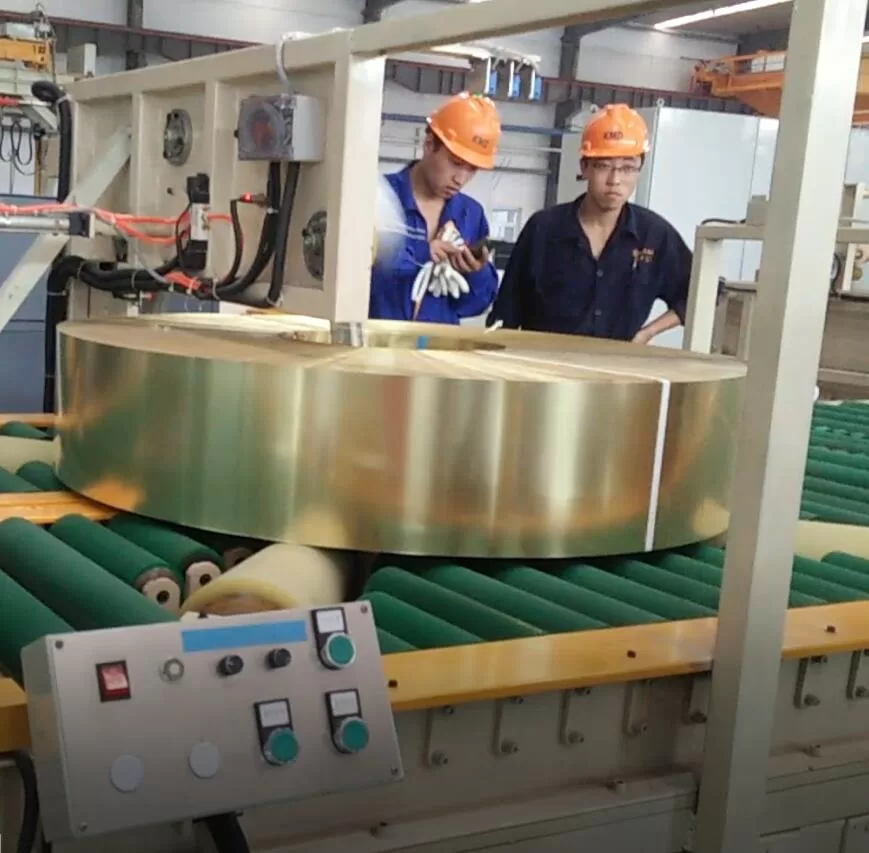
2. Struktura debugowania: spójność mechaniczno-kontrolna
2.1 Koordynacja systemów mechanicznych i sterujących
Linia pakowania cewek łączy solidny sprzęt mechaniczny — ramy, cylindry, przekładnie, rolki — z zaawansowaną elektroniką i logiką sterowaną oprogramowaniem. Osiągnięcie stabilnej wydajności wymaga ścisłej synergii między tymi domenami. Na przykład:
-
Przyspieszenie serwa i zarządzanie szarpnięciami
- W serwonapędzie należy skonfigurować szybkie przyspieszanie (i zwalnianie), aby uniknąć nadmiernych naprężeń mechanicznych.
- Standardy takie jak IEC 61800-7 określ maksymalne wartości szarpnięć (np. ≤50 m/s³), które pomogą zredukować drgania i wydłużyć żywotność podzespołów.
-
Reakcja i sterowanie hydrauliczne
- Układy hydrauliczne często zaciskają, podnoszą lub obracają ciężkie cewki. Prawidłowe czasy reakcji — często mierzone jako opóźnienie do osiągnięcia 90% ustawionego ciśnienia — powinny wynosić ≤0.8 s (według ISO-10767 1), zapewniając precyzyjną synchronizację z działaniami sterowanymi serwomechanizmem.
-
Blokady bezpieczeństwa
- Zatrzymania awaryjne, bramy bezpieczeństwa i blokady zabezpieczające muszą być zintegrowane z logiką sterowania z minimalnym opóźnieniem.
- EN-60204 1 nakazuje opóźnienie transmisji sygnału zatrzymania awaryjnego ≤20 ms w celu zapewnienia bezpieczeństwa operatorom i sprzętowi.
2.2 Interakcja materiałów i kompatybilność czujników
Podczas debugowania kluczowe jest sprawdzenie, czy czujniki i części mechaniczne współpracują niezawodnie pod wpływem obciążeń operacyjnych:
-
Zastępcze materiały ładunkowe 1
- Zamiast rzeczywistych stalowych cewek podczas początkowego debugowania można użyć znormalizowanych mas testowych (np. bloków stalowych Q235B o znanej gęstości 7.85 g/cm³). To zmniejsza ryzyko i umożliwia powtarzalne procedury testowe.
-
- Elementy toczne mogą mieć współczynniki tarcia poniżej 0.15 (ASTM D1894), jeśli używane są PTFE lub specjalistyczne powłoki o niskim współczynniku tarcia. Testowanie zapewnia, że logika PLC uwzględnia rzeczywiste zmiany tarcia w czasie.
-
- Jeśli kable, serwomotory lub czujniki pracują w pobliżu źródeł ciepła, sprawdzenie wytrzymałości izolacji (np. 200°C przez 1,000 godzin zgodnie z normą IEC 60811-201) ma kluczowe znaczenie dla stabilności sygnału.
Dzięki tym kontrolom debugowanie przechodzi od dostrajania parametrów wyłącznie na podstawie oprogramowania do zintegrowanego podejścia, które uwzględnia stabilność mechaniczną, wydajność materiałów i niezawodność logiki sterowania.
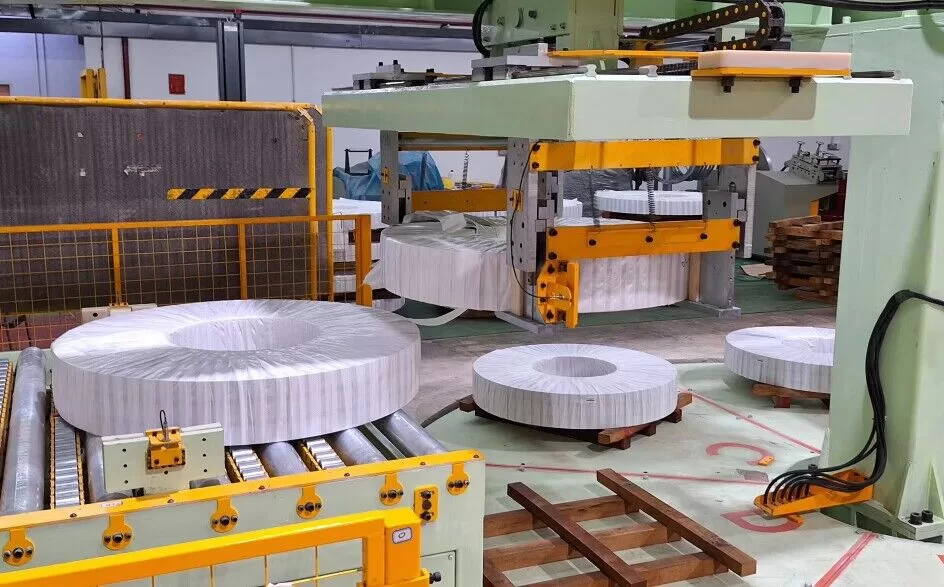
3. Przepływ pracy debugowania: od symulacji do regulacji na żywo
Sekwencja debugowania zazwyczaj przebiega przez cztery podstawowe etapy. Każdy etap wykorzystuje specjalistyczne narzędzia inżynieryjne i metodologie testowania, udoskonalając logikę programu i metryki wydajności na coraz głębszych poziomach.
3.1 Wstępne debugowanie cyfrowego bliźniaka
Cyfrowy bliźniak lub techniki wirtualnego uruchamiania stają się coraz powszechniejsze w nowoczesnych zakładach produkcyjnych. Korzystanie z platform takich jak MATLAB/Simulink , Siemens NX MCD lub TIA Portal dla środowisk wirtualnych:
-
Modelowanie logiki sterowania
- Profile PLC, kontrolera ruchu i napędu można mapować do środowiska symulacyjnego.
- Inżynierowie weryfikują przejścia stanów, odpowiedzi wejścia/wyjścia i krzywe ruchu przed uruchomieniem sprzętu fizycznego.
-
Kontrole kolizji i kinematyki
- Wirtualne wykrywanie kolizji gwarantuje, że ramiona mechaniczne, podnośniki cewek lub głowice mocujące nie wykroczą poza granice swoich konstrukcji.
- Symulacje kinematyczne oceniają, w jaki sposób zmiany momentu obrotowego serwa lub ciśnienia hydraulicznego wpływają na ścieżki przesuwu cewek.
-
Optymalizacja predykcyjna
- Wczesne debugowanie wykorzystuje zaawansowane algorytmy (np. NSGA-II (w celu optymalizacji wielokryterialnej) w celu zrównoważenia prędkości, kontroli napięcia i marginesów bezpieczeństwa.
- Dzięki wdrożeniu tych usprawnień w domenie wirtualnej czas debugowania na miejscu może skrócić się nawet o 40%.
3.2 Testy pętli zamkniętej podsystemu
Po wirtualnej walidacji kolejny etap obejmuje każdy podsystem w formie fizycznej:
-
Identyfikacja bezwładności silnika serwo
- Wiele nowoczesnych serwonapędów ma wbudowane procedury identyfikujące bezwładność obciążenia, udoskonalające wzmocnienie sterowania w celu uzyskania stabilnego ruchu.
- Celem jest osiągnięcie minimalnych przeregulowań i krótkich czasów ustalania.
-
Proporcje hydrauliczne i reakcja zaworu serwo
- Testy odpowiedzi skokowej siłowników hydraulicznych mierzą szybkość i dokładność zwiększania ciśnienia w układzie.
- Dane z tych testów są przesyłane z powrotem do algorytmów pętli zamkniętej PID lub sprzężenia zwrotnego PLC, zapewniając spójny ruch z sekcjami napędzanymi serwomechanizmem.
-
Czujniki i elementy wykonawcze
- Czujniki zbliżeniowe, przełączniki fotoelektryczne i ogniwa tensometryczne należy testować pojedynczo.
- Jeżeli punkt lub próg wyzwalania czujnika jest nieprawidłowy, może to doprowadzić do nieprawidłowego obciążenia cewki lub błędnego rozpoczęcia cyklu.
3.3 Zintegrowane debugowanie systemu
Po zatwierdzeniu każdego podsystemu inżynierowie ujednolicają je w ramach głównego programu PLC:
-
Współpraca HMI-PLC-VFD
- Interfejs człowiek-maszyna (HMI) koordynuje polecenia operatora, podczas gdy sterownik PLC interpretuje je i wysyła sygnały do napędów VFD lub serwonapędów.
- Debugowanie zapewnia, że odniesienia prędkości, sygnały uruchomienia/zatrzymania i blokady błędów są idealnie dopasowane. Na przykład niezgodność w skalowaniu odniesienia może spowodować, że przenośniki rolkowe będą działać zbyt szybko lub zbyt wolno, co spowoduje rozbieżność przepływu cewki.
-
Kontrola naciągu folii opakowaniowej
- W liniach, na których stosowana jest folia stretch, napięcie musi mieścić się w granicach ±2% nastawionego napięcia (zgodnie z normą EN 12079-1 lub podobnymi wytycznymi).
- Sterownik PLC może wykorzystywać sterowanie wyprzedzające w połączeniu z informacją zwrotną o naprężeniu w czasie rzeczywistym, aby zachować spójność pomimo zmian średnicy cewki.
-
Synchronizacja rozrządu
- Duże linie produkcyjne często wykorzystują rozproszony sprzęt sterujący, wymagający synchronizacji trwającej niemal mikrosekundę (IEC 61158-2), aby zapewnić płynne przejścia między pakowaniem a pakowaniem lub układaniem w stosy.
3.4 Optymalizacja scenariusza operacyjnego
Gdy zintegrowana linia cykli działa prawidłowo, inżynierowie udoskonalają wydajność:
-
Strojenie tempa produkcji
- Stopniowo zwiększaj wydajność linii do maksymalnej znamionowej przepustowości (np. 15 zwojów/godzinę), monitorując jednocześnie moment obrotowy silnika, ciśnienie płynu i opóźnienia czujników.
- Jeśli wystąpią przepięcia lub kolizje, może być konieczne dostosowanie czasów narastania napięcia serwomechanizmu lub odległości buforów.
-
Algorytm genetyczny lub dostosowania heurystyczne
- Zaawansowane linie mogą obejmować optymalizację parametryczną (np. przy użyciu algorytm genetyczny lub podejście oparte na gradiencie) w celu znalezienia idealnych parametrów sterowania, które zapewnią najkrótszy możliwy czas cyklu bez przekraczania progów naprężeń mechanicznych.
-
Minimalizacja zużycia energii
- Identyfikacja zużycia energii w stanie spoczynku, dostosowanie nachyleń zwalniania VFD lub stosowanie trybów uśpienia serwomechanizmu podczas przerw w produkcji może obniżyć zużycie energii o ponad 10–15%.
- Formalne wytyczne, takie jak ISO-14955 2 określić strategie dotyczące efektywności energetycznej obrabiarek, które można dostosować do linii pakujących.
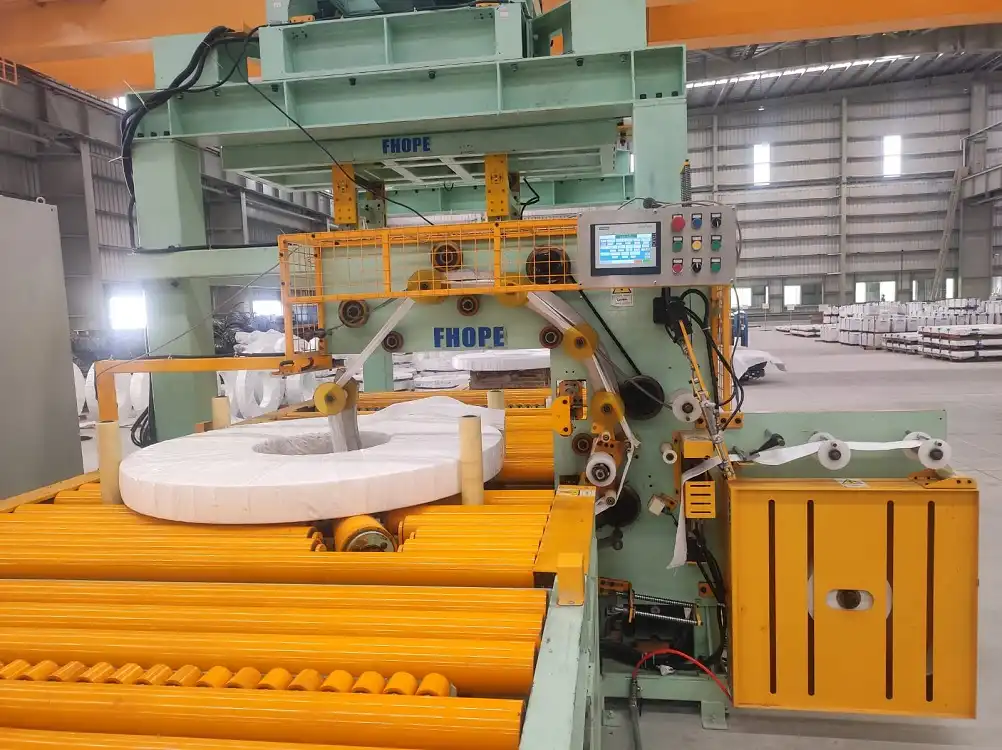
4. Zarządzanie debugowaniem cyklu życia
4.1 Etap weryfikacji projektu
Większość debugowania rozpoczyna się koncepcyjnie, równolegle z projektowaniem:
-
Wirtualizacja programu PLC
- Dzięki zaawansowanym platformom takim jak Portal TIA firmy SiemensBloki logiczne można symulować za pomocą cyfrowych wejść/wyjść lub napędów wirtualnych.
- Zmniejsza koszty prototypowania fizycznego poprzez weryfikację podstawowych sekwencji logicznych — zatrzymań awaryjnych, blokad, bramkowania czujników — przed zainstalowaniem sprzętu.
-
Symulacja dynamiki wieloobiektowej
- Narzędzia takie jak ADAMUS or RecurDyn obsługiwać bardziej szczegółowe zdarzenia mechaniczne, sprawdzając siły kontaktowe, naprężenia połączeń lub bezwładność cewki w przejściach.
- Minimalizacja wstrząsów mechanicznych (margines ±5%) obniża ryzyko zmęczenia konstrukcji lub pękania spoin w trakcie całego okresu eksploatacji maszyny.
4.2 Kontrola procesu produkcyjnego
Podczas produkcji każdemu etapowi produkcji może towarzyszyć stopniowe debugowanie:
Podczas produkcji każdemu etapowi produkcji może towarzyszyć stopniowe debugowanie:
-
Monitorowanie danych w czasie rzeczywistym
- Próbkowanie z dokładnością do ułamka sekundy (np. w odstępach 5–10 ms) rejestruje parametry takie jak prąd serwomechanizmu, ciśnienie hydrauliczne lub przesunięcie położenia.
- Narzędzia takie jak Moduł FPGA LabVIEW or NI CompactRIO pomagają przechwytywać dane o wysokich częstotliwościach w celu zaawansowanej analizy sygnału.
-
Kontrola wersji
- Zmiany kodu PLC są archiwizowane w repozytoriach (takich jak Git) zgodnych z IEC 61131-3 wytyczne umożliwiające wycofanie zmian, jeśli wprowadzone zmiany spowodują regresję.
- Znaczniki czasu w ISO 8601 Format zapewnia przejrzystość co do tego, która wersja została wdrożona i kiedy.
-
Śledzenie powierzchni produkcyjnej
- Każda iteracja programu jest dokumentowana z uwzględnieniem bieżącego stanu maszyny — parametrów napędu, kalibracji czujników i zmian sprzętu.
- Jeśli w przyszłości wystąpi usterka, technicy będą mogli odtworzyć stan maszyny w dowolnym punkcie kontrolnym, aby przeanalizować przyczynę źródłową.
4.3 Faza operacyjna i inteligentne aktualizacje
Podczas produkcji na żywo debugowanie przekształca się w ciągłe doskonalenie :
-
Samooptymalizacja
- Niektóre linie pakujące w kręgi wykorzystują sterowanie predykcyjne lub algorytmy adaptacyjne, które automatycznie dostrajają wartości zadane w czasie rzeczywistym, zwiększając przepustowość lub zmniejszając zużycie folii o ~15%.
- W połączeniu z A cyfrowy bliźniaksystem może uruchamiać scenariusze „co by było, gdyby” w trybie offline przed wprowadzeniem zmian w sprzęcie fizycznym.
-
OPC UA do dostępu do danych
- Standaryzowana komunikacja wg IEC 62541 umożliwia udostępnianie danych między platformami — operatorzy, inżynierowie, a nawet zdalni dostawcy usług mogą uzyskać dostęp do historycznych rejestrów i bezpiecznie dostosowywać parametry.
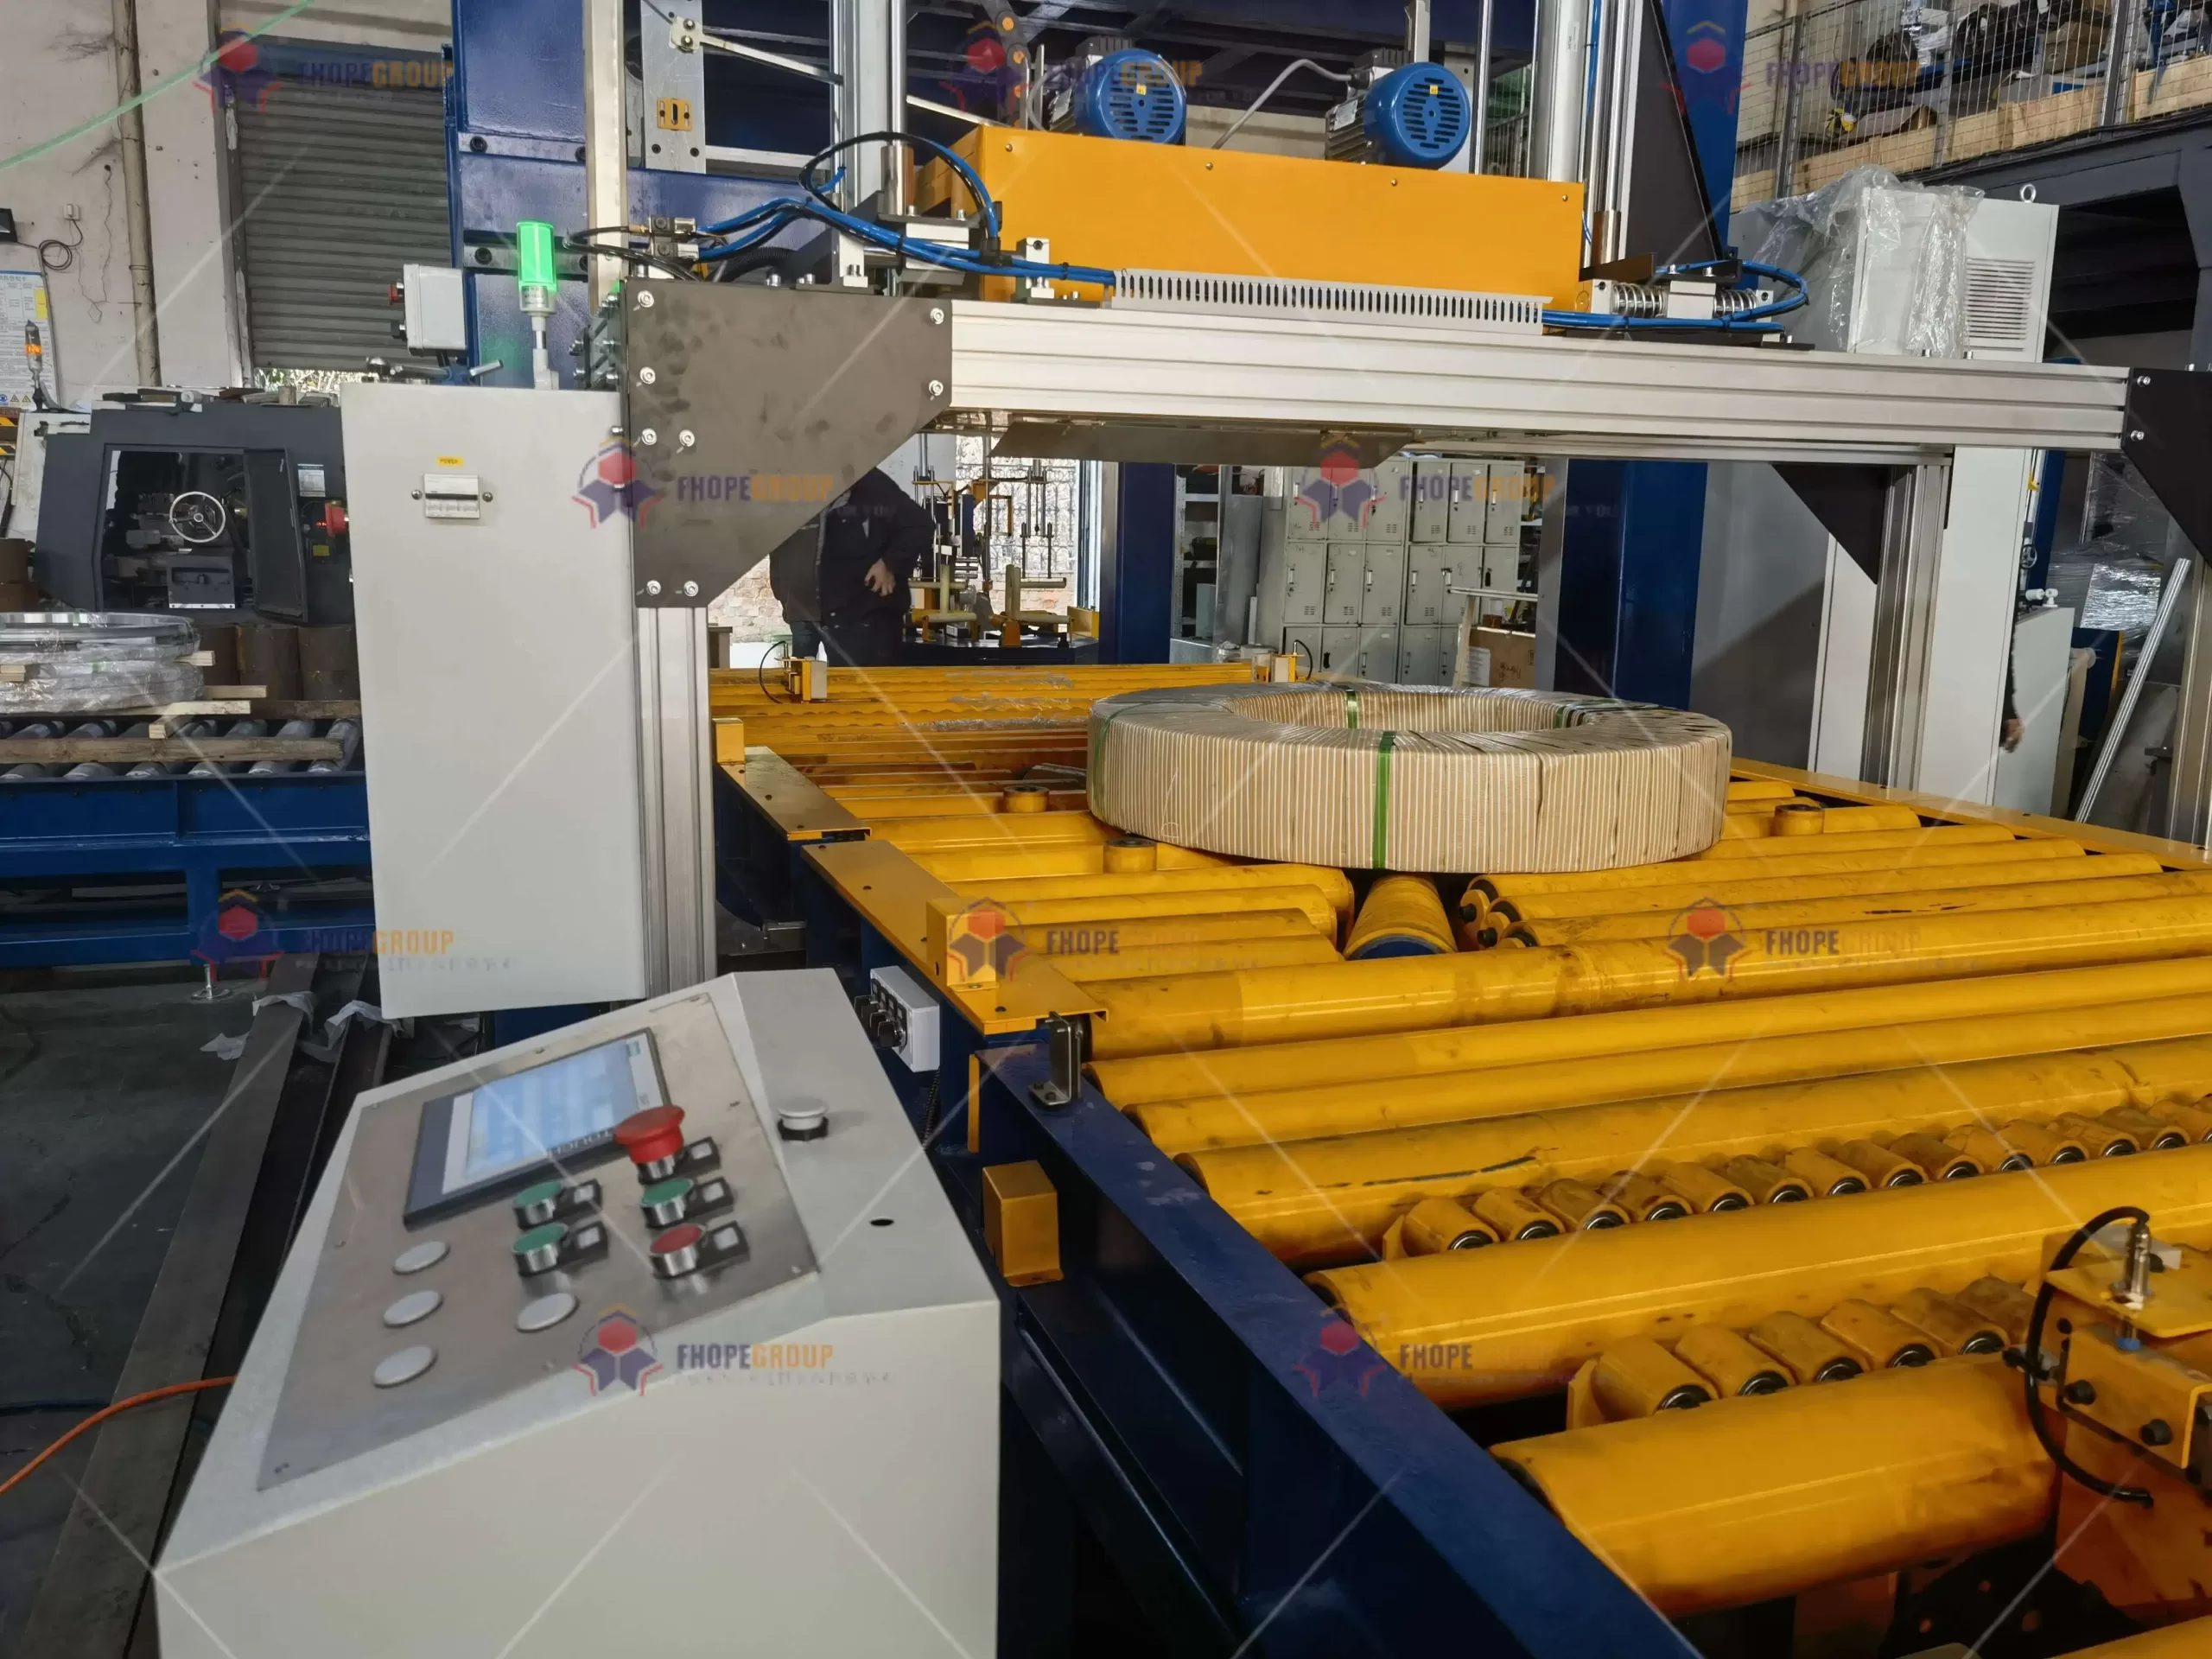
5. Standaryzowany protokół debugowania
Aby zapewnić spójne, systematyczne debugowanie, większość producentów przyjmuje standardowy protokół odwołujący się do uznanych norm. Przykładowa tabela może wyglądać następująco:
| Kategoria debugowania | Odpowiedni standard | Kryterium akceptacji | Metoda weryfikacji |
|---|---|---|---|
| Dokładność trajektorii ruchu | ISO 9283: 1998 | Powtarzalność ścieżki ≤ ±0.3 mm | Śledzenie laserowe (np. API Radian) |
| Synchronizacja rozrządu | IEC 61158-2 | Odchylenie zegara ≤1 μs w podsystemach | Rejestrowanie protokołu Precision Time Protocol (PTP) |
| Kontrola naciągu folii | EN-12079 1 | Zakres wahań ±2% napięcia ustalonego | Czujnik siły w czasie rzeczywistym (HBM S9M) |
| Optymalizacja energetyczna | ISO-14955 2 | Moc bez obciążenia ≤15% mocy znamionowej | Analizator jakości energii (np. Fluke 435) |
| Opóźnienie logiki bezpieczeństwa | EN-60204 1 | Sygnał E-stop < 20 ms opóźnienia | Oscyloskop lub szybkie przechwytywanie danych |
Jeśli maszyna nie spełnia tych kryteriów, ponownie wchodzi w podpętlę debugowania. Inżynierowie izolują przyczynę — czy to wzmocnienie PID, limit szarpnięcia serwa, czy źle ustawiony wspornik czujnika — i korygują konfigurację lub układ mechaniczny przed ponownym testowaniem.
6. Inteligentne innowacje w debugowaniu
6.1 Algorytmy optymalizacji wielokryterialnej
Wraz ze wzrostem złożoności linii pakujących kręgi, optymalizacja jednoparametrowa (np. tylko prędkość lub naprężenie) staje się niewystarczająca. Algorytmy wielokryterialne (takie jak NSGA-II, Non-dominationed Sorting Genetic Algorithm II) mogą żonglować wieloma parametrami wydajności – prędkością, spójnością naprężenia, zużyciem energii, marginesami bezpieczeństwa – generując jednocześnie front Pareto optymalnych rozwiązań. Po zintegrowaniu z cyfrowym bliźniakiem:
- Skrócony czas strojenia
- Zamiast mozolnego próbowania i popełniania błędów przy każdym parametrze, algorytm szybko zbiega się do zestawów zbliżonych do optymalnych.
- Zwiększona dokładność
- Najlepsze rozwiązania często skracają czas cyklu nawet o 20–30% bez zwiększania naprężeń mechanicznych i ryzyka nieprawidłowego umieszczenia cewki.
6.2 Debugowanie rozszerzonej rzeczywistości (AR)
Nowe technologie rozszerzonej rzeczywistości nakładają dane cyfrowe — odczyty czujników, przebiegi serwomechanizmów, stany maszyn — na rzeczywistą maszynę:
-
Wizualizacja zmiennych PLC na żywo
- Za pomocą zestawu słuchawkowego AR (np. Microsoft HoloLens) technicy widzą w swoim polu widzenia wartości prądu lub napięcia serwomechanizmu aktualizowane z częstotliwością ≥60 Hz.
- Potencjalne anomalie (np. drgania wykraczające poza normalne pasmo) pojawiają się w postaci map cieplnych na fizycznym sprzęcie.
-
Zdalna pomoc eksperta
- Specjalista spoza firmy może obserwować ten sam obraz rzeczywistości rozszerzonej i oznaczać w swoim polu widzenia obszary, które mogą wymagać regulacji mechanicznej lub zmiany parametrów.
- Skraca to czas przestoju, ponieważ wiedza specjalistyczna może zostać udzielona bez konieczności fizycznego dojazdu na miejsce.
7. Uwagi końcowe
Debugowanie programu w linii pakującej cewki wykracza poza samo przełączanie bitów lub regulację pojedynczej nastawy prędkości. Zamiast tego obejmuje kompleksowe podejście do cyklu życia – wstępną weryfikację projektu, kalibrację podsystemów, zintegrowaną optymalizację systemu i ciągłe udoskonalanie w trakcie pracy. Wykorzystując cyfrowe bliźniaki, zaawansowane algorytmy sterowania, szybką akwizycję danych i rozszerzoną rzeczywistość, producenci mogą skrócić czas uruchomienia, maksymalizując jednocześnie wydajność, bezpieczeństwo i niezawodność.
Najważniejsze wnioski :
- Całościowa integracja mechaniczno-kontrolna:Sprawdź limity szarpnięć serwomotoru, czasy reakcji układu hydraulicznego i progi czujników, aby zapewnić spójną, bezkonfliktową pracę.
- Iteracyjny przepływ pracy debugowania: Zacznij od modeli wirtualnych, a następnie przejdź do testów podsystemów i testów zintegrowanych, aby krok po kroku udoskonalać wydajność.
- Zarządzanie danymi cyklu życia:Zastosuj kontrolę wersji (Git) i standardowe rejestrowanie danych, aby zapewnić solidny ślad audytu dla wszelkich przyszłych modyfikacji lub diagnoz błędów.
- Wyrównanie standardów:Spełnianie lub przekraczanie wymagań, takich jak ISO 9283, IEC 61158, EN-60204 1, VDI 2206 wzmacnia zaufanie do rynków globalnych i zmniejsza odpowiedzialność.
- Ciągłe doskonalenie i innowacje:Narzędzia takie jak wielokryterialne algorytmy optymalizacji i debugowanie oparte na rozszerzonej rzeczywistości zapewniają elastyczność linii pakującej kręgi i pozwalają na reagowanie na zmieniające się wymagania produkcyjne.
Przestrzegając uznanych najlepszych praktyk i utrzymując perspektywę przyszłościową w stosunku do pojawiających się technologii, faza debugowania staje się strategiczną dźwignią do dostarczania doskonałości. Gdy jest wykonywana prawidłowo, debugowanie programu dla linii pakującej cewki nie tylko zapewnia, że maszyna działa zgodnie z przeznaczeniem — tworzy solidne podstawy dla długoterminowego sukcesu operacyjnego, bezpieczeństwa i adaptacyjności.
Ostatnia uwaga:
Chociaż ten artykuł syntetyzuje podstawowe zasady debugowania, każda placówka lub projekt może wymagać unikalnych testów lub specjalistycznych rozważań dotyczących sprzętu. Zawsze zapoznaj się z oficjalną dokumentacją inżynierską, odpowiednimi przepisami regionalnymi i wewnętrznymi standardami korporacyjnymi, aby opracować dostosowany plan debugowania, który dokładnie odpowiada konkretnym celom produkcyjnym.
-
Odkryj różne materiały zastępcze, które mogą poprawić dokładność testów i bezpieczeństwo podczas fazy debugowania. ↩
-
Kliknij ten link, aby poznać zaawansowane techniki i metodologie symulacji tarcia i zużycia, które usprawnią proces debugowania. ↩
-
W tym źródle informacji znajdziesz informacje na temat metod testowania odporności na temperaturę, dzięki czemu będziesz mieć pewność, że Twoje systemy zachowają integralność sygnału w warunkach dużego obciążenia.