1. Wprowadzenie i strategia wyboru materiałów podstawowych
Linie pakujące kręgi odgrywają kluczową rolę w wielu sektorach, zwłaszcza w centrach serwisowych stali, zakładach przetwórstwa metali i zakładach produkcyjnych, w których przetwarzane są ciężkie kręgi stali. Sprzęt wykorzystywany w tych procesach – maszyny pakujące, taśmy pakujące i urządzenia układające – jest poddawany ciągłym obciążeniom, zmiennym prędkościom, zmiennym warunkom środowiskowym oraz naprężeniom zmęczeniowym o wysokiej częstotliwości. Dodatkowo, dzięki integracji silników, układów hydraulicznych, sterowników PLC, serwonapędów i falowników, system musi również uwzględniać zachowania dynamiczne i precyzyjne sterowanie ruchem.
1.1 Struktura logiki wyboru materiałów
Aby osiągnąć optymalną wydajność systemu w całym cyklu życia produktu, nasz proces doboru materiałów opiera się na trzech podstawowych wymiarach:
| Wymiar wyboru | Indeks ilościowy | Standard weryfikacji |
|---|---|---|
| Trwałość konstrukcji | Wytrzymałość na rozciąganie ≥ 500 MPa (ASTM E8) | Test zmęczeniowy certyfikowany przez TÜV (1×10⁶ cykli) |
| Dynamiczne dopasowanie odpowiedzi | Tolerancja modułu sprężystości ≤ ±5% (zgodna z częstotliwością drgań własnych układu) | Raport analizy odpowiedzi harmonicznej ANSYS |
| Koszt cyklu życia | MTBR ≥ 3000 godz. + współczynnik recyklingu ≥ 85% (ISO 14040) | Kompleksowe obliczenia modelu kosztów |
-
Trwałość konstrukcji : Kładziemy nacisk na wytrzymałość na rozciąganie każdego elementu konstrukcyjnego. W przypadku komponentów poddawanych dużym obciążeniom i naprężeniom cyklicznym, poddajemy je znormalizowanym testom zmęczeniowym 1 (1×10⁶ cykli lub więcej) zgodnie z certyfikatem TÜV, aby zapewnić długoterminową niezawodność.
-
Dopasowanie odpowiedzi dynamicznej : W przypadku serwosilników2 , falowników i sterowników PLC kluczowe jest , aby dobrane materiały były zgodne z naturalnymi częstotliwościami rezonansowymi systemu. Wykorzystujemy symulacje odpowiedzi harmonicznej ANSYS, aby potwierdzić, że sprężystość stali lub kompozytów optymalnie współdziała z układem napędowym.
-
Koszt cyklu życia : Dążąc do okresów międzyprzeglądowych (MTBR) powyżej 3000 godzin i współczynnika recyklingu co najmniej 85%, minimalizujemy całkowite koszty posiadania. Potwierdzają to standardowe wskaźniki oceny cyklu życia ( LCA ) zgodne z normą ISO 14040.

2. Główne materiały konstrukcyjne
2.1 Macierz wyboru konstrukcji stalowych
W projektowaniu linii pakującej kręgi, stal jest często podstawowym materiałem do konstrukcji ramowych, ramion nośnych i wałów napinających . Jednak nie wszystkie gatunki stali są takie same. Poniżej znajduje się macierz ilustrująca stale, których używamy w zależności od konkretnych scenariuszy obciążenia:
| Scenariusz operacyjny | Opcja materiałowa | Kluczowe wskaźniki techniczne |
|---|---|---|
| Rama ładunkowa o dużej wytrzymałości | Q690D Stal o wysokiej wytrzymałości (EN 10025) | -20 °C Energia uderzenia ≥ 55 J Śrutowanie do Sa 2.5 (ISO 8501-1) |
| Ruch o dużej prędkości | 42CrMo4 (DIN 17200) | Twardość rdzenia: 32–38 HRC Głębokość azotowania powierzchniowego: 0.3 mm (DIN 50190) |
| Części odporne na korozję | Stal nierdzewna 316L (ASTM A240) | Szybkość korozji w mgle solnej NaCl < 1 mm/500 godz. (ISO 9227) Polerowanie elektrolityczne do Ra ≤ 0.8 μm |
- Rama ładunkowa o dużej wytrzymałości:Stal Q690D obsługuje podstawowe wymagania obciążeniowe w naszym systemie. Jej wysoka wytrzymałość na rozciąganie i doskonała absorpcja energii uderzenia (szczególnie w temperaturach poniżej zera) sprawiają, że nadaje się do obszarów narażonych na duże obciążenia, takich jak kolumny podnośników cewek lub solidne podstawy maszyn.
- Ruch o dużej prędkości: W przypadku szybko poruszających się części, takich jak obracające się wały, zębatki lub inne elementy przekładni, stal 42CrMo4 jest poddawana obróbce cieplnej w celu uzyskania właściwej równowagi między wytrzymałością rdzenia a twardością powierzchni. Procesy azotowania zwiększają jej odporność na zużycie.
- Części odporne na korozję: Niektóre podzespoły mogą pracować w wilgotnych lub chemicznie agresywnych środowiskach. Na przykład prowadnice lub zewnętrzne ramy maszyn do taśmowania mogą być wykonane ze stali nierdzewnej 316L w celu zwiększenia odporności na korozję. Elektrolityczne polerowanie dodatkowo zmniejsza chropowatość powierzchni, łagodząc zanieczyszczenie i zużycie.
2.2 Materiały niemetalowe
Chociaż stal stanowi podstawę większości konstrukcji nośnych, materiały niemetalowe odgrywają równie ważną rolę w zastosowaniach związanych z uszczelnianiem, amortyzacją i redukcją zużycia.
| Rodzaj materiału | Zastosowanie | Key Performance Indicators |
|---|---|---|
| Poliuretan inżynieryjny (PU 95A) | Podkładki amortyzujące | Odkształcenie trwałe po ściskaniu < 5% po 72 h w temp. 70 °C (ISO 1856) Odchylenie twardości Shore'a ±2 A (ISO 7619-1) |
| Polietylen o ultrawysokiej masie cząsteczkowej (UHMWPE) | Prowadnice | Szybkość zużycia < 0.01 mm/km (ASTM D732) Współczynnik tarcia suchego μ ≤ 0.15 (ISO 8295) |
| FKM (fluoroelastomer) | Uszczelki i uszczelki | Temperatura pracy: –25 °C do 230 °C (ASTM D2000) Pęcznienie objętościowe w oleju ASTM #3 < 5% (ISO 1817) |
- PU 95A: Często używane do klocków, amortyzatorów i buforów wokół krawędzi cewek. Dzięki niskiemu odkształceniu ściskającemu te elementy poliuretanowe wytrzymują powtarzające się obciążenia bez trwałej deformacji.
- UHMWPE:Idealny do szyn prowadzących lub podpór ślizgowych ze względu na wysoką odporność na zużycie i niski współczynnik tarcia.
- Uszczelki FKM: Krytyczne w układach hydraulicznych i pneumatycznych, zapewniają minimalne wycieki przy wysokim ciśnieniu i temperaturze.
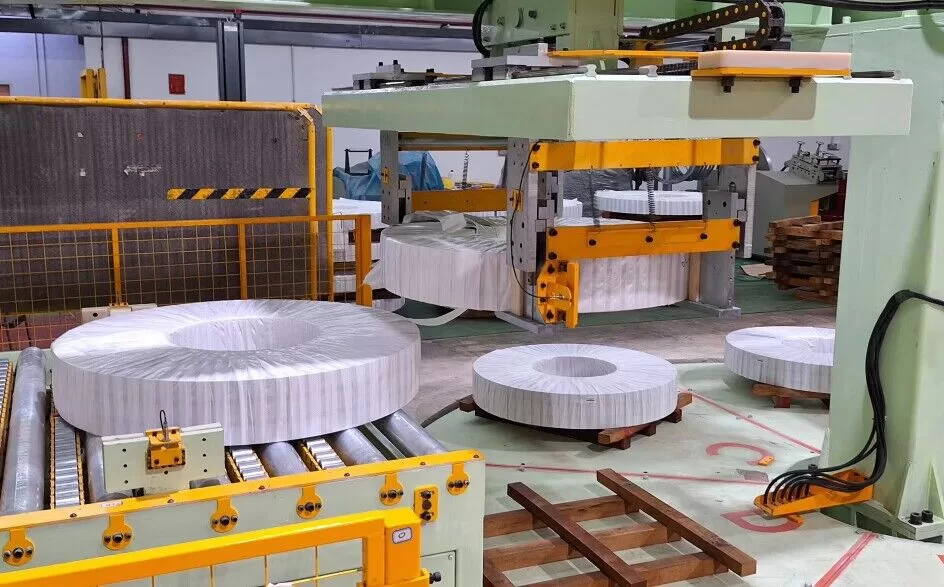
3. Kluczowe ruchome części: Normy wyboru
W linii pakującej kręgi, kilka ruchomych zespołów poddawanych dużym naprężeniom zapewnia bezpieczne pakowanie, mocowanie i układanie kręgów. W tym przypadku koła zębate, łożyska, cylindry i siłowniki serwonapędowe muszą być precyzyjnie wyprodukowane i poddane rygorystycznym testom.
3.1 Układ przeniesienia napędu
Zestawy narzędzi
- Nawęglanie i hartowanie: Zazwyczaj wybieramy 20CrMnTiH (DIN 17210) do kół zębatych, poddając je hartowaniu powierzchniowemu w zakresie 58–62 HRC. Dzięki temu zewnętrzna warstwa koła zębatego wytrzymuje zużycie, a rdzeń zachowuje wytrzymałość.
- Wielkość ziarna:Monitorujemy wielkość ziarna w klasie 6–8 (ASTM E112), aby utrzymać drobną, jednolitą mikrostrukturę, niezbędną do odporności na zmęczenie.
- Szlifowanie kół zębatych:Po obróbce cieplnej przeprowadzane jest szlifowanie do klasy 3962 wg normy DIN 6, co poprawia dokładność zazębienia i zmniejsza hałas roboczy.
Łożyska o dużym obciążeniu
Łożyska są poddawane obciążeniom w wielu kierunkach, a ich stała wydajność wymaga zarówno wytrzymałych materiałów, jak i precyzyjnego wykończenia.
| Typ łożyska | Materiał | Proces wzmacniania | Weryfikacja |
|---|---|---|---|
| Skrzyżowane łożysko wałeczkowe | GCr15SiMn | Hartowanie izotermiczne bainityczne | Zweryfikowano za pomocą SKF ABLT-7 Life Calculation |
| liniowy przewodnik | SUJ2 Stal wysokowęglowa chromowa | Odgazowanie próżniowe | Strata napięcia wstępnego ≤ 5% (ISO 14728) |
- Skrzyżowane łożyska wałeczkowe: Zapewniają wysoką sztywność i precyzję dla stołów obrotowych i ramion manipulatorów. Bainityczne hartowanie izotermiczne wydłuża żywotność zmęczeniową pod obciążeniami oscylacyjnymi.
- Prowadnice liniowe: Często zintegrowane w modułach do łączenia pasów lub układania w stosy, gdzie stabilny ruch liniowy jest kluczowy. Stal SUJ2 z odgazowaniem próżniowym zapobiega zanieczyszczeniom, które mogą powodować przedwczesne wżery lub łuszczenie.
3.2 Układ hydrauliczny i pneumatyczny
Ulepszenie materiału tłoczyska cylindra
Siłowniki hydrauliczne i siłowniki pneumatyczne odgrywają kluczową rolę w zaciskaniu cewek, układaniu w stosy lub ostatecznym wyrównywaniu. Pręty cylindrów muszą wytrzymywać naprężenia mechaniczne, korozję i tarcie uszczelnienia.
- Opcja konwencjonalna: 40Cr (stal hartowana).
- Ulepszona opcja: 17-4PH (stal nierdzewna utwardzana wydzieleniowo).
| Wskaźnik | Konwencjonalny (40Cr) | Proponowane (17-4PH) | Zysk wydajności |
|---|---|---|---|
| Wytrzymałość na rozciąganie | ~980 MPa | ~1310 MPa | ↑ 34% |
| Test w komorze solnej | Rdza po 500h | Brak korozji po 2000h | 4 × |
| Zmęczenie życia | 1×10⁷ cykli | 3.5×10⁷ cykli | 3.5 × |
Kombinacje uszczelnień
- Kompozyt PTFE + włókno aramidowe:Często stosujemy te zaawansowane uszczelnienia ze względu na ich wysoką odporność na wytłaczanie pod wpływem ≥350 bar ciśnienie.
- Kontrola wycieków:Osiągnięto poprzez utrzymanie nieszczelności statycznej poniżej 0.1 ml/h i nieszczelności dynamicznej poniżej 0.5 ml/h (ISO 6194).

4. Zaawansowane materiały i technologie obróbki powierzchni
Aby wydłużyć żywotność części przy jednoczesnym ograniczeniu kosztów, stosujemy selektywne techniki obróbki powierzchni . Procesy te znacząco poprawiają odporność na zużycie, zmniejszają tarcie i przeciwdziałają korozji.
4.1 Metody utwardzania powierzchni i powlekania
| Typ procesu | Części pasujące | Podstawowe parametry | Zysk wydajności |
|---|---|---|---|
| Oxy-paliwo o wysokiej prędkości (HVOF) | Wały napędowe | Grubość powłoki WC-12Co: 0.2–0.3 mm | 8–10× odporność na zużycie (ASTM G65) |
| Azotowanie plazmowe | Powierzchnie zazębiające się kół zębatych | Grubość białej warstwy: ~0.015 mm Twardość powierzchni ≥ 1100 HV0.5 |
3-krotny wzrost odporności na mikrowżery (FZG) |
| Utlenianie mikrołukowe (MAO) | Podstawy aluminiowe | Porowatość warstwy ceramicznej < 5% Grubość: 50–80 μm |
20-krotna poprawa odporności na korozję elektrochemiczną |
- HVOF: Powszechnie stosowane do wałów krytycznych narażonych na warunki ścierne. Warstwa węglika wolframu-kobaltu (WC-Co) skutecznie zapobiega zużyciu ściernemu, zachowując jednocześnie stabilność wymiarową.
- Azotowanie plazmowe: Selektywnie wzmacnia powierzchnie styku przekładni. Ultratwarda warstwa azotku zwiększa nośność w przekładniach o wysokim momencie obrotowym.
- Utlenianie mikrołukowe (MAO):Używamy tego w pewnych celach aluminium elementów, takich jak wsporniki lub obudowy silników, tworząc warstwę przypominającą ceramikę, odporną na korozję nawet w warunkach wysokiego napięcia lub różnicy potencjałów.
4.2 Materiały kompozytowe
Nylon wzmocniony włóknem węglowym (CF-PA66)
- Zastosowanie: Szybciej poruszające się ramiona zbierające lub elementy prowadzące.
- Korzyści :Znacznie wyższy stosunek wytrzymałości do masy niż w przypadku aluminium. CF-PA66 wykazuje wytrzymałość właściwą na poziomie 450 MPa/(g·cm³) oraz sztywność dynamiczną wyższą nawet o 120% w porównaniu do konwencjonalnego aluminium.
Kompozyty z matrycą metalową (AlSiC)
- Zastosowanie:Podłoża tłumiące lub obudowy narażone na drgania.
- Rozszerzalność termiczna: ~19×10⁻⁶ /°C, co odpowiada temperaturze stali, co umożliwia spójną integrację w ramach systemu.
- Tłumienie hałasu: Redukcja hałasu o ~15 dB(A) przy częstotliwości 2000 Hz zapewnia cichsze środowisko pracy.
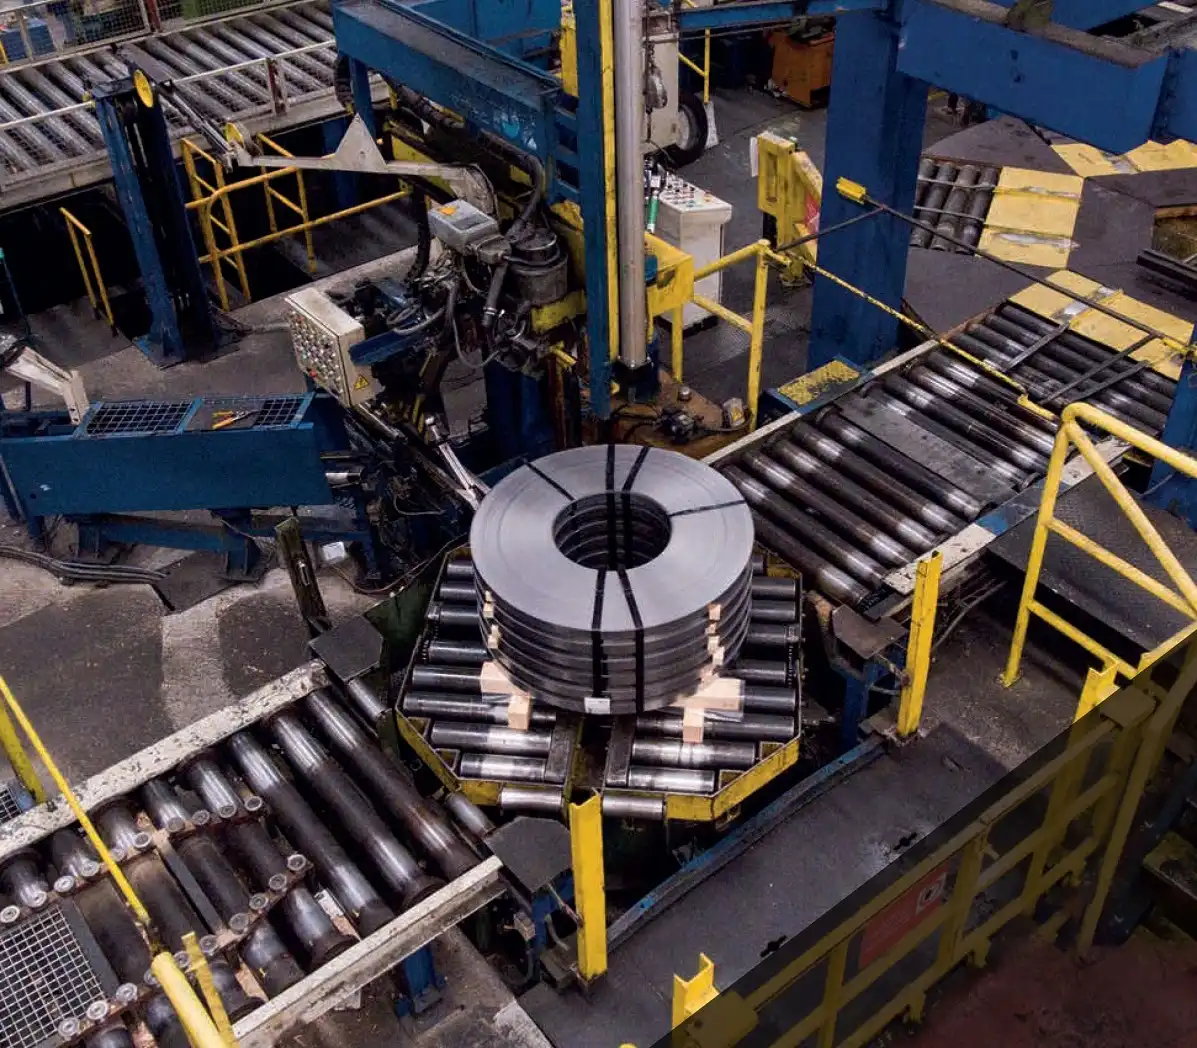
5. Testowanie niezawodności i walidacji
Wybór materiałów najwyższej jakości to tylko połowa sukcesu. Kluczowe znaczenie ma rygorystyczna walidacja, która pozwala potwierdzić, że projekt spełnia lub przewyższa rzeczywiste wymagania operacyjne.
5.1 Normy badań laboratoryjnych
| Kategoria testowania | Pozycje testowe | Wyposażenie | Próg akceptacji |
|---|---|---|---|
| Wydajność mechaniczna | Zmęczenie niskocykliczne | Układ serwo-hydrauliczny MTS 810 | ≥150% cykli projektowych |
| Analiza mikrostruktury | Obrazowanie SEM | FEI Quanta 250 FEG | Wtrącenia niemetaliczne ≤ B1 (DIN 50602) |
| Skład chemiczny | Optyczna spektroskopia emisyjna | Odlewnia OES-Master Pro | Odchylenie stopu ≤ ±0.5% |
- Zmęczenie niskocykliczneSprawdzamy wytrzymałość części nośnych na obciążenia cykliczne, aby mieć pewność, że przekroczą one cykle projektowe o co najmniej 50%.
- Analiza SEM:Aby potwierdzić czystość i jednorodność materiału oraz wykryć wszelkie mikropęknięcia lub wtrącenia, które mogą się rozprzestrzeniać pod wpływem naprężeń.
- Skład chemiczny: Każda partia stopu jest testowana przed produkcją. Odchylenie od docelowego składu przekraczające ±0.5% powoduje podjęcie działań korygujących.
5.2 Zdigitalizowana baza danych materiałów
Utrzymujemy chmurowe repozytorium, które zawiera ponad 15 000 zestawów właściwości materiałów. Inżynierowie stale aktualizują tę bazę danych, dodając:
- Krzywe naprężenia-odkształcenia:Zdigitalizowane modele dla warunków obciążenia statycznego i dynamicznego.
- Krzywe zmęczenia SN:Dopasowane wzory dla każdego stopu lub kompozytu, umożliwiające dokładniejsze przewidywanie żywotności.
- Historia parametrów procesu:Pełna identyfikowalność cykli obróbki cieplnej, identyfikatorów partii odlewniczych i wyników testów.
Działania w zakresie digitalizacji gwarantują, że każda iteracja projektu linii pakującej kręgi jest oparta na rzeczywistych danych, co ogranicza domysły i pozwala z czasem udoskonalać wybór materiałów.
6. Typowe porównania przypadków zastosowań
Aby podkreślić praktyczne korzyści wynikające z naszej metodologii doboru, przedstawiamy bezpośrednie porównania tradycyjnego wykorzystania materiałów i naszych zoptymalizowanych wyborów:
| Parametry projektu | Materiał/Podejście tradycyjne | Zoptymalizowany materiał/podejście | Korzyści w świecie rzeczywistym |
|---|---|---|---|
| Kolumna podnosząca maszyny pakującej | Stal węglowa Q235 + standardowe smarowanie | Stop na bazie niklu nakładany laserowo + powłoka smaru stałego | Okres bezobsługowy wydłużony do 5 lat |
| Hydrauliczny blok zaworów | Żeliwo sferoidalne (gatunek GGG40) | Żeliwo z grafitem wermikularnym o wysokiej gęstości (GJV400) | Wahania ciśnienia zmniejszone o 40% |
| Łożysko gramofonu | Stal 45#, hartowanie standardowe | Stal nierdzewna Duplex 2205 (PREN≥35) | 7-krotny okres eksploatacji w środowisku słonej wody |
| Kluczowa obserwacja | Duże zużycie, częsta konserwacja | Dłuższa żywotność, krótszy czas przestoju | Niższe koszty operacyjne |
- Kolumna podnosząca maszyny pakującej:Dzięki przejściu na napawanie laserowe na bazie Ni, zmniejszyliśmy zużycie ścierne i znacznie wydłużyliśmy okres bezobsługowego serwisu, wynoszący około pięciu lat.
- Hydrauliczny blok zaworów:Zastosowanie żeliwa wermikularnego o dużej gęstości zwiększa zdolność tłumienia i wytrzymałość mechaniczną, stabilizując w ten sposób sterowanie hydrauliczne.
- Łożysko gramofonu:Stal nierdzewna duplex 2205 znacznie poprawia odporność na korozję, nadaje się do stosowania w warunkach morskich lub w wilgotnym środowisku.
Oprócz tych usprawnień sprzętowych często zalecamy uzupełniające rozwiązania z zakresu wizualizacji danych i konserwacji predykcyjnej :
- Porównanie mikrostrukturalne:Zdjęcia obok siebie ilustrujące, w jaki sposób nakładanie warstwy wierzchniej metodą laserową lub azotowanie poprawia strukturę ziarna i twardość powierzchni.
- Krzywe tarcia:Krzywe Stribecka dla różnych powłok, umożliwiające głębsze zrozumienie reżimu smarowania.
- Mapy cieplne prognoz życia:Ilustracja potencjalnych punktów awarii w obszarach o dużym naprężeniu w oparciu o dane symulacji metodą elementów skończonych.
- Mapa globalnego łańcucha dostaw:Prezentuje źródła surowców najwyższej jakości i opisuje niezawodność logistyczną każdego dostawcy.
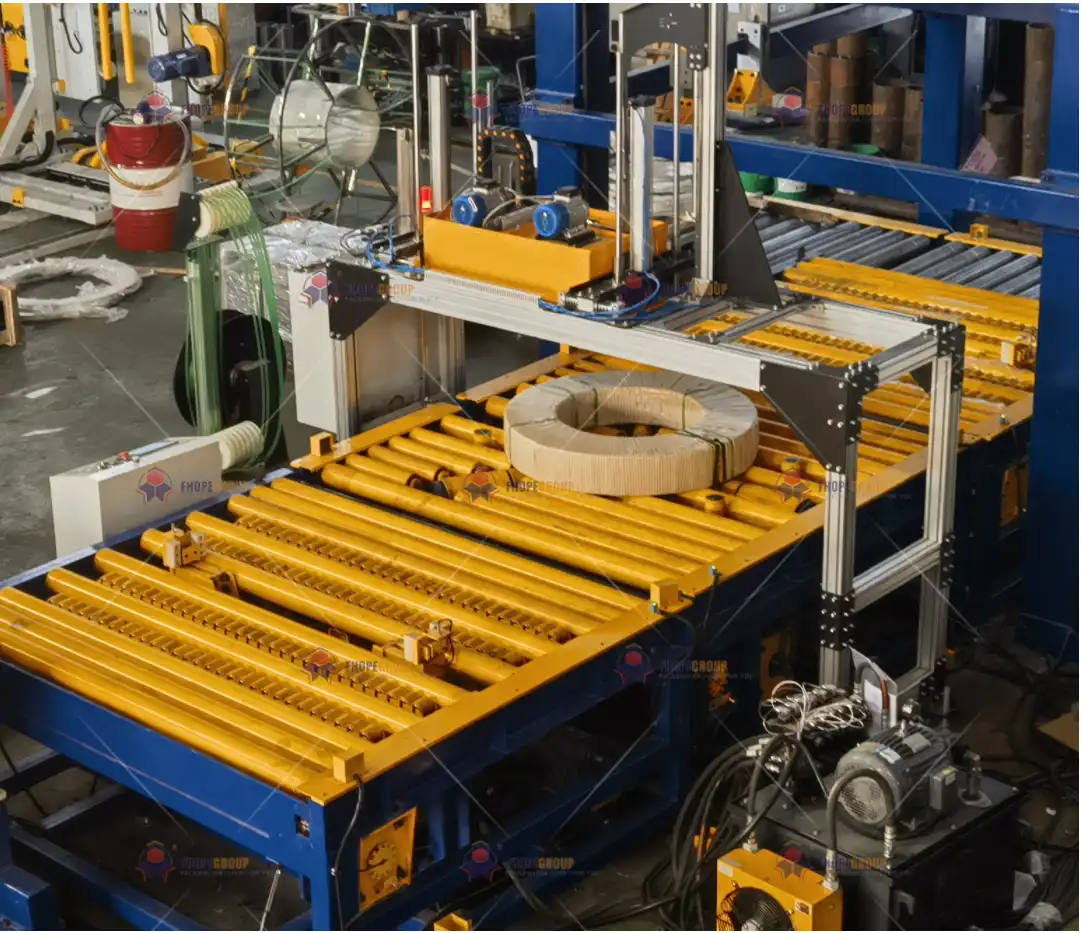
7. Wniosek
Podczas projektowania i produkcji linii pakującej kręgi (obejmującej urządzenia do pakowania, taśmowania i układania w stosy), nie sposób przecenić znaczenia metodycznego doboru materiałów . Od stali o wysokiej wytrzymałości, takich jak Q690D na ramy maszyn, po 42CrMo4 na komponenty szybkobieżne, każdy wybór jest weryfikowany za pomocą standardowych testów i skrupulatnych symulacji. Z kolei komponenty niemetalowe, takie jak prowadnice UHMWPE i uszczelki FKM, wprowadzają korzystne właściwości, które zmniejszają tarcie, wydłużają żywotność i minimalizują wycieki.
Siłowniki hydrauliczne i siłowniki pneumatyczne — niezbędne do bezpiecznego przenoszenia cewek — są zbudowane wokół zaawansowanych materiałów, takich jak pręty 17-4PH i uszczelnienia z kompozytu PTFE-aramid. Integrujemy również modyfikacje powierzchni, takie jak natryskiwanie HVOF i azotowanie plazmowe, aby skutecznie zwalczać zużycie, korozję i zmęczenie. W przypadku specjalistycznych projektów kompozyty, takie jak CF-PA66 lub AlSiC, zapewniają niezwykłe zalety strukturalne i tłumiące, zapewniając, że sprzęt pozostaje lekki, wytrzymały i odporny na wibracje.
Wreszcie, kręgosłupem całego procesu jest nasz system testów niezawodności i chmurowa baza danych materiałów. Poddając komponenty testom zmęczeniowym w wysokiej liczbie cykli, mikroskopii SEM i kontroli składu chemicznego w czasie rzeczywistym, tworzymy pętlę sprzężenia zwrotnego, która stale udoskonala konstrukcję i dobór materiałów. To rygorystyczne podejście zaowocowało znacznym wydłużeniem żywotności kluczowych komponentów, znaczącym skróceniem okresów między przeglądami i optymalizacją całkowitego kosztu posiadania.
Podsumowując, procedura produkcyjna: dobór materiałów do linii pakowania kręgów nie polega tylko na wyborze najtwardszej stali lub najlepszego uszczelnienia; chodzi o zorganizowanie zintegrowanego podejścia, które uwzględnia trwałość strukturalną, reakcję dynamiczną i opłacalność. Naszym celem końcowym jest wysoce niezawodne, bezpieczne i opłacalne rozwiązanie opakowaniowe, które spełnia lub przewyższa globalne standardy jakości i ochrony środowiska. Dzięki tej opartej na dowodach, zorientowanej na dane metodologii z pewnością oferujemy sprzęt, który wytrzymuje najtrudniejsze warunki, jednocześnie dostosowując się do nowoczesnych kryteriów zrównoważonego rozwoju i cyklu życia.
-
Dowiedz się więcej na temat badań zmęczeniowych, aby zrozumieć ich rolę w zapewnieniu trwałości i niezawodności elementów konstrukcyjnych poddanych naprężeniom. ↩
-
Kliknij ten link, aby dowiedzieć się, w jaki sposób silniki serwo zwiększają precyzję i wydajność w różnych zastosowaniach, co czyni je kluczowym elementem nowoczesnej automatyki. ↩
-
Odkryj znaczenie oceny cyklu życia w ocenie wpływu na środowisko i podejmowaniu świadomych decyzji na rzecz zrównoważonych praktyk. ↩