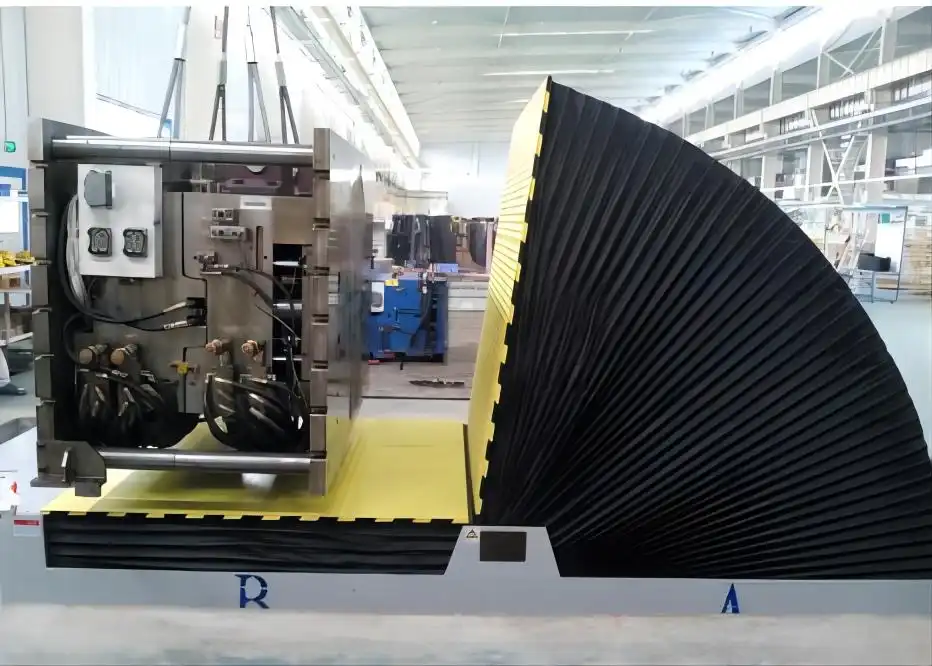
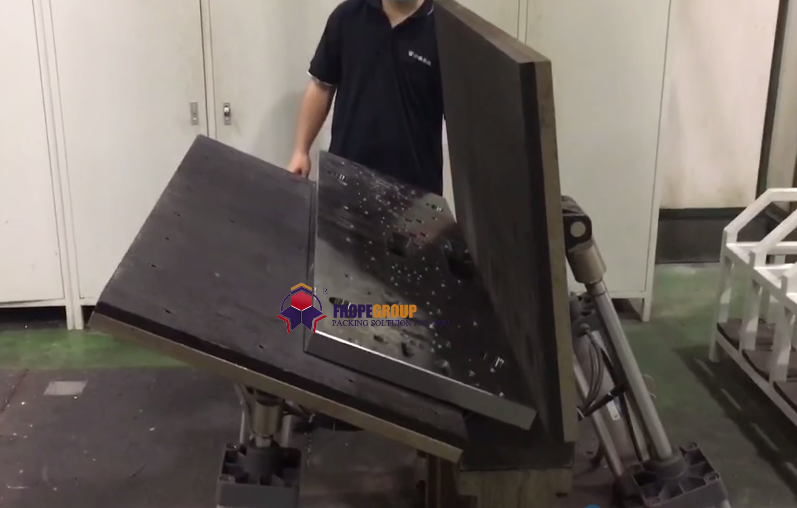
Samenvatting Een L-frame kantelmachine met een gevormde opspaninrichting draait zware gegoten behuizingen van plat naar rechtopstaand. De draaiing is langzaam en continu, in de 60-90 seconden voor deze frameklasse. Voor gietstukken is de opspaninrichting net zo belangrijk als het frame: deze bepaalt waar het zwaartepunt zich bevindt tijdens de draaiing en welke vlakken de belasting dragen.
Inhoudsopgave
- Wat de machine doet
- Waarom een gietvorm een op maat gemaakte mal nodig heeft
- zwaartepunt tijdens een draai van 90°
- Het frame dimensioneren: belastingsklasse en draaitijd
- Hoe we het armatuur ontwerpen
- Selectiechecklist voor een casting-upender
- Bediening en veiligheid
- Veelgestelde vragen over techniek
- Volgende stap
- Gerelateerd lezen
- Bronnen
Wat de machine doet
- De machine is een L-frame kantelmachine.: een stationaire basis met een roterende wieg, bestaande uit een basisplaat en een achterplaat die loodrecht op elkaar staan.
- Het werkstuk is een groot behuizingsgietstuk. met flenspoorten en sproeierhalzen.
- Een gevormd kussen Op de houder wordt het gietstuk geplaatst; deze bevestiging is ontworpen voor een belastingsklasse van 15 ton.
- De houder draait langzaam en continu, waardoor het gietstuk van plat naar rechtopstaand wordt gebracht; het gietstuk blijft gedurende het hele proces in de houder vastzitten.
- Er komt geen kraan en geen handmatig hijswerk aan te pas tijdens de draaiing.
Waarom een gietvorm een op maat gemaakte mal nodig heeft
Een mal of een stalen blok heeft vlakke zijden: het rust op de bodemplaat en klemt zich vast tegen de achterplaat wanneer het frame draait. Een gietstuk is anders:
- Onregelmatige vorm. Poorten en flenzen steken uit, waardoor het gietstuk op een paar hoge punten rust in plaats van op een vlak oppervlak.
- Verschoven zwaartepunt. De wanddikte varieert, waardoor de massa zich zelden in het midden van de omtrek bevindt.
- Gezichten die bescherming nodig hebben. Bewerkte flenzen en afdichtingsvlakken mogen geen belasting dragen en mogen niet bekrast zijn.
Het opspanmechanisme transformeert een onhandige vorm in een stabiele vorm: gedefinieerde steunpunten op ruwe gietoppervlakken, vrijgehouden bewerkte vlakken en het onderdeel in een bekende positie ten opzichte van het draaipunt. Daarom heeft de houder een voorgevormde steun, geen vlakke plaat.
zwaartepunt tijdens een draai van 90°
Bij een L-frame kantelmachine rust de last eerst op de onderste plaat. Naarmate het frame draait, verplaatst het gewicht zich geleidelijk naar de achterste plaat; halverwege de draai delen beide platen het gewicht.
Er gelden twee regels:
- Zorg ervoor dat het zwaartepunt zich onder elke hoek binnen het steunvlak bevindt. Als het buiten de contactpunten komt, kantelt het gietstuk binnen de mal in plaats van mee te draaien.
- Houd het zwaartepunt dicht bij het draaipunt. De aandrijving moet het belastingsmoment weerstaan, dat gelijk is aan het gewicht van de belasting × de horizontale afstand van het draaipunt tot het zwaartepunt. Een opspaninrichting die het gietstuk dieper in de houder plaatst, verkleint die afstand en maakt de draaiing vloeiender.
We nemen de giettekening, bepalen het zwaartepunt en controleren het traject over de volledige 90° voordat we de opspaninrichting vastleggen.
Het frame dimensioneren: belastingsklasse en draaitijd
Ons standaardassortiment 90° vormomkeerders biedt een goed uitgangspunt. Waarden van onze productpagina:
| Model | Max. bezig met laden | Power | Tijd omslaan | gewicht van de machine |
|---|---|---|---|---|
| FPMT-10 | 10 t | 3.0 kW | 60-90 s | 3.5 t |
| FPMT-20 | 20 t | 5.5 kW | 70-90 s | 4.0 t |
| FPMT-30 | 30 t | 10.5 kW | 70-90 s | 5.0 t |
De machines worden afgestemd op de belasting: een verlengd of excentrisch gegoten onderdeel kan een motor met een hoger vermogen en een zwaarder chassis vereisen dan een compact onderdeel met dezelfde massa. Deze machineklasse gebruikt ongeveer 15 liter hydraulische olie, handmatige bediening plus afstandsbediening en voedingsopties van 220 V / 380 V [specificatie van de fabrikant]; de familie omvat systemen van 5 tot 40 ton plus 180°-systemen.
De afmetingen van de tafel en de machine worden per lading bepaald, dus de opspaninrichting en de platen worden op maat gemaakt voor uw werkstuk en niet uit een catalogus gekozen.
Hoe we het armatuur ontwerpen
Voor een gietmal werken we met vier ingangen:
- Giettekening met gewicht en zwaartepuntof een 3D-model dat we in CAD kunnen wegen.
- Steunende gezichten: ruwe gegoten oppervlakken die het armatuur mag aanraken, en vlakken die het niet mag aanraken.
- Oriëntatie vóór en na de bochtHoe het gietstuk aankomt en hoe het moet worden aangeboden voor bewerking, montage of inspectie.
- Deel familieAls meerdere gietstukken één opspaninrichting delen, ontwerpen we een basismal met verwisselbare inzetstukken.
Het afgewerkte hulpstuk is gemaakt van gelast staal, geverfd en gemonteerd in de houder. Wanneer een productfamilie meerdere maten omvat, controleren we elke maat aan de hand van de zwaartepuntregel, niet alleen de zwaarste.
Selectiechecklist voor een casting-upender
- Het zwaarste gietstuk en het bijbehorende zwaartepunt, samen met de tekening of het model.
- Grootste omtrek: lengte, breedte en hoogte in de beginpositie.
- Gevels die een last kunnen dragen en gevels die vrij moeten blijven.
- Benodigde draaihoek: 90° of 180° (voor een volledige draai, zie onze 180° lastomvormer).
- Hoe het gietstuk wordt geladen en gelost: met een kraan, heftruck of een spoorvervoerwagen.
- Aantal cycli per dienst, waarmee de rijtijd en de omschakeltijd worden bepaald.
- Vloeroppervlakte, fundering en voedingsspanning op het installatiepunt.
Bediening en veiligheid
De geldende normen zijn afhankelijk van de bestemmingsmarkt. Voor CE-markten beschrijft ISO 12100 de risicobeoordelingsmethode en EN 415-10 de algemene eisen voor verpakkingsmachines, waaronder de beveiliging en de noodstopvoorziening.
De draaizone vormt het gevaar. Niemand bevindt zich binnen het draaibereik van de wieg terwijl deze beweegt, en laden of lossen gebeurt alleen wanneer de wieg in de eindpositie stilstaat.
Veelgestelde vragen over techniek
V: Waarom is de opspaninrichting belangrijker voor gietstukken dan voor mallen? A: Een gietstuk heeft een onregelmatige vorm en een verschoven zwaartepunt. De opspaninrichting zorgt voor duidelijke steunpunten en houdt het zwaartepunt binnen het steunvlak over de volledige 90°.
V: Hoe lang duurt een draai van 90°? A: Voor onze standaard 90° frames staat 60-90 seconden vermeld voor het 10-t frame en 70-90 seconden voor de 20-t en 30-t frames.
V: Ons gietstuk weegt 15 ton. Welk frame hebben we nodig? A: Dat hangt af van de grootte en het zwaartepunt, niet alleen van het gewicht. We bepalen de juiste maat aan de hand van de tekening en bouwen het eventueel op een zwaarder frame als het onderdeel omvangrijk is.
V: Hoe verplaatst de last zich over de platen tijdens het draaien? A: Het gietstuk begint volledig op de onderste plaat. Terwijl de houder 90° draait, verschuift de last geleidelijk naar de achterste plaat; halverwege delen beide platen de last.
V: Hebben we een 90° of een 180° kantelmachine nodig? A: Met een 90° kantelmachine zet u een onderdeel rechtop of legt u het plat neer. Met een 180° kantelmachine draait u het om zodat u de onderkant kunt bereiken. Daarvoor hebben we een C-type 180° kantelmachine voor plaatwerk met een draagvermogen van 15 ton [specificatie fabrikant].
Volgende stap
We bepalen de juiste maat voor een gietvormer in drie stappen:
- Dien uw lay-outtekening in. met de giettekening, het gewicht, het zwaartepunt en de benodigde draaihoek, om info@fhopepack.com.
- Ontvang binnen 48 uur een offerte., inclusief het frame, de aandrijving en een bevestigingsconcept dat is ontworpen rondom uw gietstuk.
- Plan een locatiebezoek Zo bevestigen we de laadmethode, de vloer en de ruimte voor de wieg.
Gerelateerd lezen
- Industriële malkantelaar en -omkeerder: zware malbehandeling
- Matrijskantelaar en kantelmechanisme
- De ROI van veiligheid: 90-graden malkantelaars in plaats van kraankantelaars
- Schimmel upender
Bronnen
- Vergelijkbare machine in actie: de video op YouTube
- Framebereik, belasting, vermogen, draaitijd, machinegewicht: Schimmel upender
- Hydraulische olie, bedienings- en vermogensopties: 90 graden mal-upender 5T
- Vergelijking van 180°-plaatinversie: Bovenplaat van staalplaat
- Veiligheidsnormen voor machines: ISO 12100:2010; EN 415-10: 2014
- Tijdstip van indiening voorstel: goedgekeurde bouwvergunning (voorstel binnen 48 uur)
Laatst beoordeeld: 29-10-2026