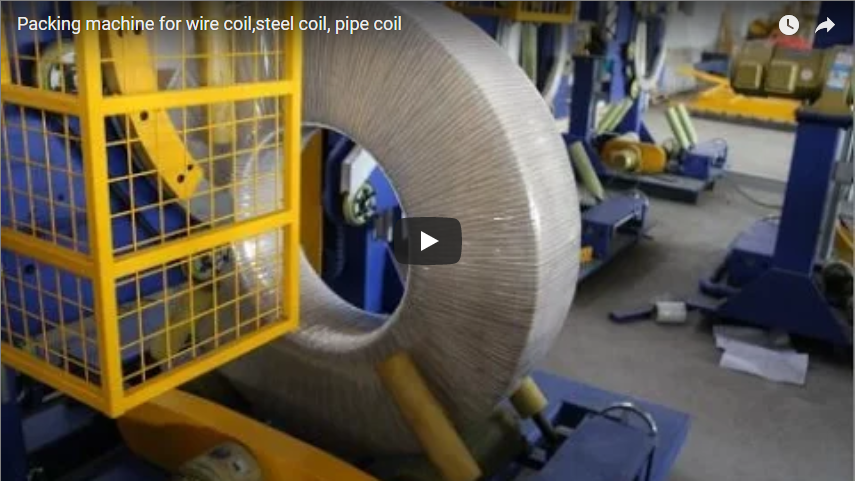
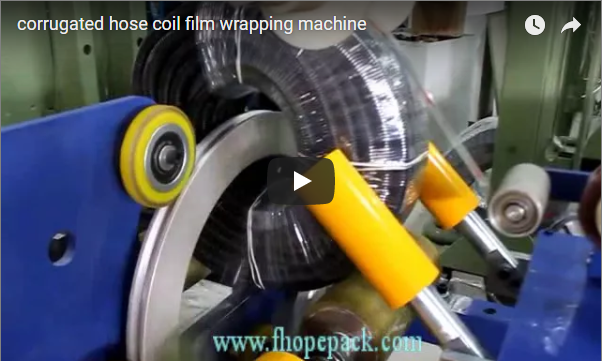
Samenvatting: Deze casestudy illustreert hoe een geautomatiseerde coilverpakkingsmachine roestschade en ergonomische risico's kan verminderen voor metaalverwerkers die zware stalen coils verwerken. Hoewel de exacte resultaten per bedrijf verschillen, laten typische implementaties een aanzienlijke daling van de schadepercentages zien, een toename van de doorvoer tot 50-70 coils per uur en een terugverdientijd van de investering die vaak binnen 16 tot 24 maanden wordt gerealiseerd dankzij een verbeterde verpakkingsconsistentie.
[VIDEO PLACEHOLDER]
🛠️ Achtergrond van de klant
Deze op export gerichte metaalverwerkingsfabriek was op zoek naar een geautomatiseerde machine voor het verpakken van staalrollen om claims als gevolg van roestvorming en arbeidsongevallen te verminderen. De inconsistente handmatige methoden werden vervangen door een volledig geïntegreerd verpakkingssysteem dat speciaal ontworpen is voor zware staalrollen.
Let op: het volgende klantprofiel en de operationele gegevens zijn algemene voorbeelden gebaseerd op typische branchebenchmarks. De werkelijke cijfers kunnen variëren afhankelijk van de omvang van de vestiging, de productmix en de lokale loonkosten.
Het bedrijf verwerkt walsdraad en gesneden rollen voor de auto- en bouwsector. Omdat zendingen vaak lange zeereizen van meer dan 30 dagen afleggen, vereist de fabriek strikte beschermende verpakkingen om vochtschade te voorkomen. Er worden zowel grote masterrollen als smallere gesneden producten verwerkt, waarvoor apparatuur nodig is die zich zonder grote stilstand aan verschillende formaten kan aanpassen.
Voorheen maakten werknemers gebruik van semi-automatische wikkelstations in combinatie met handmatige omsnoeringsteams. Deze opstelling leidde tot kwaliteitsverschillen tijdens drukke productieperioden, wanneer de personeelsbezetting varieerde. Het management had behoefte aan een gestandaardiseerd systeem om aan de strenge leveringseisen te kunnen voldoen.
Het inkoopteam vergeleek leveranciers door te kijken hoe gemakkelijk de nieuwe apparatuur kon worden aangesloten op bestaande machines en hoe goed deze verschillende materialen kon verwerken. Ze gaven prioriteit aan een spoelverpakkingsmachine die direct kon worden gekoppeld aan de huidige spoelverwerkingssystemen en die gebruikmaakt van een programmeerbare logische controller (PLC) – een industriële computer die machinesequenties automatiseert – om de bandspanning consistent te regelen. Referentie: Architectuurstandaarden voor automatische spoelverpakkingssystemen met snijranden vormden de leidraad voor de beoordeling van de schaalbaarheid van de modulaire lijn.
Belangrijk punt: Exportverpakkingsvoorschriften vereisen vaak specifieke vochtwerende lagen. Hoewel standaard VCI-papier (Volatile Corrosion Inhibitor) geschikt is voor binnenlands transport, is voor zeevracht meestal een robuuste VCI-folie met een sterkere dampbescherming nodig om condensatieschade te voorkomen.
| Ontwerpparameter | Typische klantvereiste | Systeemcapaciteit (voorbeeldbereik) |
|---|---|---|
| Buitendiameter van de spoel | Tot 2500mm | Geschikt voor buitendiameters ≤ 2500 mm met verstelbare geleiderails. |
| Binnendiameter spoel | Standaard en niet-standaard | Ondersteunt binnendiameters van 400 mm tot 762 mm via adapterdoornen. |
| Maximaal spoelgewicht | 30 ton | Geschikt voor continu gebruik tot 30,000 kg. |
| Doorvoerdoel | ≥ 50–60 spoelen/uur (typisch) | De ontworpen cyclustijd ondersteunt illustratieve bereiken van 50-70 spoelen per uur onder optimale omstandigheden. |
🏗️ Uitdaging
Fabrieken die handmatig verpakken, hebben tijdens piekproductie vaak te maken met een hoger schadepercentage en veiligheidsrisico's, waardoor de output onder de beoogde capaciteit kan blijven.
Bronvermelding en disclaimer: De onderstaande meetwaarden vertegenwoordigen typische basiswaarden die worden waargenomen in vergelijkbare productieomgevingen. Ze worden als illustratieve voorbeelden gegeven om veelvoorkomende operationele knelpunten aan te tonen. Werkelijke gegevens van de fabriek dienen te worden geverifieerd door middel van interne audits alvorens inkoopplanning plaatsvindt.
Operationele evaluaties wijzen doorgaans op drie belangrijke gebieden waar handmatige methoden de kwaliteit en de workflow beïnvloeden:
-
Roestvorming: Onregelmatige folieverpakking laat vocht binnendringen tijdens transport over zee. Branchebenchmarks tonen aan dat claims voor oppervlaktecorrosie gemiddeld 2% tot 4% van de jaarlijkse omzet bedragen voor onbeschermde exportproducten, wat de winstmarges aantast.
-
Variatie in bandspanning: Handmatig omsnoeren leidt vaak tot ongelijke spanning, soms met een afwijking van meer dan ±15%. Deze inconsistentie kan de randen van de rol beschadigen, wat risico's met zich meebrengt tijdens het hijsen met een kraan en naar schatting 0.5% tot 1% extra schadeclaims per jaar oplevert.
-
Ergonomische risico's en knelpunten: Werknemers moeten herhaaldelijk zware voorwerpen tillen bij het handmatig vastbinden van coils. Veiligheidsrapporten van vergelijkbare bedrijven registreren vaak tussen de 8 en 15 ergonomische blessures per jaar, wat leidt tot hogere verzekeringskosten en tijdelijke productiestops voor veiligheidsinspecties.
| metrisch | Typische basislijn (handleiding) | Doelstelling (geautomatiseerd) |
|---|---|---|
| Schadepercentage: | 2%–4% (indicatief bereik) | <1% |
| Cyclustijd | 80-95 seconden/spoel | ≤ 60 seconden/spoel |
| Arbeid per dienst | 6–8 medewerkers (verpakkingsruimte) | ≤ 4 operators |
| Veiligheidsincidenten | 8–15 per jaar (gemiddeld bereik) | 0-incidenten |
Kernpunt: Het verminderen van schadegevallen hangt sterk af van de keuze van het verpakkingsmateriaal. Overstappen van standaard rekfolie naar VCI-gecoate oplossingen kan het aantal claims als gevolg van vocht doorgaans met 60% tot 80% verminderen, mits de verpakking een consistente overlap en spanning behoudt.
📈 Oplossingsontwerp
De voorgestelde opstelling combineert een spoelverpakkingsmachine met een oriëntatie-inverter, een foliewikkelaar die VCI-barrières aanbrengt en een geautomatiseerd omsnoeringsstation dat wordt aangestuurd door PLC-logica om een consistente verpakking voor verschillende spoelformaten te garanderen.
Ingenieurs ontwerpen deze geïntegreerde productielijnen met behulp van afzonderlijke functionele modules die samenwerken via een centraal bedieningsscherm. Het systeem is gebouwd om spoelen te verwerken in zowel verticale (oog-naar-hemel) als horizontale (oog-naar-wand) richtingen, zonder dat medewerkers de apparatuur handmatig hoeven te herconfigureren.
Hantering en oriëntatie van de rol: Een rolkantelaar kantelt het zware, ringvormige product in de optimale positie voor het wikkelen. Ingebouwde veiligheidscontroles bevestigen dat de rol stabiel is voordat de rotatie begint. Het mechanisme kan veilig lasten tot 30 ton verwerken, waardoor de belasting van de machines verderop in het proces wordt verminderd. Operators selecteren de gewenste oriëntatie met behulp van voorgeprogrammeerde knoppen op het bedieningsscherm, passend bij de omsnoeringspatronen.
Inpakstation: De foliewikkelaar brengt een beschermende laag aan met behulp van VCI-papier of rekfolie, afhankelijk van de productvereisten. Spanningsregelaars zorgen voor een constante wikkelkracht, waardoor een gelijkmatige dekking gegarandeerd is, ongeacht of de rol licht of zwaar is. De wikkelkop beweegt soepel over het oppervlak van de rol om openingen of dubbele lagen te voorkomen.
Omsnoeringsstation: Geautomatiseerde omsnoeringsmachines brengen PET- of stalen banden aan in radiale (rond de omtrek) en axiale (in de lengte) patronen. Radiale banden houden de rol strak tegen uitzettingskrachten, terwijl axiale banden extra stabiliteit bieden tijdens het hijsen. Gekalibreerde spangereedschappen vervangen handmatige methoden om ongelijkmatige aanspanning te voorkomen.
| Module specificatie | Typisch technisch detail | Bedrijfsomstandigheden (voorbeeldbereik) |
|---|---|---|
| Spoelomvormercapaciteit | Maximale belasting: 30 ton | Geschikt voor rotatie van oog naar hemel/wand onder dynamische belasting. |
| Foliewikkelspanning | 40–60 N instelbaar (typisch) | Zorgt voor een consistente hechting van de film bij spoelgewichten van 500 kg tot 30 ton. |
| Snelheid van het omsnoeringssysteem | ≤ 2 seconden per bandje (verwacht) | Gebruikt PET-banden met een spanning van circa 800 N, waardoor een veilige verbinding tijdens transporttrillingen wordt gegarandeerd. |
| PLC-besturingsinterface | HMI met receptopslag | Slaat parameters op voor verschillende spoelprofielen, waardoor omschakeling in minder dan 5 minuten mogelijk is. |
Kernpunt: Bij de keuze van een omsnoeringsmethode moet een afweging worden gemaakt tussen materiaalkosten en schadebeperking. Axiale omsnoering gebruikt meer materiaal, maar vermindert het risico op het bezwijken van de rol tijdens het hijsen aanzienlijk. Daarom is het een standaardkeuze voor zware rollen of rollen met een zachtere binnenkern.
🛡️ Implementatie
De implementatie verloopt doorgaans in fasen, waaronder locatievoorbereiding, mechanische installatie, testen van het besturingssysteem en training van de operators, om een soepele overgang tussen verschillende producttypen te garanderen.
De installatie van nieuwe verpakkingsmachines vereist een zorgvuldige planning om verstoring van de dagelijkse productie te voorkomen. De teams op locatie richten zich op structurele controles en aansluitingen van nutsvoorzieningen voordat de machines arriveren.
Voorbereiding en controle van de locatie: Ingenieurs controleren of de fabrieksvloer het gewicht van zware rollen beton en de nieuwe machines kan dragen. Betonnen vloeren dunner dan 200 mm hebben vaak wapening nodig om geconcentreerde belastingen op te vangen. Facility managers controleren de dikte van de vloerplaten aan de hand van de ontwerpbelastingstabellen en voegen indien nodig stalen platen toe op punten met hoge spanning.
Mechanische integratie: De verpakkingsmachine wordt aangesloten op bestaande transportsystemen voor een soepele overdracht van de rollen. Technici stellen de uitlijning bij om schokken tussen de stations te voorkomen. Kabelgoten en luchtleidingen worden door beschermde kanalen geleid om schade door bewegende onderdelen te voorkomen.
Testen en training van het besturingssysteem: De inbedrijfstelling omvat het kalibreren van sensoren en het programmeren van de besturingssequenties. Technici voeren testcycli uit met dummy-spoelen om de timing tussen het wikkelen en vastbinden te controleren. De spanningsinstellingen worden aangepast met behulp van materiaalmonsters om de juiste balans te vinden tussen strakheid en spoelbescherming.
| Implementatie fase | Belangrijkste activiteiten | Typische duurschatting |
|---|---|---|
| Fase 1: Terreinvoorbereiding | Controle van vloerbelasting, aanleg van nutsvoorzieningen, markering van funderingen | 5-7 dagen (voorbeeld) |
| Fase 2: Installatie | Plaatsing van apparatuur, mechanische uitlijning, elektrische aansluiting | 10-14 dagen (verwachte periode) |
| Fase 3: Inbedrijfstelling | PLC-programmering, sensorkalibratie, validatie tijdens droogloop | 3-5 dagen (gemiddeld) |
| Fase 4: Training | Bedieningsinstructies, onderhoudsprocedures, HMI-navigatie | 2-3 dagen (geschat) |
Belangrijk punt: De inbedrijfstelling duurt doorgaans 10 tot 15 dagen, maar de exacte planning is afhankelijk van de gereedheid van de locatie en de beschikbaarheid van lokale nutsvoorzieningen. Vertragingen bij de aansluiting van stroom of perslucht kunnen deze periode aanzienlijk verlengen.
🔗 Zie ook : Gerelateerde apparatuur
⚙️ Resultatengegevens
Monitoring na installatie laat doorgaans een afname zien van schadeclaims, een hogere doorvoer (binnen een indicatief bereik van 50-70 spoelen per uur) en een lagere personeelsbehoefte, terwijl de veiligheidsresultaten gedurende het eerste operationele kwartaal verbeterd blijven.
Bronvermelding en disclaimer: De onderstaande gegevens vertegenwoordigen verwachte resultaten op basis van gangbare branchebenchmarks en algemene klantrapporten. De werkelijke prestaties kunnen variëren afhankelijk van de productmix, omgevingsomstandigheden en onderhoudspraktijken. Controleer financiële en operationele gegevens altijd met uw specifieke locatiegegevens voordat u inkoopbeslissingen neemt.
Kwaliteitsverbetering: Consistente toepassing van VCI en veilige omsnoering leiden doorgaans tot minder claims wegens roest. Geautomatiseerde wikkelaars elimineren handmatige overlappingen en bieden daardoor een constante vochtbescherming. Minder verpakkingsdefecten verbeteren de inspectieresultaten aan de oppervlakte en verhogen de klanttevredenheid op exportmarkten.
Efficiëntiewinst: De doorvoer verbetert vaak dankzij snellere cyclustijden en snellere omschakelingen. Opgeslagen instellingen stellen operators in staat om snel tussen spoeltypen te wisselen zonder handmatige herkalibratie. Geïntegreerde lijnstroom vermindert knelpunten die worden veroorzaakt door wachtrijen voor het omsnoeren.
| Resultaatstatistiek | Typische uitgangssituatie vóór de implementatie | Na implementatie (voorbeeldbereik) | Verwachte verbetering |
|---|---|---|---|
| Schadepercentage: | 2% -4% | <1% | ~75%–90% reductie (typisch bereik) |
| Doorvoer | 35–45 spoelen/uur | 50–70 spoelen/uur | +30%–60% stijging (voorbeeld) |
| Arbeidsvereiste | 6–8 operators/ploeg | 3–4 operators/ploeg | ~40%–50% reductie |
| Veiligheidsincidenten | 8–12 incidenten per jaar | 0 incidenten (typisch voor Q1-Q3) | Aanzienlijke risicoreductie |
Opmerking: De resultaten zijn gebaseerd op algemene operationele gegevens die door de klant zijn gerapporteerd en op branchebenchmarks van de eerste zes maanden van de systeemwerking. De typische bereiken kunnen variëren afhankelijk van de productmix, omgevingsomstandigheden en onderhoudsschema's.
Kernpunt: De toename in doorvoer is afhankelijk van een constante aanvoer van voorbereide coils vanuit de processen stroomopwaarts. Controleer of de voorbereidingssnelheid van de coils overeenkomt met de capaciteit van de verpakkingslijn om stilstand te voorkomen. Sneller verpakken kan namelijk beperkingen in eerdere verwerkingsfasen aan het licht brengen als dit niet gesynchroniseerd is.
🛠️ ROI-analyse
Financiële modellen gaan doorgaans uit van een terugverdienperiode van 16 tot 24 maanden, gebaseerd op lagere schadekosten en loonaanpassingen, uitgaande van stabiele productievolumes en stabiele materiaalprijzen.
Bronvermelding en disclaimer: De volgende financiële schattingen zijn illustratieve voorbeelden, gebaseerd op gangbare benchmarks in de sector. De werkelijke kapitaaluitgaven, loonkosten en creditnota's kunnen per regio en vestiging verschillen. Raadpleeg uw financiële team en leveranciers om deze prognoses te toetsen aan uw specifieke operationele kosten.
Berekening van de kostenbesparing: Het voorkomen van schadeclaims levert doorgaans het grootste financiële voordeel op. Door het schadepercentage bij grote zendingen te verlagen, wordt omzet bespaard die anders verloren zou gaan aan crediteringen of herstelwerkzaamheden. Besparingen op arbeidskosten ontstaan door werknemers andere taken te laten uitvoeren of de ploegbezetting te verminderen. Hoewel VCI-folie en omsnoeringsbanden duurder zijn dan basisalternatieven, compenseren minder afval en een hogere efficiëntie dit verschil vaak.
| Financiële component | Jaarlijkse schatting (USD) | Aannamegrondslag en verificatienota |
|---|---|---|
| Schadekosten vermijden | $ 120,000 - $ 250,000 | Gebaseerd op een illustratieve vermindering van het schadepercentage met 2%–3.5% over circa 50 ton; controleer dit met daadwerkelijke gegevens uit creditnota's. |
| Besparingen door herverdeling van arbeid | $ 70,000 - $ 110,000 | Gelijkwaardig aan 2-3 voltijdse functies; uitgaande van stabiele loonniveaus en een strategie voor personeelsoptimalisatie. |
| Toename van verpakkingsmateriaal | -$20,000 – -$45,000 | De hogere kosten van VCI-folie/omsnoeringsband ten opzichte van basisalternatieven worden gecompenseerd door minder materiaalgebruik en dus minder afval. |
| Onderhoud & Energie | -$12,000 – -$25,000 | Geschatte kosten voor servicecontract en energieverbruik bij continu gebruik |
| Netto jaarlijks voordeel | $ 160,000 - $ 290,000 | De berekening is exclusief eenmalige implementatiekosten; controleer dit bij de leverancier met betrekking tot onderhoudsoffertes. |
Terugverdientijd: Door de totale aanschafkosten te delen door de geschatte jaarlijkse besparingen, verkrijgt men doorgaans een terugverdientijd van 16 tot 24 maanden. Deze termijn gaat uit van stabiele productievolumes en minimale ongeplande stilstand gedurende de meetperiode.
Kernpunt: Een daling van 10% in de jaarlijkse productie kan de terugverdientijd met ongeveer 3 maanden verlengen. Controleer de productieprognoses met uw verkoopplanningsteam voordat u de inkoop definitief vastlegt, aangezien volumeveranderingen direct van invloed zijn op de snelheid waarmee het rendement op de investering wordt behaald.
Checklist voor aankoopbeslissingen
-
[ ] Controle vloerbelasting: Controleer of de dikte en het draagvermogen van de betonnen vloerplaat de eisen voor machines en maximale spoelbelasting overschrijden; zorg voor wapening als de dikte minder dan 200 mm bedraagt.
-
[ ] Materiaalcompatibiliteitstest: Valideer VCI-folie en omsnoeringsmaterialen met specifieke staalsoorten om te garanderen dat er geen chemische interactie of corrosiebevordering optreedt onder opslagomstandigheden.
-
[ ] Audit van integratiepunten: Breng alle mechanische en elektrische interfaces in kaart tussen de bestaande spoelwagens, kantelmachines en de nieuwe verpakkingslijn; identificeer eventuele specifieke adaptervereisten.
-
[ ] PLC-receptbeheer: Controleer of de HMI voldoende receptopslag ondersteunt voor de huidige productmix en toekomstige uitbreiding mogelijk maakt zonder softwarelicentiekosten.
-
[ ] Controle van onderhoudstoegang: Zorg ervoor dat er duidelijke toegangspanelen en servicepunten aanwezig zijn om routinematige inspectie van spanners, wikkelaars en omsnoeringskoppen binnen een straal van 2 meter mogelijk te maken.
-
[ ] Bevestiging van de trainingsomvang: Definieer de duur van de training voor operators, inclusief HMI-navigatie, noodstops, procedures voor het verhelpen van storingen en basisprobleemoplossing, om de afhankelijkheid van technici tijdens stilstand te minimaliseren.
🛡️ Conformiteitsverklaring : Deze apparatuur is ontworpen om te voldoen aan de ISO- en ASTM-vereisten. Controleer de specifieke certificeringen bij de fabrikant voordat u tot aanschaf overgaat.