🛠️ Evaluatiecriteria voor de selectie van verpakkingssystemen
Bij de selectie van een verpakkingssysteem voor aluminiumprofielen is het belangrijk om de doorvoersnelheid, de maattolerantie, de arbeidsbesparing, de omsteltijd en de totale operationele kosten te kwantificeren. Elk van deze parameters is direct bepalend voor de oppervlaktebescherming, de optimalisatie van het materiaalrendement en de efficiëntie van de logistiek.
De technische evaluatie begint met de doorvoersnelheid, gemeten in profielen die per minuut worden verwerkt onder stabiele omstandigheden. De consistentie van de bescherming wordt gekwantificeerd door de tolerantie van de randuitlijning en het percentage oppervlaktebedekking, wat direct correleert met het afkeuringspercentage voor transportschade. De arbeidsafhankelijkheid wordt gemeten aan de hand van het aantal operators per ploegendienst, terwijl de flexibiliteit bij het omschakelen de tijd meet die nodig is om te schakelen tussen verschillende profielafmetingen (doorgaans 2,000–6,500 mm). De totale bedrijfskosten omvatten de loonkosten, het verbruik van beschermfolie (PE of POF, 0.030–0.060 mm dikte) en de kosten voor herstelwerkzaamheden. Alle hier genoemde basisparameters zijn typische schattingen voor de industrie; de werkelijke prestaties vereisen een locatiegebonden validatie op basis van uw extrusieproductiesnelheden en specificaties voor oppervlaktebehandeling.
🏗️ Optie A: Handmatig inpakken
Handmatig inpakken vereist dat de operator de folie snijdt en met hitte sealt. Dit levert 5-10 profielen per minuut per technicus op, maar introduceert een uitlijningsafwijking van ±5-10 mm en 10-15% folieverlies. Deze methode is alleen nog rendabel voor kleine oplages waarbij de investeringskosten tot een minimum beperkt moeten blijven.
Operators gebruiken handmatige folierollen, snijgereedschap en heteluchtpistolen zonder temperatuurregeling om beschermende lagen aan te brengen. Het proces is inherent arbeidsintensief en vereist doorgaans 2-3 werknemers per ploegendienst om de productiesnelheid van de extrusie te handhaven. Oppervlakkige krassen en degradatie van de coating komen vaak voor als gevolg van inconsistente foliespanning en verkeerd uitgelijnde afdichtingsranden. Bij bundels met een gewicht van 10-50 kg leidt handmatige verwerking tot ergonomische belasting en verhoogt het de kans op beschadiging van de randen. De folieverspilling bedraagt gemiddeld 10-15% als gevolg van visuele meetfouten, en de afdichtingstemperatuur fluctueert met ±20-30 °C zonder gesloten-lusregeling. Afkeuringspercentages en arbeidskosten zijn zeer variabel; inkoopteams moeten de afvalcijfers per locatie valideren voordat ze overgaan op handmatige werkprocessen.
🔗 Gerelateerd : Ontdek meer oplossingen
📈 Optie B: Semi-automatische en volledig geautomatiseerde verpakkingslijnen
Semi-automatische folieaanbrengmachines en geïntegreerde automatische verpakkingsproductielijnen standaardiseren de folietoepassing met behulp van PLC-receptopslag, fotocellen en verwarmde sealbalken. Hierdoor wordt het aantal benodigde operators teruggebracht van 2-3 naar 1, terwijl de doorvoer met een factor 2-3 toeneemt. Deze systemen elimineren tussenliggende handelingen.
Semi-automatische folie-aanbrengmachines maken gebruik van foto-elektrische sensoren om de voorranden van profielen te volgen. Deze sensoren zijn gekoppeld aan verwarmde sealbalken die werken bij 120–150 °C ±3 °C en een drukregeling van 0.1–0.3 MPa. PLC-gestuurde receptenopslag ondersteunt profielen met een lengte van 2,000 tot 6,500 mm, waardoor omschakeling in minder dan 30 seconden mogelijk is. De tolerantie voor de randuitlijning stabiliseert zich op ±2 mm per zijde, waardoor een bijna volledige oppervlaktebedekking wordt bereikt. Praktijkgegevens tonen aan dat de productie-efficiëntie 2 tot 3 keer hoger ligt dan bij handmatig inpakken, terwijl de personeelsbehoefte daalt van 2 tot 3 werknemers naar 1 per ploeg. Het stroomverbruik ligt doorgaans rond de 3.5 kW bij 220 V 50/60 Hz; de elektrische compatibiliteit moet worden gecontroleerd aan de hand van de infrastructuur van de faciliteit.
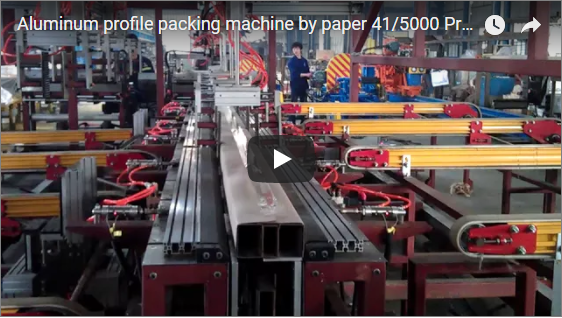
Volledig geautomatiseerde verpakkingsproductielijnen integreren opeenvolgende modules om tussenstappen volledig te elimineren. De standaardarchitectuur omvat een invoermodule, een automatische transportmodule, een automatische foliesnijmodule, een automatische zakvulmodule, een krimpfoliemodule, een automatische transport- en opslagmodule en een automatisch afvoerproces. Deze continue-stroomarchitectuur standaardiseert de uitvoersnelheid en elimineert handmatige tussenkomstpunten die van oudsher oppervlakteslijtage veroorzaken. De investeringskosten variëren aanzienlijk per configuratie; ROI-modellering vereist locatiespecifieke arbeidslonen, afvalniveaus en onderhoudsschema's in plaats van vaste terugverdienprognoses.
Voor zware logistieke toepassingen verwerken bundelverpakkingsmachines gestapelde profielen door ze in PE-folie of kraftpapier te wikkelen en vervolgens vast te zetten met plastic of stalen banden. Deze machines zijn ontworpen voor bundelgewichten van 10 tot 50 kg, waardoor de structurele integriteit tijdens het palletiseren en transport gewaarborgd is. Leveranciersverificatie is vereist om de kalibratie van de bandspanning en de compatibiliteit van de foliedikte met uw specifieke legering en oppervlaktebehandeling te bevestigen.
🛡️ Technische vergelijkingsmatrix
| Criterium | Handmatig inpakken | Halfautomatische machine | Volledig geautomatiseerde lijn |
|---|---|---|---|
| Doorvoer (profielen/min) | 5–10 per werknemer (typische schatting) | 15-25 (constant tempo) | Continue stroom (module-afhankelijk) |
| Beschermingsconsistentie | 30–40% blootgestelde oppervlakken; uitlijning ±5–10 mm | Volledige dekking; uitlijning ±2 mm | Sensorregeling met gesloten regelkring |
| Arbeid per shift | 2–3 werknemers | 1 werknemer | 0–1 supervisor |
| Omschakeltijd | 5–10 minuten (handmatige meting) | (PLC-recept) | Geautomatiseerde parameteroproep |
| Filmafval | 10–15% (visuele schatting) | ≤3% (PLC-afsnijlengte) | ≤2% (precisie servo-snijden) |
| Consistentie van de afdichting | Handmatig heteluchtpistool; ±20°C variatie | 120–150°C ±3°C | PID-temperatuurregeling |
| Draagvermogen van de bundel | 10–50 kg (handmatig tillen) | Tot 5 kg per stuk (transportband) | 10-50 kg (bundelingsmodule) |
| Kapitaalinvesteringen | Laag (<$1,000 voor gereedschap; typische schatting) | $ 15,000- $ 25,000 (door leverancier geverifieerd assortiment) | $40,000–$80,000+ (configuratieafhankelijk) |
Let op: alle waarden zijn typische schattingen voor de branche. Controleer vóór aanschaf de elektrische compatibiliteit, de specificaties van de folieleverancier en de benodigde vloeroppervlakte met uw leverancier.
🔗 Zie ook : Gerelateerde apparatuur
⚙️ Checklist voor aankoopbeslissingen
-
[ ] Controleer de profielafmetingen: Bevestig de maximale lengte (2,000–6,500 mm) en de complexiteit van de dwarsdoorsnede ten opzichte van de breedte van de transportband en de speling van de sealrol.
-
[ ] Bereken de arbeidsverplaatsingsratio: Vergelijk de huidige ploegendienstbezetting (2-3 operators) met de vereisten van de geautomatiseerde lijn (1 operator) met behulp van geverifieerde uurloon tarieven.
-
[ ] Beoordeel de vereisten voor het bundelgewicht: Bij het verwerken van bundels van 10–50 kg, geef de voorkeur aan systemen met geïntegreerde kalibratie van de bandspanning en compatibiliteit met PE/kraftfolie.
-
[ ] Controleer de filmspecificaties: Stem de dikte van de PE- of POF-film (0.030–0.060 mm) af op het temperatuurbereik van de machine voor afdichting (120–150 °C ±3 °C) en de eisen met betrekking tot elektrostatische ontlading.
-
[ ] Auditfrequentie voor omschakeling: Als de afmetingen van het profiel meer dan 4 keer per shift worden gewijzigd, moeten PLC-recepten worden opgeslagen en moeten aanpassingsprotocollen van <30 seconden worden toegepast.
-
[ ] Vraag om locatiespecifieke ROI-modellering: Vervang vaste terugverdientijdschattingen door een analyse van de totale eigendomskosten over 12 maanden, inclusief arbeid, afvalvermindering en onderhoud.
-
[ ] Bevestig veiligheid en naleving: Zorg ervoor dat de integratie van de noodstop, de documentatie van de risicobeoordeling en de trainingsprotocollen voor de operators in overeenstemming zijn met de veiligheidsnormen van de installatie.
🛡️ Conformiteitsverklaring : Deze apparatuur is ontworpen om te voldoen aan de ISO- en CE-vereisten. Controleer de specifieke certificeringen bij de fabrikant voordat u tot aanschaf overgaat.
🛠️ Veelgestelde vragen
V: Kan de halfautomatische machine verschillende profiellengtes verwerken zonder handmatige aanpassing? A: Ja. De PLC-receptopslag ondersteunt lengtes tussen 2,000 en 6,500 mm. Omschakelen vereist slechts één selectie op het touchscreen; het systeem past de folielengte en de sealtijd binnen enkele seconden automatisch aan. Controleer de maximale capaciteit van de recepten bij uw leverancier.
V: Welke foliesoorten zijn compatibel met automatische sealmachines? A: PE (polyethyleen) en POF (polyolefine) folies met een dikte van 0.030 tot 0.060 mm. Controleer bij uw folieleverancier of de seal-initiatietemperatuur overeenkomt met het bedrijfstemperatuurbereik van de machine (120–150 °C).
V: Hoeveel vloeroppervlak heeft een automatische verpakkingslijn nodig? A: Een typische oppervlakte beslaat 8-10 meter in lengte × 1.5 meter in breedte, inclusief aanvoer-, transport-, verpakkings- en opslagmodules. Raadpleeg uw leverancier voor een optimale lay-out op basis van de afmetingen van uw fabriek.
V: Is de training voor operators van semi-automatische of geautomatiseerde systemen uitgebreid? A: Nee. PLC-gestuurde interfaces verkorten de training tot ongeveer één dienst. De kerncompetenties omvatten het laden van filmrollen, het selecteren van recepten en het bewaken van sensoren. Handmatige metingen en het gebruik van een heteluchtpistool zijn niet meer nodig.
V: Wat als ik gebundelde profielen (10–50 kg) moet verpakken? A: De beschreven halfautomatische machine is geoptimaliseerd voor losse profielen tot 5 kg. Voor gebundelde ladingen kunt u een bundelverpakkingsmachine gebruiken die profielen stapelt, ze in PE-folie of kraftpapier wikkelt en vastzet met plastic of stalen banden. Controleer de kalibratie van de bandspanning met uw leverancier.