🛠️ Achtergrond van de klant
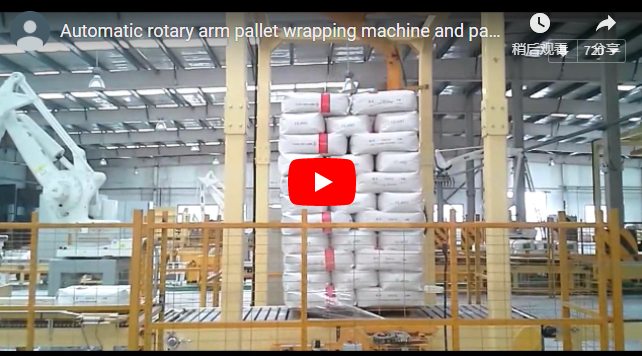
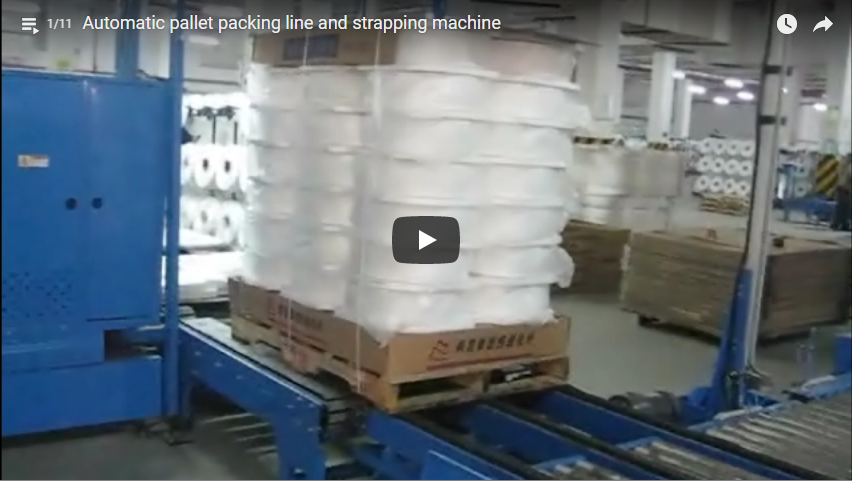
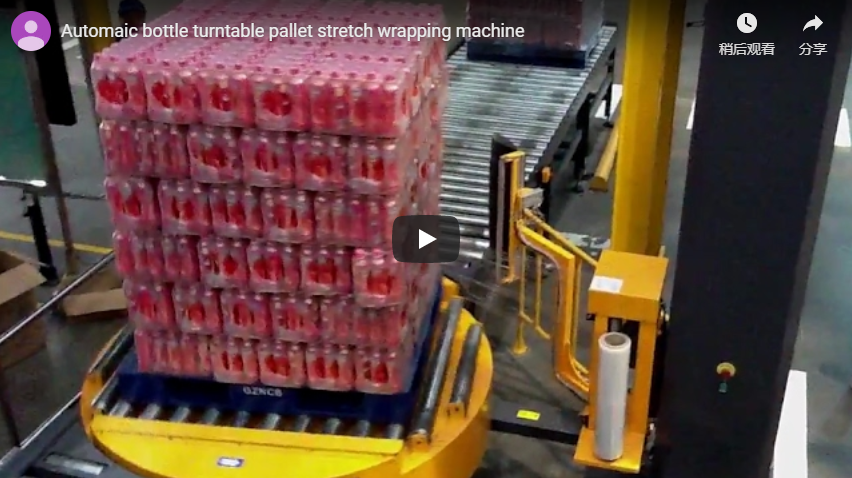
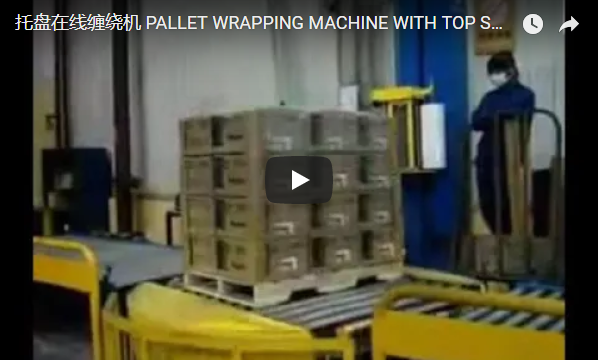
Industriële distributiecentra kampen vaak met ladingen met een hoog zwaartepunt die de mechanische limieten van traditionele draaitafelsystemen overschrijden. Dit maakt een strategische verschuiving naar stationaire palletwikkelsystemen noodzakelijk, waarbij de veiligheid van de operator, de structurele stabiliteit en een consistente folietoepassing prioriteit krijgen over transportroutes met gemengde SKU's. Moderne logistieke omgevingen verwerken routinematig pallets met hoogtes variërend van 49 tot 72 cm, waarvan een aanzienlijk deel topzwaar is of dozen heeft die overhangen. Traditionele draaitafelwikkelaars dwingen de gehele pallet te draaien, wat centrifugale instabiliteit veroorzaakt en handmatige tussenkomst vereist om onregelmatige vormen te fixeren. Door een ontwerp met een roterende arm te gebruiken, hoeven faciliteiten de pallet zelf niet meer te draaien, waardoor de handarbeid direct wordt verminderd en de veiligheid op de werkplek wordt verbeterd. Deze architectonische verandering is geschikt voor standaard palletafmetingen tot 1,200 mm x 1,200 mm en blijft naadloos geïntegreerd met de bestaande transportinfrastructuur. De operationele prioriteit verschuift van mechanische ladingrotatie naar een consistente folietoepassing, waardoor transportroutes met een hoog volume een doorvoer behouden zonder de integriteit van de lading in gevaar te brengen.
🏗️ Uitdaging
Centrifugale krachten die worden gegenereerd door roterende platforms destabiliseren zware of onregelmatige ladingen, terwijl onvoldoende voorrekcapaciteit operators dwingt om folie te veel te gebruiken. Dit leidt tot hogere verbruikskosten, een groter risico op productbeschadiging en een ernstige beperking van de operationele doorvoer in distributienetwerken met een hoog volume. Wanneer draaitafelsystemen ladingen van meer dan 2,000 kg roteren, veroorzaken de resulterende zijwaartse krachten vaak verschuivingen, kantelen of zelfs volledige instorting, met name bij niet-uniforme zendingen. Operators zijn gedwongen om de wikkelpatronen handmatig aan te passen na elke paar cycli, waardoor de gemiddelde doorvoer daalt tot ongeveer 22 pallets per uur. Bovendien dwingen beperkte voorrekcapaciteiten bedrijven ertoe om dikkere folie te gebruiken ter compensatie van de slechte insluiting, wat onnodig gewicht en kosten met zich meebrengt zonder het onderliggende stabiliteitsprobleem op te lossen. Industriële benchmarks tonen aan dat folieverspilling meer dan 30% kan bedragen wanneer de voorrekverhouding onder de optimale drempelwaarden blijft. Deze mechanische beperkingen vertalen zich direct in hogere vrachtclaims, meer herwerkuren en een beperkte productiecapaciteit, waardoor de overstap naar een nauwkeurigere wikkelmethode een cruciale operationele noodzaak is.
🔗 Gerelateerd : Ontdek meer oplossingen
📈 Oplossingsontwerp
Palletwikkelaars met roterende arm maken gebruik van een gemotoriseerde wagen die rond een stationaire lading cirkelt. Programmeerbare logische controllers (PLC's) zorgen voor nauwkeurige voorrekverhoudingen en orbitale wikkelpatronen, waardoor een uniforme fixatiekracht gegarandeerd is zonder de lading te destabiliseren door mechanische rotatie. Het kernmechanisme bestaat uit een roterende arm die rekfolie rond een vaste pallet aanbrengt, waardoor wikkelsnelheden tot 30 omwentelingen per minuut mogelijk zijn met behoud van een hoge stabiliteit van de lading. Geavanceerde modellen hebben voorrekverhoudingen van 150% tot 250%, wat het materiaalverbruik aanzienlijk vermindert en tegelijkertijd de elasticiteit en fixatiekracht van de folie verbetert. De snelheid van de foliewagen is instelbaar van 0 tot 76 meter per minuut, waardoor operators de applicatiesnelheid nauwkeurig kunnen afstemmen op het gewicht en de vorm van de lading. Automatische of semi-automatische bedieningsmodi stroomlijnen de workflow, terwijl programmeerbare wikkelpatronen (spiraalvormig, orbitaal of op maat) zorgen voor optimale dekking, ook bij onregelmatige zendingen. Toonaangevende fabrikanten zoals Robopac en Fox Packaging hebben deze kenmerken gestandaardiseerd en afgestemd op de ISO 9001-kwaliteitsmanagementprotocollen en de CE-veiligheidsmarkeringseisen om consistente en reproduceerbare prestaties in industriële omgevingen te garanderen.
🛡️ Implementatie
De integratie van de installatie vereist nauwkeurige synchronisatie van de transportbanden en validatie van de veiligheidsprotocollen. Fabriekstests garanderen dat de dynamische balans, de consistentie van de foliespanning en de noodstops voldoen aan de vastgestelde industriële normen voordat de volledige productie van start gaat. Een succesvolle implementatie begint met mechanische uitlijning, waarbij de stationaire basisplaat wordt verankerd en gesynchroniseerd met de bestaande transportbanden via gestandaardiseerde handshake-signalen. Veiligheidsnaleving krijgt prioriteit door de installatie van lichtschermen en noodstopcircuits die de roterende arm binnen milliseconden stoppen na detectie van een obstakel, waarmee wordt voldaan aan de CE-regelgeving. Fabriekstests (FAT) worden uitgevoerd met daadwerkelijke palletmixen om te controleren of de dynamische balans, de afwijking van de foliespanning en de consistentie van de voorspanning voldoen aan de specificaties van de fabrikant. Operators ontvangen gestructureerde training in het gebruik van de touchscreen-interface, waarbij ze leren om laadprofielen te selecteren en geautomatiseerde cycli te starten zonder handmatige aanpassingen. Deze gefaseerde implementatie minimaliseert productiestilstand, garandeert naleving van de regelgeving en legt een betrouwbare basis voor operationele prestaties op lange termijn.
🔗 Zie ook : Gerelateerde apparatuur
⚙️ Resultatengegevens
De overstap naar een roterende armarchitectuur reduceert het folieverbruik consequent met 20-30 procent, stabiliseert onregelmatige ladingen, levert meetbare verbeteringen op in de doorvoer per uur en elimineert structurele defecten die voorheen leidden tot kostbare vrachtclaims en uitgebreide herstelprocessen in distributienetwerken. Industriële benchmarks en illustratieve gegevens van faciliteiten tonen aan dat roterende armsystemen consequent beter presteren dan traditionele draaitafels op belangrijke prestatie-indicatoren. De mogelijkheid om een stationaire pallet te behouden elimineert centrifugale instabiliteit, waardoor het percentage beschadigde ladingen daalt van het industriegemiddelde van 10-12% tot minder dan 0.5%. Voorrekmogelijkheden met een rekverhouding van 245-258% verlagen het folieverbruik per pallet aanzienlijk, terwijl instelbare wagensnelheden en geautomatiseerde patroonselectie de doorvoer verhogen tot 40-48 pallets per uur. De noodzaak tot handmatige tussenkomst van de operator neemt drastisch af, omdat programmeerbare logische controllers (PLC's) de wikkelvolgorde beheren zonder handmatige input. Deze verbeteringen zijn gevalideerd aan de hand van de ASTM D5738-testnormen voor rekfolie, die bevestigen dat geoptimaliseerde voorrekverhoudingen de fixatiekracht verhogen zonder de materiaalkwaliteit aan te tasten. De resulterende operationele efficiëntie vertaalt zich direct in minder herwerkuren, minder vrachtclaims en een hogere productiecapaciteit.
| metrisch | Draaitafel (Industriële basislijn) | Draaiarm (na implementatie) |
|---|---|---|
| Doorvoer (pallets/uur) | 20-25 | 40-48 |
| Belastingsschadepercentage | 10-12% | <0.5% |
| Folie per pallet | 1.2-1.4 pond | 0.9-1.1 pond |
| Voorrekverhouding | 150-180% | 245-258% |
| Interventies van de operator/uur | 6-8 | 0-1 |
| Wekelijkse uren voor herwerking | 10-12 | <1 |
🛠️ ROI-analyse
Bij de berekening van de totale eigendomskosten moet rekening worden gehouden met de initiële kapitaaluitgaven, optimalisatie van verbruiksartikelen en herverdeling van arbeidskosten. Middelgrote roterende armsystemen behalen doorgaans binnen twaalf tot achttien maanden een volledige terugverdientijd dankzij directe operationele besparingen en aanzienlijk minder materiaalverspilling. Financiële modellen voor roterende armpalletwikkelaars moeten de initiële aanschafkosten omvatten, die variëren van ongeveer $ 25,000 voor semi-automatische instapmodellen tot $ 35,000-$ 60,000 voor middelgrote configuraties, terwijl volledig automatische systemen met een hoge capaciteit meer dan $ 100,000 kosten. Een analyse van de totale eigendomskosten (TCO) laat zien dat alleen al de besparing op folie doorgaans $ 6,000-$ 9,000 aan jaarlijkse besparingen oplevert, terwijl herverdeling van arbeidskosten en schadepreventie nog eens $ 12,000-$ 15,000 aan jaarlijkse besparingen opleveren. De onderhoudskosten blijven voorspelbaar, aangezien standaard rolgeleiders en spanningssensoren moeten worden vervangen volgens de richtlijnen van de fabrikant in plaats van met vaste maandelijkse intervallen. Rekening houdend met lagere vrachtclaims, minder hersteluren en een hogere productiecapaciteit, behalen de meeste bedrijven binnen 12 tot 18 maanden een volledige terugverdientijd van hun investering. Deze schattingen zijn gebaseerd op branchebenchmarks en dienen te worden gevalideerd aan de hand van het specifieke productievolume van de betreffende vestiging en de lokale loontarieven.
🏗️ Checklist voor aankoopbeslissingen
Inkoopteams moeten de mechanische speling, de documentatie over de voorspanning, de reactietijden van de veiligheidsvergrendelingen en de fabrieksacceptatieprotocollen controleren om ervoor te zorgen dat de gekozen wikkelarchitectuur aansluit op de werkelijke laadprofielen, wettelijke normen en operationele eisen op lange termijn in alle zones van de faciliteit. Het evalueren van roterende armpalletwikkelaars vereist een systematische aanpak waarbij operationele compatibiliteit en meetbare prestatiegaranties prioriteit krijgen. Ten eerste, beoordeel uw laadprofiel: als meer dan 20% van de zendingen topzwaar of onregelmatig zijn, is een roterende arm- of orbitale wikkelaar structureel superieur aan een draaitafel. Ten tweede, controleer de vrije ruimte boven de pallet, aangezien de roterende arm 40-50 cm onbelemmerde ruimte boven de hoogste pallet nodig heeft. Ten derde, eis gedocumenteerde voorspanningsverhoudingen van ten minste 200% en vraag om een garantie voor foliebesparing tijdens de fabrieksacceptatietests. Ten vierde, bevestig dat de veiligheidsvergrendelingen en lichtschermen voldoen aan de CE-normen met reactietijden van minder dan 0.5 seconden. Ten slotte, bereken de totale eigendomskosten (TCO) door het folieverbruik, de arbeidsuren en de schadepreventie te modelleren in plaats van uitsluitend te focussen op de initiële prijs. Door deze criteria te vergelijken met die van gevestigde fabrikanten, wordt een inkoopbeslissing gewaarborgd die aansluit bij de productiedoelstellingen op lange termijn.
📈 Veelgestelde vragen
Technische vragen over draagvermogen, compatibiliteit van filmdiktes en onderhoudsintervallen moeten worden beantwoord aan de hand van de specificaties van de fabrikant en gestandaardiseerde testprotocollen. Dit garandeert dat de operationele parameters binnen veilige, conforme en economisch haalbare grenzen blijven voor continue productieomgevingen. Industriële kopers krijgen vaak vragen over maximale belasting, filmselectie en onderhoudsvereisten. Draaiarmsystemen zijn ontworpen om zware lasten te verwerken, waarbij de meeste industriële modellen een capaciteit van 3,000-4,000 kg hebben. Deze capaciteit wordt voornamelijk beperkt door de capaciteit van de transportband en het motorkoppel, en niet door de lagers van het platform. De keuze van de filmdikte moet aansluiten op de voorrekmogelijkheden; films met een dikte van 60-80 gauge presteren doorgaans optimaal bij een voorrek van 200-250%, terwijl dunnere of dikkere films de spanningsconsistentie kunnen beïnvloeden of materiaalverlies kunnen veroorzaken. De onderhoudsintervallen voor voorrekrollen en componenten van de transportwagen moeten worden gevolgd volgens de documentatie van de fabrikant en variëren over het algemeen van 12 tot 18 maanden, afhankelijk van de filmkwaliteit en de frequentie van de diensten. De training van de operator duurt doorgaans 1-2 uur en omvat de selectie van PLC-recepten, het inrijgen van de film en de veiligheidsresetprocedures. Er is geen formele certificering vereist. Alle specificaties moeten vóór de implementatie worden gecontroleerd aan de hand van de ASTM D5738-testnormen en de CE-conformiteitsdocumentatie.