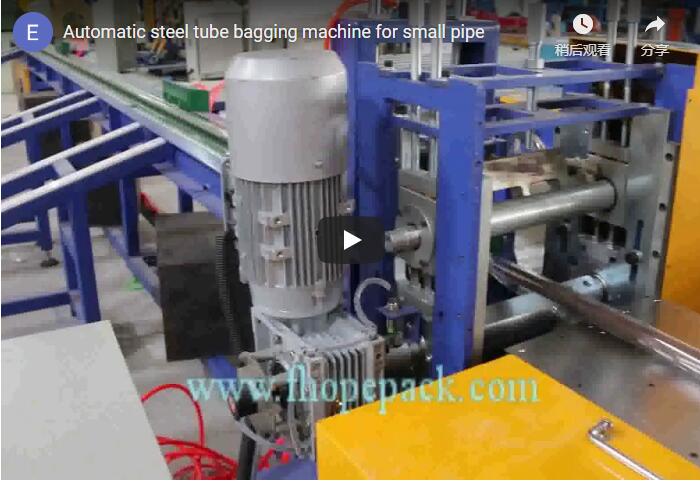
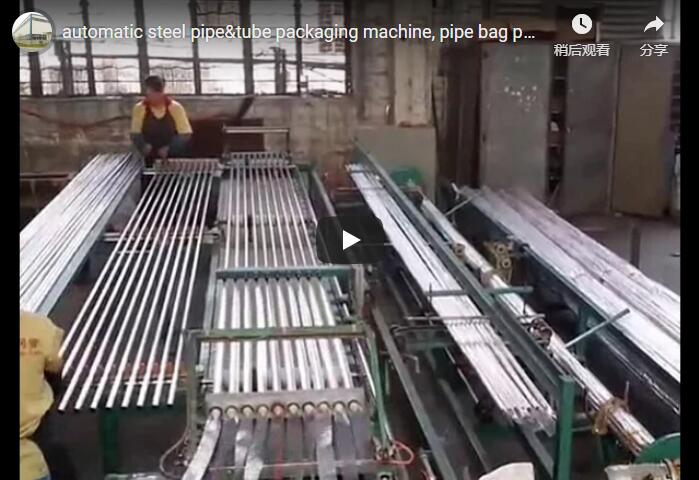
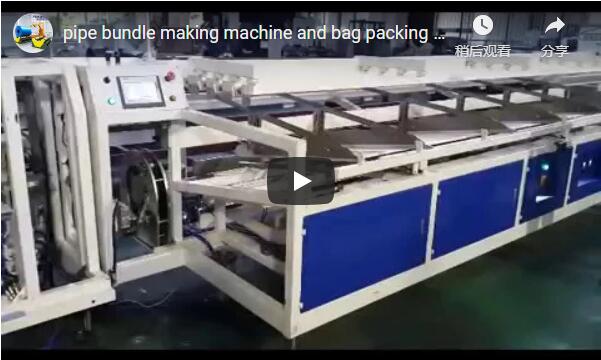
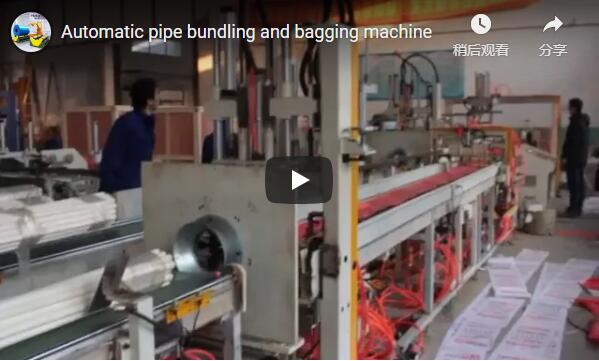
Samenvatting: Deze technische handleiding behandelt drie cruciale problemen bij het verpakken van PVC-buizen: overbezetting van geautomatiseerde productielijnen, het kiezen van ongeschikte transportbanden en het verkeerd toepassen van protocollen voor de verwerking van buizen met een kleine diameter. De handleiding beschrijft hoe geïntegreerde bundel- en verpakkingssystemen 20-40 bundels per uur kunnen verwerken met een telnauwkeurigheid van 99.9%, waarom rekfolie beter presteert dan PP-banden voor transportbescherming en welke folie- of zakspecificaties geschikt zijn voor buizen met een diameter van 16-32 mm. De inkoopcriteria worden gekwantificeerd voor leidinggevenden in de engineering en operationele afdeling.
[VIDEO PLACEHOLDER]
🛠️ De mythe van de architectuur met één operator
Moderne geautomatiseerde bundel- en verpakkingssystemen maken de behoefte aan aparte lijnmedewerkers overbodig door autonome tel-, spanningsregeling- en foutcorrectiefuncties te integreren. Hierdoor kan één technicus tot wel veertig extrusielijnen veilig bewaken, terwijl de arbeidskosten met meer dan negentig procent worden verlaagd.
Oorzaak: Fabrieksmanagers wijzen traditioneel één medewerker per verpakkingsstation toe, ervan uitgaande dat continue handmatige tussenkomst nodig is voor het tellen, bundelen, inpakken en sealen. Dit achterhaalde model negeert de mogelijkheden van moderne, geïntegreerde productielijnsystemen die vier afzonderlijke handmatige processen vervangen door uniforme automatisering.
Impact: Overbezetting drijft de operationele kosten op en creëert knelpunten tijdens piekproductie. Wanneer geautomatiseerde apparatuur onderbenut wordt, daalt de doorvoer en stijgen de arbeidskosten, wat de winstmarges op grote volumes PVC- en PPR-buizen direct uitholt.
Aanbevolen actie: Implementeer een gecentraliseerde verpakkingsarchitectuur waarbij één operator meerdere stations bewaakt via een uniforme bedieningsinterface (HMI). Het systeem beheert autonoom het tellen van buizen, het aanbrengen van spiraalfolie en het sealen van zakken, waarbij slechts korte controles door een supervisor nodig zijn. Op basis van gangbare industriële normen kan één technicus veilig toezicht houden op maximaal veertig extruders, terwijl één geautomatiseerde unit in feite drie handarbeiders vervangt.
🏗️ Rekfolie versus PP-band voor transportbescherming
Rekfolie zorgt voor een gelijkmatige compressie en superieure trillingsdemping in vergelijking met stijve PP-banden, waardoor het de industriestandaard is voor het voorkomen van micro-scheurtjes en vochtschade tijdens transport over lange afstanden. PP-banden blijven echter een geschikte optie voor transport over korte afstanden binnenshuis.
Oorzaak: Inkoopteams kiezen vaak standaard voor polypropyleen (PP) omsnoeringsbanden vanwege de lagere materiaalkosten en het gemak waarmee ze handmatig verwijderd kunnen worden. Bij deze keuze wordt echter voorbijgegaan aan de mechanische kwetsbaarheden van stijf PVC tijdens transport en de beperkingen van puntbevestiging.
Impact: PP-banden concentreren de druk op afzonderlijke contactpunten in plaats van de kracht gelijkmatig over de bundel te verdelen. Tijdens langdurig vrachtwagentransport kan deze gelokaliseerde spanning in combinatie met trillingen van de weg microbreuken in de broze PVC-wanden veroorzaken, wat leidt tot afgekeurde zendingen en meer materiaalverspilling.
Aanbevolen actie: Schakel over op geautomatiseerd wikkelen met rekfolie voor alle zendingen die meer dan 500 kilometer afleggen of worden blootgesteld aan een hoge luchtvochtigheid. De doorlopende folielaag oefent een constante omtreksdruk uit (15-25 kPa), absorbeert schokken tijdens het transport en blokkeert UV-straling en vochtindringing. Door leveranciers geverifieerde gegevens tonen aan dat, hoewel de materiaalkosten van de folie ongeveer 40-60% hoger liggen dan die van PP-banden, de vermindering van transportschade en arbeidsverspilling doorgaans een netto operationele besparing oplevert. Raadpleeg de onderstaande prestatiematrix voor illustratieve benchmarkvergelijkingen.
| metrisch | Rekfolieverpakking | PP-band | Waarom dit belangrijk is voor PVC-buizen |
|---|---|---|---|
| Bundelcompressie | 360° uniform, 15–25 kPa | 4–6 punten, 40–60 kPa | Gelijkmatige druk voorkomt vervorming. |
| Trillingsdemping | 60-70% reductie | 20-30% reductie | Trillingen veroorzaken micro-scheurtjes in PVC. |
| Vochtbarrière | Compleet (filmoverlap >50%) | Open ruimtes tussen de banden | Vocht beïnvloedt de dimensionale stabiliteit. |
| UV bescherming | 95% geblokkeerd | Geen | UV-straling tast het PVC-oppervlak aan. |
| Bundelverschuiving na 8 uur | <2 mm | 5 – 15 mm | Verschoven leidingen schuren tegen elkaar aan. |
| Ontbundelingskracht | 200–400 N (vereist een snijder) | 50–100 N (gemakkelijk te snijden) | Afweging tussen beveiliging en toegankelijkheid |
| Materiaalkosten | $0.15–$0.25 per bundel | $0.08–0.15 per bundel | 40–60% hoger voor film |
| recycleerbaarheid | LDPE (gemakkelijk recyclebaar) | PP (vaak verontreinigd) | Naleving van de milieuwetgeving |
Let op: alle meetwaarden zijn indicatieve benchmarks gebaseerd op tests van leveranciers en gangbare feedback uit de branche. De werkelijke prestaties kunnen variëren afhankelijk van de filmdikte, de wikkelspanning en de transportroute.
🔗 Gerelateerd : Ontdek meer oplossingen
📈 Verpakkingsprotocollen voor buizen met een kleine diameter (Φ16–32 mm)
PVC-buizen met een kleine diameter vereisen een speciale folie-applicatie met lage spanning en versterkte zaksluitingen om verschuiving van de bundel en scheuren van het materiaal te voorkomen, aangezien standaard hogedrukwikkel- en hitteverzegelingsmethoden de structurele integriteit vaak aantasten tijdens geautomatiseerde verwerking.
Oorzaak: Operators passen vaak dezelfde instellingen voor hoogspanningsfolie en standaard warmteafdichtingsparameters toe die voor grotere buizen worden gebruikt, maar dan voor buizen met een kleine diameter. Deze uniforme aanpak negeert het lichte gewicht en de flexibiliteit van buizen met een diameter van 16 tot 32 mm, evenals de mechanische beperkingen van dunwandige verpakkingsmaterialen.
Gevolg: Overmatige spanning in de verpakking kan dunwandige buizen samendrukken, terwijl standaard thermische seals niet goed hechten aan lichtgewicht polyethyleen of geweven materialen. Het resultaat zijn losse bundels die tijdens het transport verschuiven, waardoor zakken scheuren, productverontreiniging optreedt en vertragingen in de verdere assemblage ontstaan.
Aanbevolen actie: Implementeer een specifiek verpakkingsprotocol voor kleine diameters dat de foliespanning verlaagt om wandvervorming te voorkomen en overschakelt op versterkte sluitmethoden. Gebruik voor dunwandige polyethyleen zakken thermische seal met nauwkeurige temperatuurkalibratie. Gebruik voor geweven plastic zakken tape in combinatie met een dubbele naadsluiting om een betrouwbare naadintegriteit te garanderen. Geautomatiseerde systemen moeten worden aangepast om deze lagere spanningdrempels en alternatieve sealmechanismen te kunnen verwerken zonder de algehele lijnefficiëntie te verstoren.
🛡️ Checklist voor validatie van inkoop
Het valideren van geautomatiseerde pijpverpakkingsapparatuur vereist het controleren van de doorvoercapaciteit, de aanpasbaarheid aan de diameter en de spanningsregelbereiken ten opzichte van uw specifieke productiemix. Zo wordt ervoor gezorgd dat het geselecteerde systeem naadloos integreert met bestaande extrusielijnen en dat de stilstandtijd bij omschakelingen tot een minimum wordt beperkt.
Oorzaak: Engineeringteams keuren verpakkingsmachines vaak goed op basis van demonstraties in ruststand in plaats van op basis van productieparameters die onder belasting zijn getest. Deze tekortkoming leidt tot apparatuur die niet geschikt is voor de werkelijke diametervariaties of de continue extrusieproductie.
Impact: Machines met ondergedimensioneerde specificaties hebben moeite met diameterveranderingen, wat leidt tot frequente stilstand, tel- en folieverspilling. Wanneer de verpakkingssnelheid niet aansluit op de extrusieproductie, hopen afgewerkte producten zich op, wordt er vloeroppervlak in beslag genomen en neemt de algehele effectiviteit van de apparatuur (OEE) aanzienlijk af.
Aanbevolen actie: Controleer vóór goedkeuring van de investering of de machine het volledige diameterbereik (16–200 mm) kan bestrijken zonder handmatige herkalibratie. Bevestig dat het systeem minimaal twintig bundels per uur verwerkt met een telnauwkeurigheid van meer dan 99.9% met behulp van optische multi-beam sensoren. De definitieve validatie vereist bevestiging van de mogelijkheden voor bewaking op afstand, snelle toegang tot het herladen van de film en gedocumenteerde onderhoudsintervallen om betrouwbaarheid op lange termijn te garanderen.
🔗 Zie ook : [Gerelateerde apparatuur]( https://www.fhopepack.com/PPR PVC-pipe-bagging-packing-line.html)
🛡️ Conformiteitsverklaring : Deze apparatuur is ontworpen om te voldoen aan de ISO- en ASTM-vereisten. Controleer de specifieke certificeringen bij de fabrikant voordat u tot aanschaf overgaat.
⚙️ Veelgestelde vragen over techniek en werking
Geautomatiseerde verpakkingslijnen ondersteunen de productie van gemengde materialen door de spanningsparameters aan te passen voor zachtere PPR-profielen. De terugverdientijd bedraagt doorgaans acht tot veertien maanden, gebaseerd op de vermindering van arbeidskosten en afval, mits de operators de gestandaardiseerde onderhoudsschema's volgen.
V: Kan één automatische productielijn zowel PVC- als PPR-buizen verwerken?
A: Ja, mits de machine is voorzien van instelbare spanningsregelaars. PPR-profielen zijn mechanisch zachter dan PVC, waardoor een lagere filmspanning van 25 tot 50 Newton nodig is om wandvervorming te voorkomen. Door de leverancier geverifieerde configuraties bevestigen dat één geautomatiseerde unit zonder mechanische omschakeling tussen de materialen kan wisselen.
V: Wat is de gemiddelde terugverdientijd voor de overstap van handmatig naar automatisch bundelen?
A: Op basis van gangbare branchebenchmarks levert de vervanging van drie handarbeiders door één geautomatiseerde machine een jaarlijkse besparing op arbeidskosten op van ongeveer $60,000 tot $80,000, rekening houdend met standaard loon en overheadkosten. De investering in de apparatuur is doorgaans binnen acht tot veertien maanden terugverdiend, afhankelijk van het aantal dagelijkse bedrijfsuren en de lokale arbeidskosten.
V: Moet ik het zakmateriaal veranderen als ik rekfolie gebruik voor kleine buizen?
A: Nee. De rekfolie zelf fungeert als de primaire bundel- en beschermlaag. Voor buizen met een diameter van 16–32 mm is de combinatie van dunwandige polyethyleenfolie (0.04 mm dikte) met thermische afdichting de meest kosteneffectieve oplossing. Geweven zakken zijn alleen nodig als eindgebruikers specifiek om een versterkte buitenverpakking vragen.
V: Welk onderhoud is cruciaal voor het behoud van de telnauwkeurigheid?
A: Optische sensoren moeten dagelijks worden gereinigd om PVC-stof en productieresten te verwijderen, die de multi-beam detectie kunnen verstoren. Kalibratie moet elke 500 bedrijfsuren worden uitgevoerd met behulp van een referentiebuis met een bekende diameter. Moderne systemen bevatten zelfdiagnostische waarschuwingen die worden geactiveerd wanneer de detectienauwkeurigheid onder de 99.5% daalt.
V: Hoe verwerkt de machine bochten in buizen of buizen met een onregelmatige vorm?
A: De V-vormige transportband en bufferzone zijn ontworpen om kleine maatafwijkingen op te vangen en tolereren buigingen tot 2 mm per meter. Voor sterk vervormd ruw materiaal wordt een voorrichthulpstuk aanbevolen. De technische specificaties van de leverancier moeten de tolerantiegrenzen expliciet vermelden voordat tot aankoop wordt overgegaan.