Samenvatting: Deze casestudy onderzoekt een upgrade van de inline verpakking voor een pijpextrusiefabriek met een hoge productiecapaciteit, waarbij het offline wikkelen werd vervangen door een horizontale orbitale wikkelaar. Het beschrijft een fabrikant die lineaire producten tot zes meter lang produceert en die de stijgende arbeidskosten en kwaliteitsverschillen wilde aanpakken. De tekst legt uit dat het belangrijkste knelpunt lag in de niet-afgestemde extrusiesnelheden en handmatige verpakkingsprocessen, wat leidde tot productiestops en folieverspilling.
<iframe loading="lazy" width="1410" height="793" src=" https://www.youtube.com/embed/ZQEoUwb8isg ” title=”Pallet Stretch Wrapper & automatic wrapping machine” frameborder=”0″ allow=”accelerometer; autoplay; clipboard-write; encrypted-media; gyroscope; picture-in-picture” web-share” allowfullscreen>
🛠️ Achtergrond van de klant
Deze grootschalige fabrikant van buizen en profielen werkt in drie ploegen per dag en produceert lineaire producten tot zes meter lang voor de bouw- en logistieke sector. Geconfronteerd met stijgende arbeidskosten en kwaliteitsverschillen, gaf het management prioriteit aan een verbetering van de verpakking om de doorvoer constant te houden en tegelijkertijd de veiligheid van uitgaande zendingen te waarborgen.
Deze fabrikant levert aan regionale infrastructuurprojecten en commerciële distributeurs. Hun productielijnen omvatten PVC-extrusie en het walsen van stalen buizen. De fabriek verzendt gemengde ladingen van lange objecten die tijdens het transport een veilige verpakking vereisen. Voor dit project maakte de verpakkingsafdeling gebruik van semi-autonome stations die zich stroomafwaarts van de hoofdproductielijn bevonden. Het managementteam richtte zich op het handhaven van een constante doorvoer, terwijl tegelijkertijd de stijgende arbeidskosten en de variaties in kwaliteitscontrole van uitgaande zendingen werden aangepakt.
🏗️ Uitdaging
Het grootste knelpunt werd veroorzaakt door niet-afgestemde extrusiesnelheden en handmatige verpakkingsprocessen, wat leidde tot frequente productiestops, overmatig folieverlies en inconsistente ladingbeheersing. Operators hadden moeite om batchverwerking te synchroniseren met continue productie, wat resulteerde in vertragingen in de wachtrij en onvoorspelbare verzendgereedheid.
De bestaande opstelling vereiste dat operators producten handmatig van de productieband naar een aparte verpakkingsmachine overbrachten. Deze batchverwerking zorgde voor wachtrijen tijdens piekuren. Operators hadden moeite met het instellen van de foliespanning voor verschillende productdiameters, wat leidde tot losse wikkels bij dunnere profielen en overmatig foliegebruik bij dikkere buizen. Door het gebrek aan synchronisatie kon de verpakkingssnelheid niet betrouwbaar worden afgestemd op de output van de extruder. Hierdoor liep de fabriek het risico op stilstand wanneer de productie stroomopwaarts de handmatige verwerkingscapaciteit overschreed.
📈 Oplossingsontwerp
De upgrade integreert een horizontale orbitale wikkelaar direct op de V-bandtransporteur, waardoor automatisch foliesnijden en PLC-gestuurde snelheidsregeling mogelijk zijn voor een naadloze inline werking tot wel 25 meter per minuut. Deze configuratie elimineert handmatige overdrachtstappen en zorgt tegelijkertijd voor consistente wikkelpatronen bij verschillende buisdiameters.
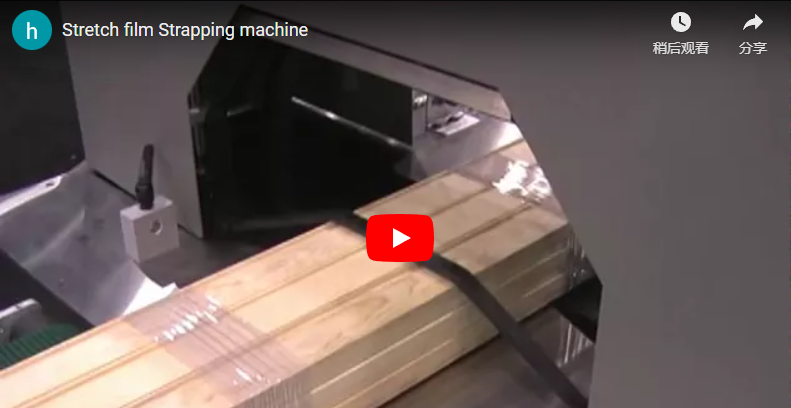
Er is gekozen voor een horizontale orbitale wikkelmachine omdat lineaire objecten zoals buizen een ringrotatie rond de productlengte vereisen in plaats van een palletomwenteling. Deze configuratie maakt het mogelijk dat de wikkelaar stilstaat terwijl het product erdoorheen beweegt, of dat de ring ronddraait terwijl de lijn vordert. De kerninnovatie zit in de V-bandtransporteur, die een stevige grip biedt voor ronde en onregelmatige vormen zonder slippen.
Voor installaties die hete extrudaten verwerken, is de materiaalkeuze van de transportband cruciaal. Standaard rubberen transportbanden kunnen degraderen bij blootstelling aan hitte, wat tot verontreiniging kan leiden. Hittebestendige siliconen- of hittebestendige polyurethaanbanden worden aanbevolen voor producten die een temperatuur boven de 40 °C bereiken. Dit garandeert betrouwbaarheid op lange termijn en voorkomt defecten aan de folie of het product.
Specificaties van de V-bandtransporteur
| Parameter | Typisch bereik / instelling | Functie voor eenvoudige taal |
|---|---|---|
| Bandsnelheid | 5–25 m/min (komt overeen met de lijnoutput) | Verplaatst producten stabiel en zonder te slippen, zelfs onder zware belasting. |
| Bandafstand | 50 mm–200 mm (verstelbaar) | Geschikt voor verschillende buisdiameters en voorkomt oprollen tijdens transport. |
| V-hoekgeometrie | 60 ° –90 ° | De houders zorgen voor een stevige bevestiging van ronde profielen voor een stabiele centrering. |
Opmerkingen over het besturingssysteem: De PLC (Programmeerbare Logische Controller) fungeert als het centrale brein van de machine, slaat vooraf ingestelde recepten op en coördineert automatisch de motorbewegingen. Servosynchronisatie zorgt ervoor dat de wikkelring in een precieze verhouding tot de transportsnelheid roteert, waardoor het ophopen of uitrekken van de folie tijdens het transport wordt voorkomen. De spanningsregeling maakt gebruik van instelbare mechanische remmen om een constante wikkelspanning te behouden zonder delicate profielen te beschadigen; de exacte instellingen variëren per model en productgewicht.
De orbitale ring maakt gebruik van een verticale foliewagen die wordt aangedreven door servomotoren. Dit maakt nauwkeurige controle over spiraalvormige wikkelpatronen mogelijk, waarbij het aantal wikkelingen per meter wordt aangepast aan het productgewicht. Automatische foliesnij- en sealmechanismen elimineren handmatige foliehandeling aan het einde van elke cyclus. Advies: Als uw toepassing buitenopslag of zeetransport betreft, kies dan voor sealen met een heet mes om een vochtbestendige afsluiting aan het uiteinde van de folie te creëren, terwijl mechanisch klemmen volstaat voor droge distributie binnenshuis.
Voor specifieke eisen op het gebied van pijphandling kunt u gedetailleerde specificaties over continue integratie bekijken in onze online oplossingen voor pijpverpakkingslijnen [ https://www.fhopepack.com/Plastic-Pipe-Packing-Line/online-pipe.html ].
🛡️ Implementatie
Een succesvolle implementatie vereiste een nauwkeurige mechanische uitlijning van de transportbandinterface, servogestuurde ringsynchronisatie en systematische kalibratie van de parameters voor filmspanning, overlap en snijlengte. Deze aanpassingen garanderen betrouwbare prestaties bij diverse productbreedtes en minimaliseren de tussenkomst van de operator tijdens ploegwisselingen.
De integratiefase richtte zich op drie belangrijke technische aanpassingen: mechanische koppeling, elektronische synchronisatie en procesvalidatie. De V-bandtransporteur werd direct op het bestaande afvoerpunt van de productielijn gemonteerd. De uitlijningstoleranties liggen doorgaans tussen 1 mm en 3 mm, hoewel de exacte eisen variëren per model en productgewicht om afwijkingen tijdens transport met hoge snelheid te voorkomen.
De synchronisatiemodi werden geconfigureerd op basis van de productiepatronen. Continue extrusielijnen profiteren van "lijnsnelheidsregeling", waarbij de wikkelring roteert met een verhouding die is gekoppeld aan de transportsnelheid. Intermitterende lijnen gebruiken "start/stop-synchronisatie" voor batchverwerking. Het PLC-systeem slaat recepten op voor verschillende producttypen, waardoor operators parameters via de HMI kunnen wijzigen zonder handmatige herkalibratie.
Wikkelsynchronisatie en filmparameters
| Parameter | Typische instelling / bereik | Functie voor eenvoudige taal |
|---|---|---|
| Ringrotatie | 0–50 tpm (instelbaar) | Regelt hoe snel de folie zich om de lengte van het product wikkelt. |
| Filmspanning | 30N–150N (gebruikelijk bereik in de industrie) | Zorgt ervoor dat de wikkeling strak genoeg blijft om ladingen vast te zetten zonder de buizen te pletten; varieert per model en productgewicht. |
| Overlapcontrole | 30%–70% (varieert per toepassing) | Bepaalt hoeveel de folie zichzelf overlapt voor extra stevigheid of kostenbesparing. |
| Lengte knippen | Tolerantie van ±50 mm tot 150 mm (typisch) | Snijd na elke cyclus consequent overtollige folie af om verspilling te voorkomen. |
Veldvalidatie bevestigde dat het V-riemsysteem de productstabiliteit behield, zelfs tijdens acceleratiefasen. Operators rapporteerden minder vermoeidheid doordat de machine het laden, wikkelen en lossen autonoom afhandelde. Voor toepassingen met stalen staven die een zware synchronisatie vereisen, gelden vergelijkbare integratieprotocollen; zie de details van onze automatische verpakkingslijn voor stalen staven [ https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic%20steel-rod-packing-line.html ] voor meer informatie over het verwerken van zwaardere ladingen.
🔗 Zie ook : [Gerelateerde apparatuur]( https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic steel-rod-packing-line.html)
⚙️ Resultatengegevens
De werkzaamheden na de installatie tonen een aanzienlijke vermindering van handmatige handelingen, een consistente krachtoverdracht bij alle laadhoogtes en een stabiele inline verwerking met een snelheid van vijfentwintig meter per minuut zonder foliebreuken of productbeschadiging. Deze resultaten pakken direct de eerdere knelpunten in de doorvoer aan.
De upgrade transformeerde het verpakkingsproces van een arbeidsintensief knelpunt naar een gestroomlijnde uitbreiding van de productie. De volgende resultaten werden in het eerste kwartaal van de ingebruikname geregistreerd:
-
Arbeidsefficiëntie: Handmatige laad- en loswerkzaamheden werden geëlimineerd, waardoor de personeelsbehoefte voor de verpakking met twee operators per ploegendienst werd verminderd.
-
Doorvoerconsistentie: De lijnsnelheden namen effectief toe doordat de verpakking niet langer bepalend was voor het extrusietempo. Het systeem handhaafde een snelheid van 25 m/min zonder verstoppingen of verlies van filmspanning.
-
Kwaliteitsverbetering: De variatie in de inpakkracht is aanzienlijk afgenomen. Uniforme inpakpatronen hebben klachten van klanten over losse ladingen tijdens transport voorkomen.
-
Filmgebruik: Automatische snijoptimalisatie en gecontroleerde overlapping verminderden de filmverspilling met ongeveer 10-15% in vergelijking met handmatige instellingen, hoewel de werkelijke besparing varieert afhankelijk van de voorrekconfiguratie en de inefficiënties van de basisinstellingen.
Deze resultaten tonen aan dat inline-integratie meetbare voordelen oplevert op het gebied van zowel operationele snelheid als kwaliteitsborging van het product.
🛠️ ROI-analyse
De financiële opbrengsten vloeien voornamelijk voort uit het vervangen van werknemers en een geoptimaliseerd filmverbruik, wat doorgaans resulteert in terugverdientijden van twaalf tot achttien maanden voor bedrijven die twee operators per ploegendienst vervangen. Deze prognoses gaan uit van standaard loonstructuren en houden rekening met lagere kosten voor herstelwerkzaamheden.
Het financiële model voor deze upgrade is gebaseerd op meetbare kostenbesparingen ten opzichte van de investeringskosten van de horizontale orbitale behuizing. De belangrijkste drijfveer is arbeidsarbitrage; het elimineren van repetitieve handmatige taken maakt herplaatsing van personeel naar waardevollere functies mogelijk of vermindert de personeelsbehoefte bij personeelsverloop.
-
Besparing op arbeidskosten: Uitgaande van de gebruikelijke industriële basislonen van ongeveer $28-$32 per geladen uur bij een drieploegendienst, levert het schrappen van twee verpakkingsfuncties meetbare jaarlijkse besparingen op.
-
Foliekostenbesparing: Nauwkeurige spanningsregeling en automatisch snijden minimaliseren oververpakking. De typische besparing op folie ligt tussen de 10% en 20%, afhankelijk van de inefficiënties en de voorrekinstellingen.
-
Herwerk voorkomen: Consistente verpakkingen verminderen afgekeurde zendingen en klachten van klanten, waardoor de winstmarges beschermd blijven.
Aanname bij de inkoop: Terugverdienberekeningen moeten de installatiekosten en eventuele noodzakelijke aanpassingen aan de transportband omvatten. Controleer de schattingen van de leverancier met betrekking tot de besparing op voorgerekte folie, aangezien de werkelijke prestaties afhangen van de foliekwaliteit en de productvorm. In omgevingen met een hoge bedrijfscontinuïteit wordt de terugverdientijd doorgaans verkort tot 12-18 maanden vanwege de bescherming van het constante productievolume.
Checklist voor aankoopbeslissingen
-
Productgeometrie: Controleer de lineaire afmetingen; zorg ervoor dat de lengte binnen de speling van de verpakkingsring past (doorgaans tot 6 meter standaard).
-
Warmtebeheer: Als de temperatuur van de producten hoger is dan 40 °C, gebruik dan hittebestendige V-riemmaterialen om degradatie te voorkomen.
-
Synchronisatiebehoeften: Bepaal of de productie continu of intermitterend is om de juiste PLC-synchronisatiemodus te selecteren.
-
Sluitmethode: Kies voor heteluchtverzegeling voor vochtgevoelige toepassingen; een mechanische klem kan volstaan voor droge opslag.
-
Integratieruimte: Controleer of de vloerruimte een directe uitlijning van de transportband mogelijk maakt zonder dat er overmatige bufferruimte nodig is.
🛡️ Conformiteitsverklaring : Deze apparatuur is ontworpen om te voldoen aan de ISO- en CE-vereisten. Controleer de specifieke certificeringen bij de fabrikant voordat u tot aanschaf overgaat.
FAQ
Wat onderscheidt een V-bandtransporteur van een rollenbandtransporteur in deze toepassing? V-banden bieden een superieure grip op ronde objecten zoals buizen en pijpen door het product in een V-vorm te omsluiten. Rollen kunnen ervoor zorgen dat cilindrische objecten roteren of zijdelings verschuiven, waardoor extra geleidingssystemen nodig zijn. V-banden behouden een constante tractie bij snelheden tot 25 m/min zonder te slippen.
Kan dit systeem automatisch omgaan met variabele productlengtes? Ja. De PLC-synchronisatie past het aantal wikkelingen aan op basis van sensoren die de objectlengte detecteren. Kortere objecten krijgen minder wikkelingen per cyclus, terwijl langere objecten een uitgebreider wikkelpatroon activeren. Het snijden van de folie vindt nauwkeurig plaats aan het einde van elke cyclus, ongeacht de lengte.
Hoe voorkomt de orbitale wikkelaar schade aan zachte kunststof buizen? Het systeem maakt gebruik van instelbare foliespanning en gecontroleerde overlapverhoudingen. Operators kunnen lagere spanningswaarden instellen voor delicate PVC- of PE-buizen. De V-riem zorgt voor een gelijkmatige gewichtsverdeling, waardoor puntdruk die zachte profielen tijdens de rotatie zou kunnen vervormen, wordt voorkomen.