Samenvatting Onze online lijn voor het bundelen en verpakken van buizen is direct geïntegreerd na de snij-eenheid voor kunststofextrusie. Het systeem telt automatisch stijve of halfstijve buizen via programmeerbare logische besturing (PLC), verzamelt ze in een speciale contourgoot, vormt een strakke zeshoekige bundel en beveiligt deze met zeer sterk polypropyleen (PP) band of orbitale rekfolie. Standaard machinekinematica verwerkt bundeldiameters van 150 mm tot 350 mm , buislengtes van 3 m tot 6 m en eenheidsgewichten van 10 kg tot 50 kg met een cyclussnelheid van meer dan één bundel per minuut. Dit elimineert knelpunten bij handmatige handelingen en garandeert de rondheid van de buizen tijdens transport.
Inhoudsopgave
- Hoe de bundellijn werkt
- PP-bandje of filmbandje
- De afmetingen van het pakket bepalen
- Controle van het bundelgewicht
- De extruder afstemmen
- Lijn gegevens
- Selectie checklist
- Veelgestelde vragen over techniek
- Volgende stap
- Gerelateerd lezen
- Bronnen
Hoe de bundellijn werkt
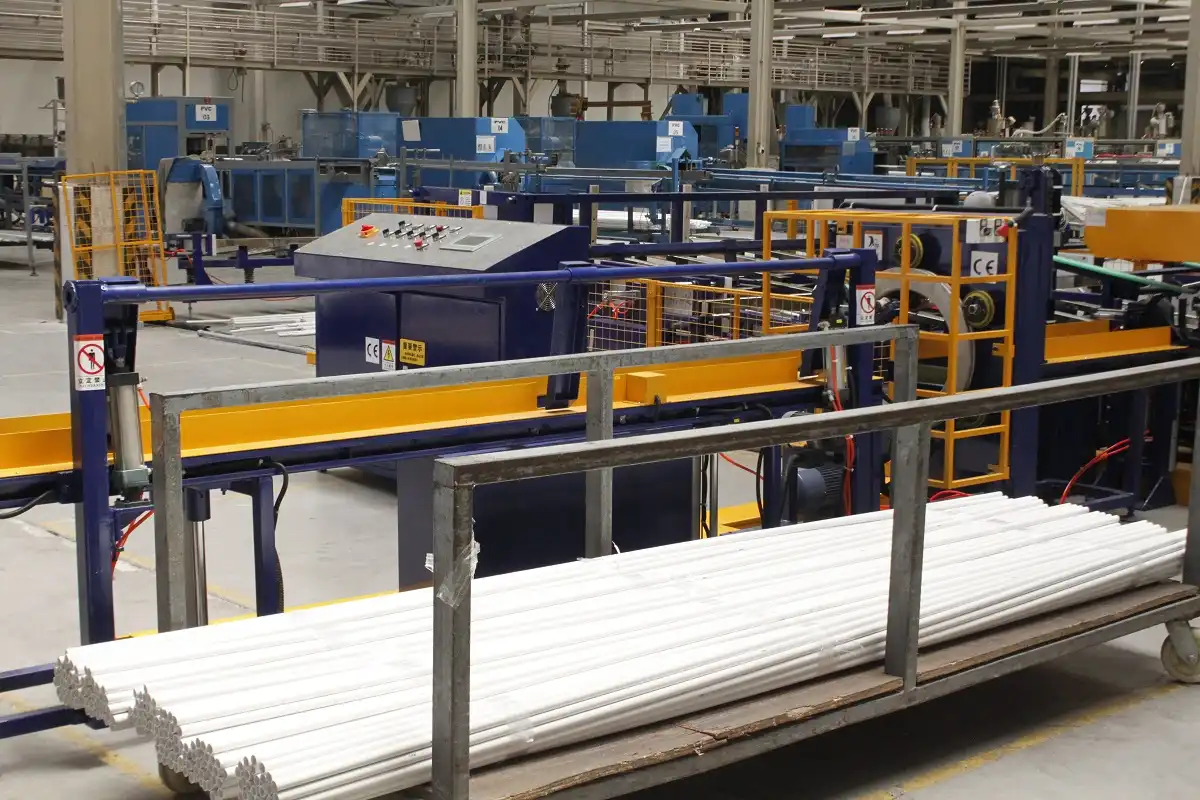
De gesneden buizen worden soepel van de extrusieafvoer en de snijtafel naar de invoerrails van de accumulator getransporteerd. Een optische/inductieve sensorarray telt elke passerende buis ten opzichte van het batch-instelpunt dat is ingevoerd in de programmeerbare logische controller (PLC). Zodra het instelpunt is bereikt, verschuiven de batchpoorten, waardoor de buizen naar beneden rollen in een robuuste, met polyurethaan beklede U-vormige vormgoot.
Een paar pneumatische afrondingsarmen dalen neer over de buizenbundel en sluiten naar binnen om de losse buizen samen te persen tot een compacte, symmetrisch verpakte cilindrische bundel. Terwijl de bundel stevig in de trog wordt gehouden, schuift de omsnoeringswagen vooruit: een hogesnelheidsbaan geleidt de PP-band rond de omtrek van de bundel, spant de band aan tot de geprogrammeerde limiet, voert een ultrasone of wrijvingslasafdichting uit en snijdt de band vlak af. De mechanische afrondingsarmen handhaven een constante druk rond de bundel totdat de omsnoering is gecontroleerd, waardoor de bundel zijn cirkelvorm behoudt wanneer deze met bovenloopkranen of hijsbanden wordt opgetild.
De bediening verloopt via een centraal touchscreen HMI-paneel op de primaire elektrische kast, waardoor parameters snel kunnen worden gewijzigd en handmatige/automatische modus kan worden geselecteerd. Een extra bedieningsconsole met drukknopbediening voor het starten, pauzeren en stoppen van de cyclus (noodstop) is direct bij het omsnoeringsstation gemonteerd voor lokale instelling en onderhoud. De aanvoerband kan direct online worden gekoppeld aan de afvoerlijn van de extrusie of offline worden gevoed vanuit een bulkbuisopslag.
PP-bandje of filmbandje
| Bindende optie | Retentiemechanisme | Technisch advies |
|---|---|---|
| Polypropyleen (PP) omsnoeringsband | Smalle, mechanische banden met hoge spanning worden aangebracht over de lengte van de bundel (doorgaans op 2 tot 4 bevestigingspunten). | Aanbevolen voor stijve PVC-U-, PPR- en dikwandige buizen waar maximale bundelstijfheid vereist is voor gebruik met hijsbanden, vorkheftrucks of in stellingen. |
| LLDPE-rekfolieband | Brede orbitale wikkelkragen aangebracht rond bundeldoelpunten | Aanbevolen voor flexibelere buizen (PE-RT, PEX, dunwandig PE) of glanzende decoratieve profielen die gevoelig zijn voor plaatselijke deukjes of scheurtjes in het oppervlak. |
PP-band zorgt voor een hoge trekkracht binnen een compacte contactbreedte, waardoor axiale verschuiving en bundelvervorming tijdens ruw transport worden voorkomen. Rekfolieband verdeelt de druk over een 100 tot 250 mm brede foliestrook, waardoor schuifspanning op de kwetsbare pijpwanden wordt geëlimineerd. Beide bindmodules hebben een identieke constructie en montage-interface, waardoor onze engineers uw lijn specifiek kunnen configureren volgens uw distributiestandaard.
De afmetingen van het pakket bepalen
Uniforme ronde buizen vormen van nature een stabiele, dicht opeengepakte hexagonale configuratie met een hoge dichtheid. Elke concentrische ringlaag (k) rond een centrale kernbuis voegt 6 buizen toe ten opzichte van de voorgaande laag, waardoor standaard stabiele aantallen van 7, 19, 37 en 61 buizen ontstaan:
Total Pipe Count = 1 + 3 × k × (k + 1)
De totale buitendiameter van de bundel over de zeshoekige vlakken bedraagt ongeveer (2k + 1) × Pipe OD:
| Concentrische ringen (k) | Aantal pijpen | Bundelbreedte over de vlakken (20 mm buitendiameter) | Bundelbreedte over de vlakken (32 mm buitendiameter) |
|---|---|---|---|
| 1 | 7 | 60 mm (Onder het minimale venster) | 96 mm (Onder het minimale venster) |
| 2 | 19 | 100 mm (Onder het minimale venster) | 160 mm (Standaardwerking) |
| 3 | 37 | 140 mm (Onder het minimale venster) | 224 mm (Standaardwerking) |
| 4 | 61 | 180 mm (Standaardwerking) | 288 mm (Standaardwerking) |
Omdat de standaard mechanische trog- en afrondarmen werken binnen een bereik van 150 mm tot 350 mm bundeldiameter, moeten de buisafmetingen worden afgestemd op deze geometrische drempelwaarden. Een bundel van 37 buizen met een buitendiameter van 32 mm levert bijvoorbeeld een bundel van 224 mm op, wat precies binnen het optimale bereik van de machine valt. Omgekeerd vereist het bundelen van buizen met een buitendiameter van 20 mm een 4-ringspatroon (61 buizen, 180 mm breed) om de automatische klemdrempel te bereiken.
Controle van het bundelgewicht
Het standaard constructieframe, de transportarmen en de uitwerpers zijn ontworpen voor bundeleenheden met een gewicht tussen 10 kg en 50 kg.
Voorbeeld van een massaberekening voor een stijve PVC-buis (32 mm buitendiameter, 2.0 mm wanddikte, 4.0 m snijlengte, PVC-materiaaldichtheid ≈ 1.4 g/cm³):
| Technische parameter | Formule / Berekening | Resultaatwaarde |
|---|---|---|
| Dwarsdoorsnedeoppervlakte van de pijpwand | π × (R_buiten² − R_binnen²) = π × (16² − 14²) | 188.5 mm² |
| Lineaire massa per meter | 188.5 mm² × 1 m × 1.4 g/cm³ | ≈ 0.264 kg/m |
| Nettogewicht per pijp van 4 m | 0.264 kg/m × 4.0 m | ≈ 1.06 kg |
| Nettogewicht voor een bundel van 37 pijpen | 37 pijpen × 1.06 kg | ≈ 39.2 kg |
Deze constructie van 39.2 kg valt ruim binnen de ontwerplimieten van 10-50 kg. Bij een opschaling naar een bundel van 61 buizen van dezelfde lengte van 4 meter stijgt het gewicht echter tot ongeveer 64.7 kg, waarmee de standaard belasting wordt overschreden.
Voor programma's met producten van hoge massa versterkt ons engineeringteam de pneumatische trogkoppeling, vergroot de indexeermotor van de omsnoeringskop en rust het losstation uit met aangedreven rollenbanen.
De extruder afstemmen
Het bundel- en bindstation voltooit een complete sequentie van contouren, spannen, sealen en uitvoeren in minder dan 60 seconden (nominale snelheid: > 1.0 bundel/min ).
Om de synchronisatie van de productie te controleren, berekent u de vulgraad van uw productielijn:
Extruder Pipe Output (pipes/min) ÷ Bundle Pipe Count = Bundle Demand Rate (bundles/min)
Toepassingsvoorbeeld : Een geautomatiseerde extrusielijn die met een snelheid van 48 m/min buizen van 4.0 m snijdt, produceert 12 buizen per minuut . Bij het samenstellen van bundels van 37 buizen:
12 pipes/min ÷ 37 pipes/bundle = 0.324 bundles/min (1 bundle every 3.08 minutes)
De geautomatiseerde verpakkingslijn presteert aanzienlijk beter dan de accumulatiesnelheden van de downstream-processen, biedt ruime buffercapaciteit en maakt bediening door één operator mogelijk van meerdere parallelle extrusiecellen.
Lijn gegevens
| technische specificaties | Standaard Engineering-assortiment |
|---|---|
| Klemdiameter van de bundel | 150 – 350 mm |
| Toepasselijke pijplengte | 3.0–6.0 m (lengtes op maat verkrijgbaar) |
| Bundelgewichtcapaciteit | 10–50 kg (zware frames tot 150 kg) |
| Batchtelmethode | Hogesnelheidssensor met programmeerbare HMI-instelpunten |
| Cyclussnelheid | > 1 bundel per minuut (afhankelijk van het aantal gelijke standen) |
| Compatibiliteit van bindmedia | Polypropyleen (PP) omsnoeringsband of LLDPE orbitale rekfolie |
| Invoerintegratie | Rechtstreeks inline vanaf de extrusiezaag of offline vanaf het accumulatorrek. |
| Fabriekspneumatiekvoorziening | Schone, droge perslucht bij 0.5–0.7 MPa (5–7 bar) |
| Elektrische bediening | Siemens/Schneider PLC met kleurentouchscreen HMI |
Selectiechecklist voor een pijpbundellijn
- Pijp materiaal: PVC, PE, PPR, ABS of elektrische buis.
- Geometrie: Toleranties voor buitendiameter (OD), binnendiameter (ID) en wanddikte.
- Eindvoorwaarde: Eenvoudige vierkante sneden, verbrede/uiteinden of voorgeboorde buizen.
- BundelprofielDoelstelling: aantal buizen per verpakking, streefwaarde voor de dwarsdoorsnede van de bundel en streefwaarde voor het gewicht.
- Extrudersnelheid: Nominale extrusiecapaciteit in lineaire meters per minuut en stuks per minuut.
- Bindende specificatie: PP-band versus rekfolie, bandbreedte, treksterkte en aantal bevestigingspunten over de lengte.
- Downstream-automatisering: Integratievereisten voor geautomatiseerd inpakken in plastic zakken, krimpfolie aanbrengen of robotgestuurd palletiseren.
Veelgestelde vragen over techniek
V: Kan dezelfde machine zowel PP-omsnoering als rekfolie verwerken?
A: Het machinechassis is modulair opgebouwd. We kunnen het primaire bindstation configureren met een geautomatiseerde PP-omsnoeringseenheid of een orbitale rekfoliewikkelaar. Er zijn ook hybride configuraties met twee koppen beschikbaar voor bedrijven die zowel zware industriële buizen als krasgevoelige decoratieve profielen verwerken.
V: Wat is het optimale aantal buizen om een ronde bundel te garanderen?
A: Stabiele, zelfvergrendelende bundels worden verkregen door hexagonale, dicht opeengepakte lagen van 7, 19, 37 of 61 buizen . Op maat gemaakte trogvormende klemmen kunnen ook worden geprogrammeerd om half-hexagonale of vierkante patronen te klemmen voor gespecialiseerde kratten.
V: Hoe is het systeem geschikt voor PVC-buizen met mof (of trechtervormige uiteinden)?
A: Bij buizen met een mofvorm kunnen de buizen afwisselend kop-staart worden geladen, of de bundelgoot kan worden verschoven zodat alle verbrede mofuiteinden de primaire bevestigingsboog niet raken, waardoor het wegglijden van de band op taps toelopende wanden wordt voorkomen.
V: Hoe snel is de omsnoeringscyclus in vergelijking met de extrusieproductie?
A: Het omwikkelen en uitwerpen van een complete bundel duurt 30 tot 50 seconden, afhankelijk van het aantal omwikkelposities. Omdat extrusielijnen doorgaans 2 tot 5 minuten nodig hebben om een volledige verpakking van 19 tot 37 buizen te verzamelen, werkt de verpakkingslijn ruim voor op de capaciteit van de extruder.
V: Kan het bundelen van producten verderop in het proces direct gekoppeld worden aan geautomatiseerd inpakken in zakken?
A: Ja. Gebundelde bundels kunnen via aangedreven oprolrollen direct in een horizontale pijpzakmachine of foliewikkelmachine worden gelost zonder handmatige overdracht.
Volgende stap
Om een geautomatiseerd bundelstation in uw extrusieproces te integreren:
- Dien uw lijnparameters inStuur uw buislengtes, buitendiameter/wanddiktebereiken en extrusiesnelheid per e-mail naar info@fhopepack.com.
- Bekijk uw 48-uurs engineeringpakket.Ontvang een voorstel voor de plaatsing van apparatuur, inclusief berekeningen voor de bundelindeling en aanbevelingen voor de koppeling.
- Bevestig lijnintegratiePlan een technische beoordeling met ons team van werktuigbouwkundigen om de hoogte van de aanvoerbanden, de lucht- en stroomaansluitingen van de fabriek en de afvoeropstelling te controleren.
Gerelateerd lezen
- Plastic pijpbundel verpakkingsmachine
- Pijpzakverpakkingsmachine
- Video: Verpakkingsmachine voor PVC-buizen in zakken
- Video: automatische machine voor het bundelen en omsnoeren van stalen buizen
Bronnen
- Technische specificaties: FHOPE Serie machines voor het verpakken van kunststof buizenbundels
- Bind- en omsnoeringsnormen: Technische documentatie van FHOPE Packaging Machinery
- Machinedemonstratie: Video van een geautomatiseerd systeem voor het bundelen van buizen en het vastbinden met PP-banden.
- Referentie voor structurele berekeningen: Geometrische dichtstpakvergelijkingen en ASTM/ISO-tabellen voor de dimensionering van thermoplastische buizen.
Laatst bijgewerkt: 2026-10-28