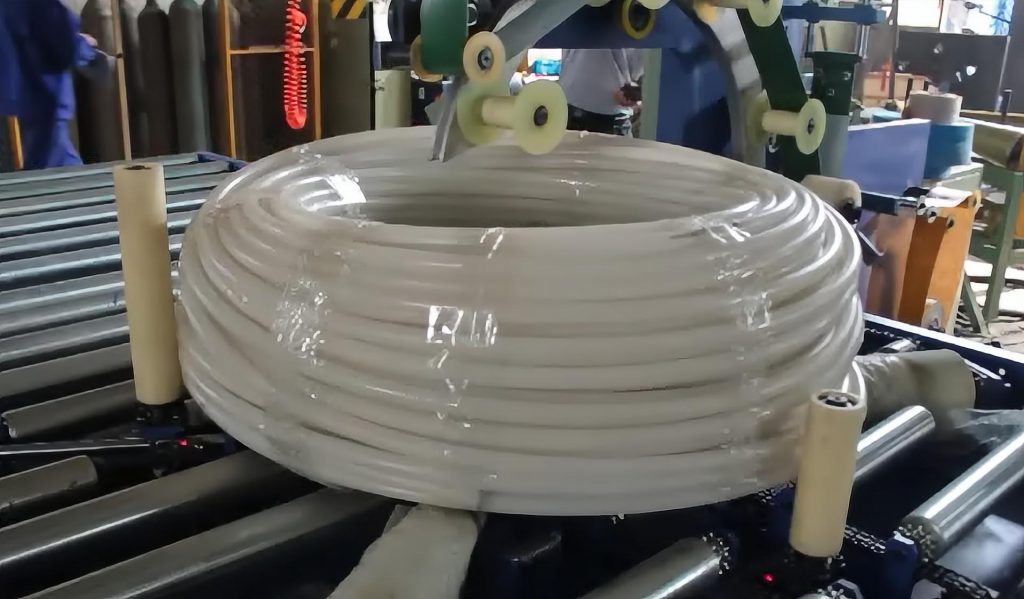
Samenvatting Onze verticale spoelwikkelmachine wikkelt een koperen buisspoel die met de opening naar boven op de tafel ligt. Dit gebeurt door een tapering door de opening van de spoel te voeren, terwijl rollen de spoel draaien. Eén operator laadt de spoel, bevestigt de tape, start het wikkelproces en snijdt de tape aan het einde af. Omdat de opening kleiner is dan de buitenkant, overlapt de wikkeling bij de opening altijd meer. De overlap wordt daarom aan de buitenkant ingesteld.
Inhoudsopgave
- Wat de video laat zien
- Inpakstappen
- Waarom het oog meer overlapt
- Band per spoel
- Waarom koperen buisspiralen worden gewikkeld
- Bediening en veiligheid
- Selectie checklist
- Veelgestelde vragen over techniek
- Volgende stap
- Gerelateerd lezen
- Bronnen
Wat de video laat zien
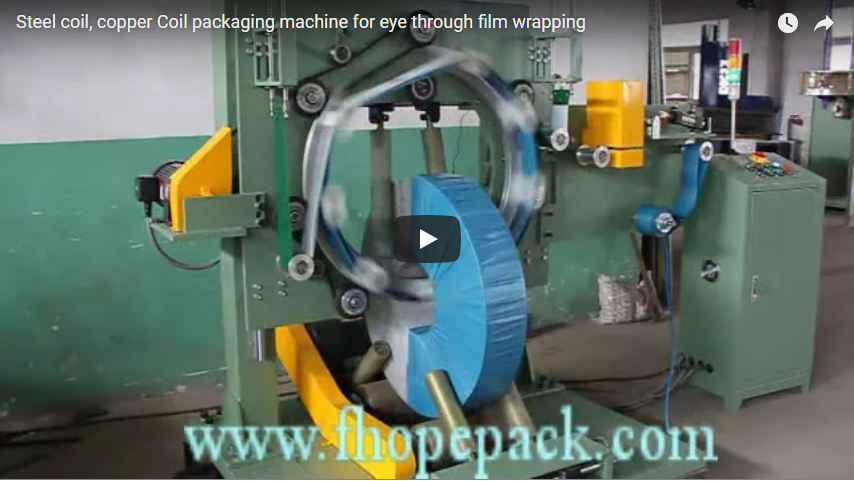
Een opgerolde koperen buis ligt plat op de rollen van onze groene wikkelmachine, met de tape-ring door het oog. Terwijl de ring draait, roteert de rol en hoopt zich witte tape op rond het betreffende gedeelte. De operator stabiliseert de rol met de hand en strijkt de tape aan het begin glad. Afgewerkte rollen, volledig bedekt met witte tape, staan op een pallet naast de machine en reserve tape-rollen liggen bovenop de machine.
Inpakstappen
- Laden. Plaats de koperen buisrol op het wikkelstation. In de video ligt deze plat op de tafelrollen, met de opening naar boven.
- Vastbinden. Bevestig het uiteinde van de tape aan de spoel.
- Begin. Druk op start en de spoel wordt automatisch gewikkeld.
- Besnoeiing. Knip de tape met de hand door als het inpakken klaar is.
- Lossen. Haal de opgerolde spoel van het station.
In de video gebeurt het laden en snijden handmatig, dus het station heeft geen transportband nodig. Een transportband kan per project worden gepland.
Waarom het oog meer overlapt
Wanneer de overlap aan de buitenkant is ingesteld, draait de spoel daar een vaste afstand voor elke ringomwenteling. Bij het oog bestrijkt dezelfde hoek een kortere boog, waardoor elke winding tape daar dichter bij de vorige ligt. Illustratief voorbeeld met 100 mm tape ingesteld op 50% overlap aan de buitenkant van een spoel met een buitendiameter van 700 mm en een binnendiameter van 400 mm:
| Item | Buiten | Oog |
|---|---|---|
| Diameter | 700 mm | 400 mm |
| Omtrek | 2,199 mm | 1,257 mm |
| Vooruitgang per ringomwenteling | 50 mm | 29 mm |
| overlap | 50% | 71% |
Stel de overlap in voor de buitenkant, waar de bekleding het dunst is. Het oog zal altijd meer lagen bevatten. Bij spoelen waar de binnendiameter (ID) dicht bij de buitendiameter (OD) ligt, is het verschil klein.
Band per spoel
In hetzelfde voorbeeld, met een spoel van 200 mm breed, gaat elke winding tape één keer rond het spoelgedeelte.
| Item | Waarde |
|---|---|
| Sectieomtrek, 2 × (150 + 200) | 700 mm |
| Ringomwentelingen, 2,199 ÷ 50 | over 44 |
| Band per rol, 44 × 700 mm | over 31 m |
Bij een overlap van 75% halveert de aanvoer en verdubbelt de hoeveelheid tape per spoel tot ongeveer 62 meter. Controleer de lengte van de taperol ten opzichte van de hoeveelheid tape per spoel voordat u een rolmaat kiest.
Waarom koperen buisspiralen worden gewikkeld
| Risico | Hoe de wikkel helpt |
|---|---|
| Krassen en deuken op de buitenste bochten | Tape zorgt voor het contact bij het stapelen en hanteren. |
| Bezoedelen | De folie houdt lucht en vocht weg van het buisoppervlak. |
| Losse bochten | De wikkel houdt de buis op zijn plaats en loopt door het oog. |
| Vuil in de boring | Door de spoel af te dekken, wordt voorkomen dat stof bij de uiteinden van de buis komt. |
Koperen buis is zacht, dus stel de tapespanning laag genoeg in zodat de wikkeling geen afdrukken op de buitenste windingen achterlaat. Test de spoel eerst zelf voordat u met de productie begint.
Bediening en veiligheid
De ring draait met hoge snelheid door het oog van de rol. Houd uw handen uit de buurt van de ring en de rollen terwijl de rol loopt en knip de tape pas af nadat de machine is gestopt.
De geldende normen zijn afhankelijk van de bestemmingsmarkt. Voor CE-markten beschrijft ISO 12100 de risicobeoordelingsmethode en EN 415-10 de algemene eisen voor verpakkingsmachines.
Selectiechecklist voor een coil wrapper met doorkijkvenster
- Binnendiameter, buitendiameter en breedte van de spoel, van klein naar groot.
- Dikste spoel en buisdiameter.
- Tapemateriaal: PE, PVC, papier of HDPE.
- Overlapping aan de buitenkant.
- Spoelen per ploegendienst.
- Handmatig inrollen of via een transportband.
Veelgestelde vragen over techniek
V: Wat wikkelt de machine in de video? A: Koperen buisspiralen, die plat op de tafel liggen met het oog naar boven.
V: Waarom is de wikkeling dikker bij het oog van de spoel? A: Het oog heeft een kleinere omtrek, dus bij een buitenoverlap van 50% krijgt onze voorbeeldspoel een overlap van 71% bij het oog.
V: Hoeveel tape wordt er gebruikt voor één rol? A: Ongeveer 31 meter in ons voorbeeld, bij een overlap van 50% met tape van 100 mm.
V: Waarom de overlapping aan de buitenkant plaatsen? A: Aan de buitenkant is elke winding het breedst, waardoor de dekking daar het dunst is. Het oog ziet dan meer.
V: Hoe strak moet de tape om de koperen buis zitten? A: Zo strak dat de zachte buitenste windingen niet beschadigd raken. Stel de juiste spanning in door het op uw eigen spoel uit te proberen.
Volgende stap
We plannen uw spoelwikkeling in drie stappen:
- Dien uw lay-outtekening in. met spoelafmetingen, gewichten en output tot info@fhopepack.com.
- Ontvang binnen 48 uur een offerte., met het machine- en bandplan.
- Plan een locatiebezoek om de hantering van de spoelen en de beschikbare vloerruimte te controleren.
Gerelateerd lezen
- Video: slangwikkelmachine, machines voor het verpakken van koperen buizen en pijpen
- Draadwikkelmachines
- Video: Verpakkingsmachine voor stalen en koperen coils met doorzichtige folie.
Bronnen
- Productidentificatie (koperen buisspiraal): FHOPE engineeringteam, 2026-10-04
- De machine in actie: Bekijk onze video over het omwikkelen van coils met een doorzichtige opening op YouTube.
- Overlapping en tape-voorbeelden: onze uitgewerkte voorbeelden, illustratieve waarden
- Toepassingsgebied van de normen: ISO 12100:2010, EN 415-10: 2014
Laatst beoordeeld: 04-10-2026