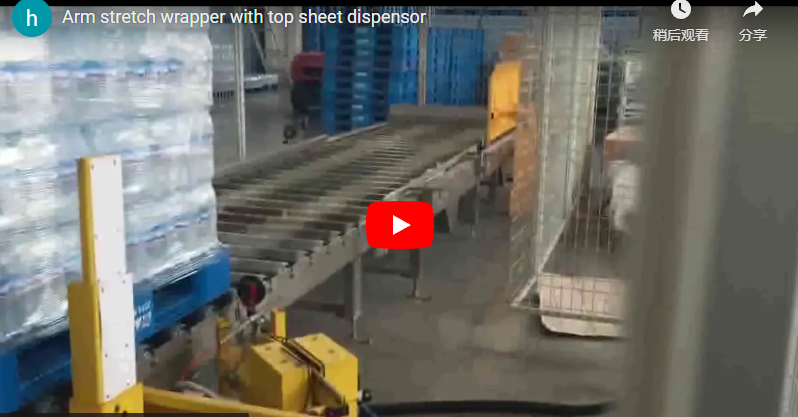
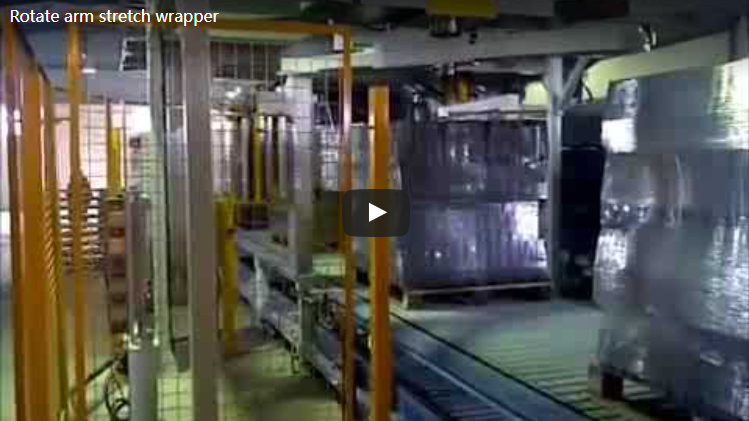
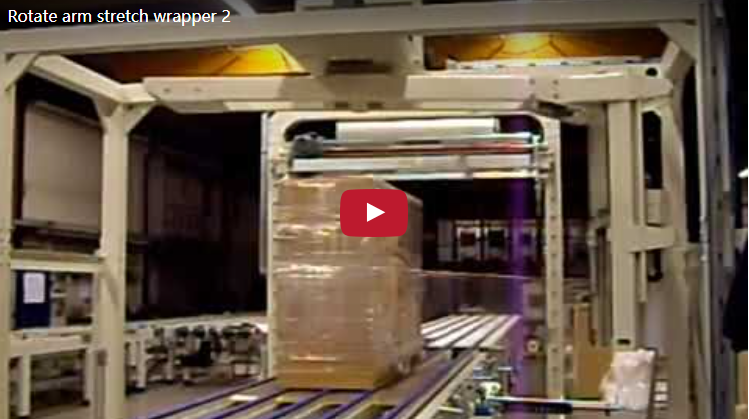
Samenvatting: Deze casestudy analyseert een stretchfoliewikkelsysteem met dubbele roterende armen dat wordt ingezet in de grootschalige logistiek. De geautomatiseerde verpakkingsmachine verwerkt 35 pallets per uur, terwijl de operators op de heftrucks blijven zitten. Belangrijke prestatie-indicatoren zijn een besparing van 46.7 minuten arbeidstijd per uur, geen handmatige foliehandeling meer en het gebruik van borstels om kreukels te voorkomen. De ROI (Return on Investment) wordt behaald door kortere cyclustijden en een geoptimaliseerd LLDPE-verbruik dankzij servogestuurde voorrek.
Een heftruckchauffeur in een druk distributiecentrum zette om 06:30 uur de motor stil. De vorige ploeg had de verpakkingslijnen stilgelegd omdat het handmatig inrijgen van de folie te veel tijd in beslag nam. Het management stond voor een lastige keuze: drie extra inpakkers aannemen of het inpakproces automatiseren zonder de palletstroom te verstoren. De beslissing hing af van de doorvoersnelheid en de veiligheid van de chauffeur.
🛠️ Achtergrond van de klant
De klant beheert een middelgroot distributiecentrum waar gemengde SKU's worden verwerkt op pallets tot 2 meter hoog. Hiervoor is geautomatiseerde verpakkingsapparatuur nodig die 35 eenheden per uur kan verwerken zonder handmatige tussenkomst van de folie.
De fabriek beheert een divers productportfolio met onder andere onregelmatige profielen en zware coils. Bij de materiaalverwerking vooraf zijn vaak oriëntatieveranderingen nodig vóór de uiteindelijke verpakking. Zo wordt bijvoorbeeld regelmatig een coil-kantelaar gebruikt om cilindrische ladingen verticaal uit te lijnen. Vervolgprocessen kunnen een mechanische coil-kantelaar met kantelmechanisme vereisen voor nauwkeurige hoekaanpassingen bij het verwerken van niet-standaard geometrieën.
Nadat de goederen op pallets zijn geplaatst, dient het stretchfolie-wikkelstation als de laatste beschermende verpakkingsstap. De klant verwerkt logistieke eenheden met afmetingen variërend van 800 mm × 800 mm tot 1200 mm × 1200 mm. Volumepieken vereisen een continue werking met minimale stilstandtijd. Bestaande semi-automatische oplossingen konden niet voldoen aan de vereiste cyclustijden voor industriële verpakkingsprocessen.
🏗️ Uitdaging
Bij traditionele semi-automatische verpakking moesten operators van de heftruck afstappen en de folie handmatig inrijgen, wat een arbeidsverlies van 80 seconden per cyclus opleverde. Dit beperkte de doorvoer tot ongeveer 20 pallets per uur en leidde tot meer folieverspilling door inconsistente spanningstoepassing.
Uit de operationele analyse kwamen drie cruciale knelpunten in de oude workflow naar voren. Handmatige interventie leidde tot variabiliteit in de stabiliteit van de lading en de kwaliteit van de beschermende verpakking. De repetitieve bewegingen van demonteren, inrijgen, snijden en opnieuw monteren creëerden veiligheidsrisico's en vermoeidheidsgerelateerde fouten.
De belangrijkste operationele sancties omvatten:
-
Handmatig filminvoeren: Operators besteedden 30 seconden per cyclus aan het positioneren van het begin van de film op de rol.
-
Af- en opstapcyclus: Het afstappen en weer opstappen in de heftruck duurde 30 seconden.
-
Handmatig snijden en opnieuw opstarten: Het doorsnijden van de film en het opnieuw initialiseren van de machine kostte 15 seconden extra.
De cumulatieve arbeidsvertraging bedroeg 80 seconden per pallet. Met dit tempo kon één operator ongeveer 20 ladingen per uur verwerken tijdens een achturige werkdag. De folieverspilling was gemiddeld hoger door het inconsistente handmatig aanbrengen van de voorspanning. Het management had behoefte aan een oplossing die handmatig contact elimineerde en tegelijkertijd de integriteit van de folie verbeterde.
📈 Oplossingsontwerp
De geselecteerde stretchfoliewikkelaar met dubbele roterende arm combineert dubbele robotische folieverwerking met een borstelachtig hulpsysteem en levert een doorvoer van 35 pallets per uur dankzij bediening op afstand, waardoor heftruckchauffeurs de wikkelcycli vanuit hun stoel kunnen starten zonder handmatige tussenkomst.
Deze orbitale wikkeloplossing maakt gebruik van een drielaagse automatiseringsarchitectuur. Het ontwerp is gericht op het elimineren van contact tussen de operator en de folie, terwijl tegelijkertijd een nauwkeurige spanningsregeling wordt gehandhaafd bij variërende hoogtes en gewichten van de lading. Het verpakkingssysteem gebruikt een programmeerbare logische controller (PLC) – een geautomatiseerde sequentie-eenheid – om robotarmen, voorrekrollen en gladstrijkborstels te synchroniseren.
Prestatie specificaties
| Parameter | Specificaties | Staat van het product |
|---|---|---|
| Doorvoer | 35 pallets/uur | Continue bedrijf met heftruckstroom |
| Cyclustijd | 157 seconden (2.6 min) | Omvat aanpak, plaatsing, inpakken en verwijdering. |
| rotatiesnelheid | 15-18 tpm | Tijdens de fase van het aanbrengen van de folie |
| Palletcapaciteit | 800–1200 mm × 800–1200 mm | Standaard Euro- en industriële basismaten |
| Maximale laadhoogte | 2000 mm | Onder gecontroleerde leveranciersvoorwaarden |
| Film Type | LLDPE, 0.25 mm × 500 mm | Rollen van 15 kg; controleer de kernmaat bij de leverancier. |
| Voorrekverhouding | 200-300% | Gemotoriseerde servogestuurde rollen voor nauwkeurige spanningsregeling |
| Spanningsbereik | 30–150 N | Instelbaar via PLC-interface |
Automatiseringslagen
-
Laag 1: Dubbele robotgestuurde filmverwerking
- De automatische filmtoevoer pakt de filmrollen uit aparte magazijnen.
- Gesynchroniseerde geleiders leiden de folie door voorrek-eenheden.
- Pneumatische snijders positioneren zich binnen ± 2 mm nauwkeurigheid met beide armen.
- Door vacuümzuiging worden de filmuiteinden vastgehouden voor een onmiddellijke start van de volgende cyclus.
-
Laag 2: Bediening via afstandsbediening
- De waterbestendige RF-afstandsbediening biedt 100 meter bereik.
- Met één druk op de knop start het volledige inpakproces.
- LED-feedback geeft de status aan: groen (wikkelen), geel (pauze), rood (fout).
- De noodstopfunctie voldoet aan veiligheidsintegriteitsniveau 2 (SIL2), wat een geverifieerde betrouwbaarheid garandeert bij het reageren op gevaren.
-
Laag 3: Intelligente filmondersteuning
- Gladmaken met een borstel wordt toegepast 5–15 N druk via nylonborstels (Ø150 mm).
- Pneumatische cilinders passen de borstelkracht aan op basis van de realtime filmspanning.
- Borstels oscilleren ± 45 ° om de film glad te strijken bij wisselende belastingprofielen.
- Automatische zelfreiniging wordt elke keer geactiveerd 10 cycli.
Tip: Controleer vóór het bestellen de afmetingen van de filmrol (bijv. 500 mm kern) bij de leverancier om compatibiliteit met het magazijn van de robotarm te garanderen. Niet-overeenkomende kernen kunnen invoerfouten veroorzaken tijdens hogesnelheidsbewerkingen.
🛡️ Implementatie
Voor de implementatie van het roterende verpakkingssysteem was het nodig om gemotoriseerde spanrollen te integreren met pneumatische foliesnijders en borstelachtige gladmaakmechanismen. Hierdoor konden operators alle verpakkingsparameters regelen via een waterbestendige RF-afstandsbediening, terwijl de bewezen veiligheidsnormen gehandhaafd bleven.
De implementatie was gericht op workflowintegratie in plaats van alleen op de installatie van apparatuur. Operators behielden hun heftrucks, maar namen een nieuw interactieprotocol in gebruik. De lay-out van de verpakkingslijn is zo ontworpen dat de draaischijfingang vrij zicht heeft voor bediening op afstand.
Standaard werkproces
Heftruckchauffeurs volgen deze gestroomlijnde procedure om de doorvoerdoelstellingen te behalen:
-
Aanloop en plaatsing: Rijd naar de wikkelaar en laat de lading op de draaischijf zakken ( 35 seconden ).
-
Cyclus starten: Druk 2 seconden op de startknop op de afstandsbediening.
-
Monitor: Observeer het proces vanaf uw stoel terwijl het systeem de folie aanbrengt ( 70 seconden ).
-
Verwijderen en transporteren: Til de ingepakte lading op en verplaats deze naar de opslagruimte ( 50 seconden ).
De totale cyclustijd bedraagt gemiddeld 157 seconden . Dankzij de afstandsbediening kunnen operators de status controleren zonder de cabine te verlaten, waardoor de extra arbeidskosten die gepaard gaan met handmatige verpakkingsmachines worden geëlimineerd.
Vergelijking: Traditionele versus geautomatiseerde workflow
| metrisch | Traditionele semi-automatische geweren | Dubbel draaiarmsysteem | Verbetering |
|---|---|---|---|
| Filminrijging | 30 s (Met de hand) | 0 s (Robotachtig) | Uitgeschakeld |
| Afstappen/Opstappen | 30 s | 0 s | Uitgeschakeld |
| Handmatig snijden | 15 s | 0 s | Uitgeschakeld |
| Totale arbeidsboete | 80 stuks/pallet | 0 stuks/pallet | 100% korting |
| Geschatte doorvoer | ~20 pallets/uur | 35 pallets/uur | 75% stijging |
Door de implementatie is handmatige tussenkomst tot nul gereduceerd. Operators richten zich nu uitsluitend op materiaalverwerking in plaats van machineonderhoud of foliebeheer. De veiligheidsprotocollen zijn aangepast aan de behoeften van afgelegen werkzones.
⚙️ Resultatengegevens
Uit metingen na de implementatie blijkt een constante doorvoer van 35 pallets per uur met een cyclustijd van 2.6 minuten, terwijl het borsteltype foliehulpsysteem de behoefte aan handarbeid met 46.7 minuten per uur heeft verminderd.
De operationele gegevens die gedurende een proefperiode van drie maanden werden verzameld, bevestigden de ontwerpveronderstellingen. De verpakkingstechnologie leverde consistente prestaties bij verschillende soorten ladingen. De stabiliteit van de lading verbeterde dankzij een uniforme folieverdeling en spanningsregeling.
Key Performance Indicators
-
Doorvoer: Het systeem behaalde tijdens piekuren een capaciteit van 35 pallets per uur , wat overeenkomt met de ontwerpdoelstellingen.
-
Cyclustijd: Gemiddeld wordt een cyclus voltooid in 157 seconden , waardoor meer dan 20 ladingen per dienst van de operator verwerkt kunnen worden zonder vermoeidheid.
-
Arbeidsbesparing: Door het elimineren van handmatige taken werd 46.7 minuten arbeid per uur per werkstation bespaard.
-
Filmefficiëntie: Gemotoriseerde servogestuurde rollen met een voorspanning van 200-300% verminderden het LLDPE-verbruik met naar schatting 25% , gebaseerd op typische spanningsoptimalisatiebereiken. Let op: de exacte besparing varieert per filmmerk en porositeit van de lading.
Prestaties op het gebied van rimpelverwijdering
Het borstelhulpsysteem zorgde voor meetbare kwaliteitsverbeteringen:
-
Mechanisch borstelen zorgt voor een constante druk bij wisselende belastingprofielen, waardoor de film gelijkmatig verdeeld wordt.
-
De borstelkracht wordt dynamisch aangepast via pneumatische cilinders op basis van realtime feedback over de spanning.
-
Uit een inspectie na de implementatie bleek dat er 95% minder verpakkingsfouten waren dan bij handmatig verpakken.
-
Het aantal incidenten waarbij de lading scheurde tijdens het transport, is aanzienlijk gedaald dankzij de verbeterde beschermende verpakkingsintegriteit.
Inzicht: Kreukels creëren zwakke plekken waar folie tijdens transport kan scheuren. Het multidirectionele gladstrijksysteem van het borstelsysteem zorgt voor een gelijkmatige lading, waardoor schadeclaims en verzekeringskosten op de lange termijn worden verlaagd.
🛠️ ROI-analyse
Het rendement op de investering wordt behaald door 46.7 minuten handarbeid per uur te besparen en het verbruik van LLDPE-folie te optimaliseren via gemotoriseerde spanningsregeling. De terugverdientijd varieert doorgaans tussen [Voeg de beoogde terugverdientijd in], afhankelijk van het ploegvolume en de lokale loontarieven.
Financiële modellen wijzen op twee belangrijke kostenfactoren: vermindering van directe arbeidskosten en minimalisering van materiaalverspilling. De geautomatiseerde verpakkingsapparatuur vervangt repetitieve handmatige taken en verlaagt het verbruik van materialen door nauwkeurige spanningsregeling.
Kostenbesparingsberekening
Aannames gebaseerd op standaard industriële parameters (vervang door faciliteitsspecifieke gegevens):
-
Uurloon:
[Insert local labor rate]per uur. -
Dienstduur: 8 uur, één dienst per dag.
-
Bespaarde uren per dag: 46.7 minuten ≈ 0.78 uur.
-
Dagelijkse arbeidsbesparing: 0.78 h ×
[Insert local labor rate]= $[Voeg hier de dagelijkse besparing op arbeidskosten in]. -
Jaarlijkse arbeidsbesparing (250 dagen): ~ $[Voer jaarlijkse arbeidsbesparing in]/jaar.
Besparingen op filmopnames verhogen het rendement:
-
Een geschatte kostenbesparing van 25% op film kan jaarlijks een extra besparing opleveren van $[Voeg het jaarlijkse besparingsbedrag voor film in] , afhankelijk van het volume.
-
De totale jaarlijkse besparingen variëren van $[Voer de laagste totale schatting in] tot $[Voer de hoogste totale schatting in].
Terugverdientijdschatting
-
De investering in apparatuur ligt doorgaans tussen
[Insert equipment quote low]en[Insert equipment quote high]voor dit type dubbel draaiarmsysteem. -
Bij een conservatieve schatting van de besparingen is de investering binnen 12 tot 18 maanden terugverdiend.
-
De onderhoudskosten dienen bij de leverancier te worden nagevraagd; typische jaarlijkse servicecontracten bedragen 3% tot 5% van de aanschafprijs van de apparatuur.
Beslissingscriterium: Als uw bedrijf meer dan 10 pallets per uur handmatig inpakt, is automatisering doorgaans binnen twee jaar terugverdiend. Controleer de ROI-berekeningen met uw specifieke loonkosten en foliekosten voordat u tot aanschaf overgaat.
🏗️ Checklist voor aankoopbeslissingen
Gebruik deze checklist om de vereisten te controleren voordat u de verpakkingsmachine definitief selecteert:
-
[ ] Doorvoervereiste: Bevestig dat de beoogde snelheid (bijv. 35 pallets/uur) overeenkomt met de operationele piekbelasting.
-
[ ] Compatibiliteit met pallets: Controleer of de afmetingen van de draaischijf geschikt zijn voor de minimale en maximale basisafmetingen (800–1200 mm).
-
[ ] Bereik van de maximale belastinghoogte: Zorg ervoor dat het systeem de maximale belastinghoogte (bijv. 2000 mm) inclusief overhangen aankan.
-
[ ] Filmspecificaties: Stem de filmbreedte, -dikte en kerngrootte af op de capaciteit van het magazijn van de robotarm.
-
[ ] Afstandsbediening: Controleer of het RF-bereik uw plattegrond dekt; controleer op interferentiezones.
-
[ ] Veiligheidsclassificaties: Valideer de naleving van de SIL2-noodstop met de lokale regelgeving (bijv. OSHA/ANSI).
-
[ ] Upstream Integratie: Beoordeel of er rolkantelaars of -opheffers nodig zijn voor de oriëntatie van de lading vóór het wikkelen.
🛡️ Conformiteitsverklaring : Deze apparatuur is ontworpen om te voldoen aan de ISO- en CE-vereisten. Controleer de specifieke certificeringen bij de fabrikant voordat u tot aanschaf overgaat.
📈 Veelgestelde vragen
Hoe kunnen we de ROI valideren voordat we overstappen op geautomatiseerd stretchfoliewikkelen? Bereken de huidige arbeidsuren die u besteedt aan handmatig inrijgen, snijden en demonteren, en vermenigvuldig dit met uw actuele uurloon. Vergelijk dit met een geverifieerde offerte voor apparatuur en de verwachte vermindering van folieafval. Een terugverdientijd van minder dan twee jaar rechtvaardigt doorgaans de investering voor faciliteiten met een hoge productiecapaciteit.
Welke integratiestappen zijn nodig vóór de installatie? Breng de bestaande heftruckroutes in kaart om een vrij zicht te garanderen voor bediening op afstand. Controleer of de apparatuur stroomopwaarts (zoals rolkantelaars) is uitgelijnd met de ingang van de draaischijf van de wikkelmachine. Bevestig de vloerbelasting en de elektrische vereisten met uw facility manager vóór de levering.
Welke invloed heeft onderhoud op de totale eigendomskosten? Vraag de leverancier om een gedetailleerd servicecontract met betrekking tot pneumatische componenten, vervanging van borstels en software-updates. Reserveer jaarlijks 3% tot 5% van de aanschafkosten voor preventief onderhoud. Bedrijven die routinematig de rollen reinigen en de spanning kalibreren, verlengen de levensduur van componenten doorgaans met 20% of meer.
Welke verificatiecontroles moeten we uitvoeren bij leveranciers? Vraag om veiligheidscertificaten van derden (SIL2/PLd), testrapporten over de compatibiliteit van de folie en contactgegevens van vergelijkbare distributiecentra. Controleer of het bereik van de afstandsbediening overeenkomt met de afmetingen van uw magazijn en of reserveonderdelen lokaal op voorraad zijn om de stilstandtijd tijdens reparaties te minimaliseren.
Hoe zorgen we ervoor dat operators de procedures accepteren en naleven? Ontwikkel een gestandaardiseerde werkprocedure die de nadruk legt op bewaking op afstand in plaats van handmatige interventie. Geef praktijkgerichte trainingen gericht op noodstopprotocollen en de beste werkwijzen voor het plaatsen van ladingen. Houd na de implementatie de cyclustijden en het aantal defecten bij om de naleving van de procedures te waarborgen en eventuele trainingslacunes te identificeren.