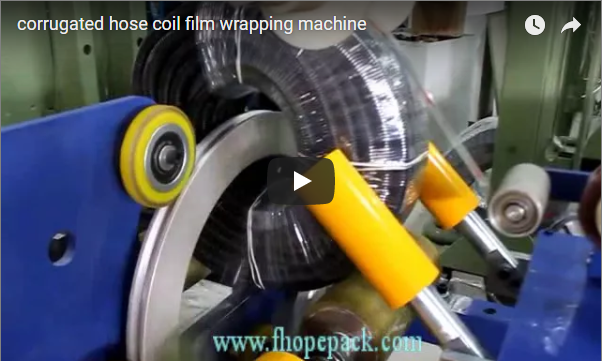
Samenvatting: Onbeschermde metalen rollen lopen vaak transportschade op door verschuivende ladingen, onvoldoende foliespanning en onregelmatigheden bij handmatige behandeling. Hoewel de exacte schadepercentages variëren afhankelijk van de transportroute en regionale logistiek, leidt de implementatie van speciaal ontworpen beschermende verpakkingen tot een aanzienlijk lager aantal vrachtclaims en stabielere verzendkosten. Deze technische handleiding beschrijft de basisvereisten voor systemen, de mechanische werkingsbereiken en de stappen voor inkoopvalidatie voor facility managers die verantwoordelijk zijn voor geautomatiseerde verpakkingsinfrastructuur. Alle operationele gegevens en financiële prognoses zijn indicatieve schattingen die validatie op locatie en verificatie door de leverancier vereisen.
🛠️ Pijnpunt in de branche
Handmatig verpakken van rollen leidt tot inconsistente foliespanning en onvoorspelbare verschuivingen van de lading, wat direct de kans op transportschade en operationele stilstand vergroot. Geautomatiseerde verpakkingssystemen elimineren menselijke fouten door gestandaardiseerde spanningsprofielen en het gebruik van zeer sterke banden, waardoor de kosten voor vrachtclaims direct worden gestabiliseerd en de doorvoer van de productielijn wordt versneld.
Uit praktijkgegevens van middelgrote staalverwerkingscentra en metaaldistributiecentra blijkt consistent dat handmatig inpakken een kritieke bottleneck vormt. Operators hebben vaak moeite om een uniforme foliespanning te handhaven over verschillende spoeldiameters, wat leidt tot scheuren in de folie, een inconsistente wikkeldichtheid en beschadiging van de randen tijdens transport. De constante beweging van traditionele draaitafelsystemen verergert verschuivingen in de lading, terwijl handmatig snijden en sealen van de folie variabiliteit introduceert die herstelwerkzaamheden noodzakelijk maakt. Deze problemen stapelen zich snel op: overmatig inpakken leidt tot meer materiaalverspilling, inconsistente spanning ondermijnt de stabiliteit van de lading en zware handmatige handelingen verhogen het aantal veiligheidsincidenten op de werkplek. Voor productiemanagers is het cumulatieve effect een directe afname van het klantvertrouwen, hogere aansprakelijkheid voor vrachtclaims en ongeplande stilstand die de verzendschema's verstoort. Een herhaalbaar, machinaal gestuurd verpakkingsproces is niet langer een optie; het is een structurele vereiste voor het handhaven van de productiesnelheid en de algehele operationele efficiëntie in de grootschalige metaallogistiek.
🏗️ Oplossingsmechanisme
Bij Through-Eye Wrapping (TEW) orbitale systemen wordt gebruikgemaakt van een stationaire spoel en een verticaal bewegende foliewagen om een constante spanning uit te oefenen zonder rotatiemomentum te creëren. Deze mechanische aanpak minimaliseert menselijke fouten, vermindert folieverspilling en versnelt verpakkingscycli, wat direct leidt tot een hogere operationele efficiëntie en productiesnelheid.
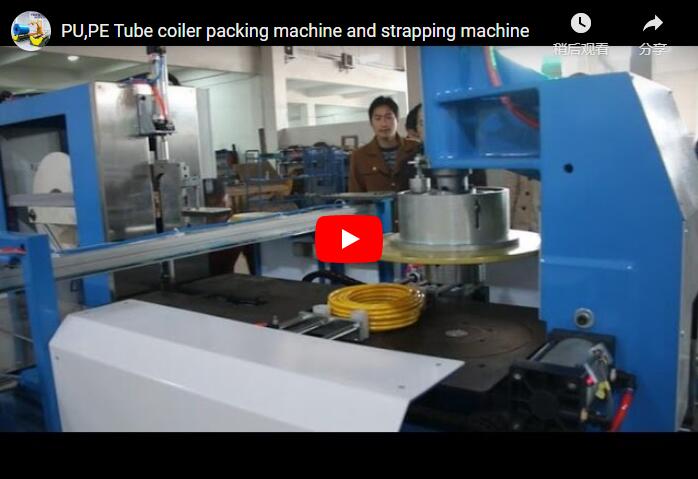
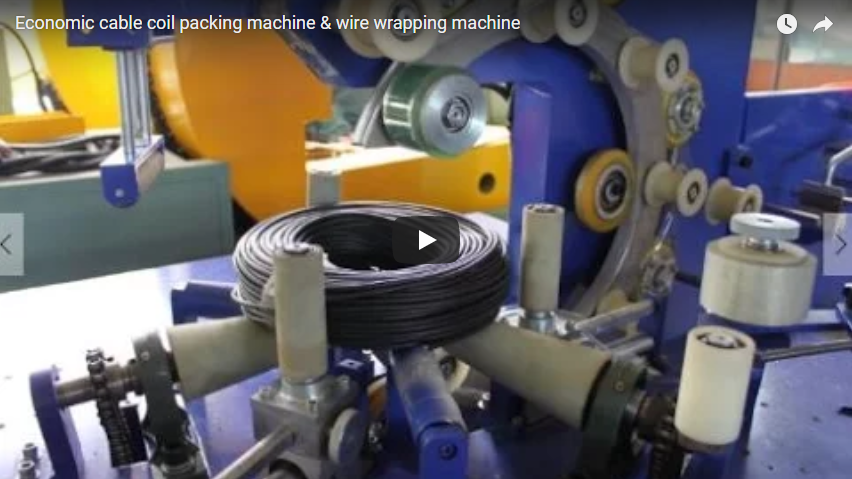
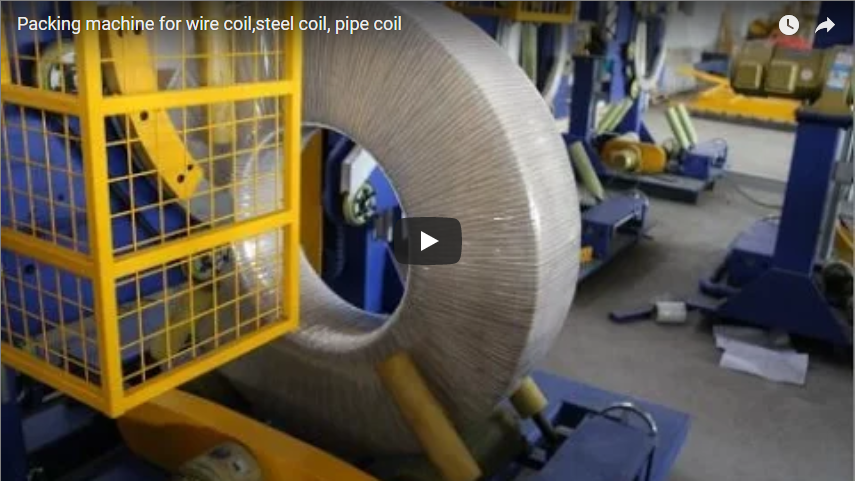
De kerninnovatie in moderne coilverpakkingen ligt in de orbitale mechanica, waarbij de lading vast blijft staan terwijl een gemotoriseerde foliering rond de stationaire spoel roteert. Dit ontwerp elimineert de centrifugale krachten en traagheidsverschuivingen die gepaard gaan met roterende draaitafels. Het systeem start met het automatisch laden en nauwkeurig centreren van de spoel, zodat de geometrische as van de spoel perfect uitgelijnd is met de verpakking. Eenmaal gepositioneerd, voert de machine Through-Eye Wrapping (TEW) uit, waarbij de folie door de centrale opening van de spoel wordt geleid om een naadloze, luchtdichte barrière te creëren die de lading van binnenuit afsluit. Een programmeerbare logische controller (PLC) – een industriële digitale computer die elektromechanische processen automatiseert – orkestreert de gehele cyclus, leest de spoelafmetingen en past automatisch de wikkelsnelheid, het aantal lagen en de spanningsparameters aan. De foliewagen werkt doorgaans met een toerental van 80-140 RPM, terwijl het voorrekmechanisme de folie mechanisch uitrekt tot een typisch operationeel bereik van 200-300% vóór het aanbrengen. Dit voorrekproces lijnt de polymeerketens uit, waardoor de treksterkte toeneemt en het grondstofverbruik afneemt. Het systeem wordt afgesloten met geautomatiseerd snijden, sealen en geïntegreerd etiketteren van de folie, waarbij gebruik kan worden gemaakt van aanpasbare verpakkingsmaterialen zoals standaard rekfolie, VCI-folie (dampcorrosie-inhibitor) voor bescherming tegen vocht en zoutnevel, of zwaar kraftpapier. Door deze variabelen te standaardiseren, vermindert het orbitale mechanisme de behoefte aan handarbeid, minimaliseert het menselijke fouten en versnelt het het verpakkingsproces zonder de integriteit van de lading in gevaar te brengen.
🔗 Gerelateerd : Ontdek meer oplossingen
📈 Implementatiegegevens en parameters
Een succesvolle installatie vereist een nauwkeurige voorbereiding van de locatie, inclusief een vlakke betonnen fundering, 480V driefasenstroom en gereguleerde perslucht voor pneumatische afdichting. De systeemparameters moeten worden gekalibreerd om rekening te houden met variërende spoelafmetingen, -gewichten en -vormen, waarbij ervoor gezorgd moet worden dat de lading met zeer sterke stalen of polyester banden wordt vastgezet zonder de doorvoer te belemmeren.
De integratie van een geautomatiseerde coilwikkellijn vereist een nauwkeurige afstemming van de infrastructuur. De installaties moeten een vlakke betonnen fundering hebben die dynamische trillingen kan absorberen, wat doorgaans het gebruik van ankerbouten en een tolerantie van ±1.5 mm op de transportband vereist. De elektrische en pneumatische eisen schrijven doorgaans een driefasenvoeding van 480 V voor met een aparte stroomonderbreker van 60 A, samen met een persluchttoevoer die gereguleerd wordt op 80-100 psi om pneumatische klemmen, foliesnijders en sealbekken aan te drijven. De PLC-interface moet geprogrammeerd worden met specifieke parameterinstellingen voor elke coilfamilie, rekening houdend met variaties in buitendiameter, breedte, gewicht en kerngrootte. De binnenruimte van de orbitale ring moet minimaal 4 cm groter zijn dan de maximale buitendiameter van de coil om mechanische interferentie tijdens de rotatie te voorkomen. Vloerstaande configuraties ondersteunen doorgaans belastingen tot 15 ton; zwaardere of overmaatse geometrieën vereisen inbouwinstallaties om het zwaartepunt te verlagen en de stabiliteit te verbeteren. Hoogwaardige stalen of polyester banden worden in het sealstation geïntegreerd voor extra mechanische fixatie, met name voor coils met een hoge dichtheid of onregelmatige vormen. Hoewel specifieke ISO- of ASTM-conformiteit niet universeel verplicht is voor verpakkingsmachines, ontwerpen de meeste OEM's bedieningspanelen en veiligheidsvergrendelingen in overeenstemming met de CE- en UL-basisrichtlijnen. De uiteindelijke certificering blijft echter afhankelijk van de fabrikant en moet worden gecontroleerd aan de hand van de lokale Arbo-voorschriften.
🛡️ Geverifieerde resultaten en inkoopcriteria
De inzet van geautomatiseerde verpakkingslijnen voor coils vermindert consequent de behoefte aan handarbeid en minimaliseert menselijke fouten, wat leidt tot meetbare winst in productiesnelheid en algehele operationele efficiëntie. Bij de inkoop moet de laadcapaciteit, de compatibiliteit van de folie en de reactietijden van de veiligheidsvergrendeling worden gecontroleerd om betrouwbaarheid en naleving op lange termijn te garanderen.
Fabrieken die overstappen van handmatig naar geautomatiseerd orbitaal wikkelen melden consequent meetbare verbeteringen in de verpakkingsdoorvoer en het materiaalgebruik. Door handmatige folieverwerking te elimineren en spanningsprofielen te standaardiseren, kunnen operators arbeidskrachten herverdelen naar taken met toegevoegde waarde, waardoor de stilstandtijd direct wordt verminderd en de algehele operationele efficiëntie wordt verhoogd. Het vermogen van het systeem om verschillende spoelformaten, -gewichten en -vormen te verwerken zonder handmatige herkalibratie zorgt voor een continue lijnstroom, terwijl de geïntegreerde seal- en etiketteermodules secundaire knelpunten wegnemen. Om een inkoopbeslissing te valideren, moeten engineering- en operationele teams de specificaties van de leverancier vergelijken met de daadwerkelijke eisen van de fabriek. Belangrijke verificatiestappen omvatten het controleren of de speling van de orbitale ring overeenkomt met de maximale buitendiameter van de spoel, het controleren van de compatibiliteit met speciale folies zoals VCI voor exportmarkten en het controleren of de 480V/60A en 80-100 psi infrastructuur van de locatie beschikbaar is. De documentatie van de veiligheidsvergrendeling moet worden gecontroleerd om ervoor te zorgen dat de reactietijden van het lichtscherm en de drempelwaarden voor noodstops voldoen aan de risicobeoordelingen van de fabriek. Ten slotte moeten onderhoudsprotocollen worden opgesteld voor servomotorlagers, foliegeleiders en PLC-back-uproutines om een lange uptime te garanderen.
Controlelijst voor validatie van inkoop:
-
[ ] Spoelspeling: De binnendiameter van de orbitale ring is ≥4 inch groter dan de maximale buitendiameter van de spoel.
-
[ ] Filmcompatibiliteit: Het systeem ondersteunt rekfolie, VCI-folie, kraftpapier of composietfolie.
-
[ ] Infrastructuur: 480V driefasenstroom (60A-stroomonderbreker) en perslucht van 80-100 psi beschikbaar
-
[ ] Veiligheidsvoorschriften: Reactietijd van het lichtscherm en noodstopdrempels gedocumenteerd volgens lokale regelgeving
-
[ ] Draagvermogen: De vloer- of putconfiguratie is afgestemd op het maximale spoelgewicht en de geometrische vorm.
-
[ ] Bandintegratie: Inclusief een zeer sterke stalen of polyester bandmodule voor extra beveiliging
-
[ ] Onderhoudsondersteuning: Geverifieerde voorraad reserveonderdelen en SLA voor technische ondersteuning van servo- en PLC-componenten
Disclaimer: Alle operationele bereiken, materiaalspecificaties en prestatiegegevens die in deze handleiding worden gepresenteerd, zijn afgeleid van standaard industriële benchmarks en technische documentatie van de fabrikant. Financiële prognoses, ROI-termijnen en specifieke casestudygegevens zijn slechts indicatieve schattingen. Alle apparatuurspecificaties, veiligheidscertificeringen en prestatieclaims vereisen directe validatie bij de OEM en moeten worden vergeleken met locatiegebonden technische onderzoeken en lokale wettelijke voorschriften.
🔗 Zie ook : Gerelateerde apparatuur