Samenvatting: Palletstretchfolie automatiseert het vastzetten van ladingen door nauwkeurig afgestelde foliespanning rond gepalletiseerde goederen aan te brengen, waardoor transportschade wordt voorkomen. Operators passen de voorrekverhouding (200-300%) en de spiraalvormige overlap (40-60%) aan op basis van het productgewicht en de stapelconfiguratie. Dit proces verlaagt de arbeidskosten, materiaalverspilling en verzendclaims, terwijl de consistentie wordt verbeterd.
Het missen van een verzendtermijn vanwege een beschadigde verpakking leidt tot hogere kosten door versneld transport en boetes van de klant. Naarmate het hoogseizoen nadert, lopen bedrijven die automatisering uitstellen het risico op margedaling en knelpunten in de doorvoer. Moderne geautomatiseerde stretchfoliewikkelsystemen – of het nu gaat om draaitafels, roterende armen of transportbanden – kunnen het folieverbruik met 25-35% verminderen en de cyclustijden halveren. Het selecteren van de optimale configuratie vereist dat de machinearchitectuur wordt afgestemd op de dynamiek van de belasting, de dagelijkse doorvoer en de beschikbare ruimte in de fabriek.
🛠️ Standaardoverzicht
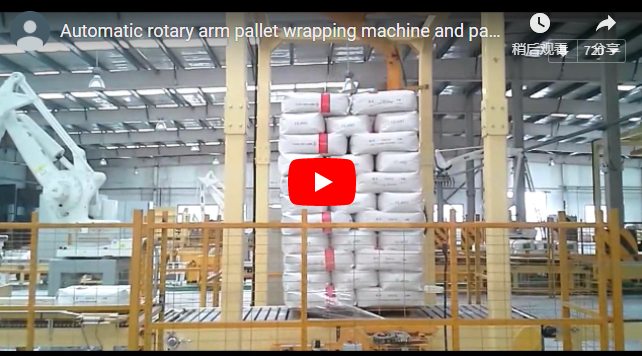
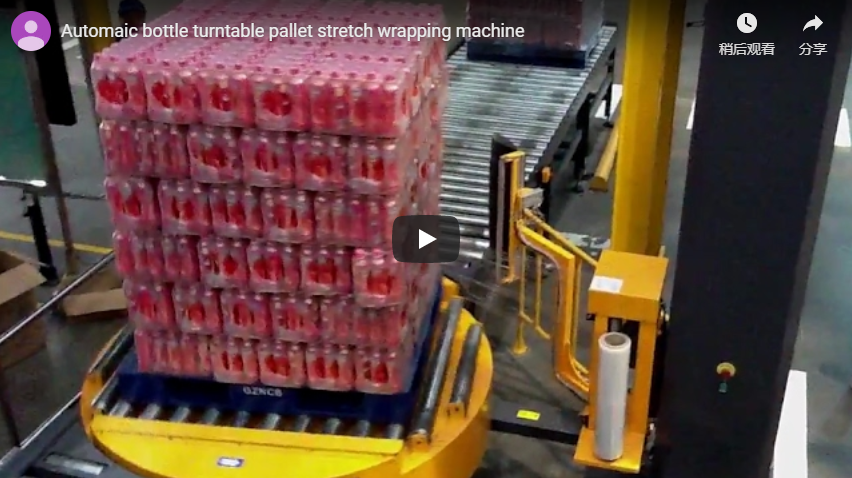
Geautomatiseerde stretchfoliewikkelsystemen beveiligen gepalletiseerde ladingen door middel van nauwkeurig gekalibreerde, spiraalvormige folieapplicatie. Hierbij worden voorrekrollen en programmeerbare spanningsregelaars gebruikt om de fixatiekracht te optimaliseren. Operators kiezen voor een draaitafel-, roterende arm- of roterende ringconstructie op basis van de stabiliteit van de lading, de beschikbare vloerruimte en de doorvoercapaciteit. Gegoten lineair lagedichtheidpolyethyleen (LLDPE) folie wordt door mechanische voorrekrollen uitgerekt vóór contact, waarbij doorgaans een rek van 200-300% wordt bereikt. De resulterende spiraalvormige wikkeling behoudt een consistente overlap (40-60%) van onder tot boven. Draaitafelmodellen roteren de pallet terwijl een wagen omhoog beweegt, ideaal voor stabiele, zware ladingen. Roterende armsystemen houden de pallet stationair terwijl de foliekop ronddraait, waardoor vloerruimte wordt bespaard en instabiele of hoge profielen kunnen worden verwerkt. Roterende ringwikkelaars zorgen voor een continue verticale folieapplicatie voor onregelmatige vormen, terwijl transportbandsystemen direct in hogesnelheidsproductielijnen kunnen worden geïntegreerd.
| Parameter | Typisch bereik | Technische notitie |
|---|---|---|
| Voorrekverhouding | 200-300% | Vereist gegoten LLDPE; controleer de compatibiliteit met de rol. |
| Filmoverlapping | 40-60% | Aanpassen op basis van de stabiliteitscontrole van de lading en het transportprofiel. |
| Cyclustijd | 60-120 sec | Weegschalen met instellingen voor laadhoogte en draaisnelheid van de draaischijf. |
🏗️ Belangrijkste wijzigingen
De overgang van handmatig inpakken naar geautomatiseerde systemen elimineert de door de operator veroorzaakte variabiliteit in de spanning, waardoor programmeerbare inpakprofielen en geïntegreerde softwaretools mogelijk worden die het foliegebruik optimaliseren. Automatische kracht-naar-belastingregeling past de wikkelspanning dynamisch aan op basis van de realtime stapelweerstand, waardoor een consistente insluiting zonder foliebreuk wordt gegarandeerd. Handmatige methoden leiden tot inconsistente spiraalpatronen en frequente foliebreuken, terwijl geautomatiseerde systemen herhaalbare spanningscurven leveren. Moderne systemen integreren hoekplaatapplicators, aanvoerbanden en topfoliedispensers om de voorbereiding van de lading te standaardiseren. Softwaregestuurde bedieningselementen stellen operators in staat om meerdere inpakprofielen op te slaan en direct te schakelen tussen lichte, zware of kwetsbare configuraties. Deze programmeerbaarheid vermindert de afhankelijkheid van arbeidskrachten, waardoor één technicus meerdere inpakstations kan beheren en tegelijkertijd een doorvoer van 60-100 pallets per uur kan handhaven in volledig geautomatiseerde systemen.
🔗 Gerelateerd : Ontdek meer oplossingen
📈 Zakelijke impact
Geautomatiseerd stretchfoliewikkelen optimaliseert direct drie belangrijke operationele parameters: personeelsinzet, folieverbruik en transportschade. Bedrijven realiseren doorgaans een ROI van 12-18 maanden dankzij minder materiaalverspilling, lagere handlingkosten en minder vrachtclaims. De prestatie-indicatoren variëren afhankelijk van het type lading en de foliekwaliteit. Prestretch-technologie vermindert het foliegebruik met 25-35% per pallet, wat resulteert in aanzienlijke jaarlijkse besparingen. De arbeidskosten dalen doordat één operator meerdere geautomatiseerde stations beheert, waardoor aparte wikkelfuncties overbodig worden. De constante fixatiekracht voorkomt verschuiving van de lading tijdens transport, waardoor schadeclaims met 40-60% afnemen in distributiecentra met een hoog volume. Voor een bedrijf dat dagelijks 300 pallets verwerkt, levert een foliereductie van 25% doorgaans een jaarlijkse materiaalbesparing op van $ 15,000-$ 25,000, terwijl de herverdeling van personeel de investeringskosten van de apparatuur vaak al in het eerste kwartaal dekt.
🛡️ Handhavingsmaatregelen
De naleving van de eisen voor ladingstabiliteit wordt bepaald door contractuele eisen van de klant in plaats van door overheidsvoorschriften, waarbij doorgaans wordt verwezen naar de ISTA 3A- of ASTM D4169-normen voor transportsimulatie. Operators moeten de foliespanning, de voorrekverhouding en de overlapparameters kalibreren om te voldoen aan specifieke stapelconfiguraties en transportomstandigheden. Regelmatige kalibratieprotocollen zorgen voor een consistente fixatiekracht bij verschillende productgewichten. Faciliteiten moeten elk kwartaal audits uitvoeren van de stapelstabiliteit, waarbij palletmonsters worden onderworpen aan gecontroleerde trillings- en hellingsproeven om de integriteit van de folie te controleren. De gekozen foliedikte (doorgaans 15-25 micron) moet aansluiten op de voorrekcapaciteit van de machine om overbelasting van de rollen te voorkomen. Het bijhouden van gedetailleerde kalibratielogboeken en trainingsgegevens van operators voldoet aan de eisen van externe logistieke audits en kwaliteitscertificering.
🔗 Zie ook : [Gerelateerde apparatuur]( https://www.fhopepack.com/Semi-auto-pallet-wrapping-machine/Pallet-Stretch-Wrapping-Machine JL-A10.html)
⚙️ Tijdlijn en deadlines
De inkoop- en installatiecycli beslaan doorgaans 8 tot 12 weken, gedreven door operationele deadlines zoals voorbereiding op het hoogseizoen, magazijnuitbreiding of stijgende schadeclaims, in plaats van wettelijke vereisten. Technische validatie, productiedoorlooptijden en inbedrijfstellingsprotocollen bepalen de exacte tijdlijn, waardoor nauwkeurige belastinganalyses en vloerhoogtemetingen nodig zijn vóór de investering. Standaard inkoopfasen omvatten het definiëren van de vereisten, technische evaluatie, productiedoorlooptijd en inbedrijfstelling. Week 1-2 richt zich op belastinganalyse en doorvoermetingen. Week 3-4 omvat technische validatie door de leverancier en afstemming van de configuratie. Week 5-8 omvat productie en verzending, waarbij standaardmodellen 4-6 weken in beslag nemen. Week 9-10 omvat locatievoorbereiding, installatie en training van de operators. Vanaf week 11 wordt de productie opgeschaald en de prestaties gevalideerd. Het uitstellen van automatisering totdat handmatig inpakken tot vertragingen in de verzending leidt, resulteert doorgaans in hogere cumulatieve kosten dan de initiële investering.
🛠️ Checklist voor aankoopbeslissingen
Het selecteren van de optimale verpakkingsarchitectuur vereist een evaluatie van de dagelijkse doorvoerlimieten, de dynamiek van de belasting, de beperkingen qua vloerhoogte, de compatibiliteit van de folie en de SLA's voor ondersteuning na installatie. Dit is nodig om een naadloze integratie in bestaande materiaalverwerkingsprocessen te garanderen, de kapitaalefficiëntie te maximaliseren en operationele knelpunten tijdens piekproductiecycli te voorkomen.
-
Doorvoer: 300 per dag → volledig geautomatiseerde lijn met invoer-/bovenveldispensers.
-
Belastingseigenschappen: Instabiele of hoge profielen → draaiarm. Zware, compacte ladingen → draaitafel met aandrijving met hoog koppel. Onregelmatige vormen → roterende ringwikkelaar.
-
Folie en voorstrekking: Gegoten LLDPE vereist voor een voorstrekking van 250% of meer. Controleer de roldiameter en het spanningsregelbereik.
-
Vloerindeling: Draaiplateau vereist 360° vrije ruimte. Rotatiearm vereist verticale en laterale ruimte. Transportbandunits vereisen integratie in de productielijn.
-
Budget: Semi-automatische draaitafel: $8,000–$15,000. Draaiarm: $18,000–$35,000. Volledig geautomatiseerde lijn: $45,000+.
-
Ondersteuning: Minimaal 12 maanden garantie, regionale servicebeschikbaarheid en toegang tot software-updates.
🏗️ Veelgestelde vragen
Wat is de pre-stretch ratio en welke invloed heeft deze op de operationele kosten?
De voorrekverhouding definieert het rekpercentage dat wordt toegepast op gegoten LLDPE-folie voordat deze in contact komt met de belasting. Een verhouding van 250% rekt 1 meter folie uit tot 2.5 meter, waardoor het materiaalverbruik direct wordt verminderd. Hogere verhoudingen vereisen robuuste voorrekrollen en compatibele foliesoorten om scheuren te voorkomen. Typisch industrieel bereik: 200–300%.
Hoe maak ik de keuze tussen een draaitafel- en een roterende armwikkelarchitectuur?
Draaitafelsystemen roteren de pallet terwijl een foliewagen omhoog beweegt, waardoor de omsluiting van stabiele, zware ladingen wordt geoptimaliseerd. Draaiarmsystemen houden de pallet stil terwijl de foliekop ronddraait, waardoor vloerruimte wordt bespaard en instabiele, hoge of lichte profielen kunnen worden verwerkt. Draairingwikkelaars zorgen voor een continue verticale applicatie van onregelmatige vormen.
Kunnen geautomatiseerde systemen overweg met extra grote of onregelmatig gevormde pallets?
Ja. Moderne systemen beschikken over verstelbare folietransporthoogtes, programmeerbare wikkelprofielen en gespecialiseerd gereedschap. Roterende ringwikkelaars zijn uitermate geschikt voor rollen en lange profielen, terwijl transportbandsystemen kunnen worden geïntegreerd met aangepaste invoer-/uitvoerconfiguraties. Controleer de maximale laadafmetingen en de benodigde vrije ruimte aan de hand van de technische specificaties.
Disclaimer: Prestatiecijfers, cyclustijden en foliebesparingen variëren aanzienlijk afhankelijk van het type lading, de stapelconfiguratie, de foliekwaliteit en de omgevingsomstandigheden. Alle gegevens weerspiegelen typische industriële waarden en specificaties uit de datasheets van de fabrikant. Nalevingsmaatregelen hebben betrekking op contractuele eisen van de klant en logistieke normen (bijv. ISTA, ASTM D4169) en niet op overheidsvoorschriften.