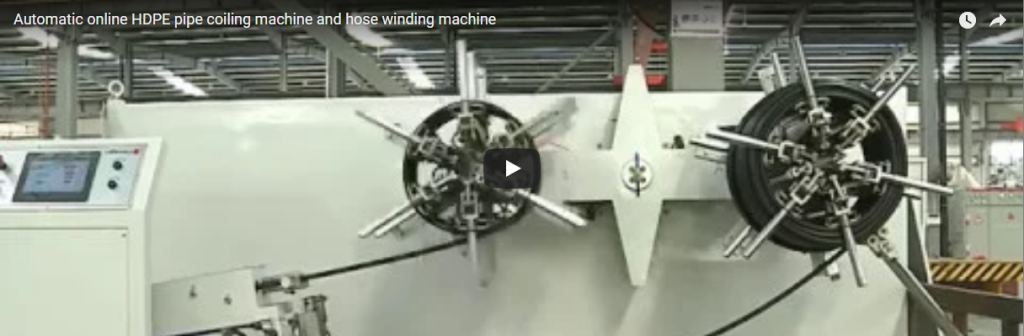
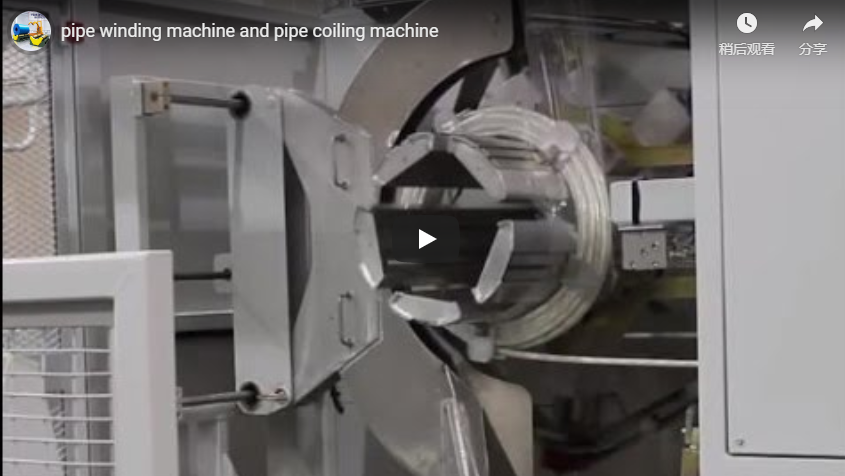
Samenvatting: Kunststof buizen en flexibele slangen met een kleine diameter vereisen een continue, gelaagde spoelvorming direct vanuit extrusie of terugwikkeling om knopen en oppervlakteslijtage te voorkomen. De geautomatiseerde buizenwikkelaar integreert een horizontale, motorisch aangedreven draaitafel, een servogestuurde bewegingsarm, een pneumatische verticale perskop en een geautomatiseerd transportsysteem dat de spoelen direct naar inline omsnoerings- en downstream krimpfoliestations voert. Standaardafmetingen worden dynamisch ontworpen op basis van de buitendiameter van de buis , de gewenste batchlengte en de toegestane verhouding tussen buiten- en binnendiameter van de spoel, om naadloos te integreren met de downstream secundaire verpakking.
Inhoudsopgave
- Wat de video laat zien
- Hoe de buizenoproller werkt
- Spoelgrootte en laagberekening
- De spoel vastmaken
- Bediening en veiligheid
- Selectiechecklist voor een buizenoproller
- Veelgestelde vragen over techniek
- Volgende stap
- Gerelateerd lezen
- Bronnen
Wat de video laat zien
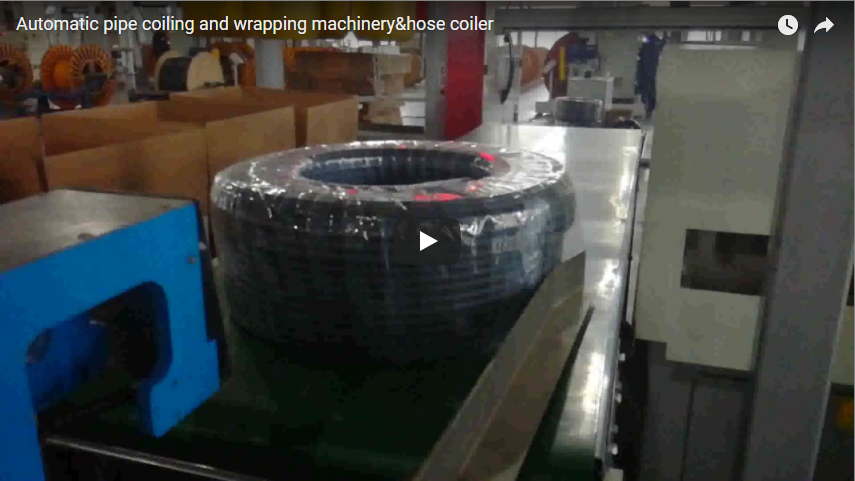
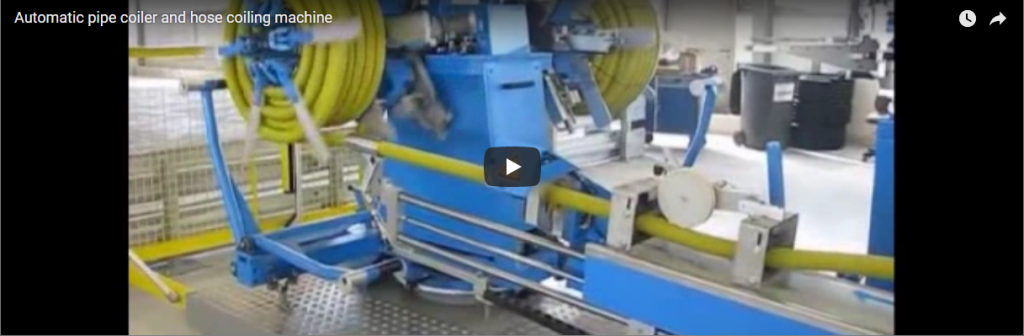
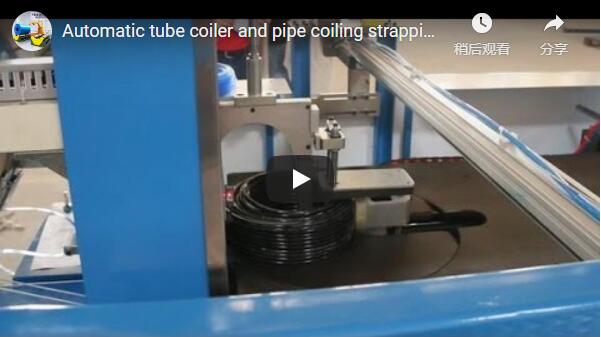
De operationele video toont een complete, volledig geautomatiseerde cel voor het oprollen, omsnoeren en verder verpakken van buizen met een kleine diameter tijdens fabriekstests:
- Afwikkelen en actieve spanningstoevoer: Een flexibele zwarte polymeerbuis rolt soepel af vanaf een primaire aanvoerrol via een accumulatorgeleider, die spanningspieken dempt voordat de buis de oprolspindel bereikt.
- Nauwkeurig dwarswikkelen: De buis wordt op een centrale, samendrukbare doorn gewikkeld bovenop de horizontale draaitafel. Een bewegende geleidingseenheid beweegt synchroon heen en weer over de breedte van de wikkeling om een nauwsluitende, rand-aan-rand parallelle laag te garanderen zonder kruisingen.
- Verticale klemwerking van de spindel: De pneumatische perskop van bovenaf daalt neer over de opgerolde spoel, stabiliseert de buitenste windingen en houdt de bundel stevig tegen de kern gedrukt om uitzetting van de spoel na het snijden te voorkomen.
- Pneumatisch afduwen en overbrengen van spoelen: Zodra de vooraf ingestelde lengte is bereikt en de kern inklapt, verplaatst een geautomatiseerde pneumatische duwer de opgerolde bundel over een transporttafel rechtstreeks naar het radiale omsnoeringsstation.
- Aansluiting stroomafwaarts op de krimptunnel: De gebundelde rol wordt stroomafwaarts door een horizontale sealmachine en een convectieve krimptunnel getransporteerd, waarna deze als een volledig afgesloten, vochtbestendige en transportklare verpakking naar buiten komt.
Hoe de buizenoproller werkt
| Stap voor | Mechanische uitvoering | Parameters proces |
|---|---|---|
| 1. Draad en klem | Het voorste uiteinde van de buis is vergrendeld in de interne doornklem. | Handmatige start of automatische pneumatische grijper |
| 2. Gesynchroniseerd oprollen | De draaischijf roteert terwijl de servomotor heen en weer beweegt over de breedte. | Draaisnelheid: 20–120 tpm (VFD-gestuurd); lijnsnelheidsregeling. |
| 3. Nauwkeurige dosering | De roterende encoder bewaakt de continu geëxtrudeerde lineaire meterstand. | Nauwkeurigheid bij afsnijden: ±0.3% van de totale lengte |
| 4. Pers- en kerninstorting | De bovenste pneumatische perskop klemt de spoel vast; de binnenste doorn trekt zich terug. | Neerwaartse kracht: 150–400 N (drukgereguleerd) |
| 5. Uitwerpen en vastbinden | De duwarm verplaatst het pakket naar de positie voor het vastbinden van PP/PET-banden. | Cyclustijd: 15-25 seconden per overdracht |
| 6. Inline krimpfolie | Het gebundelde pakket wordt overgebracht naar de horizontale sealmachine en de verwarmingstunnel. | Continue beschermende PE/POF-folie huidapplicatie |
De bovenliggende perskop fungeert als stabilisatieklem, waardoor de bundeldichtheid en de rechte zijwanden behouden blijven, zodat de omsnoeringsbanden parallel en vlak blijven. Voor configuraties die een speciale, snelle, beschermende spiraalwikkeling vereisen, kunt u onze automatische pijpwikkel- en oprolmachine bekijken.
Spoelgrootte en laagberekening
De wikkelafmetingen zijn afhankelijk van de spoelbreedte (effectieve verplaatsing), de buitendiameter (OD) van de buis, de kerndiameter (ID) en de gewenste batchlengte. De geometrische progressie wordt als volgt gemodelleerd:
- Aantal omwentelingen per laag:
N_turns = floor(W_coil / OD_tube) - Totaal aantal benodigde lagen:
N_layers = ceil(Total_Turns / N_turns) - Maximale buitendiameter (OD) van de spoel:
OD_coil = ID_core + 2 × (N_layers × OD_tube) - Gemiddelde spoeldiameter:
D_mean = (ID_core + OD_coil) / 2 = ID_core + (N_layers × OD_tube) - Totale wondlengte:
L_total = N_turns × N_layers × π × D_mean
Uitgewerkt voorbeeld (flexibele buis met een buitendiameter van 20 mm, spoelbreedte van 120 mm, kernbinnendiameter van 400 mm):
| Parameter | Wiskundige formulering | Metrische waarde |
|---|---|---|
| Aantal omwentelingen per laag | 120 mm / 20 mm |
6 bochten |
| Berekende lagen | Doelbatch voor een lengte van circa 200 meter | 15 lagen |
| Het totale pakket draait | 6 turns/layer × 15 layers |
90 bochten |
| coil OD | 400 mm + 2 × (15 × 20 mm) |
1,000 mm |
| Gemiddelde diameter (D_gemiddeld) | 400 mm + (15 × 20 mm) |
700 mm (0.70 m) |
| Totale afgewerkte lengte | 90 × π × 0.70 m |
~ 197.9 m |
Let op: Flexibele plastic buizen met een dunne wanddikte vertonen een lichte transversale ovalisatie onder wikkelspanning; een empirische compactiecoëfficiënt (doorgaans 0.94–0.98) moet worden meegenomen in de berekende buitendiameterlimieten om te voldoen aan de toleranties van de verpakkingskarton.
De spoel vastmaken
| Technische factor | Operationele functie | Procesbesturingsbereik |
|---|---|---|
| Bandjes per spoel | Voorkomt dat de structuurlaag losraakt tijdens het transport. | 2, 3 of 4 radiale PP/PET-banden |
| Bandpositionering | Symmetrische radiale plaatsing rond de omtrek van de spoel. | 90° of 120° rotatie-index |
| Bandspanning | Bevestigt de lagen stevig zonder de wanden te beschadigen of de lumen te vernauwen. | 50–250 N (gekalibreerd per buisdurometer) |
| Persklemkop | Behoudt de vlakheid van de zijwand tijdens het spannen en lassen. | Pneumatische druk: 0.4–0.6 MPa |
Flexibele, dunwandige elastomeerbuizen (bijvoorbeeld polyurethaan, siliconen, zacht PVC) vereisen een lagere trekkracht van de banden en bredere bandkussens in vergelijking met stijve HDPE- of PPR-buizen. De mechanische limieten voor de banden worden tijdens de inbedrijfstelling in de fabriek nauwkeurig afgesteld met behulp van materiaalmonsters.
Bediening en veiligheid
Snel draaiende draaiplateaus, dwarsgeleidingen en pneumatische verticale cilinders kunnen beknellings- en pletgevaar opleveren als ze niet beveiligd zijn. Een veilige werking vereist een meerlaagse beschermingsstructuur:
- Veiligheidsvergrendelingen en afschermingen: Volledig vergrendelde, transparante veiligheidsdeuren die roterende haspels omsluiten, conform ISO 14119. Het openen van een behuizing activeert onmiddellijk een noodstop van categorie 0 via veiligheidsrelais.
- Pneumatische drukopvang en restuitlaat: Klemcilinders zijn voorzien van pilootgestuurde terugslagkleppen om ongewenste neerwaartse druk te voorkomen in geval van persluchtverlies aan de bovenzijde, in combinatie met gecontroleerde restdrukventielen voor vergrendeling tijdens onderhoud.
- CE-machineharmonisatie:
- ISO12100:2010: Uitgebreide gevarenidentificatie en risicobeoordeling voor alle oprol- en indexeermethoden.
- EN 415-10:2014: Veiligheidsvoorschriften met betrekking tot verpakkingsmachines, waaronder zones voor de omsnoeringskop, aanvoerbanen en geïntegreerde transportmodules.
- EN 60204-1: Elektrische veiligheid, noodstopcircuits (Cat. 4 / PL e) en thermische overstroombeveiliging voor motoren.
Selectiechecklist voor een buizenoproller
- Buisprofiel: Buitendiameter (OD) van de buis, binnendiameter (ID), wanddikte en polymeerkwaliteit (PE, PU, PVC, PA, PEX).
- Geometrische beperkingen van de spoel: Vereiste binnendiameter (ID_core), maximaal toegestane buitendiameter (OD_max) en dwarsdoorsnedebreedte (W_coil).
- Productiesnelheid: Extrusiesnelheid (m/min) of beoogde aantal voltooide rollen per uur.
- Specificaties voor snijden en vastbinden: Handmatige versus automatische vliegende snede; 2, 3 of 4 radiale banden (polypropyleen of polyester).
- Downstream-interface: Losstaande oprolmachine versus geïntegreerde overdracht naar automatische omsnoerings-, stretchfolie- of krimpfolieverpakkingstunnel.
- Voorzieningen van de faciliteit: De fabriek beschikt over persluchttoevoer (0.5–0.7 MPa schone, droge lucht) en een elektrische aansluiting (380V/480V 3-fasen, 50/60 Hz).
Veelgestelde vragen over techniek
V: Wat is de maximale lineaire spoellengte die deze machine aankan? A: De lengtecapaciteit wordt bepaald door de toegestane buitendiameter (OD) van de spoel. Bijvoorbeeld: 15 lagen buis met een buitendiameter van 20 mm, gewikkeld op een kern met een binnendiameter van 400 mm, levert ongeveer 198 meter op bij een buitendiameter van 1,000 mm. Door de kerndiameter of de spoelbreedte aan te passen, kunnen langere ononderbroken productieruns worden gemaakt.
V: Welke invloed heeft de wanddikte van de buis op de uiteindelijke diameter van de spoel?
A: Dunwandige buizen comprimeren enigszins onder wikkelspanning, waardoor de uiteindelijke buitendiameter iets kleiner is dan theoretisch berekend. Dikwandige of stijve buizen vertonen geen vervorming, volgens de directe geometrische formule: OD_coil = ID_core + 2 × (N_layers × OD_tube).
V: Waarom is een verticale perskop nodig tijdens het omsnoeren? A: Buizen die onder roterende spanning worden opgewonden, vertonen elastisch herstel. De perskop houdt de bundel tegen het draaiplateau gedrukt, waardoor interne spanningen worden geëlimineerd en bolling van de buitenste laag wordt voorkomen terwijl de omsnoeringsbanden worden gespannen en door wrijving worden gelast.
V: Kan de machine een zachte gevlochten slang oprollen zonder dat de binnenste doorgang inklapt? A: Ja. De lijn maakt gebruik van een gesloten pneumatische wikkelarm om de wikkelspanning te reguleren tot onder de drempelwaarde voor slangvervorming, in combinatie met lagere spanbandspanningen (50-100 N).
V: Kan deze oprolmachine direct inline met continue extrusielijnen werken? A: Ja. Door een verticale of horizontale accumulator (danstoren) te integreren, blijft de extrusielijn met constante snelheid afvoeren, terwijl de oprolmachine automatisch snij-, spoeloverdracht- en resetcycli uitvoert.
Volgende stap
Stroomlijn uw workflow voor het verpakken van buizen en slangen met ons geavanceerde integratieproces:
- Dien lijnspecificaties in: Stuur de buisafmetingen, harsspecificaties, gewenste spoelgeometrieën en extrusielijnsnelheden naar info@fhopepack.com.
- Technische tekening en voorstel ontvangen: Ons technische team levert binnen 48 uur een geoptimaliseerd mechanisch ontwerp, een berekening van de omsnoeringscyclus en een formele offerte.
- Fabrieksacceptatie en lijnintegratie: Bevestig de spoelpresentatie door middel van fysieke materiaalproeven en plan de inbedrijfstelling op locatie met uw extrusielijn.
Gerelateerd lezen
- Pijppakkingmachines
- Machineoplossingen voor het wikkelen van HDPE-buizen en -slangen
- Dubbelwandige gegolfde slangoprol- en omsnoeringssystemen
- Slang-rekwikkelmachine voor beschermende spoelverpakking
Bronnen
- Technische gegevens van de machine: FHOPE Packaging Engineering Division, Tube & Hose Automation Series.
- Wiskundige oprolformules: FHOPE Machine Geometric Calculator Standard (uitgave revisie 4).
- Referentie voor industriële machines: FHOPE Geautomatiseerde pijpverpakkingslijnserie.
- Veiligheidsnormen: ISO 12100:2010 Veiligheid van machines — Algemene ontwerpprincipes, EN 415-10:2014 Veiligheid van verpakkingsmachines — Algemene eisen.
Laatst beoordeeld: 04-10-2026