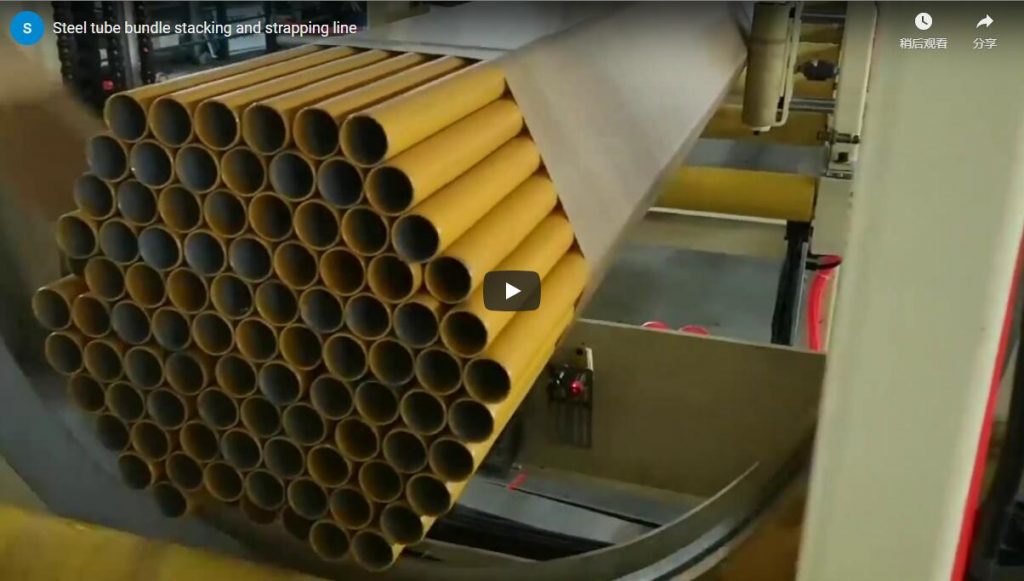
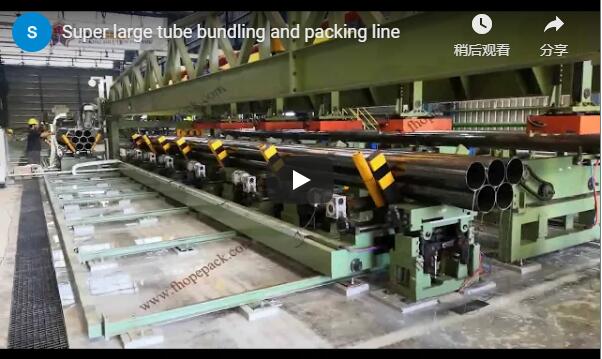
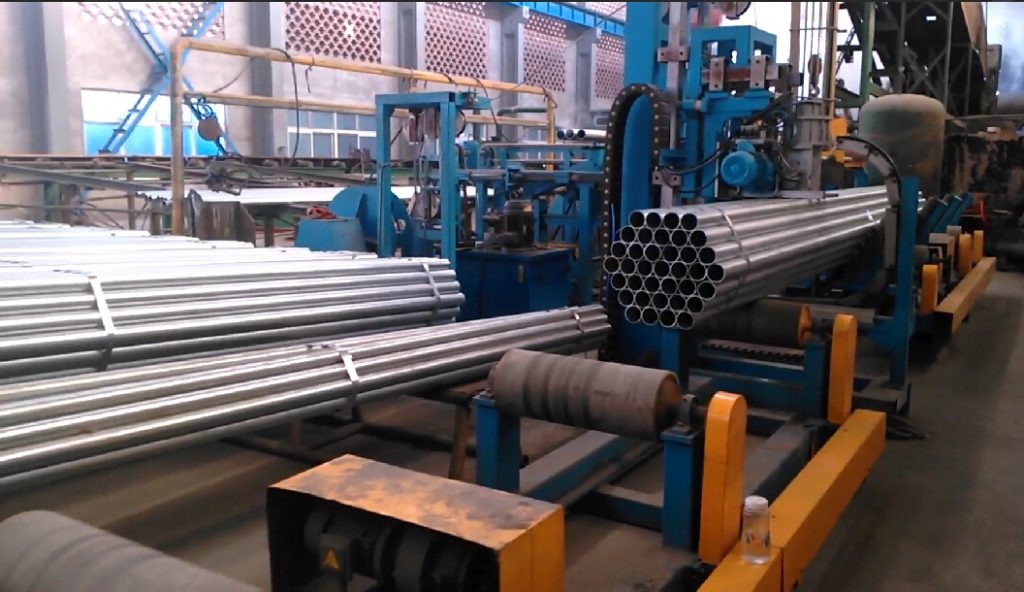
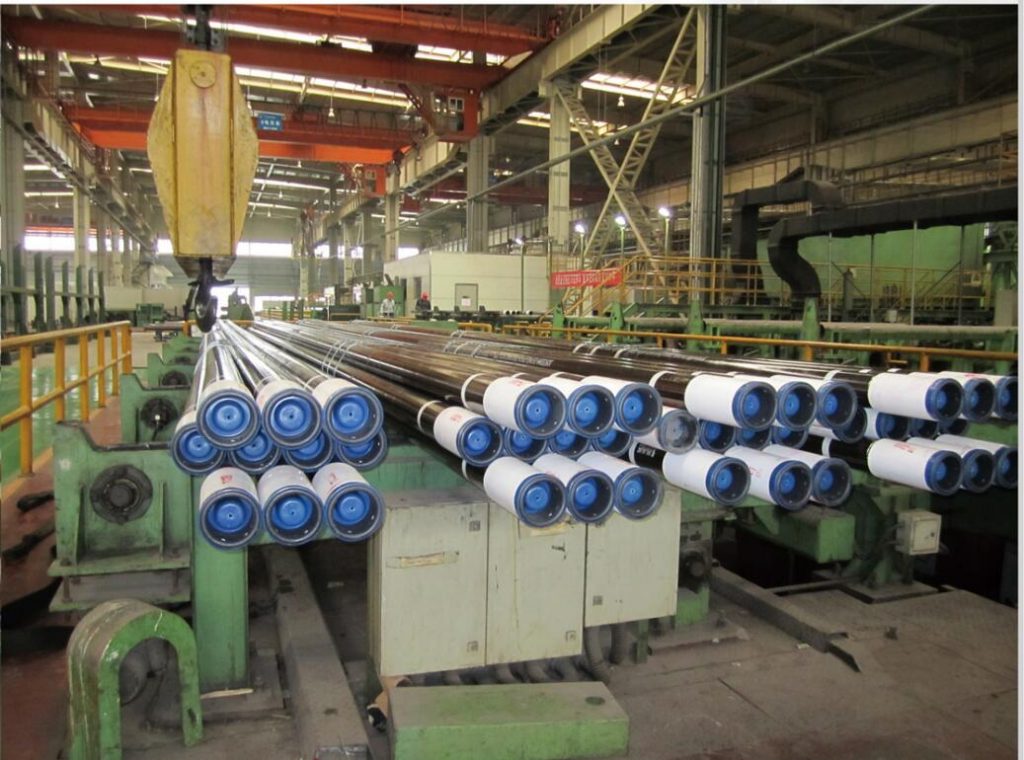
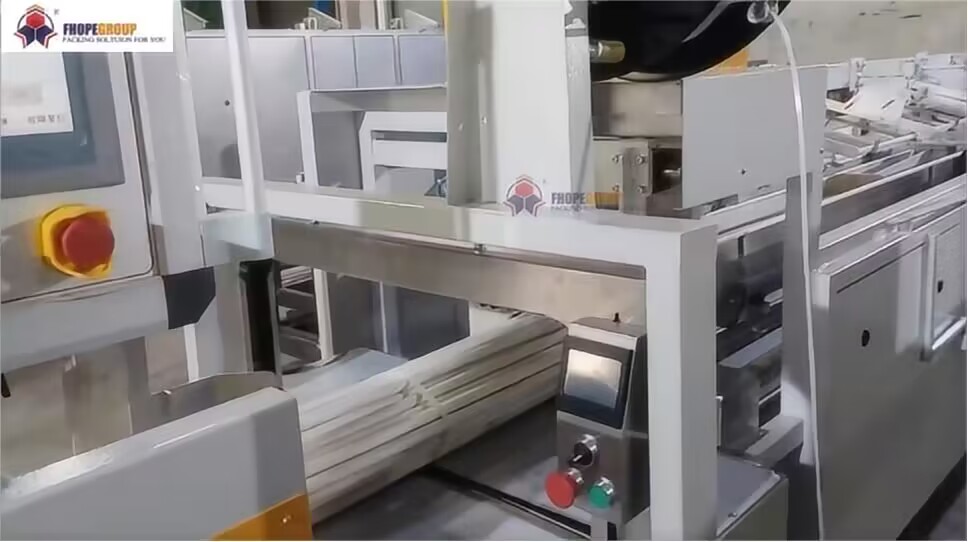
Samenvatting Deze video toont een automatische bundel- en omsnoeringsmachine die holle stalen buizen verwerkt: klemarmen sluiten zich om een buizenbundel, een band wordt om de bundel gevoerd en aangespannen, en de afgewerkte bundel wordt op een platform geplaatst. De beelden tonen ook de aanvoer- en positioneringsfasen van de buizen, en een aantal voltooide bundels. De video toont geen cyclustijden, productiesnelheden of details van het bedieningspaneel – deze dienen bij de fabrikant te worden opgevraagd.
Als u een bundel- en omsnoeringsmachine voor stalen buizen beoordeelt, is deze video zeker de moeite waard om te bekijken. De video toont de kern van het werkproces – klemmen, positioneren, omsnoeren, loslaten – op echte buizenbundels in een fabrieksomgeving. Hieronder bespreken we wat de beelden laten zien, wat er bewust niet in voorkomt en welke vragen u moet stellen voordat u een dergelijke machine op uw shortlist zet.
Wat de video laat zien
De video duurt ongeveer drie minuten en is verdeeld in drie zichtbare fasen. Omdat de beelden alleen achtergrondmuziek bevatten en geen gesproken tekst, is de onderstaande tijdlijn gebaseerd op een visuele analyse per beeld.
| Geschatte tijd | Wat er op het scherm gebeurt |
|---|---|
| 0-25 | Naast het blauwe machineframe liggen holle, zilverkleurige metalen buizen opgestapeld. De camera beweegt over de machine: een blauw geverfde stalen constructie, gele geleidings-/veiligheidselementen en een mechanische armconstructie op de achtergrond. De buizen beginnen zich naar het centrale gedeelte van de machine te bewegen. |
| 30-70 | Een compleet pakket is te zien: buizen gestapeld in een regelmatig patroon, omwikkeld met lichtgekleurde banden, rustend op een blauwe transportband/positioneringsframe. Een mechanische arm met een witte gegolfde slang en een motor/versnellingsbakunit zijn ernaast zichtbaar. |
| 75-145 | De belangrijkste werkingsvolgorde. Een grijs bovenliggend mechanisme daalt af naar de buizenbundel; de linker en rechter klemarmen sluiten naar binnen om de bundel vast te houden; de middelste eenheid drukt naar beneden; een zwarte band komt uit het bovenliggende mechanisme en wikkelt zich om het midden van de bundel; het uiteinde van de band wordt aangetrokken en vastgezet; de klemarmen beginnen te openen. |
| 150-175 | Een aparte verwerkingssequentie: een klemmechanisme met twee klauwen opent, sluit zich om de buitenste buizen en transporteert de hele bundel horizontaal naar een blauw platform. De klem trekt zich terug naar de beginpositie, klaar voor de volgende cyclus. Een bredere opname toont meerdere afgewerkte bundels die op een rij langs de lijn staan. |
Drie details springen er voor kopers uit:
- De bundelgeometrie. Ongeveer tien buizen zijn in een gelaagde doorsnede gerangschikt (ongeveer vier aan de onderkant, drie in het midden, drie aan de bovenkant), waardoor de bundel stabiel blijft en de band een vlak oppervlak heeft om tegenaan te drukken.
- Twee gecoördineerde mechanismen. De beelden tonen zowel een omsnoeringskop (voor het aanvoeren en aanspannen van de band rond de bundel) als een transportklem (voor het verplaatsen van bundels tussen posities). Dit suggereert dat de machine is ontworpen als onderdeel van een doorlopend verwerkingsproces, en niet als een op zichzelf staand omsnoeringsstation.
- Statische, gecontroleerde beweging. De buizen blijven gedurende het hele proces axiaal uitgelijnd. Er is geen rotatie of kanteling; de krachten worden uitgeoefend langs de as van de bundel, waardoor het risico dat de buizen tijdens het vastbinden verschuiven, wordt verkleind.
Directe observatie-aantekeningen
Het volgende gedeelte blijft grotendeels trouw aan de feitelijke observaties uit de videoanalyse, met slechts enkele grammaticale aanpassingen:
- Naast een blauw geverfd stalen machineframe liggen holle, zilverkleurige, cilindrische metalen buizen opgestapeld; gele geleidingsblokken en veiligheidsbarrières zijn gedeeltelijk zichtbaar.
- Lange buizen worden naar het centrale gedeelte van de machine geleid; een persoon in donkere werkkleding is gedeeltelijk aan de zijkant zichtbaar en lijkt het proces te bedienen of te bewaken.
- Een compleet pakket toont buizen die in een regelmatige cirkelvormige/gelaagde doorsnede op elkaar gestapeld zijn en omwikkeld zijn met een lichtgekleurde band.
- Rond t≈100s daalt een grijs mechanisme boven de bundel buizen naar beneden; rond t≈105–110s sluiten de linker en rechter zilveren klemarmen zich vanaf de zijkanten naar binnen om de bundel samen te drukken.
- Rond t≈125–135s komt er een zwarte band uit het bovenliggende mechanisme die zich om het midden van de bundel wikkelt, terwijl de klemarmen gesloten blijven.
- Na ongeveer t≈140–145s is de band eenmaal om de bundel heen gegaan en wordt het uiteinde verwerkt door een aanspan-/bevestigingsmechanisme; de klemarmen beginnen zich te openen.
- Rond t≈155–165s sluit een tweeklauwige klem zich om de buitenste buizen, transporteert de bundel horizontaal naar rechts en plaatst deze boven een blauw platform; vervolgens trekt de klem zich terug.
- Op de beelden zijn geen leesbare teksten, naamplaatjes, waarschuwingslabels of watermerken te zien op de oppervlakken van de machines.
- Er is geen noodstopknop, lichtscherm of volledige fysieke beveiliging duidelijk zichtbaar; op de achtergrond van sommige beelden verschijnt een gele, straalvormige afscheiding.
Wat de video niet laat zien
Het is net zo belangrijk om de hiaten duidelijk te benoemen als om de actie te beschrijven. De beelden laten niet zien:
- Het machinemodel, de nominale output (bundels per uur) of de precieze cyclustijd in seconden.
- Motorvermogen, spanning, luchtdruk of andere aandrijfparameters.
- Specificaties voor het omsnoeringsmateriaal: breedte, dikte, treksterkte, en of er in een bepaalde configuratie gebruik wordt gemaakt van staal of kunststof.
- De minimale en maximale buisdiameter, wanddikte en bundelgewicht die de machine accepteert.
- De bedieningsinterface: er zijn in geen enkel beeld duidelijk schermen, knoppen of indicatielampjes te zien.
- Veiligheidscertificaten ontbreken, en er is geen duidelijk zicht op noodstopvoorzieningen of lichtschermen.
- Het volledige proces van "lossen en wegvoeren", oftewel hoe pakketten op transportmiddelen worden geladen.
Geen van deze punten is op zichzelf een kritiekpunt – een productvideo kan nu eenmaal niet alles laten zien – maar ze horen allemaal op je lijstje met vragen. Beschouw elk cijfer in een offerte van een leverancier als iets dat je met de fabrikant moet vergelijken met je eigen buisspecificaties.
Hoe de werkvolgorde in elkaar past.
Op basis van de waargenomen volgorde van handelingen lijkt een enkele verwerkingscyclus de volgende logica te volgen:
- Voeding en voorbereiding. De buizen komen aan op de werkplek – aangevoerd vanuit een vorig proces of gepositioneerd door de transportklem – en worden axiaal uitgelijnd op het blauwe steunframe.
- Klem. De zijdelingse klemarmen sluiten naar binnen en de bovenste eenheid drukt naar beneden, waardoor de bundelgeometrie wordt vergrendeld en de buizen niet kunnen verschuiven.
- Band. De omsnoeringskop voert de band om het midden van het pakket, maakt één volledige lus en een span-/bevestigingsmechanisme maakt de verbinding af.
- Vrijlating. De klemarmen gaan open; het vastgebonden pakket blijft ofwel op het positioneringsframe liggen, ofwel wordt het door de transportklem opgepakt en op het platform geplaatst voor verder transport.
- Reset. Alle mechanismen keren terug naar hun startposities en de volgende bundel komt binnen.
De aanwezigheid van de aparte tweeklauw-transferklem (zichtbaar vanaf ongeveer t≈150s) is het vermelden waard als u een complete productielijn plant. Het geeft aan dat de machine gecombineerd kan worden met aanvoer- en afvoersystemen, waardoor bundels tussen stations verplaatst kunnen worden zonder handmatig tillen. Als uw huidige proces afhankelijk is van medewerkers die handmatig buizen bundelen en omwikkelen, is het verschil duidelijk: mechanische klemming houdt de bundelvorm consistent vast en de band wordt onder gecontroleerde spanning aangebracht in plaats van met de hand. De exacte consistentie en snelheid worden echter niet in de video vermeld en dienen bij de fabrikant te worden nagevraagd.
Waar past een machine als deze?
De hier getoonde methode voor het hanteren en vastbinden van buizen is doorgaans relevant in situaties zoals:
- Staalservicecentra en buizenfabriekenwaarbij de bundels uniform moeten zijn voor het stapelen, inpakken en verzenden.
- Distributie van bouwmaterialenwaarbij lange buizen in consistente lagen worden gebundeld voor transport met een heftruck of kraan.
- Elke leiding die een stroomafwaartse wikkel- of verpakkingsfase voedt, aangezien een goed gebundeld pakket een voorwaarde is voor een stabiele buitenverpakking.
Een vergelijking die de moeite waard is om te maken voordat u een beslissing neemt:
| Handmatig bundelen | Machinebundeling (zoals weergegeven) |
|---|---|
| De vorm van de bundel hangt af van de operator. | Klemarmen definiëren een herhaalbare bundelgeometrie. |
| De spanning van de band kan handmatig worden aangepast. | De riem wordt gespannen door een speciaal mechanisme. |
| Zwaar tilwerk tussen stations | De transferklem verplaatst de bundel mechanisch. |
| De productie wordt beperkt door de beschikbaarheid van arbeidskrachten. | Geschikt voor continu bedrijf |
De kwalitatieve voordelen zijn duidelijk af te leiden uit het waargenomen mechanisme; eventuele meetbare winsten (besparing op arbeid, aantal bundels per uur, terugverdientijd) moeten van de fabrikant komen, niet uit deze beelden.
Te bespreken punten met betrekking tot veiligheid en integratie
De video toont niet duidelijk een noodstop, lichtschermen of volledige perimeterbeveiliging. Dat betekent niet dat de machine deze functies niet heeft – de camerahoeken bevestigen hun aanwezigheid simpelweg niet. Neem deze punten mee in uw eigen risicobeoordeling en bespreek ze met anderen.
- Beveiliging en vergrendelingen rond de bewegingszone van de klemarm.
- Plaatsing en zichtbaarheid van de noodstop vanuit alle bedieningsposities.
- Of de bandspanning verstelbaar is om vervorming van buizen met dunne wanden te voorkomen.
- Hoe de machine de aanvoer- en afvoertransportbanden combineert, en of er foutdiagnose-/alarmuitgangen beschikbaar zijn voor lijnintegratie.
Al het bovenstaande dient u te bevestigen met de fabrikant in overeenstemming met de lokale veiligheidsvoorschriften en de indeling van de fabriek.
FAQ
Welke buisdiameters kan de machine verwerken? In de video worden buizen getoond met een geschatte diameter van ongeveer 100-150 mm en een lengte van meer dan 2.5 meter, gebundeld met ongeveer tien stuks tegelijk. Acceptabele diameters, wanddiktes en maximale bundelgewichten worden niet weergegeven — neem contact op met de fabrikant.
Gebruikt de machine stalen of plastic banden? Op de beelden is zowel een lichtgekleurde band te zien op een afgewerkte bundel als een zwarte band tijdens het omsnoeren, maar het materiaal en de specificaties zijn visueel niet vast te stellen. Controleer de beschikbare bandopties en de compatibiliteit met de fabrikant.
Hoe lang duurt één volledige cyclus? De video toont de cyclusduur niet en de getoonde beelden geven geen nauwkeurige indicatie. Vraag de fabrikant naar de gemeten cyclusduur met een vergelijkbaar apparaat.
Kan het in een bestaande lijn worden geïntegreerd? De video toont een transportklem die bundels naar een platform verplaatst en meerdere bundels die op de lijn worden klaargezet, wat wijst op de mogelijkheid tot lijnintegratie. De hoogte van de transportbanden, de bedieningsinterfaces en de benodigde ruimte moeten voor uw lay-out worden bevestigd.
Is er tijdens het omsnoeren enige tussenkomst van een operator nodig? In de eerste beelden is een persoon gedeeltelijk zichtbaar in de buurt van de machine, kennelijk bezig met toezicht houden of bedienen. De mate van handmatige tussenkomst bij normale productie wordt niet weergegeven — raadpleeg de fabrikant om de beoogde werking te bevestigen.
Controlelijst voor aankoopverificatie
Voordat u een offerte aanvraagt, doorloop dan deze lijst:
- Het bereik van de buisdiameter en wanddikte dat uw bundels vereisen, en of de klemming zich automatisch aanpast.
- Ondersteunde bundelpatronen (aantal lagen, buizen per bundel).
- Type band, breedte en spanning instelbaar.
- De gemeten cyclustijd en de geschatte uurproductie voor uw product.
- Veiligheidspakket: afscherming, noodstops, lichtschermen, naleving van de lokale regelgeving.
- Diagnostiek en alarmuitgangen van het besturingssysteem voor lijnintegratie.
- Beschikbaarheid van reserveonderdelen en servicegarantie na aankoop.
Gerelateerd lezen
- Omsnoeringsmachine voor stalen buizen
- Automatische verpakkingslijn voor stalen buizen
- Automatische omsnoeringsmachine
- Staaldraadbandmachine
- Semi-automatische palletwikkelmachine
Volgende stap
Als deze video overeenkomt met de buisafmetingen en bundelformaten die u verwerkt, kunt u het snelst verder door uw buisspecificaties – buitendiameter, wanddikte, lengte en het gewenste aantal buizen per bundel – via onze contactpagina naar ons te sturen . We kunnen dan de geschikte machineconfiguratie, omsnoeringsopties en verwachte cyclustijden voor uw toepassing bevestigen.
Bron en methode: Dit artikel is uitsluitend gebaseerd op de bovenstaande video. De analyse werd uitgevoerd door een beeldanalysemodel op geselecteerde videoframes; de video bevat alleen achtergrondmuziek, zonder gesproken tekst of tekst die getranscribeerd hoeft te worden. Figuren die niet zichtbaar zijn in de video zijn gemarkeerd als items die bij de fabrikant geverifieerd moeten worden.
Gepubliceerd: 2026-09-03