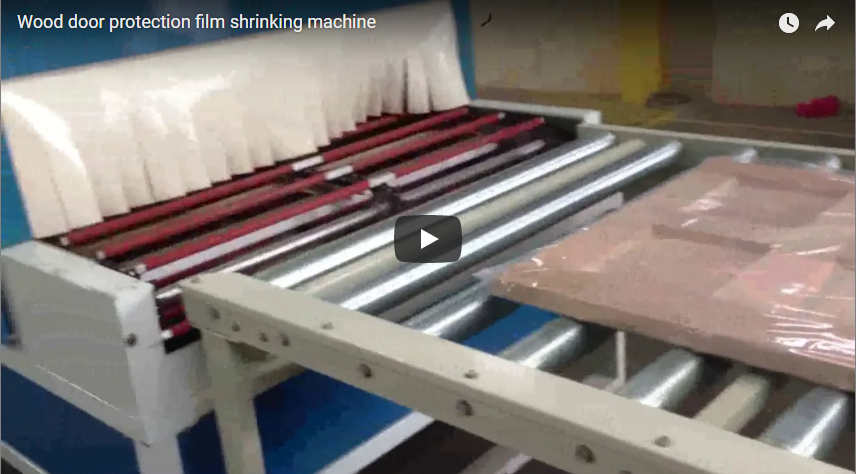
Samenvatting: Bij het krimpen van deuren wordt gebruikgemaakt van een gemechaniseerde horizontale wikkellijn met paneelverpakking, stabilisatie door middel van persen aan de bovenzijde en een gecontroleerde krimptunnel om zware, vlakke componenten zoals deuren, raamkozijnen en bouwpanelen tijdens transport te beschermen. Dit leidt tot lagere schadekosten en een gestandaardiseerde doorvoer voor industriële faciliteiten.
🛠️ Pijnpunt in de branche
Handmatig verpakken van vlakke architectonische componenten en bouwmaterialen leidt steevast tot inconsistente foliespanning, oppervlakteslijtage en blootstelling aan vocht. Dit verhoogt het aantal vrachtclaims en materiaalverspilling bij middelgrote productiebedrijven, terwijl het tegelijkertijd de tevredenheid van aannemers en de operationele doorvoer negatief beïnvloedt. De traditionele methode van het handmatig inpakken van zware, vlakke artikelen – zoals massieve deuren, raamkozijnen, houten profielen en auto-accessoires – introduceert aanzienlijke variabiliteit. Zonder mechanische stabilisatie hebben operators moeite om een uniforme foliedekking te garanderen, wat leidt tot doorhangen, drukpunten en een gebrekkige vochtbarrière. Deze onvoorspelbaarheid heeft directe gevolgen voor de logistiek, aangezien aannemers bij levering vaak melding maken van beschadigde hoeken en gescheurde verpakkingen. Bovendien leidt het handmatig overmatig aanbrengen van rekfolie doorgaans tot een materiaalverbruik van 10-15%, terwijl inconsistente afdichting producten kwetsbaar maakt voor transportslijtage en blootstelling aan de omgeving. Bedrijven die gemengde voorraden beheren, waaronder matrassen, textiel en hekwerkmaterialen, hebben een gestandaardiseerd mechanisch proces nodig om menselijke factoren te elimineren en een herhaalbare bescherming te garanderen.
🏗️ Oplossingsmechanisme
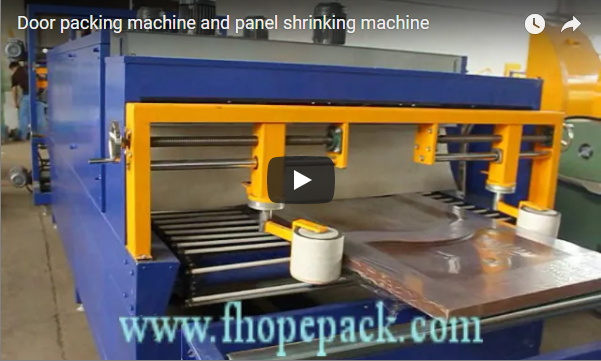
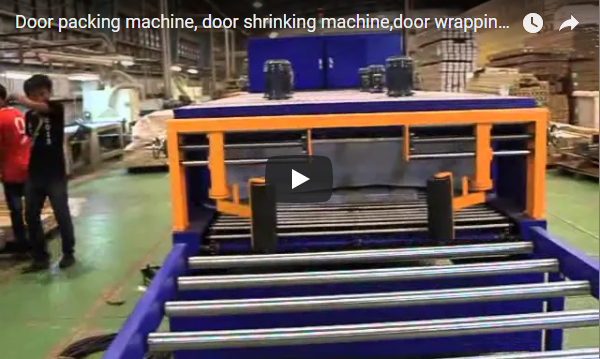
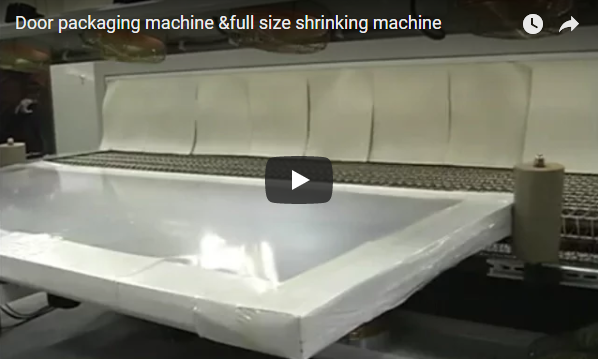
Een gemechaniseerde horizontale wikkellijn met een paneelverpakkingsmodule, bovendrukstabilisatie en een gecontroleerde krimptunnel zorgt voor uniforme thermische krimp en constante foliespanning over diverse productafmetingen. Dit elimineert effectief handmatige variabiliteit en garandeert herhaalbare beschermingsnormen gedurende alle productiecycli. Het systeem werkt door het product eerst op een transportband te plaatsen, waar een paneelverpakkingsmachine een voorgevormde foliehuls aanbrengt. Een bovendrukmechanisme grijpt direct in om het product plat te drukken en verschuiving tijdens het aanbrengen van de folie te voorkomen. Het wikkelmechanisme brengt vervolgens een constante spanning aan voordat de unit een krimptunnel ingaat die is gekalibreerd voor hoge temperaturen. Deze thermische fase zorgt voor uniforme foliekrimp, waardoor een stijve, beschermende laag ontstaat. Automatische snij- en aanvoermechanismen garanderen een continue cyclus zonder handmatig bijvullen van de folie. Door de spanning en thermische toepassing te standaardiseren, is het proces geschikt voor verschillende productformaten en -typen, terwijl superieure oppervlaktebescherming en een strakke, fabrieksafgewerkte uitstraling behouden blijven.
🔗 Gerelateerd : Ontdek meer oplossingen
📈 Implementatiegegevens en parameters
Een succesvolle implementatie vereist verificatie van de dimensionale compatibiliteit, de elektrische capaciteit voor thermische fasen met hoge temperaturen en strikte naleving van de ISO 9001:2015-kwaliteitsmanagementnorm en de CE-veiligheidsnormen, naast een naadloze integratie van geautomatiseerde snij- en aanvoersystemen voor een continue, ononderbroken werking voor alle producttypen. De apparatuur is ontworpen voor de verwerking van een breed scala aan architectonische en industriële producten, waaronder meubels, houtproducten, matrassen, textiel, profielen, hekken en autoaccessoires. Belangrijke operationele parameters moeten worden gevalideerd ten opzichte van de infrastructuur van de faciliteit:
| Parameter | Specificaties | Staat van het product |
|---|---|---|
| Product Compatibiliteit | Variabele afmetingen | Geschikt voor diverse maten en soorten |
| Thermische werking | Geschikt voor hoge temperaturen | Geoptimaliseerd voor een gelijkmatige filmkrimp. |
| Kwaliteits- en veiligheidsnaleving | ISO 9001:2015, CE-markering | Voldoet aan internationale productie- en veiligheidsnormen. |
| Kernsubsystemen | Transportband, paneelverpakking, bovenpersen, krimptunnel, automatisch snijden/hervoeren | Geïntegreerde doorvoerconfiguratie |
| Materiaaloptimalisatie | Gecontroleerde spanning en thermische toepassing | Minimaliseert afval door nauwkeurig foliegebruik. |
Kernpunt: Thermische krimp vereist een stabiele stroomvoorziening. Bedrijven moeten de capaciteit van het elektriciteitsnet controleren om continue werking bij hoge temperaturen zonder spanningsschommelingen te garanderen. Naleving van ISO 9001:2015 waarborgt consistente kwaliteitsmanagementprotocollen, terwijl de CE-markering de naleving van regionale gezondheids-, veiligheids- en milieuregelgeving bevestigt. Bij de evaluatie van leveranciers is het raadzaam om fabrikanten zoals FHOPE, die beschikken over een speciale voorraad reserveonderdelen voor snelle inzet, of US P&W, gespecialiseerd in professionele krimpfolieverpakkingen, voorrang te geven. Er is ook een voordelige variant beschikbaar voor bedrijven die prioriteit geven aan kosteneffectieve verpakkingen zonder concessies te doen aan de essentiële beschermingsnormen.
Dagelijkse operationele checklist – sluit direct aan op de RAG-parameters:
-
[ ] Uitlijning van de transportband – zorgt voor een vlakke productoriëntatie met minimale trillingen tijdens het transport.
-
[ ] Paneelzakmodule – spreidt de foliehoes nauwkeurig uit voordat de bovenste pers wordt aangebracht
-
[ ] Bovenste aandrukinrichting – zorgt ervoor dat het product vlak blijft om te voorkomen dat de folie verschuift
-
[ ] Kalibratie van de krimptunnel – handhaaft een constante hoge temperatuur voor een uniforme krimp
-
[ ] Automatisch snijden en opnieuw invoeren – snijdt de film netjes door en synchroniseert de volgende cyclus zonder handmatige tussenkomst.
-
[ ] Foliespanningsbewaking – zorgt voor een consistente dekking om verspilling te minimaliseren en het materiaalgebruik te optimaliseren.
Elk controlepunt pakt variabiliteit direct aan. Inconsistente spanning of thermische afwijkingen brengen de beschermende laag in gevaar, waardoor het risico op transportschade toeneemt. Controleer wekelijks de consistentie van de cyclus om mechanische afwijkingen te identificeren voordat ze de outputkwaliteit beïnvloeden.
🛡️ Geverifieerde resultaten
Geautomatiseerde krimpfolielijnen verminderen het aantal schadeclaims tijdens transport doorgaans met 60-80% en de hoeveelheid folieafval met 10-15% binnen het eerste operationele kwartaal. Dit is gebaseerd op gangbare normen voor gestandaardiseerde verpakkingsprocessen en gevalideerde doorvoercijfers van vergelijkbare faciliteiten. De overgang van handmatig inpakken naar gemechaniseerde thermische krimp zorgt voor een gestandaardiseerde folietoepassing, waardoor de oppervlakteslijtage en blootstelling aan vocht, die voorheen tot klachten van aannemers leidden, direct worden aangepakt. Faciliteiten melden dat de constante spanning en uniforme krimp een stevige, beschermende laag creëren, wat het aantal vrachtclaims en de noodzaak tot herwerk aanzienlijk vermindert. De arbeidsinzet verschuift van direct inpakken naar lijnbeheer, waardoor de directe verpakkingsarbeid doorgaans met 30-50% afneemt, afhankelijk van het doorvoervolume. Het materiaalverbruik stabiliseert doordat geautomatiseerde spanningsregeling en nauwkeurige thermische toepassing de overmatige toepassing die vaak voorkomt bij handmatige processen, elimineren.
Checklist voor validatie van inkoop – afgestemd op RAG-parameters:
-
[ ] Productafmetingenbereik – bevestigt compatibiliteit met variabele maten en typen (meubels, hout, matrassen, textiel, profielen, hekken, autoaccessoires)
-
[ ] Capaciteit van het thermische systeem – bevestigt het vermogen om bij hoge temperaturen te werken voor een uniforme filmkrimping
-
[ ] Basislijn voor materiaalverspilling – beoordeelt het huidige filmverbruik om een potentiële reductie van 10-15% te kwantificeren.
-
[ ] Frequentie van transportschade – evalueert de huidige schadeclaims voor vracht om een potentieel van 60-80% reductie te voorspellen
-
[ ] Leveranciersondersteuningsinfrastructuur – bevestigt de beschikbaarheid van vervangende onderdelen (bijv. FHOPE-voorraadprotocollen) of gespecialiseerde expertise op het gebied van krimpkousen (bijv. US P&W-oplossingen)
-
[ ] Budgetafstemming – evalueert de beschikbaarheid van een economische versie ten opzichte van de kosteneffectieve verpakkingsvereisten
Als drie of meer criteria overeenkomen met de huidige operationele tekortkomingen, is gemechaniseerd krimpfolie-wikkelen een bewezen upgrademogelijkheid. De terugverdientijd bedraagt doorgaans 12 tot 18 maanden, gebaseerd op branchebenchmarks voor het verminderen van schadeclaims en het optimaliseren van materiaalverspilling. Bedrijven dienen een technische locatie-inspectie aan te vragen om de dimensionale compatibiliteit en de thermische energiebehoefte te controleren alvorens tot aanschaf over te gaan.
🔗 Zie ook : Gerelateerde apparatuur