Hoe veelvoorkomende problemen tijdens de opstart van een verpakkingslijn voor staalrollen te identificeren en op te lossen

Inleiding: Een vlotte lancering van uw verpakkingslijn garanderen
De implementatie van een nieuwe of verbeterde verpakkingslijn voor staalrollen betekent een grote investering in operationele efficiëntie en doorvoer. De initiële opstartfase – het inbedrijfstellingsproces – gaat echter vaak gepaard met uitdagingen. Onverwachte problemen tijdens deze kritieke periode kunnen leiden tot kostbare vertragingen, een lagere productkwaliteit, risico's voor de veiligheid en onvoorziene stilstand.
Een goed begrip van veelvoorkomende opstartproblemen en het beheersen van effectieve probleemoplossingstechnieken zijn cruciaal voor een soepele overgang naar volledige productie. Deze handleiding biedt praktische, instructieve inzichten in het identificeren en oplossen van typische problemen die zich voordoen tijdens de inbedrijfstelling van geautomatiseerde systemen voor het verpakken van staalrollen , in lijn met de beste praktijken in de branche en gericht op operationele excellentie.
1. Inzicht in de kerncomponenten van verpakkingslijnen voor staalrollen
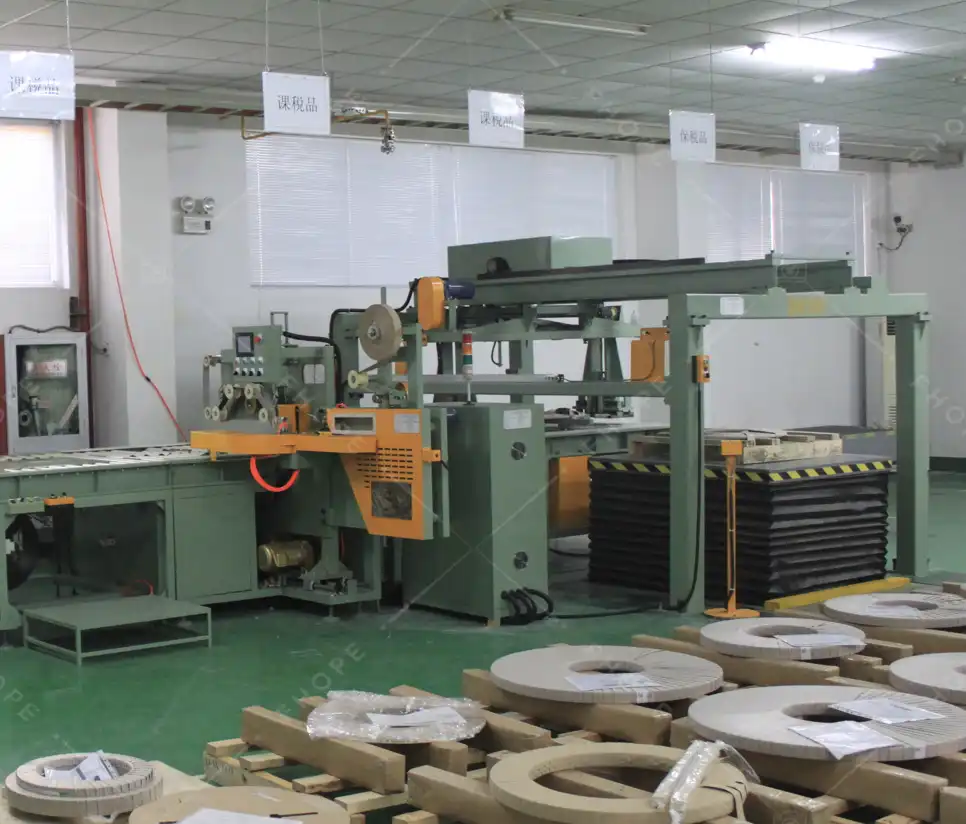
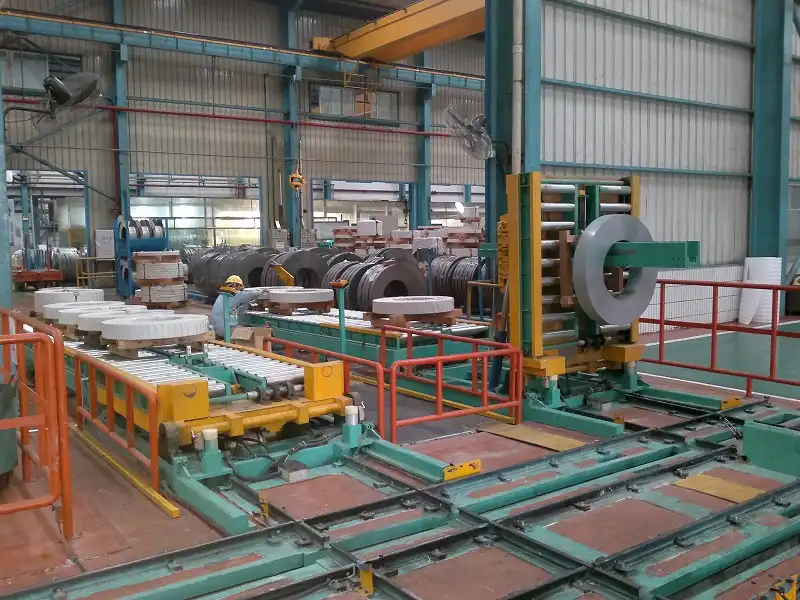
Voordat we beginnen met het oplossen van problemen, is het essentieel om de fundamentele componenten en de typische workflow van een verpakkingslijn voor staalrollen te begrijpen . Deze geavanceerde, geïntegreerde systemen bestaan over het algemeen uit verschillende belangrijke stations:
- Transportsystemen: De ruggengraat van de lijn, die de rollen tussen de verschillende bewerkingsfasen transporteert. Dit omvat aangedreven rollenbanen, kettingtransporteurs en mogelijk ook loopbalksystemen.
- Voorbereidingsstations voor coils: Deze units bereiden de spoel voor op de verpakking. Voorbeelden zijn:
- Spoelkantelaars/omkeerders: Richt de zoeker van het ene oog naar de hemel of van het andere naar de horizon, of andersom.
- Centreerinrichtingen: Zorg ervoor dat de spoel correct is gepositioneerd voordat u de volgende stations binnengaat.
- Reinigings-/olie-units (optioneel): Bereid het spoeloppervlak indien nodig voor.
- Verpakkingsmachines: Breng beschermende lagen aan, zoals rekfolie, VCI-papier (Volatile Corrosion Inhibitor) of plastic folie, rond de omtrek van de spoel en/of door het oog.
- Omsnoeringsmachines: Bevestig de spoel met stalen of PET (polyester) banden, die rondom of radiaal (door het oog) worden aangebracht.
- Stapel- en palletiseereenheden: Stapel kleinere rollen automatisch op elkaar of plaats afgewerkte rollen op pallets voor opslag of verzending.
- Besturingssystemen (PLC - Programmeerbare Logische Controller): Het brein van de operatie, dat de timing, volgorde en acties van alle mechanische componenten, sensoren en veiligheidsvoorzieningen coördineert. Mens-machine-interfaces (HMI's) bieden de operator controle en monitoring.
De complexe aard van deze geautomatiseerde verpakkingssystemen Dit betekent dat zelfs kleine configuratiefouten of defecten aan componenten een domino-effect kunnen veroorzaken, met aanzienlijke verstoringen tot gevolg. Zorgvuldige opstartprocedures en systematische probleemoplossing zijn daarom van het grootste belang.
2. Veelvoorkomende opstartuitdagingen bij het verpakken van staalrollen
De initiële inbedrijfstellings- en opstartfase brengt vaak een aantal voorspelbare uitdagingen aan het licht. Door voorbereid te zijn op het snel diagnosticeren en aanpakken van deze problemen, kan de inbedrijfstellingstijd drastisch worden verkort, schade aan apparatuur of producten worden voorkomen en operationele inefficiënties op de lange termijn worden vermeden. Veelvoorkomende problemen zijn onder andere:
- Problemen met spoeltransport en -uitlijning: Onjuiste centrering, scheefstand of blokkering van transportbanden.
- Storingen aan de verpakkingsmachine: Scheuren in de folie, ongelijkmatige applicatie, onjuiste spanning of machinefouten.
- Problemen bij het aanbrengen van omsnoeringsbanden: Onjuiste spanning (te hoog/te laag), defecte afdichtingen/lassen of verkeerde aanvoer van de band.
- Sensor- en detectiefouten: Verkeerde uitlijning, onjuiste kalibratie, vuil/obstakels of defecte sensoren die sequentiefouten of -stops veroorzaken.
- Stroom- en elektrische instabiliteit: Spanningsschommelingen of -onderbrekingen die de prestaties en besturingssystemen beïnvloeden.
- Schade door verkeerde behandeling van de spoel: Problemen die zich voordoen tijdens het laden/lossen, waardoor deuken of beschadigingen aan de randen ontstaan vóór het verpakken.
- Oververhitting van componenten: Motoren, versnellingsbakken of elektrische panelen die de temperatuurlimieten overschrijden.
- Inefficiënties in materiaalverbruik: Overmatig gebruik van rekfolie, VCI-papier of omsnoeringsband.
- Systeemintegratie- en communicatiefouten: Fouten in de signalering of "handshakes" tussen verschillende machines of modules die door de PLC worden aangestuurd.
Laten we elk van deze veelvoorkomende opstartproblemen in detail bekijken en effectieve, praktische oplossingen schetsen.
3. Probleem 1: Onjuiste uitlijning en transport van de rollen op transportbanden
Probleem: Een van de meest voorkomende opstartproblemen is dat de rollen niet goed gecentreerd raken of niet uitgelijnd blijven tijdens hun beweging over het transportsysteem . Een verkeerde uitlijning kan leiden tot:
- Opstoppingen bij stations stroomafwaarts (wikkelen, vastbinden).
- Beschadiging aan de randen of oppervlakken van de spoel.
- Onnauwkeurige of onvolledige verpakkingstoepassing.
- Sensor geeft onjuiste waarden aan, waardoor valse stops worden geactiveerd.
Oplossing:
- Positioneringssensoren controleren en kalibreren:
- Zorg ervoor dat alle foto-elektrische, naderings- of lasersensoren die verantwoordelijk zijn voor het detecteren van de aanwezigheid en positie van de spoel schoon zijn, stevig gemonteerd zijn onder de juiste hoek en afstand, en nauwkeurig gekalibreerd zijn voor het volledige bereik van spoeldiameters en -breedtes die verwerkt worden.
- Volg de specifieke kalibratieprocedures van de fabrikant nauwgezet op.
- Mechanische geleiders inspecteren en afstellen:
- Controleer de geleiderails, zijrollen en automatische centreerarmen/-inrichtingen. Zorg ervoor dat ze nauwkeurig zijn afgesteld op de afmetingen van de te verwerken rol.
- Controleer of de mechanische beweging soepel verloopt, zonder vastlopen of belemmeringen. Smeer de draaipunten indien nodig.
- Optimaliseer de transportsnelheden en overgangen:
- Controleer en pas de snelheden van de individuele apparaten aan. transportband secties om soepele, gesynchroniseerde overgangen te garanderen. Onjuistheden, met name tijdens acceleratie- of deceleratiezones (zoals het in- en uitrijden van machines), kunnen ervoor zorgen dat spoelen verschuiven of scheef komen te staan.
- Overweeg om tijdens de eerste tests iets lagere snelheden aan te houden totdat de uitlijning is bevestigd.
- Bekijk de procedures voor het laden van de spoel:
- Zorg ervoor dat de methode die wordt gebruikt om de rollen op het eerste transportbandgedeelte te laden (bijv. kraan, rolwagen) ervoor zorgt dat ze consistent in de buurt van de middenlijn worden geplaatst. Een inconsistente initiële plaatsing verergert problemen met de uitlijning verderop in het proces.
4. Probleem 2: Storingen aan de verpakkingsmachine en problemen met de folie
Probleem: De spoelwikkelmachine brengt de primaire beschermlaag aan. Opstartproblemen uiten zich vaak als:
- Ongelijkmatige wikkelspanning: Dit leidt tot losse of juist te strakke wikkelingen.
- Vaak scheuren of overmatige kreukels in de film: De integriteit van de barrière wordt aangetast.
- Onvolledige spoeldekking: Delen van de spoel blijven onbedekt.
- Machinestoringen: Veroorzaakt door problemen met de filmtoevoer of mechanische defecten.
- Slechte afdichting van de filmstaart: Het doek laten afrollen.
Deze problemen brengen de beschermende barrière tegen omgevingsfactoren (vocht, stof) en schade door fysieke handelingen direct in gevaar.
Oplossing:
- Voer grondige controles uit vóór de operatie:
- Controleer grondig de foliewagen, de voorrekrollen (indien van toepassing), de folieklemmechanismen, de snij-eenheden en de warmteverzegelaars (indien gebruikt).
- Zorg ervoor dat alle onderdelen schoon zijn en vrij van vuil, oude lijmresten of stukjes gescheurde folie.
- Controleer of de film correct is geladen:
- Controleer of de rol rekfolie of VCI-papier correct is geladen volgens de specificaties van de machine. Let daarbij goed op de afwikkelrichting en of de folie correct door alle rollen en geleiders loopt.
- Kalibreer en pas de spanningsinstellingen aan:
- Kalibreer de nauwkeurig wikkelspanning op basis van de eigenschappen van de spoel (gewicht, diameter, oppervlaktegevoeligheid) en het specifieke type en de dikte van het gebruikte wikkelmateriaal.
- Voer meerdere testwikkelingen uit op testspoelen of spoelen die niet kritisch zijn, observeer de resultaten en maak indien nodig kleine aanpassingen. Onthoud: te hoge spanning veroorzaakt scheuren en mogelijke beschadiging van de spoel; te lage spanning resulteert in losse, ineffectieve bescherming.
- Controleer de verhouding vóór het uitrekken (voor rekfolie):
- Zorg ervoor dat de voorrekinstelling nauwkeurig overeenkomt met de specificaties van de folie. Te veel rekken verzwakt de folie, waardoor deze sneller scheurt; te weinig rekken leidt tot materiaalverspilling. Controleer de daadwerkelijke rek die wordt bereikt.
- Onderhoud mechanische onderdelen:
- Smeer de rollen, lagers, kettingen, tandwielen en draaiende armen volgens het onderhoudsschema van de fabrikant met de aanbevolen smeermiddelen. Dit voorkomt vastlopen, vermindert wrijving en zorgt voor een soepele en constante werking.
5. Probleem 3: Onjuiste bandspanning en defecten aan de afdichting
Probleem: Het correct aanbrengen van de bandspanning met behulp van de omsnoeringsmachine is cruciaal voor de integriteit van de rollen tijdens het hanteren en transporteren. Veelvoorkomende opstartproblemen zijn onder andere:
- Overmatige spanning: Kan de randen of de oppervlakteafwerking van de spoel beschadigen, met name bij zachtere metalen (zoals aluminium) of voorgelakte/gecoate producten. Kan er ook voor zorgen dat de spoel in elkaar schuift.
- Onvoldoende spanning: Dit resulteert in losse spanbanden die de spoel niet goed vastzetten, wat kan leiden tot afrollen, verschuiving van de lading tijdens transport of veiligheidsrisico's.
- Inconsistente spanning: Variatie tussen riemen of cycli.
- Defecte bandafdichtingen/lasnaden: Zwakke verbindingen die onder belasting breken.
Oplossing:
- Kalibreer de spanning van de omsnoeringskop:
- Stel de spanningsinstellingen op de zorgvuldig af. omsnoeringsmachine kop gebaseerd op:
- Spoeltype (materiaal, hardheid, coating).
- Afmetingen van de spoel (breedte, diameter) en gewicht.
- Materiaal van de band (staal versus PET) en afmetingen (breedte, dikte).
- Raadpleeg de aanbevelingen van de fabrikant en voer tests uit. Gebruik indien beschikbaar een spanningsmeter voor een nauwkeurige meting.
- Stel de spanningsinstellingen op de zorgvuldig af. omsnoeringsmachine kop gebaseerd op:
- Testcycli en inspecties uitvoeren:
- Bevestig meerdere testspoelen en inspecteer de resultaten nauwkeurig. Controleer op:
- Overmatige inkepingen aan de randen van de spoel.
- Bevestiging van de riem (kan niet gemakkelijk worden verschoven of losgetrokken).
- Gelijkmatige spanning rondom de omtrek.
- Verfijn de instellingen totdat de optimale balans tussen veiligheid en niet-schadelijke druk is bereikt.
- Bevestig meerdere testspoelen en inspecteer de resultaten nauwkeurig. Controleer op:
- Controleer de bandaanvoer en het sluitmechanisme:
- Zorg ervoor dat de band soepel vanuit de dispenser door de geleiders en in de kop loopt, zonder te haperen of te verdraaien.
- Onderzoek het afdichtingsmechanisme kritisch (bijv. wrijvingslas voor PET, inkeping of afdichtingsloze verbinding voor staal). Zorg ervoor dat het correct functioneert en consistent sterke, betrouwbare verbindingen creëert die gecentreerd zijn op de overlappende uiteinden van de band. Verkeerd uitgelijnde of onvolledige afdichtingen zijn veelvoorkomende oorzaken van storingen. Reinig de afdichtingscomponenten regelmatig.
- Zorg voor specifieke training voor de operators:
- Train operators in het correct interpreteren van de bevestigingsvereisten voor verschillende producten, het op de juiste wijze aanpassen van de spanning binnen vastgestelde grenzen, en het visueel herkennen van zowel over- als onderspanning, evenals defecte sluitingen.

Automatische draadwikkelingscompressie- en omsnoeringsmachine verpakkingslijn1 6. Probleem 4: Problemen met verkeerde uitlijning, kalibratie en detectie van sensoren
- Train operators in het correct interpreteren van de bevestigingsvereisten voor verschillende producten, het op de juiste wijze aanpassen van de spanning binnen vastgestelde grenzen, en het visueel herkennen van zowel over- als onderspanning, evenals defecte sluitingen.
Probleem: Moderne geautomatiseerde verpakkingslijnen zijn voor cruciale functies sterk afhankelijk van een netwerk van sensoren (foto-elektrische, nabijheids-, inductieve, laser- en ultrasone sensoren):
- Detecteren van de aanwezigheid/afwezigheid van de spoel.
- Bevestiging van de spoelpositie en -afmetingen.
- Het sequentiëren van machinebewerkingen.
- Het aanbrengen van veiligheidsvergrendelingen.
Startproblemen komen vaak voort uit verkeerd uitgelijnde sensorenOnjuiste gevoeligheidsinstellingen of mislukte kalibratie kunnen leiden tot operationele stilstand, overgeslagen processtappen, mogelijke botsingen tussen apparatuur en coils, of onnauwkeurige verpakkingscycli.
Oplossing:
- Voer systematische sensorcontroles uit:
- Tijdens de inbedrijfstelling en opstart dient u fysiek de positie, montagehoek, uitlijning en operationele status te controleren. elke sensor vergeleken met de machinetekeningen en functionele specificaties.
- Gebruik uitlijngereedschap of mallen indien deze door de fabrikant worden meegeleverd.
- Zorg ervoor dat de sensoren schoon blijven:
- Stof, olie, vet, water of ander vuil dat zich ophoopt op sensorlenzen, -oppervlakken of -reflectoren kan de detectiestraal blokkeren of de detectiekarakteristieken beïnvloeden. Voer daarom een regelmatig reinigingsschema uit, met name in stoffige of olieachtige omgevingen.
- Kalibratieprocedures uitvoeren:
- Volg nauwgezet de door de fabrikant beschreven procedures voor het kalibreren van sensoren, met name sensoren die afstand of positie meten, of die specifieke gevoeligheidsaanpassingen vereisen (bijvoorbeeld fotocellen met achtergrondonderdrukking).
- Houd er rekening mee dat omgevingsfactoren (zoals overmatig omgevingslicht voor optische sensoren of temperatuurschommelingen voor sommige typen) herkalibratie na de eerste installatie noodzakelijk kunnen maken.
- Zorg voor een veilige en stabiele bevestiging:
- Controleer of alle sensoren en hun bevestigingsbeugels goed vastzitten. Trillingen van de machine tijdens gebruik zijn een veelvoorkomende oorzaak van het na verloop van tijd verschuiven van sensoren.
- Overweeg het aanbrengen van beschermkappen of -hoezen op plaatsen waar sensoren gevoelig zijn voor onbedoelde stoten of zware vervuiling.
7. Probleem 5: Inconsistente stroomvoorziening en elektrische problemen
Probleem: Het elektrische hart van de verpakkingslijn is gevoelig voor de kwaliteit van de stroomvoorziening van de fabriek . Problemen die zich tijdens het opstarten kunnen voordoen, zijn onder andere:
- Spanningsdalingen (dips) zorgen ervoor dat motoren koppel verliezen of dat controllers defect raken.
- Spanningspieken kunnen gevoelige elektronische componenten beschadigen.
- Korte stroomonderbrekingen die leiden tot onverwachte machinestoringen, verlies van PLC-programmapositie of gegevenscorruptie.
- Elektrische ruis die de stuursignalen verstoort.
Dit kan zich uiten in willekeurige storingen, moeilijk te diagnosticeren defecten en een kortere levensduur van de apparatuur.
Oplossing:
- Beoordeel de stroomkwaliteit bij de bron:
- Controleer of de voedingsspanning van de verpakkingslijn voldoet aan de specificaties van de fabrikant voor spanningsstabiliteit en tolerantie.
- Gebruik tijdelijk apparatuur voor het bewaken van de stroomkwaliteit tijdens het opstarten als er schommelingen worden vermoed, om de aard (spanningsdalingen, -pieken, frequentieverschuivingen) en het tijdstip van de verstoringen vast te stellen.
- Stroomconditioneringsapparatuur installeren:
- Voor kritische besturingssystemen (PLC's, HMI's, industriële pc's) installeert u... ononderbroken voedingen (UPS) Geschikt om korte stroomonderbrekingen te overbruggen en ruis te filteren.
- Overweeg spanningsstabilisatoren, lijnreactoren of stroomconditioners voor de gehele leiding of gevoelige aandrijvingen/motoren als er significante of frequente spanningsschommelingen worden gedetecteerd.
- Controleer de elektrische aansluitingen en bedrading:
- Controleer alle stroom- en stuurbekabelingsaansluitingen, klemmen in schakelpanelen, verdeeldozen en bij motoren/apparaten grondig. Zorg ervoor dat ze de juiste dikte hebben, goed vastzitten (op het juiste moment zijn aangedraaid) en geen tekenen van beschadiging, corrosie of oververhitting vertonen. Losse verbindingen zijn een veelvoorkomende oorzaak van spanningsverlies en storingen.
- Raadpleeg experts op het gebied van industriële elektrotechniek:
- Als er aanhoudende problemen met de stroomkwaliteit zijn of als deze problemen hun oorsprong vinden in de bredere elektrische infrastructuur van de installatie, raadpleeg dan gekwalificeerde industriële elektriciens of specialisten op het gebied van stroomkwaliteit om de problemen te diagnosticeren en de nodige upgrades of correcties door te voeren.
8. Probleem 6: Onjuiste behandeling van de rollen tijdens het laden en lossen
Probleem: Schade aan de coils treedt vaak op voordat ze de geautomatiseerde verpakkingslijn bereiken of nadat ze deze verlaten hebben. Onzorgvuldige behandeling tijdens het laden op de lijn (met een kraan, heftruck of coilwagen) of tijdens het lossen/opslaan kan leiden tot:
- Deuken op de spoelbehuizing of -randen.
- Randbeschadigingen (knikjes, vouwen).
- Telescopisch (binnenste wikkelingen verschuiven ten opzichte van de buitenste wikkelingen).
- Oppervlakkige krassen of vervuiling.
Deze reeds bestaande schade heeft niet alleen gevolgen voor de kwaliteit van het eindproduct, maar kan ook de verwerking van de rol door de verpakkingslijn belemmeren (bijvoorbeeld doordat beschadigde randen vast komen te zitten aan transportbanden of wikkelaars).
Oplossing:
- Stel gestandaardiseerde behandelingsprocedures vast en handhaaf deze:
- Ontwikkel duidelijke, gedocumenteerde procedures voor het tillen, transporteren en plaatsen van voorwerpen. stalen spoelen.
- Zorg voor een gedegen training van het betrokken personeel (kraanmachinisten, heftruckchauffeurs, lijnladers) met de nadruk op het correcte gebruik van de juiste hijsinstallaties (bijv. C-haken, verticale ooglifters voor coils, gewatteerde vorken, coilgrijpers). Specificeer veilige snelheden en hanteringstechnieken.
- Verplicht gebruik van beschermende materialen:
- Het gebruik van beschermende materialen zoals beschermkussens (vloermatten, zadelkussens), randbeschermers (van kunststof of vezelplaat) of tussenlagen is verplicht tijdens het hanteren, transporteren en tijdelijk opslaan om metaal-op-metaalcontact te voorkomen en schokken op te vangen.
- Evalueer de mogelijkheden voor geautomatiseerd laden en lossen:
- Overweeg integratie waar mogelijk en gerechtvaardigd door volume/frequentie. geautomatiseerde spoellaadsystemen (bijv. geautomatiseerde geleide voertuigen (AGV's), shuttlewagens, robotladers) die zorgen voor een voorzichtige, precieze en herhaalbare plaatsing op de invoerband van de verpakkingslijn, waardoor menselijke fouten en mogelijke schade tot een minimum worden beperkt.
- Voer een inspectie van de spoel vóór het laden uit:
- Voer een snelle visuele inspectie als controlepunt in. vaardigheden Een rol materiaal wordt op de lijn geladen. Dit stelt operators in staat om aanzienlijke, reeds bestaande schade te identificeren die verwerkingsproblemen kan veroorzaken of die gedocumenteerd moet worden voor kwaliteitscontrole.
9. Probleem 7: Oververhitting van motoren, versnellingsbakken en elektrische componenten
Probleem: Tijdens de intensieve opstart-, test- en eerste productiefasen kan de apparatuur zwaar belast worden. Dit kan leiden tot oververhittingsproblemen in:
- Elektromotoren (met name aandrijvingen voor transportbanden, rotatiemotoren voor wikkelmachines, motoren voor omsnoeringsmachines).
- Versnellingsbakken en reductiekasten.
- Hydraulische krachtbronnen (indien van toepassing).
- Elektrische schakelkasten en -panelen (voor aandrijvingen, PLC's en voedingen).
Oververhitting tast de isolatie van componenten aan, veroorzaakt ongewenste uitschakelingen van beveiligingsapparaten, verkort de levensduur van apparatuur aanzienlijk en kan leiden tot plotselinge, onverwachte uitval.
Oplossing:
- Zorg voor voldoende ventilatie en koeling:
- Controleer of alle motoren, tandwielkasten en elektrische kasten voldoende luchtstroom hebben voor koeling.
- Controleer of de koelventilatoren (op motoren, in kasten) werken, in de juiste richting draaien en niet geblokkeerd zijn.
- Zorg ervoor dat de ventilatieopeningen en filters op de elektrische kasten schoon zijn en een vrije luchtcirculatie mogelijk maken. Voorkom dat de luchtstroom rondom de apparatuur wordt geblokkeerd.
- Bewaak de bedrijfstemperaturen:
- Gebruik tijdens de eerste testruns en onder belasting contactloze infraroodthermometers of warmtebeeldcamera's om de temperaturen van motoren, lagers, tandwielkasten, hydraulische tanks en belangrijke componenten in elektrische schakelpanelen (aandrijvingen, transformatoren, contactoren) te bewaken.
- Stel de basistemperaturen vast en onderzoek of componenten aanzienlijk warmer worden dan verwacht of de door de fabrikant vastgestelde limieten overschrijden.
- Controleer het smeermiddelniveau en het type smeermiddel:
- Controleer of de tandwielkasten en lagers gevuld zijn met het juiste type en de juiste hoeveelheid smeermiddel, zoals voorgeschreven door de fabrikant. Onvoldoende of onjuiste smering verhoogt de wrijving en de daaruit voortvloeiende warmte aanzienlijk. Houd u strikt aan het aanbevolen smeerschema.
- Controleer op mechanische blokkering en overbelasting:
- Zorg ervoor dat motoren niet continu overbelast zijn. Controleer op mechanische problemen verderop in het proces die de belasting kunnen verhogen, zoals een verkeerde uitlijning van de transportband, defecte lagers of een onjuiste machine-instelling die overmatige weerstand veroorzaakt.
- Controleer of de thermische beveiliging functioneert:
- Controleer of de thermische overbelastingsrelais van de motor, de thermistors (indien aanwezig) en de temperatuurbewakingssystemen van de frequentieomvormer (VFD) correct zijn ingesteld volgens de gegevens op het typeplaatje van de motor en naar behoren functioneren om de apparatuur te beschermen tegen thermische schade.

roestvrijstalen spoelverpakkingsmachine lijn 1 10. Probleem 8: Inefficiënt verbruik van verpakkingsmaterialen
- Controleer of de thermische overbelastingsrelais van de motor, de thermistors (indien aanwezig) en de temperatuurbewakingssystemen van de frequentieomvormer (VFD) correct zijn ingesteld volgens de gegevens op het typeplaatje van de motor en naar behoren functioneren om de apparatuur te beschermen tegen thermische schade.
Probleem: Onjuiste machine-instellingen of suboptimale parameterkeuzes tijdens het opstarten kunnen leiden tot een overmatig verbruik van verpakkingsmaterialen zoals rekfolie, VCI-papier of omsnoeringsband. Dit verhoogt direct de operationele kosten en genereert onnodig industrieel afval zonder dat de bescherming van de spoel evenredig verbetert.
Oplossing:
- Optimaliseer de parameters van de verpakkingsmachine:
- Systematisch verfijnen instellingen van de inpakmachine Om een veilige insluiting te bereiken met minimaal materiaalgebruik. Belangrijke parameters zijn onder meer:
- Aantal lagen (boven-, onder- en lichaamslagen).
- Percentage overlapping tussen filmlagen.
- Voorrekverhouding (het bereiken van maximale rek zonder de filmintegriteit aan te tasten).
- Wikkelspanning (voldoende om de lagen strak te houden zonder de spoel samen te drukken).
- De snelheid van de filmwagen ten opzichte van de rotatiesnelheid.
- Systematisch verfijnen instellingen van de inpakmachine Om een veilige insluiting te bereiken met minimaal materiaalgebruik. Belangrijke parameters zijn onder meer:
- Kies de juiste verpakkingsmaterialen:
- Zorg ervoor dat u een rekfolie of ander verpakkingsmateriaal gebruikt met de juiste dikte (gauge), sterkte, perforatieweerstand en voorrekbaarheid, afgestemd op de specifieke afmetingen, het gewicht en de verwerkingseisen van uw rollen. Soms kan een folie met betere prestaties (maar in eerste instantie duurder) leiden tot een aanzienlijk lager materiaalverbruik per rol (minder wikkelingen, hogere rekbaarheid).
- Kalibreer film-/bandtoevoersystemen:
- Controleer de nauwkeurigheid en consistentie van het foliedoseersysteem. Zorg ervoor dat de voorrekrollen schoon zijn, vrij draaien en de ingestelde voorrekverhouding betrouwbaar bereiken.
- Controleer bij het omsnoeren of de aanvoerlengte constant is en of er zo min mogelijk band verloren gaat tijdens het snij-/afdichtingsproces.
- Materiaalverbruik bijhouden en monitoren:
- Implementeer een systeem om het materiaalverbruik per rol, per ploeg of per dag bij te houden tijdens de opstart- en eerste productiefase. Dit stelt u in staat om referentiewaarden vast te stellen, trends te identificeren en de impact van optimalisatie-inspanningen te kwantificeren. Stel doelen voor materiaalefficiëntie.
11. Probleem 9: Communicatiefouten tussen geïntegreerde systemen
Probleem: Een moderne verpakkingslijn voor stalen coils bestaat niet uit één machine, maar uit een netwerk van onderling verbonden modules die communiceren via een centrale PLC. Communicatiestoringen of timingfouten tussen de PLC en de verschillende stations (bijvoorbeeld de transportband die de aankomst van de coil niet doorgeeft aan de wikkelaar, de omsnoeringsmachine die de cyclus niet bevestigt en de transportband niet opnieuw kan starten) zijn veelvoorkomende opstartproblemen. Deze storingen kunnen leiden tot:
- Onverwachte lijnonderbrekingen.
- Onjuiste bedieningsvolgordes.
- Mogelijke botsingen tussen bewegende onderdelen.
- Moeilijk te diagnosticeren, intermitterende problemen.
Oplossing:
- Controleer de netwerkbekabeling en -aansluitingen:
- Controleer fysiek alle netwerkkabels (bijv. Ethernet/IP, Profinet, Profibus) en bekabelde communicatieverbindingen tussen de hoofd-PLC, externe I/O-racks, HMI's, sensoren, frequentieregelaars en individuele machinecontrollers.
- Zorg ervoor dat alle connectoren stevig vastzitten, correct zijn aangesloten, afgeschermd zijn (indien nodig) en geen tekenen van beschadiging of spanning vertonen. Controleer de kabelgeleiding om bronnen van elektromagnetische interferentie te vermijden.
- Test de handshake-signalen systematisch:
- Test tijdens de inbedrijfstelling systematisch de cruciale "handshake"-signalen tussen alle onderling verbonden apparaten. Bijvoorbeeld:
- Controleer of de transportband stroomopwaarts een signaal "gereed om spoel te ontvangen" verzendt.
- Controleer of de machine stroomafwaarts een "spoel in positie"-signaal ontvangt voordat de cyclus start.
- Zorg ervoor dat de machine een "cyclus voltooid"-signaal verzendt voordat de volgende transportband mag starten.
- Gebruik de PLC-bewakingssoftware of de HMI-diagnoseschermen om deze signalen in realtime te bekijken.
- Test tijdens de inbedrijfstelling systematisch de cruciale "handshake"-signalen tussen alle onderling verbonden apparaten. Bijvoorbeeld:
- PLC-logica controleren en debuggen:
- Onderzoek zorgvuldig de PLC-programmering Logica die de communicatie, volgorde en vergrendeling tussen machines regelt.
- Besteed nauwlettend aandacht aan timingparameters (timers, tellers), permissieve voorwaarden en foutafhandelingsroutines die verband houden met communicatiesignalen. Zorg ervoor dat de logica robuust is en rekening houdt met mogelijke variaties in cyclustijden.
- Zorg voor compatibiliteit van de software/firmware:
- Controleer of alle intelligente apparaten in het netwerk (PLC's, HMI's, frequentieregelaars, controllers, slimme sensoren) compatibele software- en firmwareversies gebruiken zoals gespecificeerd door de lijnintegrator of de fabrikanten van de apparatuur. Versieverschillen kunnen soms leiden tot subtiele communicatieproblemen.
- Gebruik gecentraliseerde monitoringtools:
- Maak gebruik van de mogelijkheden van de HMI (Human-Machine Interface) of een overkoepelend SCADA-systeem (Supervisory Control and Data Acquisition) om de status, de bedrijfsmodus en de communicatieverbindingen tussen verschillende onderdelen van de lijn te bewaken. Deze systemen bieden vaak diagnostische hulpmiddelen waarmee communicatiestoringen snel kunnen worden opgespoord.
12. De cruciale rol van operatorstraining bij het voorkomen van opstartproblemen
Vaak over het hoofd gezien, maar van cruciaal belang: De kwaliteit en grondigheid van de training van de operators is wellicht de meest kritische factor, die vaak wordt onderschat . Een succesvolle opstart en een duurzame, efficiënte werking zijn sterk afhankelijk van operators die de functionaliteit van de lijn, potentiële problemen en de juiste bedieningsprocedures begrijpen. Operators die niet bekend zijn met de nuances van een nieuw of geüpgraded geautomatiseerd verpakkingssysteem, maken eerder fouten, interpreteren waarschuwingen verkeerd of zien problemen die zich ontwikkelen niet op tijd, voordat ze aanzienlijke stilstand veroorzaken.
Oplossing:
- Ontwikkel een uitgebreid trainingsprogramma:
- Bied gestructureerde, functiespecifieke training aan die de volgende onderwerpen behandelt:
- Bedieningssequenties en -regelingen van de machine.
- Inzicht in en aanpassing van belangrijke parameters (spanning, snelheid, overlapping, recepten).
- Het uitvoeren van routinematige bedieningscontroles (reiniging, visuele inspectie, basis smering).
- Het herkennen van veelvoorkomende foutindicatoren en het uitvoeren van basisstappen voor probleemoplossing.
- Veiligheidsprocedures, lockout/tagout (LOTO) en noodstops.
- Het effectief navigeren en gebruiken van de HMI-schermen.
- Bied gestructureerde, functiespecifieke training aan die de volgende onderwerpen behandelt:
- Integreer praktische oefeningen:
- Reserveer voldoende tijd onder begeleiding voor operators om de bediening van de apparatuur te oefenen tijdens de latere fasen van de inbedrijfstelling en de eerste productieruns. De theorie moet worden aangevuld met praktijkervaring.
- Zorg voor duidelijke en toegankelijke documentatie:
- Zorg ervoor dat operators gemakkelijk toegang hebben tot goed geschreven, duidelijke en beknopte bedieningshandleidingen, standaardwerkprocedures (SOP's), snel naslagwerken en stroomschema's voor probleemoplossing, bij voorkeur digitaal beschikbaar op de HMI of werkstations.
- Geef operators de middelen voor eerstelijnsrespons:
- Train en machtig operators om kleine aanpassingen uit te voeren, veelvoorkomende storingen te verhelpen (met inachtneming van de veiligheidsprotocollen) en eenvoudige, vooraf gedefinieerde probleemoplossingstaken uit te voeren. Dit vermindert de afhankelijkheid van onderhoudspersoneel voor simpele problemen en verbetert de operationele beschikbaarheid.
- Stimuleer continu leren en feedback:
- Bied periodieke opfrissingstrainingen aan en geef updates wanneer processen, materialen of apparatuurparameters wijzigen. Moedig operators aan om feedback te geven over procedures en mogelijke verbeteringen.
verticale spoelverpakkingslijn4 Conclusie: Een proactieve strategie voor een succesvolle opstart van een verpakkingslijn.
- Bied periodieke opfrissingstrainingen aan en geef updates wanneer processen, materialen of apparatuurparameters wijzigen. Moedig operators aan om feedback te geven over procedures en mogelijke verbeteringen.
Het inbedrijfstellen van een nieuwe of verbeterde verpakkingslijn voor staalrollen brengt onvermijdelijk potentiële obstakels met zich mee. Door een proactieve, systematische en detailgerichte aanpak te hanteren, kunnen de frequentie en de impact van veelvoorkomende opstartproblemen echter aanzienlijk worden verminderd.
Succes is afhankelijk van een aantal belangrijke pijlers:
- Nauwkeurige installatie en kalibratie: Ervoor zorgen dat alle mechanische componenten, sensoren en regelparameters vanaf het begin correct geconfigureerd zijn.
- Grondig testen en valideren: Het uitvoeren van gesimuleerde en echte producttests om de functionaliteit, volgorde en prestaties onder diverse omstandigheden te verifiëren.
- Uitgebreide operatortraining: Het team voorzien van de kennis en vaardigheden die nodig zijn om de productielijn effectief en veilig te bedienen.
- Robuuste communicatieverificatie: Het garanderen van een naadloze interactie tussen alle geïntegreerde systeemcomponenten.
Daarnaast is het van cruciaal belang om vanaf dag één strenge preventieve onderhoudsprocedures in te voeren , nauwlettend toezicht te houden tijdens de eerste operationele fase en een samenwerkingscultuur te bevorderen waarin operators zich gemachtigd voelen om problemen vroegtijdig te signaleren en te melden.
Door potentiële problemen zoals verkeerde uitlijning van de spoel, wikkel- en omsnoeringsfouten, sensorfouten, elektrische instabiliteit en communicatiestoringen in het systeem direct aan te pakken tijdens de opstartfase, zorgt u niet alleen voor een soepeler inbedrijfstellingsproces, maar legt u ook een solide basis voor de betrouwbaarheid, efficiëntie, veiligheid en optimale prestaties van uw waardevolle geautomatiseerde verpakkingssysteem op de lange termijn . Het investeren van de nodige tijd en middelen om de opstartfase goed te laten verlopen, is een directe investering in het voorkomen van kostbare toekomstige stilstand, kwaliteitsgebreken en operationele problemen.