Beslissingsgids voor automatisering van het wikkelen van staalrollen: handmatige versus automatische systemen
De keuze tussen handmatig en automatisch wikkelen van staalrollen vereist meer dan alleen een vergelijking van snelheid of arbeidskosten. Ontdek hoe procesmapping, capaciteitsgegevens, materiaalgebruik, risicobeoordeling en ondersteuningsfactoren helpen bij het bepalen van het juiste automatiseringsniveau voor uw verpakkingsproces.
Handmatig versus automatisch wikkelen van staalrollen: kosten, veiligheid en efficiëntie
Handmatig versus automatisch wikkelen van staalrollen: kosten, veiligheid en efficiëntie
Automatisering is niet automatisch de juiste oplossing, en "handmatig" is niet één enkel werkmodel. Een nuttige beslissing begint met een beschrijving van wat mensen en apparatuur vandaag de dag daadwerkelijk doen, en test vervolgens of een voorgesteld automatiseringsniveau een reële beperking opheft zonder onrealistische verwachtingen te scheppen.
Dit artikel vergelijkt operationele modellen; het berekent geen ROI van projecten, certificeert geen veiligheidsresultaat en belooft geen besparingen op doorvoer, arbeid of materiaal. Een project met staalrollen vereist eigen basisgegevens, een lay-outbeoordeling, een risicoanalyse, machinespecificaties en een acceptatieplan.
Definieer de opties voordat u ze vergelijkt.
Gebruik duidelijke taal. De volgende systemen zijn verschillend en hebben verschillende onderlinge afhankelijkheden:
| Operationele model | Wat kan geautomatiseerd worden? | Wat mogelijk nog steeds mensen nodig heeft |
|---|---|---|
| Voornamelijk handmatig inpakken | Het hanteren en inpakken van materialen kan handmatig gebeuren. | Verplaatsing van de spoel, materiaalvoorbereiding, kwaliteitscontrole, voltooiing van het verpakken |
| Inpakken met assistentie of semi-automatisch inpakken | Het inpakproces kan machinaal worden uitgevoerd. | Laden, lossen, materiaalaanvulling, productbevestiging, uitzonderingen |
| Geautomatiseerd laden en inpakken | Het overbrengen en inpakken kunnen in een bepaalde volgorde plaatsvinden. | Lijntoezicht, aanvulling, kwaliteitscontrole, onderhoudsreactie |
| Geïntegreerde verpakkingslijn | Inpakken kan verband houden met omsnoeren, wegen, transporteren of stapelen. | Afhandeling van uitzonderingen, planning, aanvulling, onderhoud, gecontroleerde wijziging |
De precieze taakverdeling hangt af van het ontwerp. Vergelijk een handmatig inpakstation niet met een volledig geïntegreerde lijn en noem ze niet allebei simpelweg "inpakken".
Breng het huidige proces in kaart voordat u een toekomstig proces voorstelt.
Observeer de representatieve productie gedurende een vastgestelde periode. Registreer de spoelfamilie, afmetingen, gewicht, verpakkingsspecificaties, orderpatroon, start- en eindtijden, wachttijd, materiaalwisselingen, kwaliteitscontroles, herstelwerkzaamheden en alle betrokkenen – niet alleen de persoon die het dichtst bij de verpakking staat.
Stel jezelf deze praktische vragen:
- Wie verplaatst de spoel, bereidt de materialen voor, start de cyclus, controleert het pakket en handelt eventuele uitzonderingen af?
- Waar vinden wachten, lopen, tillen, zoeken of herwerken plaats?
- Welke productfamilies of speciale verzoeken verstoren het normale ritme?
- Wat gebeurt er bij een ploegwissel, materiaalwissel, alarm of apparatuurstoring?
- Welke actuele beperkingen worden gemeten en welke zijn aannames?
Vergelijk arbeid als een systeem, niet als een telling van het aantal mensen op één locatie.
Handmatig werk kan een beroep doen op verpakkingsmedewerkers, kraan- of heftruckchauffeurs, materiaalvoorbereiding, kwaliteitscontrole, supervisors en herwerk. Automatisering kan de locatie van het werk veranderen in plaats van het simpelweg te elimineren. Het kan de behoefte aan aanvulling, lijnbewaking, onderhoud, gepland herstel, receptbeheer en technische ondersteuning vergroten of doen toenemen.
Voer een activiteit-tijdstudie uit voor dezelfde spoelfamilies en hetzelfde werkingsvenster. Rapporteer directe en indirecte arbeidskosten afzonderlijk. Neem beschikbare productieve tijd, pauzes, ploegwisselingen, wachttijden stroomopwaarts en congestie stroomafwaarts mee. Zonder die randvoorwaarden heeft "één operator bespaard" geen beslissingswaarde.
Vergelijk capaciteit en consistentie met overeenkomend bewijsmateriaal.
Gebruik de maximale cyclusfrequentie van een leverancier niet als maatstaf voor de operationele capaciteit van een fabriek. Vergelijk een referentiewaarde met een proefproject waarbij dezelfde of vergelijkbare spoelfamilies, verpakkingsspecificaties, materiaal, bedrijfsuren, personeelsmodel en definitie van een voltooide, acceptabele verpakking worden gebruikt.
Volg in ieder geval:
- verstreken tijd per geaccepteerde spoel, inclusief wachttijden die de uitvoer beperken;
- cyclusduurverdeling, niet alleen de snelste cyclus;
- omsteltijd en tijd voor materiaalaanvulling;
- afgekeurde, herwerkte of beschadigde verpakkingen;
- Geplande en ongeplande uitval met een specifieke oorzaak; en
- Stroomopwaartse/stroomafwaartse wachtrijen die verschuiven na automatisering.
Receptcontrole kan de herhaalbaarheid verbeteren wanneer de machine, het materiaal, het productassortiment en de validatie dit toelaten. Het neemt echter niet de noodzaak weg om overlapping, spanning, aantal lagen, eindconditie of productbescherming te controleren aan de hand van de daadwerkelijke verpakkingsnorm van de klant.

Beschouw materiaalgebruik als een meetbare vraag.
Materiaalverbruik kan worden beïnvloed door overlapping, aantal lagen, filmspecificaties, rolwisselingen, breuken, handelingen van de operator, productgeometrie en herwerk. Weeg of tel het uitgegeven materiaal ter vergelijking, houd rekening met afval en gedeeltelijke rollen en relateer dit aan dezelfde hoeveelheid geaccepteerde coils. Claim geen besparingen door een automatiseringsinstelling zonder een gecontroleerde test.
Vergelijk blootstelling, niet veiligheidsslogans.
Handmatige en automatische systemen kunnen mensen aan verschillende risico's blootstellen. Handmatig werk kan gepaard gaan met het hanteren van zware voorwerpen, herhaalde inspanningen, de nabijheid van een zware spoel en interactie met mobiele apparatuur. Geautomatiseerde machines kunnen bewegende onderdelen, overdrachtszones, opgeslagen energie, beveiligingsafhankelijkheden en onderhoudsrisico's met zich meebrengen.
De juiste vraag is: welke risico's blijven er bestaan in elke fase — normaal bedrijf, laden, bijvullen, storingen/reageren op vastlopen, onderhoud en herstel — en welke beheersmaatregelen zijn nodig? Een automatiseringsproject vereist een locatiegebonden risicoanalyse en gevalideerde beveiligingsmaatregelen. Het mag niet worden aangeprezen als een verbetering van de veiligheid enkel omdat er minder zichtbare operators zijn.
Flexibiliteit en herstelvermogen kunnen zwaarder wegen dan de snelheid op papier.
Handmatige of ondersteunde methoden kunnen nog steeds geschikt zijn voor kleine volumes, instabiele productassortimenten, tijdelijke verpakkingseisen, beperkte lay-outs, beperkte onderhoudscapaciteit of incidentele werkzaamheden. Automatisering kan aantrekkelijker worden wanneer het proces voldoende herhaalbaar is, het vraagpatroon stabiel is, het handmatige proces een meetbare beperking kent en de organisatie onderhoud, reserveonderdelen, training en wijzigingsbeheer kan ondersteunen.
Vraag jezelf af wat er gebeurt als een rol buiten het goedgekeurde bereik valt, de verpakking verandert, een materiaalrol niet beschikbaar is, een machine stroomopwaarts stilvalt of er een lijnstoring optreedt. Een oplossing zonder een veilig, gedocumenteerd herstelpad is operationeel niet compleet.

Gebruik een beslissingsscorekaart, geen verkoopclaim.
Beoordeel elke optie aan de hand van bewijsmateriaal dat ter plaatse is verzameld:
| Beslissingsgebied | Bewijs vereist |
|---|---|
| Vraag en productaanbod | ordergeschiedenis, spoelfamilies, tarief voor speciale gevallen, prognoseaannames |
| Arbeid | Activiteit-tijdstudie inclusief indirect werk en overdrachten |
| Hefvermogen | overeenkomende geaccepteerde spoeltijdstudie en stilstandregistratie |
| Verpakkingskwaliteit | gedefinieerde acceptatienorm, bewijs van defecten/herstelwerkzaamheden, klantvereisten |
| Materialen | Gegevens over uitgegeven, verbruikte, verspilde en herwerkte producten voor vergelijkbaar werk. |
| Veiligheid en ergonomie | Risicobeoordeling van de locatie in normale en niet-normale omstandigheden |
| Flexibiliteit | goedgekeurde productverpakking, bewijs van omschakeling, uitzonderingsprocedure |
| draagkracht | onderhoudscapaciteit, reserveonderdelenstrategie, servicedoorlooptijd, trainingsplan |
| Kapitaalbeslissing | een gedetailleerde offerte, installatie-/lay-outvereisten, nutsvoorzieningen en een apart ROI-model |
De output kan handmatig, met ondersteuning of geautomatiseerd zijn. Een geloofwaardige beoordeling gaat ervan uit dat elk van deze methoden geschikt kan zijn onder verschillende, geverifieerde omstandigheden.
Maak de volgende beslissing toetsbaar.
Voordat u een definitieve beslissing neemt, dient u overeenstemming te bereiken over de basisperiode, het aantal spoelen, de acceptatiecriteria, de vereiste lay-out en risicobeoordeling, het proefplan, de verantwoordelijken en de beslissingsdatum. Leg vast wat de automatisering naar verwachting wel en niet zal veranderen. Dit maakt een toekomstige beslissing toetsbaar en beschermt zowel de ervaring van de operator als de investering tegen vage beloftes.
Visuele details
Klik om te vergroten

Klik om te vergroten
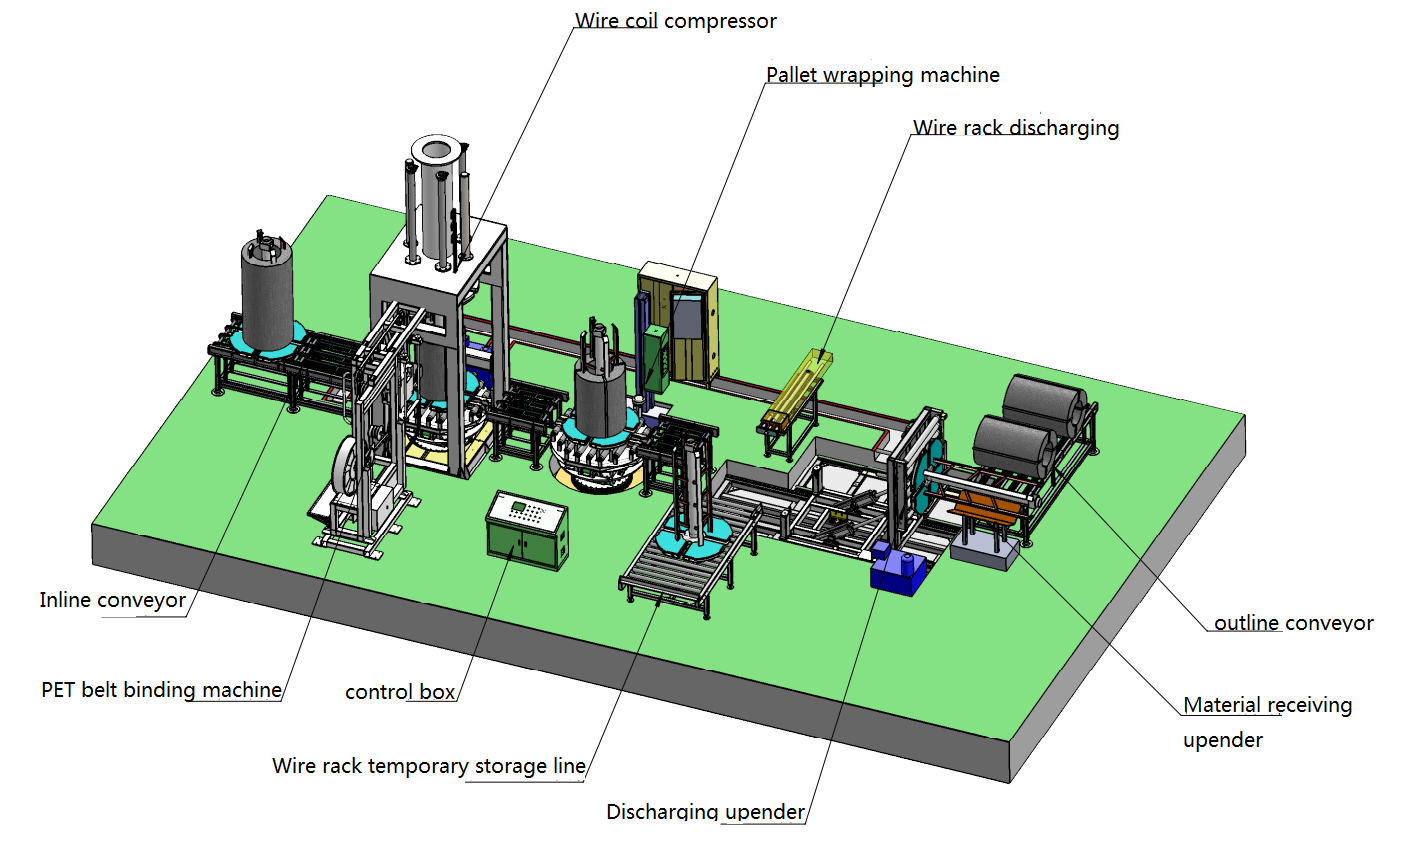
Klik om te vergroten
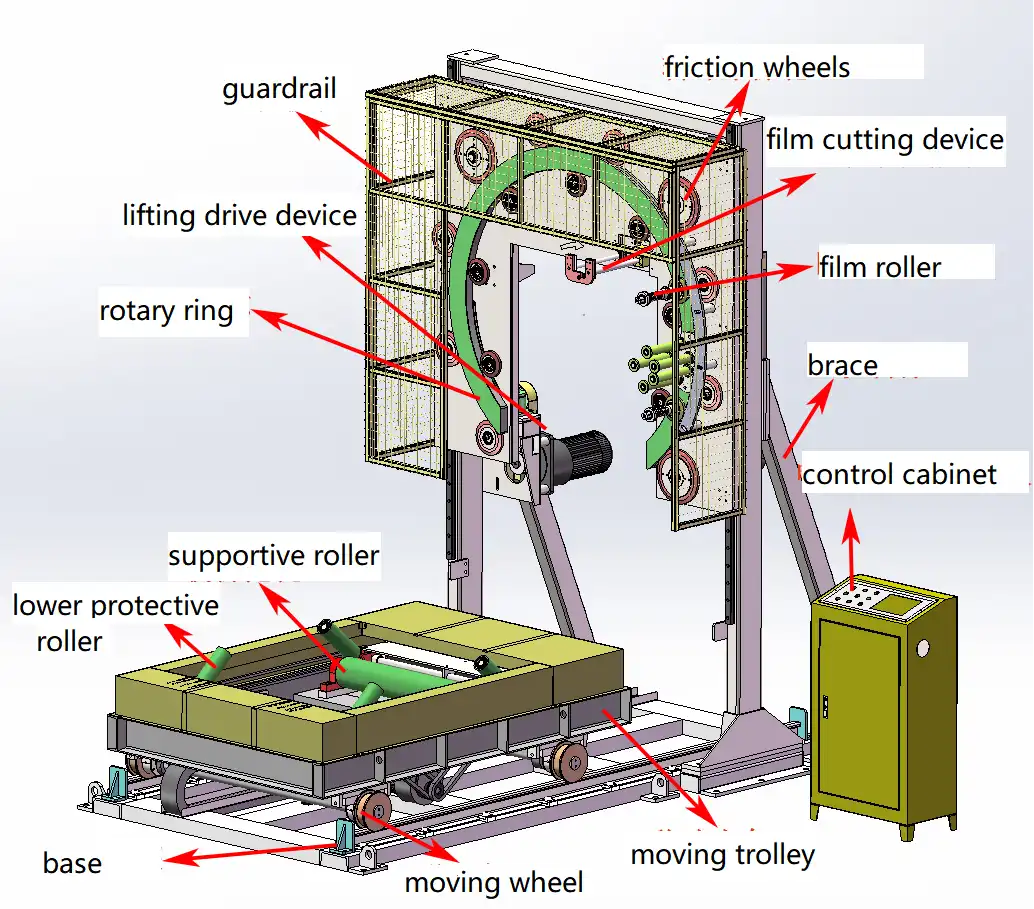
Klik om te vergroten
Bekijk hoe het werkt
Ontdek hoe onze geautomatiseerde verpakkingsoplossingen de efficiëntie van uw productielijn optimaliseren. Deze video demonstreert de naadloze werking, ontworpen voor maximale bescherming.
Vertrouwd door Staalfabrieken en industriële leiders
Wereldwijde fabrikanten vertrouwen op de zware verpakkingsmachines van FHOPE.


Klaar om uw verpakkingslijn te optimaliseren?
Ontvang een offerte op maat met een ROI-analyse. Onze engineers reageren binnen 24 uur.
- Gratis lay-outontwerp
- Wereldwijde installatieondersteuning
- Inclusief 2 jaar garantie
Uw gegevens zijn veilig en worden nooit gedeeld.
Gerelateerde machines
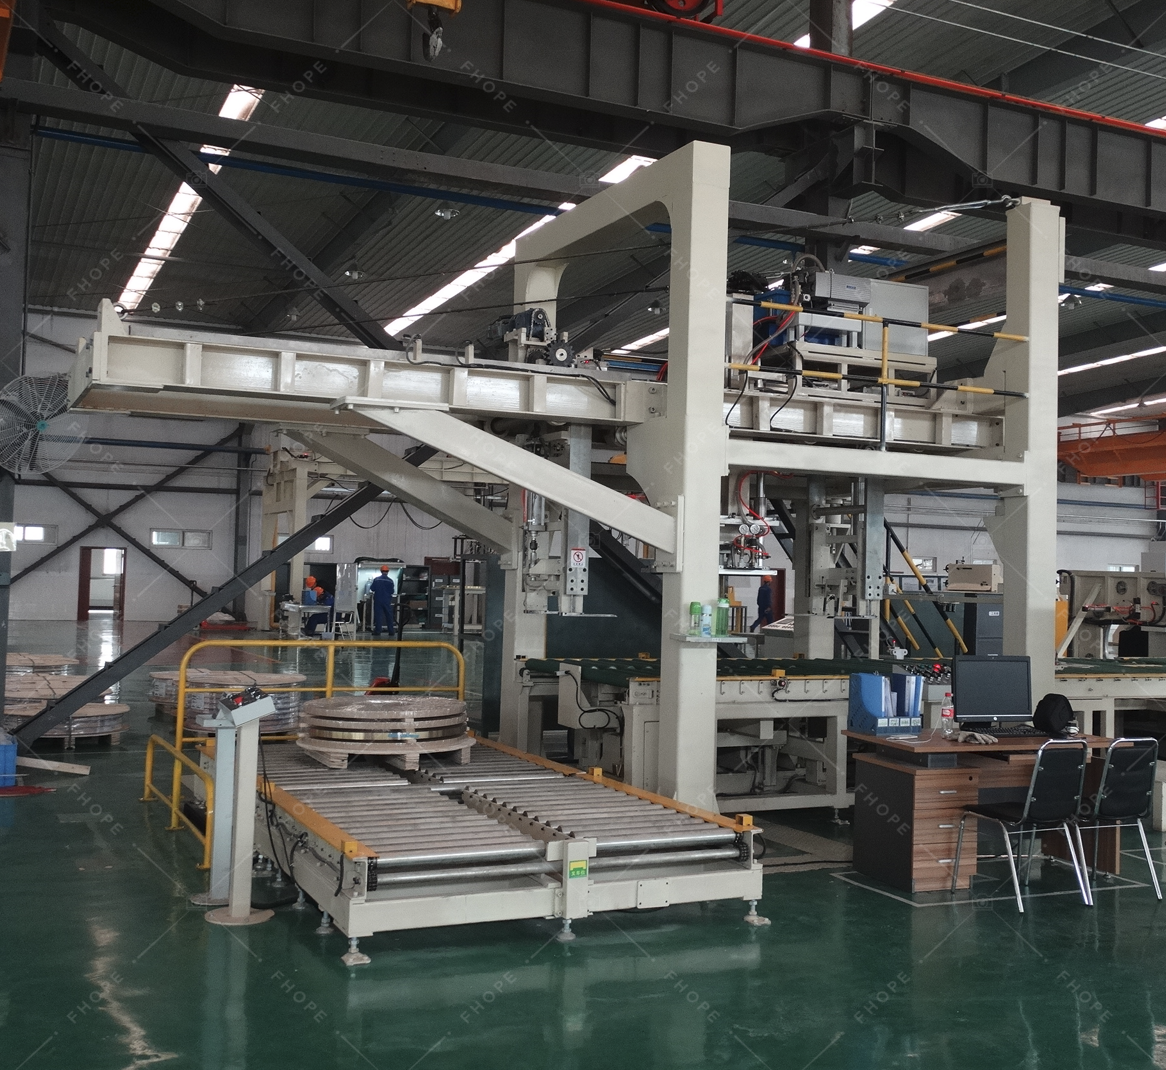
Steel Coil-verpakkingslijn
Details bekijken →
Verticale spoelverpakkingslijn
Details bekijken →
Slangspoelverpakkingslijn
Details bekijken →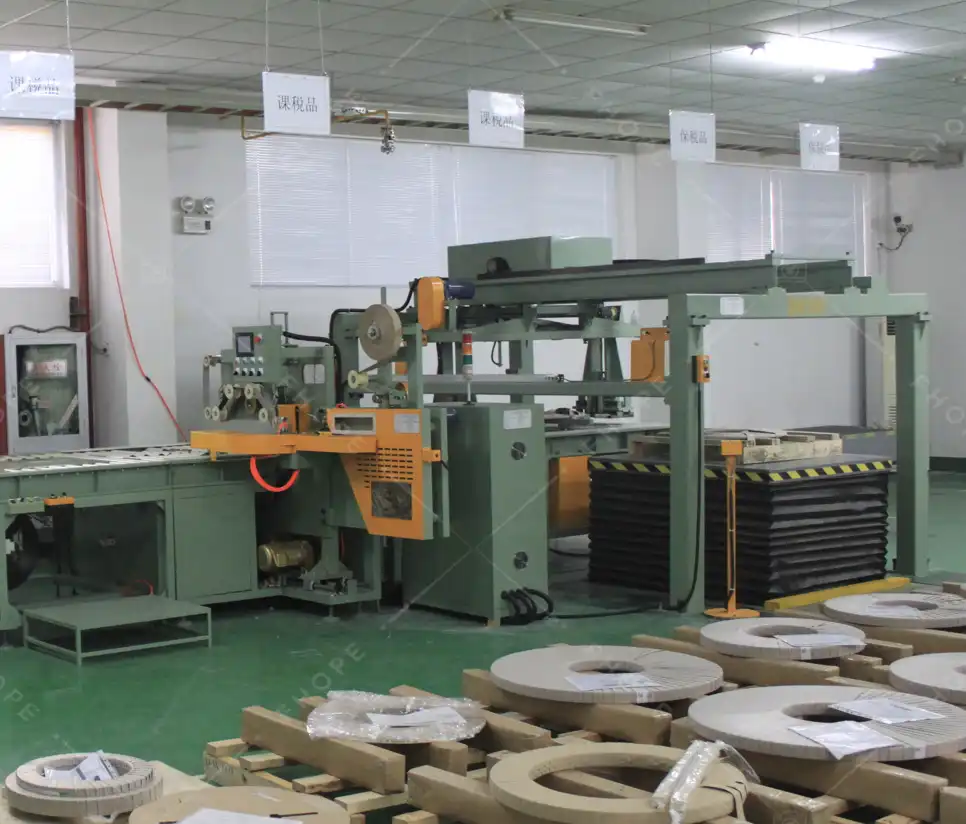
Koperen spoel verpakkingslijn
Details bekijken →
Draadspoelverpakkingslijn
Details bekijken →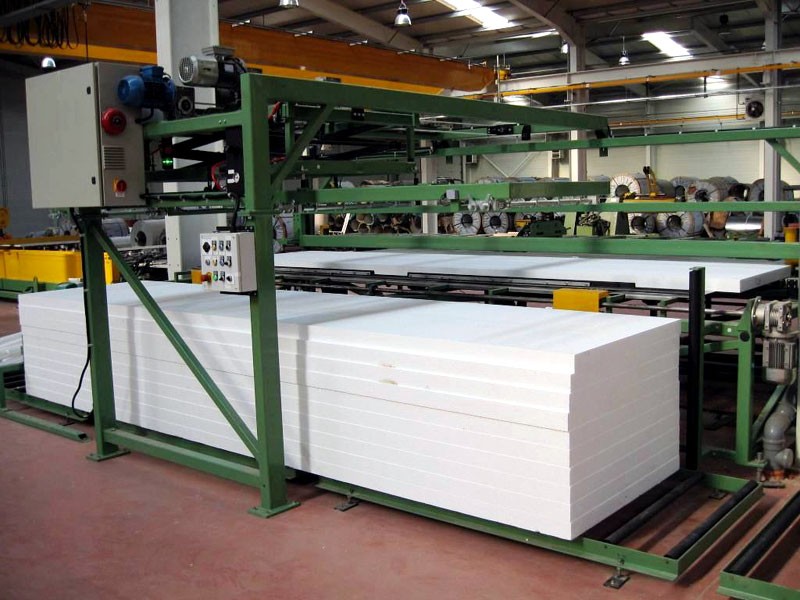
Paneel Verpakkingslijn:
Details bekijken →
Pijpzakmachine
Details bekijken →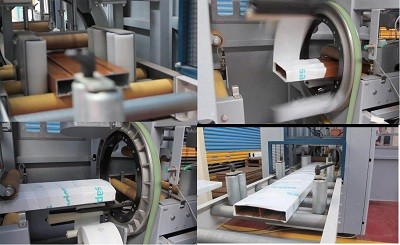
Verpakkingslijn met aluminium profiel
Details bekijken →
FHOPE Automatische bundel- en omsnoeringslijn voor buisleidingen
Details bekijken →
Automatische bundel- en omsnoeringslijn voor buizen
Details bekijken →
Automatische omsnoeringsmachine voor stalen buizen
Details bekijken →
FHOPE Automatische verpakkingsmachine voor stalen buizen
Details bekijken →
Automatische plastic buisband verpakkingslijn
Details bekijken →
Automatische PPR/PVC-pijpzaklijn
Details bekijken →
Plastic pijpzakverpakkingsmachine
Details bekijken →
Bandenverpakkingsmachine FPT-200
Details bekijken →
Bandenverpakkingsmachine FPT-300
Details bekijken →
Bandenverpakkingsmachine FPT-400
Details bekijken →
Kabelspoelverpakkingsmachine-FPCA100
Details bekijken →