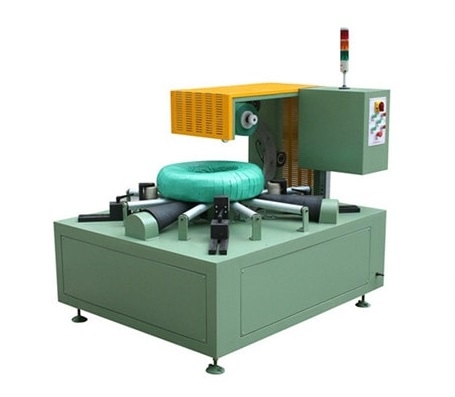
Hoe werkt een machine voor het wikkelen van staalrollen? Een stapsgewijze handleiding.
Een machine voor het wikkelen van staalrollen omvat meer dan alleen een roterende ring. Leer hoe het laden, positioneren, wikkelen, materiaalbeheer en de afwerking samenwerken om een consistent rolpakket te creëren, de handlingefficiëntie te verbeteren en de uitdagingen van handmatig verpakken te verminderen.

Hoe werkt een machine voor het wikkelen van stalen coils?
Hoe werkt een machine voor het wikkelen van stalen coils?
Een machine voor het wikkelen van stalen coils coördineert een bepaalde volgorde: de coil wordt naar een vooraf bepaalde positie gebracht, wikkelmateriaal wordt via het oog van de coil ingevoerd, gecontroleerde relatieve beweging legt het materiaal rond de coil, het uiteinde wordt vastgezet en de coil wordt doorgegeven aan de volgende goedgekeurde stap. De exacte componenten, de volgorde van de bewegingen, de veiligheidsfuncties en de herstelstappen zijn afhankelijk van de goedgekeurde modeldocumentatie en de risicobeoordeling ter plaatse.
De praktische vraag is niet simpelweg "Draait de ring?" , maar of elke overdracht – van laden tot afvoer – een bekende voorwaarde heeft om door te gaan, een verantwoordelijke persoon of systeem, en een geaccepteerd resultaat.
Deze reeks beschrijft één gedocumenteerde configuratie; model, spoel, materiaal, instellingen en timing moeten zichtbaar zijn.
Beschouw de hele cyclus allereerst als zeven overdrachten.
De woordterugloop kan belangrijk werk verbergen dat vóór en na de zichtbare rotatie plaatsvindt. Een complete cyclus omvat ten minste de volgende vragen:
- Aankomst: Is de spoel via een goedgekeurde transportmethode bij het station aangekomen?
- positionering: Wordt het ondersteund, georiënteerd en geplaatst binnen de goedgekeurde afmetingen van de huidige machine?
- Materiaalintroductie: Ligt het verpakkingsmateriaal op de beoogde route en is het voorste uiteinde ervan op de goedgekeurde manier vastgezet?
- Gecontroleerde wikkelbeweging: Zijn de vereiste bewegings- en veiligheidsvoorwaarden aanwezig voordat de beweging begint?
- Voltooiing: Is de overeengekomen dekking of de geplande voltooiingstermijn bereikt?
- Finish: Is de staart goed vastgemaakt en is het verpakkingsresultaat gecontroleerd?
- Afgeven: Is het gebied veilig en is de spoel vrijgegeven voor de volgende gedefinieerde processtap?
Dit artikel volgt die volgorde omdat dit de volgorde is die een operator, ingenieur of inkoper moet begrijpen. Het vervangt niet de procedure op locatie voor een specifiek station.
Hoe de inpakcyclus zich ontvouwt
Stap 1: De spoel plaatsen en positioneren
De rol kan worden aangevoerd met een kraan, trolley, transportband of via een lijninterface. De hardware die de rol ondersteunt en centreert, kan bestaan uit rollen, aanslagen, geleiders, sensoren of een andere goedgekeurde constructie. Voordat het wikkelproces kan beginnen, kan de machine een aanwezigheidssignaal, positiebevestiging, beveiligingsstatus of andere voorwaarden vereisen.
De positionering is belangrijk omdat het materiaaltraject en de bewegende onderdelen zijn ontworpen voor een bekende spoelomvang. Een verschoven of verkeerd georiënteerde spoel kan de dekking veranderen, onbedoeld contact veroorzaken of de volgende overdracht onbetrouwbaar maken. De toegestane locatie en de reactie op een afwijking moeten gebaseerd zijn op de huidige tekening, de beschrijving van de beheersmaatregelen en de risicobeoordeling – niet op een generieke video.
Stap 2: Het verpakkingsmateriaal aanbrengen en vastzetten
Het materiaal wordt vanaf een rol of dispenser naar het wikkelpad getransporteerd. In sommige uitvoeringen positioneren en houden geleiders en actuatoren het materiaal; in andere uitvoeringen voert een operator een goedgekeurde inrijg- of bevestigingsstap uit voordat het automatische gedeelte begint. De productfamilie-kennisbank bevat een lijst met verschillende materiaalfamilies:
- Rekfolie
- VCI-film of -papier
- PVC / ondoorzichtige film
- Stof
- Papier
Het geeft geen uitsluitsel over welke variant geschikt is voor een specifieke spoel, omgeving of verpakkingsvereiste.
Formuleer de grens tussen mens en machine duidelijk. Een machine kan het inpakproces automatiseren, terwijl het laden van materiaal, het wisselen van onderdelen of de eindinspectie handmatig blijven. Dat is niet per se een defect; het is een ontwerp- en risicobeheersingsbeslissing die zichtbaar moet zijn in de werkinstructie en de lay-out.
Stap 3: Maak het omhullende pad met relatieve beweging.
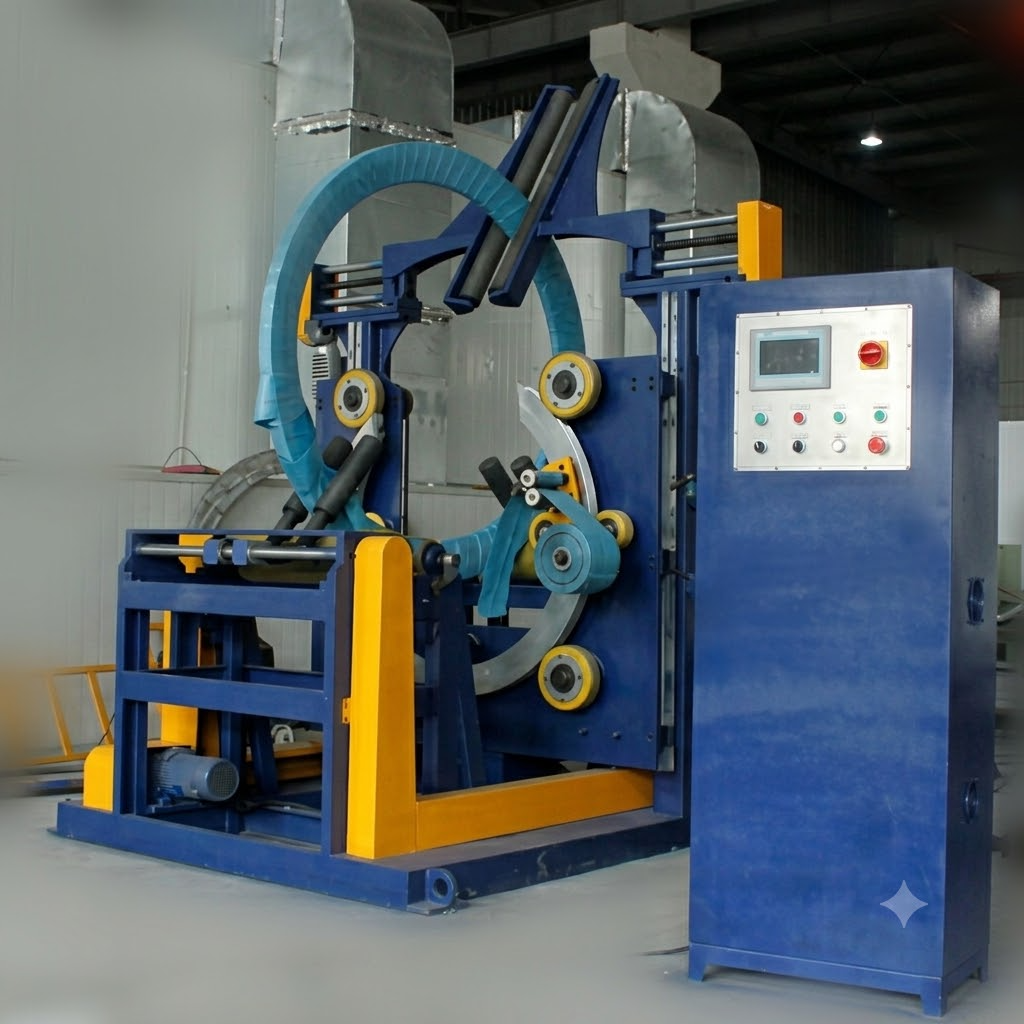
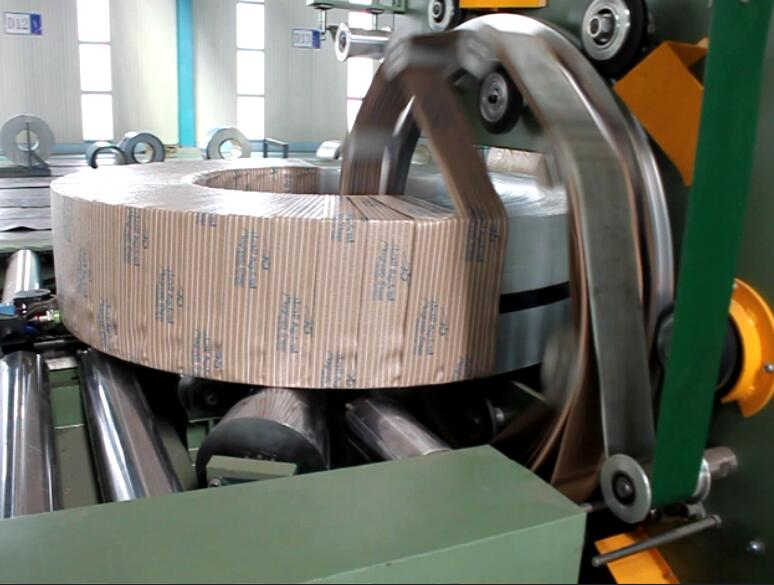
Bij een doorvoerproces wordt het materiaal door de opening in de rol geleid. Een wikkelring of -mechanisme beweegt rond die opening, terwijl de rol eventueel wordt ondersteund of bewogen door rollen. De wisselwerking tussen deze bewegingen zorgt ervoor dat het materiaal over het beoogde oppervlak wordt voortbewogen en een overlappend traject vormt.
De namen van de bewegingen zijn minder belangrijk dan het resultaat: het materiaal moet het goedgekeurde pad volgen zonder onbedoelde onderbrekingen, haken, losse uiteinden of contact met een beschermd gebied. Verschillende machines kunnen dit bereiken door middel van verschillende mechanische constructies, dus een openbaar diagram moet overeenkomen met de getoonde apparatuur of een algemene toelichting bevatten.

Stap 4: Beheers de dekking zonder een instelling voor een resultaat aan te zien.
Spanning zorgt ervoor dat het materiaal in contact blijft met de rol; overlapping beschrijft hoe de ene doorgang zich verhoudt tot de vorige. Beide factoren beïnvloeden het uiterlijk en de continuïteit van de verpakking, maar geen van beide is op zichzelf een garantie voor bescherming of acceptatie van de verpakking. Het type materiaal, de oppervlakteconditie, de rolgeometrie, de blootstellingsroute, de hantering en de inspectiemethode spelen allemaal een rol.
Voor een echte verpakkingstest dient u het volgende vast te leggen – en de termen "gespecificeerd", "gemeten" en "aanbevolen" gescheiden te houden :
| Wat op te nemen | Waarom het uitmaakt |
|---|---|
| Materiële specificatie | Verschillende materiaalfamilies gedragen zich anders en bieden andere bescherming. |
| Instelling of receptversie | De resultaten moeten reproduceerbaar zijn ten opzichte van een bekende configuratie. |
| Toestand en afmetingen van de spoel | De dekking is afhankelijk van de daadwerkelijke spoelomhulling en het oppervlak. |
| Dekkingsvereiste | Definieert het acceptatiedoel, niet alleen de machine-instelling. |
| Inspectie methode | Acceptatie moet controleerbaar zijn aan de hand van een overeengekomen procedure. |
| Resultaat | Maakt van de proef een traceerbaar kwaliteitsrapport. |
Publiceer geen ogenschijnlijk nauwkeurig overlappingspercentage of spanningswaarde zonder de actuele modelgegevens en kwaliteitsbasis.
Stap 5: Bepaal wanneer de wikkeling voltooid is
De voltooiing kan gebaseerd zijn op geprogrammeerde draaiingen, verplaatsing, positie of een andere goedgekeurde voorwaarde. Maar "de motor is gestopt" is geen acceptatiecriterium voor de verpakking. De verpakking moet nog steeds de gedefinieerde dekking, de beveiligde achterkant en het inspectieresultaat voor de specifieke taak bevatten.
Dit is waar een productielijn baat heeft bij duidelijke verantwoordelijkheid: besturingslogica kan bepalen dat een beweging is voltooid; een kwaliteitsregel kan bepalen of het resultaat acceptabel is; het volgende station kan een extra vrijgavesignaal vereisen. Het samenvoegen van deze beslissingen in één vage "automatische" claim verhult risico's.
Stap 6: Klem, knip en bevestig de staart
Aan het einde van de cyclus kan een machine het materiaal vastklemmen, snijden en het uiteinde vastzetten met behulp van een ontwerpspecifieke methode. Andere systemen vereisen mogelijk een door een operator ondersteunde afwerkingsstap. Generaliseer het mechanisme niet van een ander model en beschrijf geen methode met warmte, druk, lijm of klemmen, tenzij deze is gedocumenteerd voor de gekozen configuratie.
De nuttige inspectievraag is eenvoudig: kan het verantwoordelijke team aantonen waar het afgewerkte uiteinde zich moet bevinden, hoe dit wordt gecontroleerd, hoe een defect eruitziet en wat er gebeurt als het niet acceptabel is? Daarmee wordt een ondoorzichtig mechanisme een gecontroleerd acceptatiepunt.
Stap 7: Ontlaad, reset en geef de spoel door.
Nadat het pakket is geaccepteerd en aan de gereedheidsvoorwaarden van het station is voldaan, gaat de spoel door naar de volgende verwerkingsstap. Een recept kan worden geselecteerd door een operator of via een gekoppeld systeem, maar in dit artikel wordt niet verondersteld hoe die keuze tot stand komt. De volgende cyclus mag pas beginnen nadat aan de daadwerkelijke, door de machine gedefinieerde, gereedheidsvoorwaarden voor een veilige verwerking is voldaan.
Als het omringende proces betrekking heeft op het vastbinden, labelen, wegen, stapelen of ERP/MES-registratie, dan zijn dat aangrenzende modules of interfaces, tenzij ze expliciet zijn opgenomen en getest als onderdeel van de aangeboden scope.
Wat de bedieningselementen zichtbaar moeten maken
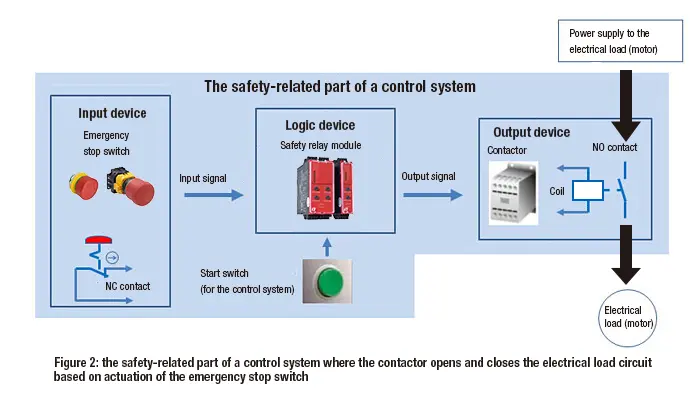
In een specifieke installatie is de PLC/HMI de plek waar de machinestatus, permissies, geselecteerde recepten, bewegingsstatus en fouten worden weergegeven. Een nuttige technische beoordeling vraagt om een eenvoudig sequentiediagram in plaats van een aantrekkelijke schermafbeelding. Het diagram moet aangeven welk signaal of welke voorwaarde de volgende actie mogelijk maakt, welk systeem hiervoor verantwoordelijk is en wat de sequentie stopt.
Veiligheidsfuncties vereisen een machinespecifieke risicobeoordeling, documentatie en gekwalificeerde controle. Dit overzicht mag nooit worden gebruikt om een beveiliging te omzeilen, een vergrendeling op te heffen of een herstart te autoriseren.
Wanneer de normale cyclus wordt onderbroken
Veelvoorkomende onderbrekingen zijn onder andere:
- Materiaalbreuk of uitgeputte rol
- Beveiliging geopend
- Spoelverschuiving
- Verlies van een vereist signaal
- Krachtgebeurtenis
Dit zijn niet zomaar ongemakken; ze veranderen de operationele status. De goedgekeurde reactie is model- en locatiespecifiek. Als algemene richtlijn geldt: stop de beweging zoals ontworpen, voorkom onverwachte herstart, houd de belasting stabiel, volg de goedgekeurde isolatie-/herstelprocedure, inspecteer het gedeeltelijke resultaat en escaleer indien de procedure dit vereist.
Hoe controleer je de cyclus voordat je deze productieklaar verklaart?
Gebruik een getimede, gedocumenteerde test – niet de snelste demonstratie in één keer. Definieer de start- en eindpunten van de tijdmeting, registreer herhaalde cycli, identificeer onderbrekingen en bewaar de spoel, het materiaal, de instellingen en de inspectiemethode bij de registratie. Leg zowel het normale traject als de goedgekeurde reactie op realistische onderbrekingen vast, maar alleen wanneer dit veilig is volgens de daarvoor geldende procedure.
Het bruikbare resultaat is niet alleen een gemiddelde tijd. Het is een traceerbaar verslag waarmee productie, kwaliteitscontrole, engineering en de leverancier kunnen zien wat er is inbegrepen, wat er is gevarieerd en wat er verbeterd moet worden.
Aanbevolen volgende stap
Vraag deze drie items aan voor de specifieke machine die u overweegt:
- Een actueel bewegingssequentiediagram
- Een representatieve video met continue cyclus
- De goedgekeurde onderbrekings-/herstelprocedure
Bespreek ze samen met de specificaties voor de coil, de materiaalspecificaties, de acceptatiecriteria en het verwerkingsplan op locatie tijdens dezelfde vergadering. Dat is het moment waarop een algemene uitleg een uitvoerbaar operationeel plan wordt.
Visuele details

Klik om te vergroten
Klik om te vergroten
Klik om te vergroten
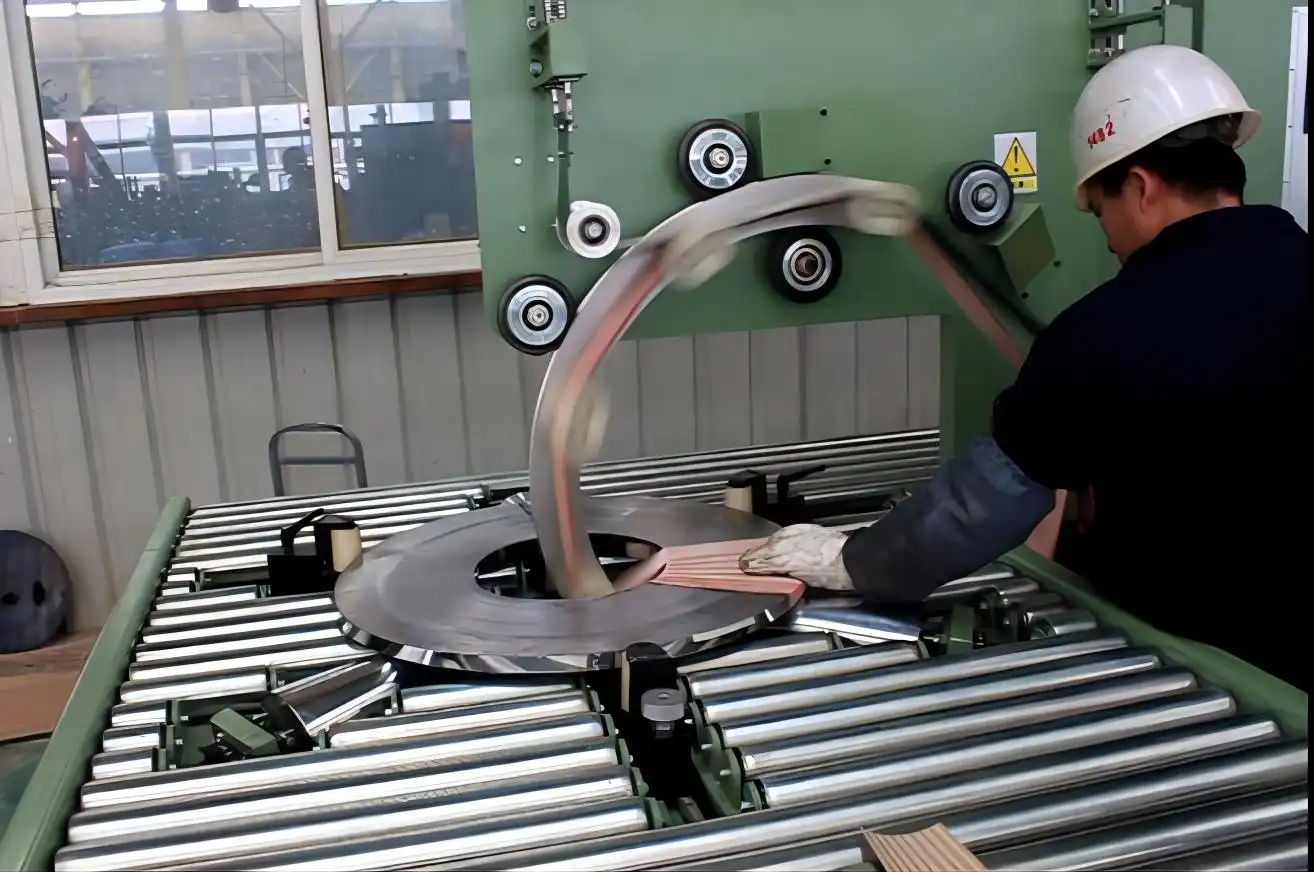
Klik om te vergroten
Bekijk hoe het werkt
Ontdek hoe onze geautomatiseerde verpakkingsoplossingen de efficiëntie van uw productielijn optimaliseren. Deze video demonstreert de naadloze werking, ontworpen voor maximale bescherming.
Vertrouwd door Staalfabrieken en industriële leiders
Wereldwijde fabrikanten vertrouwen op de zware verpakkingsmachines van FHOPE.


Klaar om uw verpakkingslijn te optimaliseren?
Ontvang een offerte op maat met een ROI-analyse. Onze engineers reageren binnen 24 uur.
- Gratis lay-outontwerp
- Wereldwijde installatieondersteuning
- Inclusief 2 jaar garantie
Uw gegevens zijn veilig en worden nooit gedeeld.
Gerelateerde machines
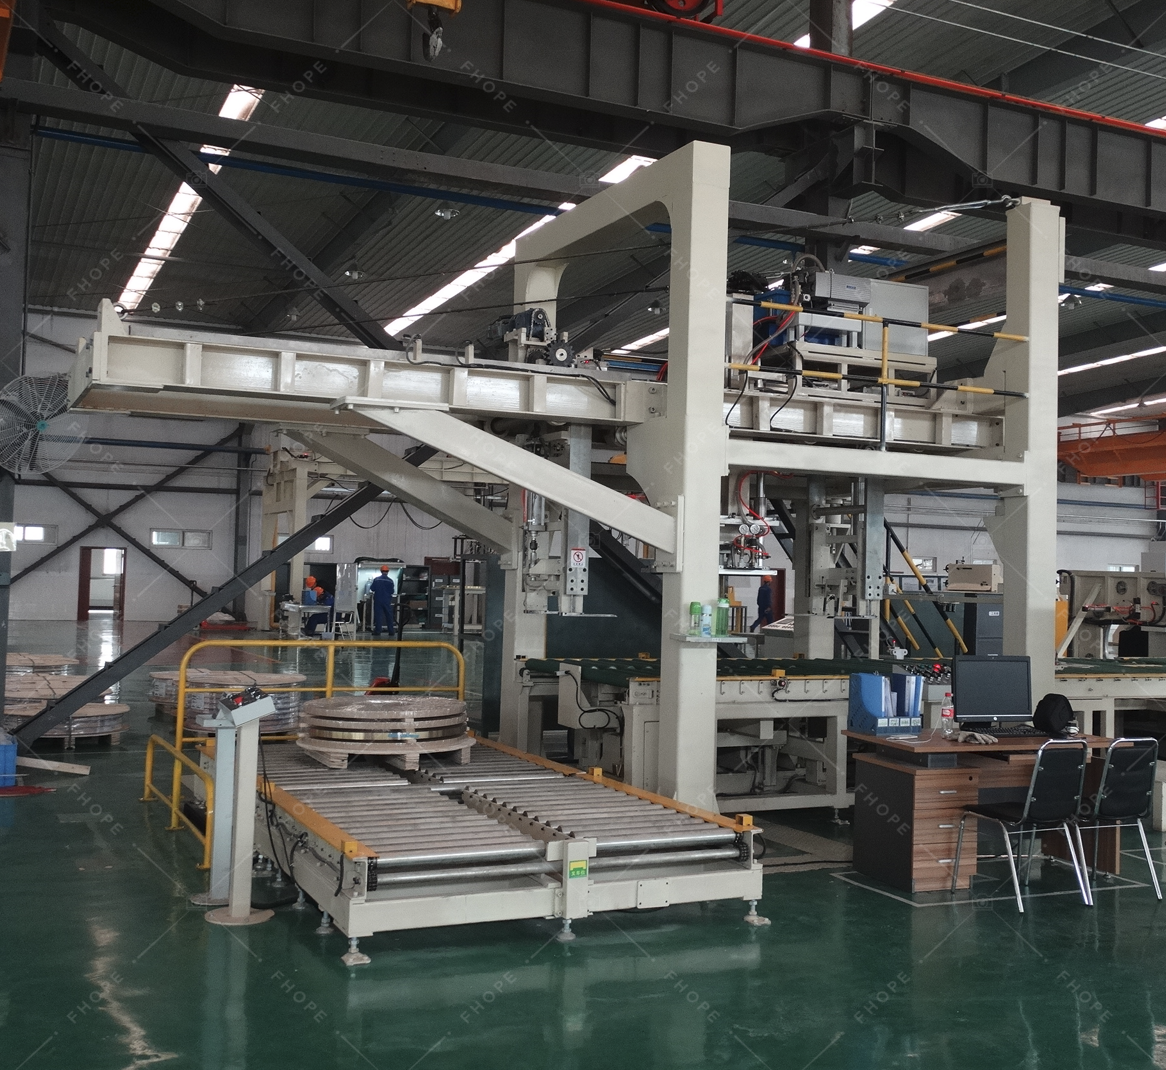
Steel Coil-verpakkingslijn
Details bekijken →
Verticale spoelverpakkingslijn
Details bekijken →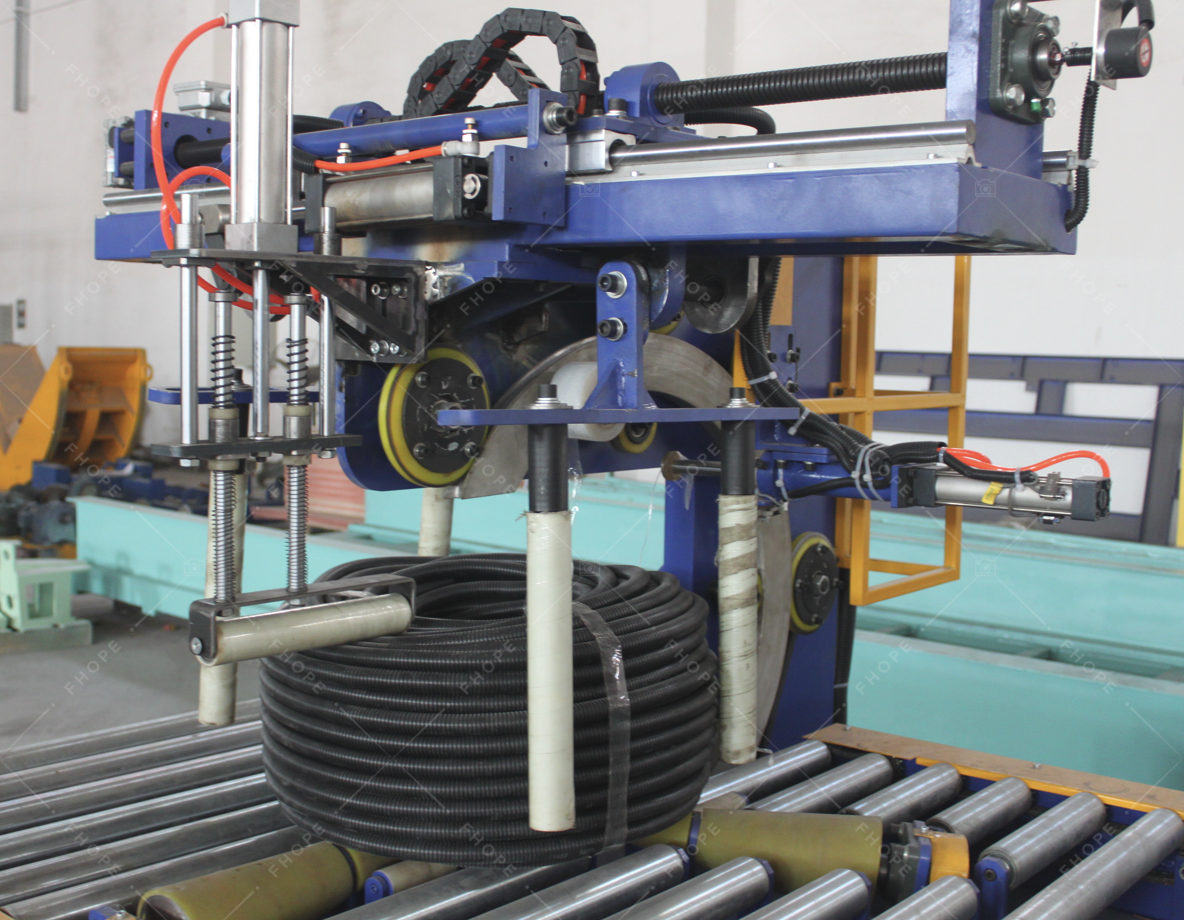
Slangspoelverpakkingslijn
Details bekijken →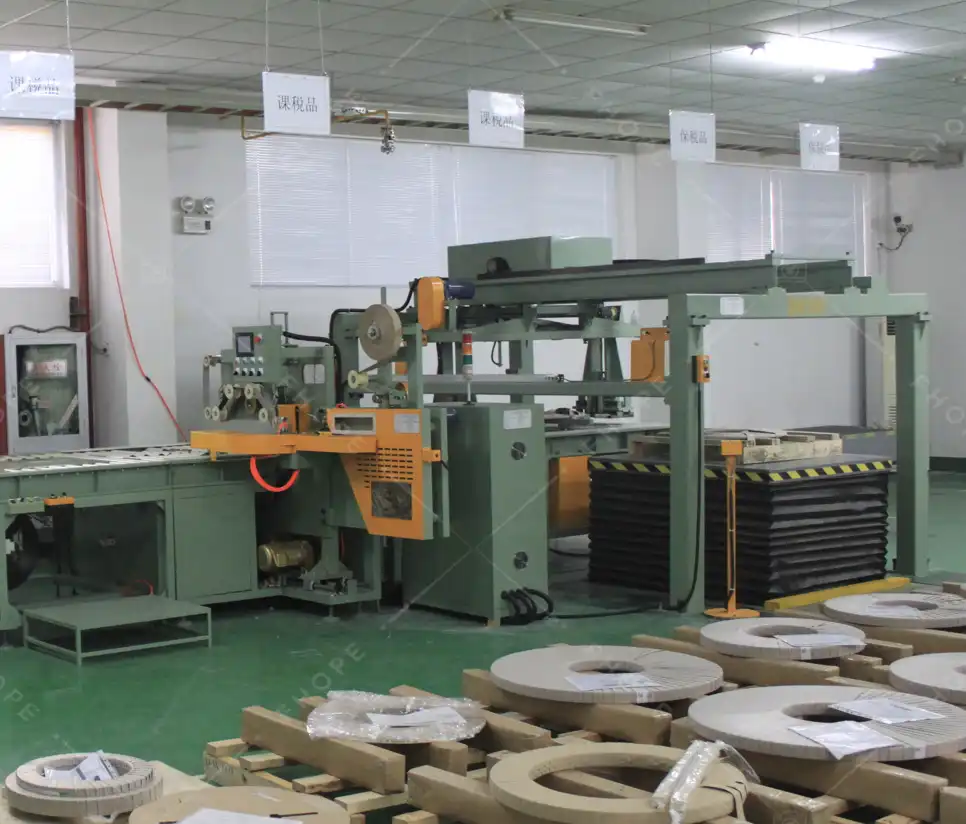
Koperen spoel verpakkingslijn
Details bekijken →
Draadspoelverpakkingslijn
Details bekijken →
Paneel Verpakkingslijn:
Details bekijken →
Pijpzakmachine
Details bekijken →
Verpakkingslijn met aluminium profiel
Details bekijken →
FHOPE Automatische bundel- en omsnoeringslijn voor buisleidingen
Details bekijken →
Automatische bundel- en omsnoeringslijn voor buizen
Details bekijken →
Automatische omsnoeringsmachine voor stalen buizen
Details bekijken →
FHOPE Automatische verpakkingsmachine voor stalen buizen
Details bekijken →
Automatische plastic buisband verpakkingslijn
Details bekijken →
Automatische PPR/PVC-pijpzaklijn
Details bekijken →
Plastic pijpzakverpakkingsmachine
Details bekijken →
Bandenverpakkingsmachine FPT-200
Details bekijken →
Bandenverpakkingsmachine FPT-300
Details bekijken →
Bandenverpakkingsmachine FPT-400
Details bekijken →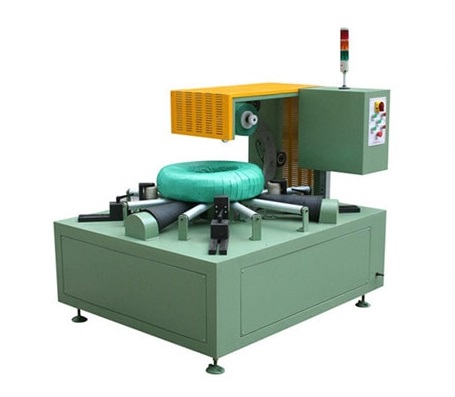
Kabelspoelverpakkingsmachine-FPCA100
Details bekijken →