🛠️ പാക്കേജിംഗ് സിസ്റ്റം തിരഞ്ഞെടുക്കുന്നതിനുള്ള മൂല്യനിർണ്ണയ മാനദണ്ഡം
ഒരു അലുമിനിയം പ്രൊഫൈൽ പാക്കേജിംഗ് സിസ്റ്റം തിരഞ്ഞെടുക്കുന്നതിന് ത്രൂപുട്ട് വേഗത, ഡൈമൻഷണൽ അലൈൻമെന്റ് ടോളറൻസ്, ലേബർ ഡിസ്പ്ലേസ്മെന്റ് അനുപാതങ്ങൾ, ചേഞ്ച്ഓവർ ലേറ്റൻസി, മൊത്തം പ്രവർത്തന ചെലവ് എന്നിവ അളക്കേണ്ടതുണ്ട്. ഓരോ മെട്രിക്കും ഉപരിതല സംരക്ഷണ സമഗ്രത, മെറ്റീരിയൽ വിളവ് ഒപ്റ്റിമൈസേഷൻ, ഡൗൺസ്ട്രീം ലോജിസ്റ്റിക്സ് കാര്യക്ഷമത എന്നിവ നേരിട്ട് നിർദ്ദേശിക്കുന്നു.
സ്ഥിരമായ അവസ്ഥയിൽ മിനിറ്റിൽ പ്രോസസ്സ് ചെയ്ത പ്രൊഫൈലുകളിൽ അളക്കുന്ന ത്രൂപുട്ട് വേഗതയിലാണ് സാങ്കേതിക വിലയിരുത്തൽ ആരംഭിക്കുന്നത്. എഡ്ജ് അലൈൻമെന്റ് ടോളറൻസും ഉപരിതല കവറേജിന്റെ ശതമാനവും അനുസരിച്ചാണ് സംരക്ഷണ സ്ഥിരത അളക്കുന്നത്, ഇത് ട്രാൻസിറ്റ് നാശനഷ്ട നിരസിക്കൽ നിരക്കുകളുമായി നേരിട്ട് ബന്ധപ്പെട്ടിരിക്കുന്നു. ലേബർ ഡിപൻഡൻസി ഓരോ ഷിഫ്റ്റിലും ഓപ്പറേറ്റർമാരുടെ എണ്ണം ട്രാക്ക് ചെയ്യുന്നു, അതേസമയം ചേഞ്ച്ഓവർ ഫ്ലെക്സിബിലിറ്റി വ്യത്യസ്ത പ്രൊഫൈൽ അളവുകൾക്കായി ക്രമീകരിക്കാൻ ആവശ്യമായ സമയം അളക്കുന്നു (സാധാരണയായി 2,000–6,500 മിമി). മൊത്തം പ്രവർത്തന ചെലവ് തൊഴിലാളി വേതനം, സംരക്ഷണ ഫിലിം ഉപഭോഗം (PE അല്ലെങ്കിൽ POF, 0.030–0.060 മിമി കനം), പുനർനിർമ്മാണ ചെലവുകൾ എന്നിവ സംഗ്രഹിക്കുന്നു. ഇവിടെ ഉദ്ധരിച്ചിരിക്കുന്ന എല്ലാ അടിസ്ഥാന പാരാമീറ്ററുകളും സാധാരണ വ്യവസായ എസ്റ്റിമേറ്റുകളെ പ്രതിനിധീകരിക്കുന്നു; യഥാർത്ഥ പ്രകടനത്തിന് നിങ്ങളുടെ എക്സ്ട്രൂഷൻ ഔട്ട്പുട്ട് നിരക്കുകളും ഉപരിതല ചികിത്സാ സവിശേഷതകളും ഉപയോഗിച്ച് സൈറ്റ്-നിർദ്ദിഷ്ട സാധൂകരണം ആവശ്യമാണ്.
🏗️ ഓപ്ഷൻ എ: മാനുവൽ റാപ്പിംഗ് പ്രവർത്തനങ്ങൾ
മാനുവൽ റാപ്പിംഗ് ഓപ്പറേറ്റർ നയിക്കുന്ന ഫിലിം കട്ടിംഗും ഹീറ്റ് സീലിംഗും അടിസ്ഥാനമാക്കിയുള്ളതാണ്, ഇത് ഒരു ടെക്നീഷ്യന് മിനിറ്റിൽ 5–10 പ്രൊഫൈലുകൾ നൽകുന്നു, അതേസമയം ±5–10 mm അലൈൻമെന്റ് വേരിയൻസും 10–15% ഫിലിം വേസ്റ്റും അവതരിപ്പിക്കുന്നു. മൂലധന ചെലവ് കുറയ്ക്കേണ്ട കുറഞ്ഞ വോളിയം റണ്ണുകൾക്ക് മാത്രമേ ഈ രീതി പ്രായോഗികമാകൂ.
സംരക്ഷണ പാളികൾ പ്രയോഗിക്കുന്നതിന് ഓപ്പറേറ്റർമാർ ഹാൻഡ് ഫിലിം റോളുകൾ, മാനുവൽ കട്ടിംഗ് ഉപകരണങ്ങൾ, അനിയന്ത്രിതമായ ഹീറ്റ് ഗണ്ണുകൾ എന്നിവ ഉപയോഗിക്കുന്നു. ഈ പ്രക്രിയ അന്തർലീനമായി അധ്വാനം ആവശ്യമുള്ളതാണ്, എക്സ്ട്രൂഷൻ ഔട്ട്പുട്ട് നിരക്കുകളുമായി വിന്യാസം നിലനിർത്താൻ സാധാരണയായി ഓരോ ഷിഫ്റ്റിലും 2–3 തൊഴിലാളികൾ ആവശ്യമാണ്. പൊരുത്തമില്ലാത്ത ഫിലിം ടെൻഷനും തെറ്റായി ക്രമീകരിച്ച സീലിംഗ് അരികുകളും കാരണം ഉപരിതല പോറലുകളും കോട്ടിംഗ് ഡീഗ്രേഡേഷനും പതിവായി സംഭവിക്കുന്നു. 10–50 കിലോഗ്രാം വരെയുള്ള ബണ്ടിൽ ഭാരങ്ങൾക്ക്, മാനുവൽ ഹാൻഡ്ലിംഗ് എർഗണോമിക് സ്ട്രെയിൻ അവതരിപ്പിക്കുകയും എഡ്ജ് ഇംപാക്ട് കേടുപാടുകൾക്കുള്ള സാധ്യത വർദ്ധിപ്പിക്കുകയും ചെയ്യുന്നു. ദൃശ്യ അളവെടുപ്പ് പിശകുകൾ കാരണം ഫിലിം മാലിന്യം ശരാശരി 10–15% ആണ്, കൂടാതെ ക്ലോസ്ഡ്-ലൂപ്പ് നിയന്ത്രണമില്ലാതെ സീലിംഗ് താപനില ±20–30°C വരെ ചാഞ്ചാടുന്നു. നിരസിക്കൽ നിരക്കുകളും തൊഴിൽ ചെലവുകളും വളരെ വ്യത്യാസപ്പെട്ടിരിക്കുന്നു; മാനുവൽ വർക്ക്ഫ്ലോകളിൽ ഏർപ്പെടുന്നതിന് മുമ്പ് സംഭരണ ടീമുകൾ സൈറ്റ്-നിർദ്ദിഷ്ട സ്ക്രാപ്പ് ബേസ്ലൈനുകൾ സാധൂകരിക്കണം.
🔗 ബന്ധപ്പെട്ടത് : കൂടുതൽ പരിഹാരങ്ങൾ പര്യവേക്ഷണം ചെയ്യുക
📈 ഓപ്ഷൻ ബി: സെമി ഓട്ടോമാറ്റിക് & ഫുള്ളി ഓട്ടോമേറ്റഡ് പാക്കേജിംഗ് ലൈനുകൾ
സെമി ഓട്ടോമാറ്റിക് ഫിലിം ടാപ്പിംഗ് മെഷീനുകളും ഇന്റഗ്രേറ്റഡ് ഓട്ടോമാറ്റിക് പാക്കേജിംഗ് പ്രൊഡക്ഷൻ ലൈനുകളും PLC പാചകക്കുറിപ്പ് സംഭരണം, ഫോട്ടോഇലക്ട്രിക് സെൻസറുകൾ, ചൂടാക്കിയ സീലിംഗ് ബാറുകൾ എന്നിവ ഉപയോഗിച്ച് ഫിലിം ആപ്ലിക്കേഷനെ സ്റ്റാൻഡേർഡ് ചെയ്യുന്നു, ഇത് 2-3 ഓപ്പറേറ്റർമാരിൽ നിന്ന് 1 ആയി കുറയ്ക്കുകയും ത്രൂപുട്ട് 2-3 മടങ്ങ് വർദ്ധിപ്പിക്കുകയും ചെയ്യുന്നു. ഈ സംവിധാനങ്ങൾ ഇന്റർമീഡിയറ്റ് കൈകാര്യം ചെയ്യൽ ഘട്ടങ്ങൾ ഇല്ലാതാക്കുന്നു.
പ്രൊഫൈൽ ലീഡിംഗ് എഡ്ജുകൾ ട്രാക്ക് ചെയ്യുന്നതിന് സെമിഓട്ടോമാറ്റിക് ഫിലിം ടാപ്പിംഗ് മെഷീനുകൾ ഫോട്ടോഇലക്ട്രിക് സെൻസർ ഡിറ്റക്ഷൻ വിന്യസിക്കുന്നു, 120–150°C ±3°C യിൽ പ്രവർത്തിക്കുന്ന ചൂടാക്കിയ സീലിംഗ് ബാറുകളും 0.1–0.3 MPa മർദ്ദ നിയന്ത്രണവും ഇതിൽ ഉൾപ്പെടുന്നു. PLC നിയന്ത്രിത പാചകക്കുറിപ്പ് സംഭരണം 2,000 മുതൽ 6,500 mm വരെ പ്രൊഫൈൽ നീളം ഉൾക്കൊള്ളുന്നു, ഇത് 30 സെക്കൻഡിനുള്ളിൽ മാറ്റം സാധ്യമാക്കുന്നു. എഡ്ജ് അലൈൻമെന്റ് ടോളറൻസ് ഒരു വശത്തിന് ±2 mm എന്ന നിരക്കിൽ സ്ഥിരത കൈവരിക്കുന്നു, ഇത് ഏതാണ്ട് പൂർണ്ണമായ ഉപരിതല കവറേജ് കൈവരിക്കുന്നു. മാനുവൽ റാപ്പിംഗിനെ അപേക്ഷിച്ച് ഉൽപാദന കാര്യക്ഷമത 2–3 മടങ്ങ് വർദ്ധിക്കുന്നതായി ഫീൽഡ് ഡാറ്റ സൂചിപ്പിക്കുന്നു, അതേസമയം തൊഴിൽ ആവശ്യകതകൾ ഒരു ഷിഫ്റ്റിൽ 2–3 തൊഴിലാളികളിൽ നിന്ന് 1 ആയി കുറയുന്നു. വൈദ്യുതി ഉപഭോഗം സാധാരണയായി 220V 50/60Hz-ൽ ഏകദേശം 3.5 kW ആണ്; സൗകര്യ അടിസ്ഥാന സൗകര്യങ്ങൾക്കെതിരെ വൈദ്യുത അനുയോജ്യത പരിശോധിക്കണം.
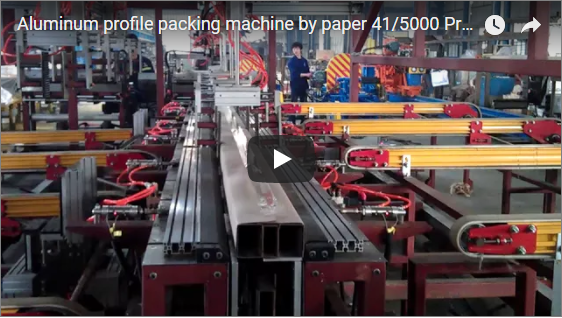
പൂർണ്ണമായും ഓട്ടോമേറ്റഡ് പാക്കേജിംഗ് പ്രൊഡക്ഷൻ ലൈനുകൾ തുടർച്ചയായ മൊഡ്യൂളുകളെ സംയോജിപ്പിച്ച് ഇന്റർമീഡിയറ്റ് ജോലികൾ പൂർണ്ണമായും ഇല്ലാതാക്കുന്നു. സ്റ്റാൻഡേർഡ് ആർക്കിടെക്ചറിൽ ഒരു ഫീഡിംഗ് മൊഡ്യൂൾ, ഓട്ടോമാറ്റിക് കൺവേയിംഗ് മൊഡ്യൂൾ, ഓട്ടോമാറ്റിക് ഫിലിം കട്ടിംഗ് മൊഡ്യൂൾ, ഓട്ടോമാറ്റിക് ബാഗിംഗ് മൊഡ്യൂൾ, ഹോട്ട് ഷ്രിങ്ക് പാക്കേജിംഗ് മൊഡ്യൂൾ, ഓട്ടോമാറ്റിക് കൺവേയിംഗ് ആൻഡ് സ്റ്റോറേജ് മൊഡ്യൂൾ, ഒരു ഓട്ടോമാറ്റിക് ഡിസ്ചാർജിംഗ് പ്രക്രിയ എന്നിവ ഉൾപ്പെടുന്നു. ഈ തുടർച്ചയായ ഫ്ലോ ആർക്കിടെക്ചർ ഔട്ട്പുട്ട് വേഗതയെ മാനദണ്ഡമാക്കുകയും ചരിത്രപരമായി ഉപരിതല അബ്രേഷനു കാരണമാകുന്ന മാനുവൽ ഇടപെടൽ പോയിന്റുകൾ നീക്കം ചെയ്യുകയും ചെയ്യുന്നു. കോൺഫിഗറേഷൻ അനുസരിച്ച് മൂലധന ചെലവ് ഗണ്യമായി വ്യത്യാസപ്പെടുന്നു; ROI മോഡലിംഗിന് നിശ്ചിത തിരിച്ചടവ് പ്രൊജക്ഷനുകളേക്കാൾ സൈറ്റ്-നിർദ്ദിഷ്ട ലേബർ നിരക്കുകൾ, സ്ക്രാപ്പ് ബേസ്ലൈനുകൾ, മെയിന്റനൻസ് ഷെഡ്യൂളുകൾ എന്നിവ ആവശ്യമാണ്.
ഹെവി-ഡ്യൂട്ടി ലോജിസ്റ്റിക്സിനായി, ബണ്ടിൽഡ് പാക്കേജിംഗ് മെഷീനുകൾ സ്റ്റാക്ക് ചെയ്ത പ്രൊഫൈലുകൾ PE ഫിലിമിലോ ക്രാഫ്റ്റ് പേപ്പറിലോ പൊതിഞ്ഞ് പ്ലാസ്റ്റിക് അല്ലെങ്കിൽ സ്റ്റീൽ സ്ട്രാപ്പിംഗ് ഉപയോഗിച്ച് ലോഡ് സുരക്ഷിതമാക്കുന്നു. ഈ യൂണിറ്റുകൾ 10–50 കിലോഗ്രാം ബണ്ടിൽ ഭാരത്തിനായി രൂപകൽപ്പന ചെയ്തിരിക്കുന്നു, ഇത് പാലറ്റൈസേഷനിലും ചരക്ക് ഗതാഗതത്തിലും ഘടനാപരമായ സമഗ്രത ഉറപ്പാക്കുന്നു. നിങ്ങളുടെ നിർദ്ദിഷ്ട അലോയ്, ഉപരിതല ചികിത്സ എന്നിവയുമായി സ്ട്രാപ്പിംഗ് ടെൻഷൻ കാലിബ്രേഷനും ഫിലിം ഗേജ് അനുയോജ്യതയും സ്ഥിരീകരിക്കുന്നതിന് വിതരണക്കാരന്റെ പരിശോധന ആവശ്യമാണ്.
🛡️ സാങ്കേതിക താരതമ്യ മാട്രിക്സ്
| മാനദണ്ഡം | മാനുവൽ റാപ്പിംഗ് | സെമിഓട്ടോമാറ്റിക് മെഷീൻ | പൂർണ്ണമായും ഓട്ടോമേറ്റഡ് ലൈൻ |
|---|---|---|---|
| ത്രൂപുട്ട് (പ്രൊഫൈലുകൾ/മിനിറ്റ്) | ഒരു തൊഴിലാളിക്ക് 5–10 (സാധാരണ കണക്ക്) | 15-25 (സ്ഥിരമായ നിരക്ക്) | തുടർച്ചയായ ഒഴുക്ക് (മൊഡ്യൂളിനെ ആശ്രയിച്ചത്) |
| സംരക്ഷണ സ്ഥിരത | 30–40% തുറന്ന പ്രതലങ്ങൾ; ± 5–10 മില്ലീമീറ്റർ വിന്യാസം | പൂർണ്ണ കവറേജ്; ±2 മില്ലീമീറ്റർ അലൈൻമെന്റ് | ക്ലോസ്ഡ്-ലൂപ്പ് സെൻസർ നിയന്ത്രണം |
| ഷിഫ്റ്റ് അനുസരിച്ചുള്ള തൊഴിൽ | 2–3 തൊഴിലാളികൾ | 1 തൊഴിലാളി | 0–1 സൂപ്പർവൈസർ |
| മാറ്റ സമയം | 5–10 മിനിറ്റ് (സ്വമേധയാലുള്ള അളവ്) | <30 സെക്കൻഡ് (പിഎൽസി പാചകക്കുറിപ്പ്) | ഓട്ടോമേറ്റഡ് പാരാമീറ്റർ റീകോൾ |
| ഫിലിം മാലിന്യം | 10–15% (ദൃശ്യപരമായ എസ്റ്റിമേഷൻ) | ≤3% (പിഎൽസി കട്ട്-ടു-ലെങ്ത്) | ≤2% (കൃത്യതയുള്ള സെർവോ കട്ടിംഗ്) |
| സീലിംഗ് സ്ഥിരത | ഹാൻഡ് ഹീറ്റ് ഗൺ; ± 20°C വ്യതിയാനം | 120–150°C ±3°C | PID താപനില നിയന്ത്രണം |
| ബണ്ടിൽ ഭാര ശേഷി | 10–50 കി.ഗ്രാം (കൈകൊണ്ട് കൈകാര്യം ചെയ്യൽ) | ഒരു കഷണത്തിന് 5 കിലോഗ്രാം വരെ (കൺവെയർ) | 10-50 കിലോ (ബണ്ടിംഗ് മൊഡ്യൂൾ) |
| മൂലധന നിക്ഷേപം | കുറഞ്ഞ വില (ഉപകരണങ്ങൾക്ക് <$1,000; സാധാരണ കണക്ക്) | $ 15,000- $ 25,000 (വിതരണക്കാരൻ പരിശോധിച്ചുറപ്പിച്ച ശ്രേണി) | $40,000–$80,000+ (കോൺഫിഗറേഷൻ-ആശ്രിതം) |
കുറിപ്പ്: എല്ലാ മൂല്യങ്ങളും സാധാരണ വ്യവസായ കണക്കുകളെ പ്രതിനിധീകരിക്കുന്നു. വാങ്ങുന്നതിന് മുമ്പ് നിങ്ങളുടെ ഉപകരണ ദാതാവുമായി ഇലക്ട്രിക്കൽ അനുയോജ്യത, ഫിലിം വിതരണക്കാരന്റെ സവിശേഷതകൾ, ഫ്ലോർ സ്പേസ് ആവശ്യകതകൾ എന്നിവ പരിശോധിക്കുക.
🔗 ഇതും കാണുക : അനുബന്ധ ഉപകരണങ്ങൾ
⚙️ വാങ്ങൽ-തീരുമാന ചെക്ക്ലിസ്റ്റ്
-
[ ] പ്രൊഫൈൽ അളവുകൾ സാധൂകരിക്കുക: മെഷീൻ കൺവെയർ വീതിയും സീലിംഗ് റോളർ ക്ലിയറൻസും കണക്കിലെടുത്ത് പരമാവധി നീളവും (2,000–6,500 മിമി) ക്രോസ്-സെക്ഷൻ സങ്കീർണ്ണതയും സ്ഥിരീകരിക്കുക.
-
[] ലേബർ ഡിസ്പ്ലേസ്മെന്റ് അനുപാതം കണക്കാക്കുക: പരിശോധിച്ച മണിക്കൂർ വേതന നിരക്കുകൾ ഉപയോഗിച്ച് നിലവിലെ ഷിഫ്റ്റ് സ്റ്റാഫിംഗിനെ (2–3 ഓപ്പറേറ്റർമാർ) ഓട്ടോമേറ്റഡ് ലൈൻ ആവശ്യകതകളുമായി (1 ഓപ്പറേറ്റർ) താരതമ്യം ചെയ്യുക.
-
[ ] ബണ്ടിൽ ഭാര ആവശ്യകതകൾ വിലയിരുത്തുക: 10–50 കിലോഗ്രാം ബണ്ടിലുകൾ കൈകാര്യം ചെയ്യുകയാണെങ്കിൽ, ഇന്റഗ്രേറ്റഡ് സ്ട്രാപ്പിംഗ് ടെൻഷൻ കാലിബ്രേഷനും PE/ക്രാഫ്റ്റ് ഫിലിം അനുയോജ്യതയും ഉള്ള സിസ്റ്റങ്ങൾക്ക് മുൻഗണന നൽകുക.
-
[ ] ഫിലിം സ്പെസിഫിക്കേഷനുകൾ പരിശോധിക്കുക: മെഷീൻ സീലിംഗ് താപനില പരിധി (120–150°C ±3°C), ഇലക്ട്രോസ്റ്റാറ്റിക് ഡിസ്ചാർജ് ആവശ്യകതകൾ എന്നിവയുമായി PE അല്ലെങ്കിൽ POF ഫിലിം കനം (0.030–0.060 mm) പൊരുത്തപ്പെടുത്തുക.
-
[ ] ഓഡിറ്റ് ചേഞ്ച്ഓവർ ഫ്രീക്വൻസി: പ്രൊഫൈൽ അളവുകൾ ഓരോ ഷിഫ്റ്റിലും 4 തവണയിൽ കൂടുതലാണെങ്കിൽ, PLC പാചകക്കുറിപ്പ് സംഭരണവും <30-സെക്കൻഡ് ക്രമീകരണ പ്രോട്ടോക്കോളുകളും നിർബന്ധമാക്കുക.
-
[ ] സൈറ്റ്-നിർദ്ദിഷ്ട ROI മോഡലിംഗ് അഭ്യർത്ഥിക്കുക: സ്ഥിര തിരിച്ചടവ് എസ്റ്റിമേറ്റുകൾക്ക് പകരം 12 മാസത്തെ മൊത്തം ചെലവ് ഉടമസ്ഥാവകാശ വിശകലനത്തിനായി തൊഴിൽ, സ്ക്രാപ്പ് കുറയ്ക്കൽ, അറ്റകുറ്റപ്പണി എന്നിവ ഉൾപ്പെടുത്തുക.
-
[ ] സുരക്ഷയും അനുസരണവും സ്ഥിരീകരിക്കുക: അടിയന്തര സ്റ്റോപ്പ് സംയോജനം, അപകടസാധ്യത വിലയിരുത്തൽ ഡോക്യുമെന്റേഷൻ, ഓപ്പറേറ്റർ പരിശീലന പ്രോട്ടോക്കോളുകൾ എന്നിവ സൗകര്യ സുരക്ഷാ മാനദണ്ഡങ്ങളുമായി പൊരുത്തപ്പെടുന്നുണ്ടെന്ന് ഉറപ്പാക്കുക.
🛡️ അനുസരണം കുറിപ്പ് : ഈ ഉപകരണം ISO, CE ആവശ്യകതകൾ നിറവേറ്റുന്നതിനായി രൂപകൽപ്പന ചെയ്തിരിക്കുന്നു. വാങ്ങുന്നതിന് മുമ്പ് നിർമ്മാതാവുമായി നിർദ്ദിഷ്ട സർട്ടിഫിക്കേഷനുകൾ പരിശോധിക്കുക.
🛠️ പതിവുചോദ്യങ്ങൾ
ചോദ്യം: സ്വമേധയാലുള്ള ക്രമീകരണം കൂടാതെ സെമിഓട്ടോമാറ്റിക് മെഷീന് വ്യത്യസ്ത പ്രൊഫൈൽ നീളങ്ങൾ കൈകാര്യം ചെയ്യാൻ കഴിയുമോ? ഉത്തരം: അതെ. PLC പാചകക്കുറിപ്പ് സംഭരണം 2,000–6,500 മില്ലിമീറ്റർ വരെ നീളം ഉൾക്കൊള്ളുന്നു. മാറ്റത്തിന് ഒരൊറ്റ ടച്ച്സ്ക്രീൻ തിരഞ്ഞെടുക്കൽ ആവശ്യമാണ്; സിസ്റ്റം നിമിഷങ്ങൾക്കുള്ളിൽ ഫിലിം നീളവും സീലിംഗ് സമയവും യാന്ത്രികമായി ക്രമീകരിക്കുന്നു. നിങ്ങളുടെ വിതരണക്കാരനുമായി പാചകക്കുറിപ്പ് ശേഷി പരിധികൾ പരിശോധിക്കുക.
ചോദ്യം: ഓട്ടോമേറ്റഡ് സീലിംഗ് ബാറുകളുമായി പൊരുത്തപ്പെടുന്ന ഫിലിം തരങ്ങൾ ഏതാണ്? ഉത്തരം: 0.030 മുതൽ 0.060 മില്ലീമീറ്റർ വരെ കനമുള്ള PE (പോളിയെത്തിലീൻ), POF (പോളിയോലിഫിൻ) ഫിലിമുകൾ. സീൽ ഇനീഷ്യേഷൻ താപനില മെഷീനിന്റെ 120–150°C പ്രവർത്തന ശ്രേണിയുമായി പൊരുത്തപ്പെടുന്നുണ്ടെന്ന് നിങ്ങളുടെ ഫിലിം വിതരണക്കാരനുമായി സ്ഥിരീകരിക്കുക.
ചോദ്യം: ഒരു ഓട്ടോമാറ്റിക് പാക്കേജിംഗ് പ്രൊഡക്ഷൻ ലൈനിന് എത്ര തറ സ്ഥലം ആവശ്യമാണ്? ഉത്തരം: സാധാരണ കാൽപ്പാടുകൾ 8–10 മീറ്റർ നീളവും 1.5 മീറ്റർ വീതിയും ഉള്ളവയാണ്, ഫീഡിംഗ്, കൺവെയിംഗ്, ബാഗിംഗ്, സ്റ്റോറേജ് മൊഡ്യൂളുകൾ എന്നിവ കണക്കിലെടുക്കുന്നു. നിങ്ങളുടെ സൗകര്യ അളവുകൾ അടിസ്ഥാനമാക്കി ലേഔട്ട് ഒപ്റ്റിമൈസേഷനായി നിങ്ങളുടെ ഉപകരണ ദാതാവിനെ സമീപിക്കുക.
ചോദ്യം: സെമിഓട്ടോമാറ്റിക് അല്ലെങ്കിൽ ഓട്ടോമേറ്റഡ് സിസ്റ്റങ്ങൾക്ക് ഓപ്പറേറ്റർ പരിശീലനം വിപുലമാണോ? ഉത്തരം: ഇല്ല. PLC-ഗൈഡഡ് ഇന്റർഫേസുകൾ പരിശീലനത്തെ ഏകദേശം ഒരു ഷിഫ്റ്റായി കുറയ്ക്കുന്നു. ഫിലിം റോൾ ലോഡിംഗ്, പാചകക്കുറിപ്പ് തിരഞ്ഞെടുക്കൽ, സെൻസർ മോണിറ്ററിംഗ് എന്നിവ പ്രധാന കഴിവുകളിൽ ഉൾപ്പെടുന്നു. മാനുവൽ അളക്കലും ഹീറ്റ് ഗൺ പ്രവർത്തനവും ഒഴിവാക്കിയിരിക്കുന്നു.
ചോദ്യം: ബണ്ടിൽ ചെയ്ത പ്രൊഫൈലുകൾ (10–50 കിലോഗ്രാം) പാക്കേജ് ചെയ്യേണ്ടി വന്നാൽ എന്തുചെയ്യും? ഉത്തരം: വിവരിച്ച സെമിഓട്ടോമാറ്റിക് മെഷീൻ 5 കിലോഗ്രാം വരെയുള്ള സിംഗിൾ പ്രൊഫൈലുകൾക്കായി ഒപ്റ്റിമൈസ് ചെയ്തിരിക്കുന്നു. ബണ്ടിൽ ചെയ്ത ലോഡുകൾക്ക്, പ്രൊഫൈലുകൾ അടുക്കി വയ്ക്കുന്നതും PE ഫിലിമിലോ ക്രാഫ്റ്റ് പേപ്പറിലോ പൊതിയുന്നതും പ്ലാസ്റ്റിക് അല്ലെങ്കിൽ സ്റ്റീൽ സ്ട്രാപ്പിംഗ് ഉപയോഗിച്ച് സുരക്ഷിതമാക്കുന്നതുമായ ഒരു ബണ്ടിൽ ചെയ്ത പാക്കേജിംഗ് മെഷീൻ വിന്യസിക്കുക. നിങ്ങളുടെ വിതരണക്കാരനുമായി സ്ട്രാപ്പിംഗ് ടെൻഷൻ കാലിബ്രേഷൻ പരിശോധിക്കുക.