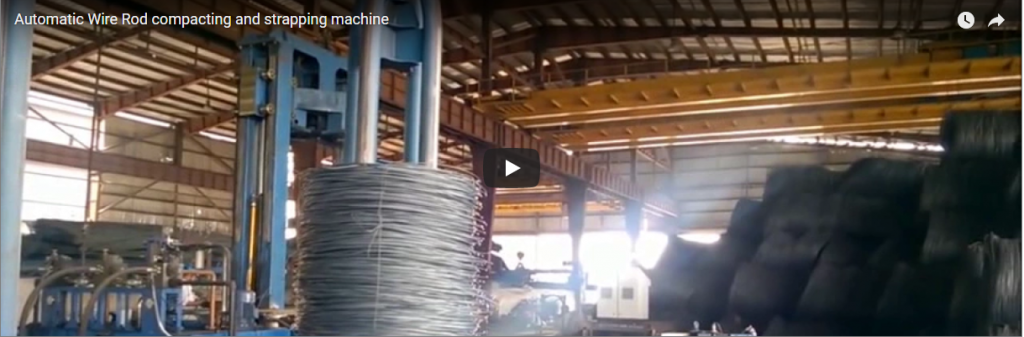
എക്സിക്യൂട്ടീവ് സംഗ്രഹം ഉയർന്ന ശേഷിയുള്ള സ്റ്റീൽ വയർ നിർമ്മാണ പ്ലാന്റുകളിൽ, ഫിനിഷിംഗ് പ്രക്രിയയെ ഒന്നിലധികം സമാന്തര സ്ട്രാപ്പിംഗ് ലൈനുകളായി വികേന്ദ്രീകരിക്കുന്നത് ഒരൊറ്റ കേന്ദ്രീകൃത സംവിധാനത്തെ ആശ്രയിക്കുന്നതിനേക്കാൾ ഉയർന്ന പ്രവർത്തന പ്രതിരോധശേഷിയും കുറഞ്ഞ ലോജിസ്റ്റിക്സ് ഘർഷണവും നൽകുന്നു. സ്റ്റീൽ വയർ കോയിലുകൾ ഓട്ടോമേറ്റഡ് സ്ട്രാപ്പിംഗ് സ്റ്റേഷനുകളിലൂടെ സമർപ്പിത ലൈവ് റോളർ കൺവെയറുകളിലൂടെ സഞ്ചരിക്കുന്നു, ഇത് ഓരോ കോയിലിനെയും ഡിസ്ചാർജ് സ്റ്റേജിലേക്ക് മുന്നോട്ട് കൊണ്ടുപോകുന്നതിന് മുമ്പ് കംപ്രസ്സുചെയ്യുകയും റേഡിയലായി സ്ട്രാപ്പ് ചെയ്യുകയും ചെയ്യുന്നു. ആധുനിക വയർ ഡ്രോയിംഗ് മില്ലുകൾ അതിവേഗ ഡ്രോയിംഗ് മെഷീനുകളുടെ ക്ലസ്റ്ററുകൾ പ്രവർത്തിപ്പിക്കുന്നതിനാൽ, ഓരോ പ്രൊഡക്ഷൻ ഗ്രൂപ്പിനും സേവനം നൽകുന്നതിന് ഒരു ഓട്ടോമേറ്റഡ് സ്ട്രാപ്പിംഗ് ലൈൻ അനുവദിക്കുന്നത് പ്ലാന്റ്-വൈഡ് തടസ്സങ്ങൾ ഇല്ലാതാക്കുകയും തുടർച്ചയായ പ്രവർത്തന സമയം നിലനിർത്തുകയും ചെയ്യുന്നു.
ഉള്ളടക്ക പട്ടിക
- ലൈനുകൾ എങ്ങനെ പ്രവർത്തിക്കുന്നു: ലേഔട്ടും സ്റ്റേഷൻ ക്രമവും
- എന്തിനാണ് ഇത്ര ചെറിയ വരികൾ
- എത്ര വരികൾ?
- ഓരോ ചെടിക്കും നമ്മൾ എന്താണ് സജ്ജമാക്കുന്നത്
- തിരഞ്ഞെടുക്കൽ ചെക്ക്ലിസ്റ്റ്
- സുരക്ഷ
- എഞ്ചിനീയറിംഗ് പതിവ് ചോദ്യങ്ങൾ
- അടുത്ത പടി
- അനുബന്ധ വായന
- ഉറവിടങ്ങൾ
ലൈനുകൾ എങ്ങനെ പ്രവർത്തിക്കുന്നു: ലേഔട്ടും സ്റ്റേഷൻ ക്രമവും
ഒരു സമാന്തര പ്ലാന്റ് ലേഔട്ട്, നിർദ്ദിഷ്ട ഡ്രോയിംഗ് ബ്ലോക്കുകൾക്ക് സമീപം പ്രവർത്തിക്കുന്ന ഒതുക്കമുള്ളതും സമർപ്പിതവുമായ ഹാൻഡ്ലിംഗ് ലെയ്നുകളിൽ കനത്ത വയർ കോയിലുകൾ വിതരണം ചെയ്യുന്നു. ഓരോ ഓട്ടോമേറ്റഡ് ലൈനും മാനുവൽ ഇടപെടൽ ഇല്ലാതാക്കുന്നതിനും വയർ ഉപരിതല സമഗ്രത സംരക്ഷിക്കുന്നതിനുമായി രൂപകൽപ്പന ചെയ്തിരിക്കുന്ന നാല്-ഘട്ട പാക്കേജിംഗ് ശ്രേണി നടപ്പിലാക്കുന്നു:
| പ്രോസസ്സ് ഘട്ടം | ഉപകരണങ്ങളും ചലന ക്രമവും | സാങ്കേതിക സവിശേഷതകൾ |
|---|---|---|
| 1. ഇൻഫീഡ് & ബഫർ | ഡ്രോയിംഗ് മെഷീൻ പേഓഫ് കറൗസലുകളിൽ നിന്ന് വയർ കോയിലുകൾ നേരിട്ട് ലൈൻ ഇൻഫീഡിലേക്ക് മാറ്റുന്നു. | ഇടയ്ക്കിടെയുള്ള മിൽ ഔട്ട്പുട്ട് ബഫർ ചെയ്യുന്നു; 30 കിലോഗ്രാം മുതൽ 6,500 കിലോഗ്രാം+ വരെയുള്ള കോയിൽ ഭാരം പിന്തുണയ്ക്കുന്നു [നിർമ്മാതാവിന്റെ റേറ്റിംഗ്]. |
| 2. പവർഡ് കൺവെയിംഗ് | മോട്ടോറൈസ്ഡ് ലൈവ് റോളർ കൺവെയറുകൾ സ്ട്രാപ്പിംഗ് എൻവലപ്പിലേക്ക് കോയിലുകളെ അച്ചുതണ്ട് രീതിയിൽ കൊണ്ടുപോകുന്നു. | ഗാൽവാനൈസ്ഡ്, തിളക്കമുള്ള വയറിൽ പോറലുകൾ ഉണ്ടാകുന്നത് തടയാൻ കോൺടാക്റ്റ് പ്രതലങ്ങളിൽ ഉയർന്ന ഈടുനിൽക്കുന്ന പോളിയുറീൻ (PU) കോട്ടിംഗ് ഉണ്ട് [നിർമ്മാതാവിന്റെ റേറ്റിംഗ്]. |
| 3. ഓട്ടോമേറ്റഡ് സ്ട്രാപ്പിംഗ് | ഇൻഡെക്സിംഗ് സ്ട്രാപ്പ് ച്യൂട്ടുകൾ, ടെൻഷനിൽ കോയിൽ ഐയിലൂടെ (സർക്കംഫെറൻഷ്യൽ/റേഡിയൽ ബാൻഡിംഗ്) സ്ട്രാപ്പ് കടത്തിവിടുന്നു. | വ്യക്തിഗത സ്ട്രാപ്പിംഗ് പ്രവർത്തനം ഒരു സൈക്കിളിൽ ≤35 സെക്കൻഡിൽ പൂർത്തിയാകുന്നു [നിർമ്മാതാവിന്റെ റേറ്റിംഗ്]; സീമെൻസ് S7 PLC ഇൻഡെക്സിംഗും മൾട്ടി-സ്ട്രാപ്പ് സീക്വൻസുകളും നിയന്ത്രിക്കുന്നു. |
| 4. ഔട്ട്ഫീഡ് & സ്റ്റേജിംഗ് | സ്ട്രാപ്പ് ചെയ്ത കോയിലുകൾ ഓട്ടോമേറ്റഡ് ലേബലിംഗ്, വെയ്റ്റിംഗ് അല്ലെങ്കിൽ ഫോർക്ക്ലിഫ്റ്റ് ശേഖരണത്തിനായി ഡിസ്ചാർജ് കൺവെയറുകളിലേക്ക് മുന്നേറുന്നു. | ഉയർന്ന കൃത്യതയുള്ള ലോഡ് സെല്ലുകളുമായും (1/3000 റെസല്യൂഷൻ) ഓട്ടോമേറ്റഡ് തെർമൽ ട്രാൻസ്ഫർ ടാഗ് പ്രിന്ററുകളുമായും ഇൻലൈൻ സംയോജനം [നിർമ്മാതാവിന്റെ റേറ്റിംഗ്]. |
എന്തിനാണ് ഇത്ര ചെറിയ വരികൾ
- ചെറിയ വഴികൾ. ഓരോ ലൈനും അതിന് നിയുക്തമാക്കിയ വയർ ഡ്രോയിംഗ് മെഷീനുകളുടെ ഗ്രൂപ്പിന് നേരെ അരികിൽ സ്ഥിതിചെയ്യുന്നു, ഇത് ക്രെയിൻ ഗതാഗതം, ആന്തരിക ഫോർക്ക്ലിഫ്റ്റ് യാത്ര, തറയിലെ തിരക്ക് എന്നിവ കുറയ്ക്കുന്നു.
- ഒരു ചോക്ക് പോയിന്റുമില്ല. ലൈനുകൾ സ്വതന്ത്രമായി പ്രവർത്തിക്കുന്നതിനാൽ, ഒരു സ്ട്രാപ്പിംഗ് സ്റ്റേഷനിലെ അറ്റകുറ്റപ്പണികൾ, സ്ട്രാപ്പ് കോയിൽ റീലോഡിംഗ് അല്ലെങ്കിൽ മെക്കാനിക്കൽ ഡൗൺടൈം എന്നിവ പ്ലാന്റിന്റെ ബാക്കി ഭാഗങ്ങളിൽ തടസ്സം സൃഷ്ടിക്കുന്നില്ല.
- പങ്കിട്ട ഡിസൈൻ. എല്ലാ സമാന്തര ലൈനുകളും ഒരേപോലെയുള്ള മെക്കാനിക്കൽ ഡ്രൈവുകൾ, ന്യൂമാറ്റിക് ആക്യുവേറ്ററുകൾ, വെയർ ഘടകങ്ങൾ, സ്ട്രാപ്പിംഗ് ഹെഡ് അസംബ്ലികൾ എന്നിവ പങ്കിടുന്നു, ഇത് സ്പെയർ പാർട്സ് ഇൻവെന്ററി ഗണ്യമായി കുറയ്ക്കുന്നു.
- ഘട്ടം ഘട്ടമായുള്ള വളർച്ച. പ്ലാന്റ് വികസനത്തിനൊപ്പം മൂലധന ചെലവ് സ്കെയിലുകളും; പുതിയ ഡ്രോയിംഗ് മെഷീനുകൾ ഓൺലൈനിൽ വരുന്നതോടെ അധിക മോഡുലാർ സ്ട്രാപ്പിംഗ് ലൈനുകൾ തുടർച്ചയായി സ്ഥാപിക്കാൻ കഴിയും.
- ഉയർന്ന പേലോഡ് കൈകാര്യം ചെയ്യൽ. സ്റ്റാൻഡേർഡ് മൊഡ്യൂളുകൾ 500–1500 മില്ലീമീറ്റർ പുറം വ്യാസമുള്ള (OD), 300/508/610 മില്ലീമീറ്റർ അകത്തെ വ്യാസമുള്ള (ID), 20–500 മില്ലീമീറ്റർ അച്ചുതണ്ട് വീതിയുള്ള വ്യാവസായിക വയർ കോയിലുകൾ ഉൾക്കൊള്ളുന്നു [നിർമ്മാതാവിന്റെ റേറ്റിംഗ്] (കംപാനിയൻ ഹാൻഡ്ലിംഗ് സിസ്റ്റങ്ങൾ [നിർമ്മാതാവിന്റെ റേറ്റിംഗ്] കൈകാര്യം ചെയ്യുന്ന 4,000 കിലോഗ്രാം വരെയുള്ള മാസ്റ്റർ കോയിലുകളുമായി പൊരുത്തപ്പെടുന്നു).
എത്ര വരികൾ?
വയർ ഡ്രോയിംഗ് സൗകര്യത്തിന്റെ കൂട്ടായ ത്രൂപുട്ടും ഒരു വ്യക്തിഗത സ്ട്രാപ്പിംഗ് ലൈനിന്റെ പ്രവർത്തന സൈക്കിൾ നിരക്കും തമ്മിൽ പൊരുത്തപ്പെടുത്തിക്കൊണ്ടാണ് ആവശ്യമായ പാക്കേജിംഗ് ലൈനുകളുടെ ആകെ എണ്ണം നിർണ്ണയിക്കുന്നത്.
പ്രവർത്തിച്ച ഉദാഹരണം (ചിത്രീകരണം).
| ഇനം | വില |
|---|---|
| സസ്യ ഉത്പാദനം (ചിത്രീകരണം) | മണിക്കൂറിൽ 600 കോയിലുകൾ |
| ഒരു സ്ട്രാപ്പിംഗ് ലൈൻ (ചിത്രീകരണം) | മണിക്കൂറിൽ 80 കോയിലുകൾ |
| ആവശ്യമായ ലൈനുകൾ, 600 ÷ 80 | 7.5, അങ്ങനെ 8 വരികൾ |
| 8 വരികളിൽ ഓരോ വരിയിലും കോയിലുകൾ, 600 ÷ 8 | മണിക്കൂറിൽ 75 കോയിലുകൾ |
| കോയിൽ വെയ്റ്റ് (ചിത്രീകരണം) | 1,000 കിലോ |
| ടൺ/ലൈൻ, 75 × 1,000 കി.ഗ്രാം | മണിക്കൂറിൽ 75 ടൺ |
സൈക്കിൾ നിരക്കുകളെക്കുറിച്ചുള്ള എഞ്ചിനീയറിംഗ് കുറിപ്പ്: ഒരു ഓട്ടോമേറ്റഡ് സ്ട്രാപ്പിംഗ് ഹെഡ് ≤35 സെക്കൻഡിനുള്ളിൽ ഒരു സ്ട്രാപ്പിംഗ് ബാൻഡ് സൈക്കിൾ നിർവ്വഹിക്കുമ്പോൾ [നിർമ്മാതാവിന്റെ റേറ്റിംഗ്], ഒരു കോയിലിൽ പ്രയോഗിക്കുന്ന സ്ട്രാപ്പുകളുടെ എണ്ണം (ഉദാ: 2, 3, അല്ലെങ്കിൽ 4 റേഡിയൽ ബാൻഡുകൾ), കോയിൽ റൊട്ടേഷൻ സമയം, അപ്സ്ട്രീം ഫീഡിംഗ് ഓട്ടോമേഷൻ [നിർമ്മാതാവിന്റെ റേറ്റിംഗ്] എന്നിവയെ ആശ്രയിച്ച്, പൂർണ്ണ-ലൈൻ പ്രവർത്തന ത്രൂപുട്ട് സാധാരണയായി ഒരു ലൈനിൽ മണിക്കൂറിൽ 20 മുതൽ 40 കോയിലുകൾ വരെയാണ്. മുകളിലുള്ള ചിത്രീകരണ 80 കോയിലുകൾ/മണിക്കൂർ നിരക്ക് സമർപ്പിത സിംഗിൾ-സ്ട്രാപ്പ് കോൺഫിഗറേഷനുകളെയോ ഡ്യുവൽ-ഹെഡ് ടാൻഡം പ്രവർത്തനങ്ങളെയോ പ്രതിഫലിപ്പിക്കുന്നു.
ഓരോ ചെടിക്കും നമ്മൾ എന്താണ് സജ്ജമാക്കുന്നത്
ഓരോ വരിയും പ്ലാന്റ് ലേഔട്ട് അതിരുകൾ, മെറ്റലർജിക്കൽ ഉപരിതല ആവശ്യകതകൾ, ലോജിസ്റ്റിക്കൽ കൈകാര്യം ചെയ്യൽ രീതികൾ എന്നിവയ്ക്ക് അനുസൃതമായി രൂപകൽപ്പന ചെയ്തിരിക്കുന്നു:
| ക്രമീകരണം | ആശ്രയിച്ചിരിക്കുന്നു | ഫാക്ടറി കോൺഫിഗറേഷൻ ശ്രേണി |
|---|---|---|
| കോയിലിനു വേണ്ടിയുള്ള സ്ട്രാപ്പുകൾ | കോയിൽ ഭാരം, കൈകാര്യം ചെയ്യൽ ചലനാത്മകത, കയറ്റുമതി ഗതാഗതം | കോയിൽ ഐയിലൂടെ 2, 3, അല്ലെങ്കിൽ 4 റേഡിയൽ സ്ട്രാപ്പുകൾ; 12–15″ ടച്ച്സ്ക്രീൻ HMI വഴി പ്രോഗ്രാം ചെയ്തിരിക്കുന്നു. |
| സ്ട്രാപ്പ് മെറ്റീരിയൽ | വയറിന്റെ ടെൻസൈൽ ശക്തിയും ട്രാൻസ്പോർട്ട് ഷോക്ക് ലോഡുകളും | ഹെവി-ഡ്യൂട്ടി PET സ്ട്രാപ്പ് (ഫ്രിക്ഷൻ-വെൽഡ് ജോയിന്റ് കാര്യക്ഷമത ≈75%–80%) അല്ലെങ്കിൽ ഹൈ-ടെൻസൈൽ സ്റ്റീൽ സ്ട്രാപ്പ് (നോച്ച് അല്ലെങ്കിൽ സീൽലെസ് ജോയിന്റ്). |
| കൺവെയർ തരം | കോയിൽ OD, ID, മുഖത്തിന്റെ വീതി, തറയുടെ ലേഔട്ട് | പോളിയുറീൻ (PU)-ലൈൻ ചെയ്ത സ്റ്റീൽ റോളറുകൾ, തിരശ്ചീന ഐ കോയിലുകൾക്കുള്ള V- ആകൃതിയിലുള്ള റോളർ ബെഡുകൾ, അല്ലെങ്കിൽ ഫ്ലാറ്റ് സ്ലാറ്റ് കൺവെയറുകൾ. |
| ലൈനുകളുടെ എണ്ണം | ആകെ മിൽ ടണ്ണേജും ഡ്രോയിംഗ് സെൽ ക്രമീകരണവും | തറയിലെ പാതകൾ ഒപ്റ്റിമൈസ് ചെയ്യുന്നതിനായി പ്ലാന്റ് ഔട്ട്പുട്ടും ഡ്രോയിംഗ് മെഷീൻ ക്ലസ്റ്ററിംഗും അടിസ്ഥാനമാക്കി സ്കെയിൽ ചെയ്തു. |
തിരഞ്ഞെടുക്കൽ ചെക്ക്ലിസ്റ്റ്
ലൈൻ എഞ്ചിനീയറിംഗ് അന്തിമമാക്കുന്നതിന് മുമ്പ് ഇനിപ്പറയുന്ന പ്രവർത്തന പാരാമീറ്ററുകൾ വ്യക്തമാക്കിയിട്ടുണ്ടെന്ന് ഉറപ്പാക്കുക:
- കോയിലിന്റെ ഭൗതിക അളവുകൾ: ഏറ്റവും കുറഞ്ഞതും കൂടിയതുമായ പുറം വ്യാസം (OD), ആന്തരിക വ്യാസം (ID), മുഖ വീതി (മില്ലീമീറ്റർ).
- കോയിൽ പിണ്ഡം: മൊത്തം ഭാരവും മൊത്ത ഭാരവും (ഓരോ കോയിലിനും കിലോ).
- ഓരോ കോയിലിനും ആവശ്യമായ സ്ട്രാപ്പുകൾ: കാമ്പിലൂടെ 2, 3, അല്ലെങ്കിൽ 4 റേഡിയൽ ബാൻഡുകൾ.
- പ്ലാന്റ് പീക്ക് ഔട്ട്പുട്ട്: മണിക്കൂറിൽ കോയിലുകളും ഷിഫ്റ്റിൽ ആകെ മെട്രിക് ടണ്ണും.
- മെഷീൻ അലോക്കേഷൻ: ഓരോ സ്ട്രാപ്പിംഗ് ഗ്രൂപ്പിലേക്കും ഫീഡ് ചെയ്യുന്ന ഡ്രോയിംഗ് മെഷീനുകളുടെ എണ്ണം.
- തറയുടെ ലേഔട്ടും കവറും: ലഭ്യമായ തറയുടെ നീളം, സീലിംഗ് ക്രെയിൻ ക്ലിയറൻസ്, ഇൻഫീഡ് ട്രാൻസ്ഫർ രീതി.
- സ്ട്രാപ്പ് സ്പെസിഫിക്കേഷൻ: പോളിസ്റ്റർ (PET) vs. ഹൈ-ടെൻസൈൽ സ്റ്റീൽ സ്ട്രാപ്പ് (സ്ട്രാപ്പ് വീതിയും കനവും).
- ആംബിയന്റ് സാഹചര്യങ്ങൾ: സ്റ്റാൻഡേർഡ് പ്ലാന്റ് പരിസ്ഥിതി (-10 °C മുതൽ +45 °C വരെ) [നിർമ്മാതാവിന്റെ റേറ്റിംഗ്].
സുരക്ഷ
ഹൈ-ടെൻഷൻ വയർ പാക്കേജിംഗ് സിസ്റ്റങ്ങളിൽ അന്താരാഷ്ട്ര മാനദണ്ഡങ്ങൾക്കനുസൃതമായി സമഗ്രമായ അപകടസാധ്യത കുറയ്ക്കൽ നടപടികൾ ഉൾപ്പെടുന്നു:
- സ്ട്രാപ്പിംഗ് ഹെഡ് ക്ലിയറൻസ്: സ്ട്രാപ്പിംഗ് ഹെഡുകളും ഇൻഡെക്സിംഗ് സ്ട്രാപ്പ് ച്യൂട്ടുകളും ചലിക്കുമ്പോൾ, മെഷീൻ ഗാർഡിംഗ് കവറിനു പുറത്ത് ഉദ്യോഗസ്ഥർ വ്യക്തമായ അതിരുകൾ പാലിക്കണം.
- ലൈവ് കൺവെയർ ഐസൊലേഷൻ: ഓപ്പറേറ്റർമാർ ഒരിക്കലും മോട്ടോറൈസ്ഡ് റോളർ കൺവെയറുകളിൽ കാലുകുത്തരുത്; നടപ്പാതകളും ക്രോസ്ഓവറുകളും ഉപയോഗിക്കണം.
- ലോക്കൗട്ട്/ടാഗൗട്ട് (LOTO): സ്ട്രാപ്പ് ട്രാക്ക് ബ്ലോക്കുകൾ നീക്കം ചെയ്യുന്നതിനോ, സ്ട്രാപ്പിംഗ് ഹെഡുകൾ സർവീസ് ചെയ്യുന്നതിനോ, സ്ട്രാപ്പ് കോയിലുകൾ വീണ്ടും ലോഡുചെയ്യുന്നതിനോ മുമ്പ് എനർജി ഐസൊലേഷൻ പ്രോട്ടോക്കോളുകൾ (ഇലക്ട്രിക്കൽ, ന്യൂമാറ്റിക് ഡിസ്ചാർജ്) പൂർണ്ണമായും നടപ്പിലാക്കണം.
- സ്റ്റാൻഡേർഡ് പാലിക്കൽ: CE അനുസരണത്തിനായി രൂപകൽപ്പന ചെയ്ത് നിർമ്മിച്ചത് അനുസരിച്ച് ഐഎസ്ഒ 12100: 2010 (യന്ത്രങ്ങളുടെ സുരക്ഷ — രൂപകൽപ്പനയ്ക്കുള്ള പൊതു തത്വങ്ങൾ — അപകടസാധ്യത വിലയിരുത്തലും അപകടസാധ്യത കുറയ്ക്കലും) കൂടാതെ EN 415-10: 2014 (പാക്കേജിംഗ് മെഷീനുകളുടെ സുരക്ഷ - പൊതുവായ ആവശ്യകതകൾ).
എഞ്ചിനീയറിംഗ് പതിവ് ചോദ്യങ്ങൾ
ചോദ്യം: ഒരു കേന്ദ്രീകൃത പാക്കേജിംഗ് ഹബ്ബിന് പകരം എന്തിനാണ് ഇത്രയധികം ഷോർട്ട് ലൈനുകൾ? ഉത്തരം: ഒന്നിലധികം ഷോർട്ട് ലൈനുകൾ പാക്കേജിംഗ് സ്റ്റേഷൻ ഡ്രോയിംഗ് മെഷീൻ സെല്ലുകൾക്ക് തൊട്ടടുത്തായി സ്ഥാപിക്കുന്നു. ഇത് ദീർഘദൂര കോയിൽ ഗതാഗതം ഇല്ലാതാക്കുന്നു, ഒരൊറ്റ മെഷീൻ സ്റ്റോപ്പ് മുഴുവൻ മില്ലിനെയും നിർത്തുന്നത് തടയുന്നു, കൂടാതെ പ്ലാന്റ് ശേഷി വർദ്ധിക്കുന്നതിനനുസരിച്ച് മോഡുലാർ വികാസം അനുവദിക്കുന്നു.
ചോദ്യം: നമ്മുടെ പ്ലാന്റിന് എത്ര സ്ട്രാപ്പിംഗ് ലൈനുകൾ ആവശ്യമാണ്? ഉത്തരം: നിങ്ങളുടെ പീക്ക് പ്ലാന്റ് മണിക്കൂർ ഔട്ട്പുട്ടിനെ ഒരു സ്ട്രാപ്പിംഗ് ലൈനിന്റെ നെറ്റ് മണിക്കൂർ റേറ്റിംഗ് കൊണ്ട് ഹരിക്കുക (അടുത്ത പൂർണ്ണസംഖ്യയിലേക്ക് റൗണ്ട് ചെയ്യുക). മുകളിലുള്ള വർക്ക്ഡ് ഉദാഹരണത്തിൽ, 600 കോയിലുകൾ/മണിക്കൂർ 80 കോയിലുകൾ/മണിക്കൂർ കൊണ്ട് ഹരിച്ചാൽ 75 കോയിലുകൾ/മണിക്കൂർ വീതം കൈകാര്യം ചെയ്യുന്ന 8 സമാന്തര ലൈനുകൾ ആവശ്യമാണ്.
ചോദ്യം: PET ആണോ സ്റ്റീൽ സ്ട്രാപ്പിംഗ് ആണോ എന്ന് നമ്മൾ വ്യക്തമാക്കണോ? ഉത്തരം: സ്ഥിരമായി നിലനിർത്തുന്ന പിരിമുറുക്കം, ഗതാഗത സമയത്ത് ഇലാസ്റ്റിക് ഷോക്ക് ആഗിരണം, കുറഞ്ഞ ഉപഭോഗ ചെലവ് എന്നിവ കാരണം വയർ കോയിലുകൾക്ക് ഉയർന്ന ടെൻസൈൽ PET വ്യാപകമായി ഉപയോഗിക്കുന്നു. വളരെ ഭാരമുള്ള വയർ കോയിലുകൾ, മൂർച്ചയുള്ള കട്ട്-എഡ്ജ് ഉൽപ്പന്നങ്ങൾ, അല്ലെങ്കിൽ അനീലിംഗ് ലൈനിന് പുറത്തുള്ള ഉയർന്ന താപനില കൈകാര്യം ചെയ്യൽ എന്നിവയ്ക്കാണ് സ്റ്റീൽ സ്ട്രാപ്പ് തിരഞ്ഞെടുക്കുന്നത്.
ചോദ്യം: കമ്മീഷൻ ചെയ്തതിനുശേഷം കൂടുതൽ സ്ട്രാപ്പിംഗ് ലൈനുകൾ ചേർക്കാൻ കഴിയുമോ? ഉത്തരം: അതെ. ഓരോ സമാന്തര ലൈനും സ്റ്റാൻഡേർഡ് ഇലക്ട്രിക്കൽ, മെക്കാനിക്കൽ ആർക്കിടെക്ചർ പങ്കിടുന്ന ഒരു സ്വതന്ത്ര ഓട്ടോമേഷൻ ഐലൻഡ് ആയി പ്രവർത്തിക്കുന്നതിനാൽ, സജീവ ലൈനുകളെ തടസ്സപ്പെടുത്താതെ പുതിയ ലൈനുകൾ സംയോജിപ്പിക്കാൻ കഴിയും.
ചോദ്യം: എല്ലാ സമാന്തര ലൈനുകളും ഒരേ സ്പെയർ പാർട്സ് പങ്കിടുന്നുണ്ടോ? ഉത്തരം: അതെ. എല്ലാ ലൈനുകളും ഏകീകൃത മെക്കാനിക്കൽ ഡ്രൈവുകൾ, PU റോളറുകൾ, സ്ട്രാപ്പ് ഡിസ്പെൻസർ കാർട്ടുകൾ, സ്ട്രാപ്പിംഗ് ഹെഡ് ഘടകങ്ങൾ, സീമെൻസ് PLC ലോജിക് എന്നിവ ഉപയോഗിക്കുന്നു, ഇത് വെയർഹൗസ് ഇൻവെന്ററി ചെലവുകൾ കുറയ്ക്കുന്നു.
ചോദ്യം: ഈ ഉപകരണത്തെ നിയന്ത്രിക്കുന്നത് ഏത് മെഷീൻ സുരക്ഷാ മാനദണ്ഡങ്ങളാണ്? എ: സിഇ, അന്താരാഷ്ട്ര വിപണികൾ എന്നിവയ്ക്ക്, മെക്കാനിക്കൽ റിസ്ക് കുറയ്ക്കുന്നതിന് ISO 12100:2010 ഉം പാക്കേജിംഗ് മെഷീൻ സുരക്ഷയ്ക്ക് EN 415-10:2014 ഉം അനുസരിച്ചാണ് ഡിസൈൻ.
അടുത്ത പടി
ഞങ്ങളുടെ ആപ്ലിക്കേഷൻ എഞ്ചിനീയറിംഗ് ടീം മൂന്ന് നേരിട്ടുള്ള ഘട്ടങ്ങളിലൂടെ ഇഷ്ടാനുസൃത ലേഔട്ട് സംയോജനവും ത്രൂപുട്ട് മോഡലിംഗും നൽകുന്നു:
- നിങ്ങളുടെ ലേഔട്ട് ഡ്രോയിംഗ് സമർപ്പിക്കുക കോയിൽ അളവുകൾ (OD/ID/വീതി/ഭാരം), പീക്ക് പ്ലാന്റ് ഔട്ട്പുട്ട്, നിലവിലെ ഫാക്ടറി ഫ്ലോർ ഡ്രോയിംഗുകൾ എന്നിവ ഉൾപ്പെടെ info@fhopepack.com.
- 48 മണിക്കൂറിനുള്ളിൽ ഒരു ഔപചാരിക സാങ്കേതിക നിർദ്ദേശം സ്വീകരിക്കുക., സൈക്കിൾ സമയ കണക്കുകൂട്ടലുകൾ, ഫുട്പ്രിന്റ് മോഡലുകൾ, മെഷീൻ ഡാറ്റാഷീറ്റുകൾ എന്നിവ ഉപയോഗിച്ച് പൂർത്തിയാക്കുക.
- ഒരു എഞ്ചിനീയറിംഗ് സൈറ്റ് സർവേ ബുക്ക് ചെയ്യുക ലൈൻ ക്ലിയറൻസുകൾ, ഡ്രോയിംഗ് മിൽ ഇന്റഗ്രേഷൻ പോയിന്റുകൾ, ഇൻഫീഡ് ലോജിസ്റ്റിക്സ് എന്നിവ അവലോകനം ചെയ്യുന്നതിന് ഞങ്ങളുടെ സ്പെഷ്യലിസ്റ്റുകളുമായി.
അനുബന്ധ വായന
- സ്റ്റീൽ വയർ കോയിൽ പൊതിയൽ, അപ്എൻഡിംഗ്, സ്റ്റാക്കിംഗ് ലൈൻ
- റീബാർ ആൻഡ് റോഡ് ബണ്ടിൽ വയർ കെട്ടുന്ന യന്ത്രം
- ചെറിയ കോയിലുകൾക്കുള്ള ഫുൾ റാപ്പിംഗ്-ത്രൂ മെഷീൻ
- കോയിൽ പാക്കിംഗ് മെഷീൻ
ഉറവിടങ്ങൾ
- ഓട്ടോമാറ്റിക് വയർ കോയിൽ പാക്കേജിംഗ് ലൈൻ — FHOPEpack എഞ്ചിനീയറിംഗ് സ്പെസിഫിക്കേഷനുകൾ
- ബിഗ് വയർ കോയിൽ റാപ്പിംഗ് മെഷീൻ FPW-600 സീരീസ് — സിസ്റ്റം ഇന്റഗ്രേഷൻ ഡാറ്റ
- പ്ലാന്റ് ത്രൂപുട്ട് കണക്കുകൂട്ടൽ മാതൃക - ശേഷി ആസൂത്രണത്തിന്റെ ഉദാഹരണം
- ISO 12100: 2010: യന്ത്രങ്ങളുടെ സുരക്ഷ — രൂപകൽപ്പനയ്ക്കുള്ള പൊതു തത്വങ്ങൾ — അപകടസാധ്യത വിലയിരുത്തലും അപകടസാധ്യത കുറയ്ക്കലും
- EN 415-10: 2014: പാക്കേജിംഗ് മെഷീനുകളുടെ സുരക്ഷ — ഭാഗം 10: പൊതുവായ ആവശ്യകതകൾ
- ഔദ്യോഗിക ടേൺകീ പ്രൊപ്പോസൽ പ്രോട്ടോക്കോൾ (സ്റ്റാൻഡേർഡ് 48-മണിക്കൂർ റെസ്പോൺസ് SLA)
അവസാനം അവലോകനം ചെയ്തത്: 2026-10-29
അവസാനം അപ്ഡേറ്റ് ചെയ്തത്: 2026-10-29