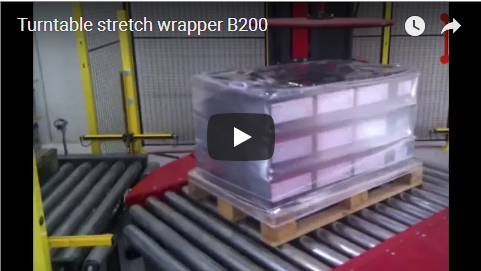
എക്സിക്യൂട്ടീവ് സംഗ്രഹം: ഒരു ഓട്ടോമാറ്റിക് ഇൻലൈൻ പാലറ്റ് റാപ്പറിന്റെ ഫാക്ടറി ടെസ്റ്റ് റൺ, ഷിപ്പ്മെന്റിന് മുമ്പുള്ള ഡൈനാമിക് ലൈൻ സാഹചര്യങ്ങളിൽ ഓട്ടോമേറ്റഡ് പാക്കേജിംഗ് സെൽ എങ്ങനെ പ്രവർത്തിക്കുന്നുവെന്ന് പരിശോധിക്കുന്നു. പവർഡ് റോളർ കൺവെയർ നെറ്റ്വർക്കുകളിലേക്ക് നേരിട്ട് സംയോജിപ്പിച്ചിരിക്കുന്ന ഈ സിസ്റ്റം, പാലറ്റൈസ്ഡ് കാർട്ടൺ ലോഡുകൾ സ്വീകരിക്കുന്നു, ഒരു ഡ്രൈവ് ചെയ്ത ടർടേബിൾ വഴി പ്രോഗ്രാം ചെയ്ത പ്രീ-സ്ട്രെച്ച് ഫിലിം പ്രയോഗിക്കുന്നു, ഫിലിം ടെയിൽ സ്വയമേവ മുറിച്ച് തുടയ്ക്കുന്നു, സുരക്ഷിത യൂണിറ്റ് താഴേക്ക് ഡിസ്ചാർജ് ചെയ്യുന്നു. ഓപ്പറേറ്റിംഗ് സൈക്കിളിന്റെ എഞ്ചിനീയറിംഗ് വാക്ക്ത്രൂ, മെക്കാനിക്കൽ റഫറൻസ് മൂല്യങ്ങൾ, പ്രീ-ഷിപ്പ്മെന്റ് സൈൻ-ഓഫ് സമയത്ത് ക്രോസ്-റഫറൻസിലേക്കുള്ള ഒരു ഘടനാപരമായ ഫാക്ടറി സ്വീകാര്യതാ പരിശോധന (FAT) പരിശോധനാ ചെക്ക്ലിസ്റ്റ് എന്നിവ ചുവടെയുണ്ട്.
ഉള്ളടക്ക പട്ടിക
- മെഷീൻ എന്താണ് ചെയ്യുന്നത്
- ഇൻലൈൻ ലേഔട്ട് എങ്ങനെ പ്രവർത്തിക്കുന്നു
- ഒരു ഇൻലൈൻ പാലറ്റ് റാപ്പറിനുള്ള റഫറൻസ് മൂല്യങ്ങൾ
- ഒരു ഫാക്ടറി ടെസ്റ്റ് റൺ നടത്തുമ്പോൾ എന്തൊക്കെയാണ് പരിശോധിക്കേണ്ടത്
- ഫിലിം പ്രോഗ്രാമും ലെയറുകളുടെ എണ്ണവും
- ഇൻലൈൻ പാലറ്റ് റാപ്പറിനുള്ള തിരഞ്ഞെടുപ്പ് ചെക്ക്ലിസ്റ്റ്
- നിയന്ത്രണങ്ങളും സുരക്ഷയും
- എഞ്ചിനീയറിംഗ് പതിവ് ചോദ്യങ്ങൾ
- അടുത്ത പടി
- അനുബന്ധ വായന
- ഉറവിടങ്ങൾ
മെഷീൻ എന്താണ് ചെയ്യുന്നത്
ഇൻഫീഡ്, ഔട്ട്ഫീഡ് റോളർ കൺവെയറുകൾക്കിടയിൽ ഒരേ റോളർ ഉയരത്തിൽ ടർടേബിൾ ഇരിക്കുന്നു, അതിനാൽ പാലറ്റ് നേരെ ഉരുളുന്നു.
- പാലറ്റ് ടേൺടേബിൾ റോളറുകളിലേക്ക് ഓടിച്ചെന്ന് സ്ഥാനത്ത് നിർത്തുന്നു.
- പവർഡ് പ്രീ-സ്ട്രെച്ച് കാരിയേജ് ഫിലിം ഇടിക്കൊണ്ട് മാസ്റ്റിലൂടെ മുകളിലേക്കും താഴേക്കും ഓടുമ്പോൾ ടേൺടേബിൾ അതിന്റെ നിശ്ചിത വേഗതയിലേക്ക് ത്വരിതപ്പെടുത്തുന്നു.
- സൈക്കിളിന്റെ അവസാനം, ഫിലിം മുറുകെ പിടിക്കുകയും മുറിക്കുകയും ലോഡിനെതിരെ തുടയ്ക്കുകയും ചെയ്യുന്നു.
- ടേൺടേബിൾ ഹോമുകൾ, അതിന്റെ റോളർ ട്രാക്ക് ഔട്ട്ഫീഡിനൊപ്പം അണിനിരക്കുന്നു, പാലറ്റ് പുറത്തിറങ്ങുന്നു.
പിഎൽസിയും എച്ച്എംഐയും സീക്വൻസ് പ്രവർത്തിപ്പിക്കുന്നു; ഓപ്പറേറ്റർ കൺസോളിൽ നിന്ന് നിരീക്ഷിക്കുന്നു.
ഇൻലൈൻ ലേഔട്ട് എങ്ങനെ പ്രവർത്തിക്കുന്നു
ഇൻലൈൻ പാലറ്റ് റാപ്പർ ഒരു കൺവെയർ സെഗ്മെന്റാണ്, ഒരു സൈഡ് സ്റ്റേഷൻ അല്ല:
[ഇൻഫീഡ് പവർഡ് കൺവെയർ] → [ഇന്റഗ്രേറ്റഡ് റോളർ ടേൺടേബിൾ] → [ഔട്ട്ഫീഡ് പവർഡ് കൺവെയർ]
- ടർടേബിളിൽ ഒരേ തലത്തിൽ അതിന്റേതായ ഡ്രൈവ് ചെയ്ത റോളറുകൾ ഉണ്ട്, അതിനാൽ പാലറ്റുകൾ നേരെ കടന്നുപോകുന്നു.
- ഫോർക്ക്ലിഫ്റ്റുകൾ ലൈനിൽ ലോഡ് ചെയ്ത് അവസാനം ശേഖരിക്കുന്നു; ഒരു ട്രക്കും റാപ്പ് സെല്ലിലേക്ക് പ്രവേശിക്കുന്നില്ല.
- ടേൺടേബിൾ ഹോം ആകുന്നതുവരെ അപ്സ്ട്രീം ഇന്റർലോക്കുകൾ ഒരു ലോഡ് പിന്നിലേക്ക് പിടിച്ചുനിർത്തുന്നു, അതിനാൽ ടേണിംഗ് ബെഡിനെതിരെ ഒന്നും ക്യൂ നിൽക്കില്ല.
മറ്റൊരു കൺവെയർ-ഫെഡ് കോൺഫിഗറേഷനായി, കൺവെയർ ഉള്ള ഞങ്ങളുടെ ടർടേബിൾ പാലറ്റ് റാപ്പർ കാണുക.
ഒരു ഇൻലൈൻ പാലറ്റ് റാപ്പറിനുള്ള റഫറൻസ് മൂല്യങ്ങൾ
താഴെയുള്ള മൂല്യങ്ങൾ ഞങ്ങളുടെ B100, B200 റാപ്പറുകളിൽ നിന്നുള്ള പരിശോധിച്ചുറപ്പിച്ച ഡിസൈൻ അടിസ്ഥാന മൂല്യങ്ങളാണ്:
| പാരാമീറ്റർ | B100 ബേസ്ലൈൻ | B200 ബേസ്ലൈൻ |
|---|---|---|
| ടർട്ടബിൾ വ്യാസം | 2200 മില്ലീമീറ്റർ | 1800 മില്ലീമീറ്റർ അല്ലെങ്കിൽ 2000 മില്ലീമീറ്റർ |
| ടേൺടേബിൾ ലോഡ് കപ്പാസിറ്റി | പരമാവധി 2000 കിലോ | 2000 കി.ഗ്രാം (ഓപ്ഷൻ 2500–3000 കി.ഗ്രാം) |
| ടർട്ടബിൾ വേഗത | പരമാവധി 12 ആർപിഎം | 3-12 ആർപിഎം |
| പ്രീ-സ്ട്രെച്ച് അനുപാതം | 250% (100–300%) | പരമാവധി 200% വരെ |
| ത്രൂപുട്ട് ഔട്ട്പുട്ട് | കുറഞ്ഞത് 24 ലോഡ്/മണിക്കൂർ | - |
| ഫിലിം സ്പെസിഫിക്കേഷൻ | എൽഎൽഡിപിഇ 0.025 എംഎം, 500 എംഎം വീതി, 76 എംഎം കോർ | - |
| പാക്കിംഗ് ഉയരം | - | 2800 മിമി (ഓപ്ഷണൽ) |
| ന്യൂമാറ്റിക് എയർ സപ്ലൈ | 6–8 കിലോഗ്രാം/സെ.മീ² (ഏകദേശം 0.6–0.8 MPa) | - |
കുറിപ്പ്: FAT പരിശോധന സമയത്ത് ഈ മൂല്യങ്ങൾ അടിസ്ഥാന ലക്ഷ്യങ്ങളായി ഉപയോഗിക്കുക. നിർദ്ദിഷ്ട കൺവെയർ ലൈൻ വേഗത, കാരിയേജ് ലംബ പ്രവേഗം (സ്റ്റാൻഡേർഡ് 2.9 മീ/മിനിറ്റ് [നിർമ്മാതാവിന്റെ റേറ്റിംഗ്]), ഡ്രൈവ് അനുപാതങ്ങൾ എന്നിവ വ്യക്തിഗത എഞ്ചിനീയറിംഗ് നിർദ്ദേശങ്ങളിൽ അന്തിമമാക്കുന്നു.
ഒരു ഫാക്ടറി ടെസ്റ്റ് റൺ നടത്തുമ്പോൾ എന്തൊക്കെയാണ് പരിശോധിക്കേണ്ടത്
നമ്മുടെ അസംബ്ലി ഫ്ലോറിൽ FAT ഉണ്ടെങ്കിൽ ഇന്റഗ്രേഷൻ പ്രശ്നങ്ങൾ പരിഹരിക്കാൻ ഏറ്റവും വിലകുറഞ്ഞതായിരിക്കും. നിങ്ങളുടെ യഥാർത്ഥ ലോഡുകളിലോ സമാനമായ ടെസ്റ്റ് ഡമ്മികളിലോ ഇത് പ്രവർത്തിപ്പിക്കുക:
- കൺവെയർ ട്രാൻസ്ഫർ: പാലറ്റ് കുലുങ്ങാതെ റോളർ പാലങ്ങളെ കടക്കുന്നു.
- ടേൺടേബിൾ ഹോമിംഗ്: ഓരോ സൈക്കിളിലും കൺവെയറുകൾക്ക് സമാന്തരമായി ബെഡ് നിർത്തുന്നു.
- ഫോട്ടോസെൽ ഉയരം കണ്ടെത്തൽ: മാസ്റ്റ് സെൻസർ ഇരുണ്ട ഫിലിമും തിളങ്ങുന്ന ടേപ്പും ശരിയായി വായിക്കുന്നു.
- മുറുകെ പിടിക്കുക, മുറിക്കുക, തുടയ്ക്കുക: ക്ലാമ്പ് ഫിലിം ലീഡിനെ മുറുകെ പിടിക്കുന്നു, കട്ട് വൃത്തിയുള്ളതും വാൽ ഒട്ടിപ്പിടിക്കുന്നതുമാണ്.
- റാപ്പ് വിതരണം: HMI-യിൽ, മുകളിലെ റാപ്പുകൾ, താഴെയുള്ള റാപ്പുകൾ, ഓവർലാപ്പ് എന്നിവ നിങ്ങളുടെ കണ്ടെയ്ൻമെന്റ് സ്പെക്കുമായി പൊരുത്തപ്പെടുന്നു.
- സൈക്കിൾ സമയം: വീടുതോറുമുള്ള സന്ദർശന സമയം രേഖപ്പെടുത്തുകയും പീക്ക് സമയത്ത് മണിക്കൂറിലെ ലോഡുകൾ സ്ഥിരീകരിക്കുകയും ചെയ്യുക.
ഫിലിം പ്രോഗ്രാമും ലെയറുകളുടെ എണ്ണവും
റാപ്പ് കൗണ്ട്സ് ഒരു നിശ്ചിത സംഖ്യയിൽ നിന്നല്ല, കാരിയേജ് പ്രോഗ്രാമിൽ നിന്നാണ് പിന്തുടരുന്നത്.
| കാരിയേജ് പ്രോഗ്രാം | പാളികൾ സ്ഥാപിച്ചു |
|---|---|
| സിംഗിൾ പാസ്, താഴെ നിന്ന് മുകളിലേക്ക് | 1 |
| പൂർണ്ണ ഇരട്ട ചക്രം (മുകളിലേക്ക്–താഴേക്ക്–മുകളിലേക്ക്–താഴേക്ക്) | 4 |
പവർ ചെയ്ത പ്രീ-സ്ട്രെച്ച് കാരിയേജ്, ലോഡ് തൊടുന്നതിനുമുമ്പ് ഫിലിം വലിച്ചുനീട്ടുന്നു: 250% പ്രീ-സ്ട്രെച്ചിൽ, റോളിൽ നിന്ന് 1 മീറ്റർ ഫിലിം ലോഡിൽ 3.5 മീറ്റർ ആയി മാറുന്നു. 10-പാലറ്റ് ടെസ്റ്റ് ബാച്ചിന് മുമ്പും ശേഷവും റോൾ തൂക്കിനോക്കൂ, ഓരോ പാലറ്റിനും നിങ്ങളുടെ ഉപഭോഗം ലഭിക്കും.
ഇൻലൈൻ പാലറ്റ് റാപ്പറിനുള്ള തിരഞ്ഞെടുപ്പ് ചെക്ക്ലിസ്റ്റ്
- ഏറ്റവും വലിയ പാലറ്റ് കാൽപ്പാട്, പായ്ക്ക് ഉയരവും ഭാരവും.
- മണിക്കൂറിലെ ലോഡുകൾ, ശരാശരി, പീക്ക്.
- കൺവെയർ: റോളർ ഉയരം, പിച്ച്, നേരായ അല്ലെങ്കിൽ 90° ഫ്ലോ.
- ഫിലിം: ഗേജ്, വീതി, കോർ, റോൾ വ്യാസം.
- ആവശ്യമെങ്കിൽ, ടോപ്പ് ഷീറ്റ് ഡിസ്പെൻസർ അല്ലെങ്കിൽ പൊതിഞ്ഞതിനുശേഷം സ്ട്രാപ്പിംഗ്.
- വേലി കെട്ടുന്നതിനും, അറ്റകുറ്റപ്പണികൾക്കും, ക്യൂ സ്ഥാപിക്കുന്നതിനുമുള്ള തറ വിസ്തീർണ്ണം.
നിയന്ത്രണങ്ങളും സുരക്ഷയും
ബാധകമാകുന്ന മാനദണ്ഡങ്ങൾ ലക്ഷ്യസ്ഥാന വിപണിയെ ആശ്രയിച്ചിരിക്കുന്നു. CE വിപണികൾക്ക്, പാലറ്റ് പൊതിയുന്ന മെഷീനുകൾക്കുള്ള സുരക്ഷാ ആവശ്യകതകൾ EN 415-6 ഉം അപകടസാധ്യത വിലയിരുത്തൽ രീതി ISO 12100 ഉം ആണ് സജ്ജമാക്കുന്നത്.
HMI ഉള്ള ഒരു PLC ആണ് ലൈൻ പ്രവർത്തിപ്പിക്കുന്നത്. ലോഡ് മാറാതിരിക്കാൻ ടർടേബിൾ സോഫ്റ്റ് സ്റ്റാർട്ടും സ്റ്റോപ്പും ഉപയോഗിക്കുന്നു. കൺവെയർ എൻട്രികളിലെ ഗാർഡുകളും ലൈറ്റ് കർട്ടനുകളും സെല്ലിലേക്ക് ആരെങ്കിലും പ്രവേശിച്ചാൽ ചലനം തടയുന്നു, കൂടാതെ ഇ-സ്റ്റോപ്പ് ക്ലാമ്പും കട്ടർ വായുവും പുറന്തള്ളുന്നു.
എഞ്ചിനീയറിംഗ് പതിവ് ചോദ്യങ്ങൾ
ചോദ്യം: ഈ മെഷീൻ ഒരു ഇൻലൈൻ ടർടേബിളാണോ അതോ റോട്ടറി ആം റാപ്പറാണോ? ഉത്തരം: ഒരു ഇൻലൈൻ ടർടേബിൾ - കറങ്ങുന്ന അടിത്തറയിൽ അതിന്റേതായ ഡ്രൈവ് ചെയ്ത റോളർ ബെഡ് ഉണ്ട്, അതിനാൽ പാലറ്റുകൾ നേരിട്ട് സൂചികയിലാക്കുന്നു.
ചോദ്യം: ഒരു ഇൻലൈൻ ടർടേബിൾ റാപ്പർ മണിക്കൂറിൽ എത്ര ലോഡ് പ്രോസസ്സ് ചെയ്യാൻ കഴിയും? ഉത്തരം: B100 ന് കുറഞ്ഞത് 24 ലോഡ്/മണിക്കൂർ റേറ്റിംഗ് ഉണ്ട് [നിർമ്മാതാവിന്റെ റേറ്റിംഗ്]; യഥാർത്ഥ ഔട്ട്പുട്ട് റാപ്പ് എണ്ണങ്ങളെയും കൺവെയർ ഇൻഡെക്സിംഗിനെയും ആശ്രയിച്ചിരിക്കുന്നു.
ചോദ്യം: ടർടേബിളിന്റെ പരമാവധി പേലോഡ് റേറ്റിംഗ് എന്താണ്? ഉത്തരം: B100, B200 എന്നിവയിൽ 2000 കിലോഗ്രാം, B200-ൽ 2500–3000 കിലോഗ്രാം ഓപ്ഷനുകൾ.
ചോദ്യം: ഒരു ഓപ്പറേറ്റർ സ്ട്രെച്ച് ഫിലിം കൈകൊണ്ട് കെട്ടുകയോ ടക്ക് ചെയ്യുകയോ ചെയ്യേണ്ടതുണ്ടോ? ഉത്തരം: ഇല്ല. ഒരു ന്യൂമാറ്റിക് ക്ലാമ്പ് മുൻവശത്തെ അറ്റം പിടിക്കുന്നു, കട്ട് ആൻഡ് വൈപ്പ് വാൽ അടയ്ക്കുന്നു.
ചോദ്യം: ടെസ്റ്റ് റൺ സമയത്ത് ഏതൊക്കെ പ്രീ-സ്ട്രെച്ച് അനുപാതങ്ങൾ വിലയിരുത്താൻ കഴിയും? ഉത്തരം: B100 250% പ്രീ-സ്ട്രെച്ച് പ്രവർത്തിക്കുന്നു (ഗിയറിംഗ് വഴി 100–300%); B200 200% വരെ.
ചോദ്യം: ഒരു ഓട്ടോമേറ്റഡ് ടോപ്പ് ഷീറ്റ് സിസ്റ്റം ഒരു ഇൻലൈൻ റാപ്പറുമായി സംയോജിപ്പിക്കാൻ കഴിയുമോ? ഉത്തരം: അതെ. B300 പ്ലാറ്റ്ഫോം [നിർമ്മാതാവിന്റെ റേറ്റിംഗ്] പോലുള്ള ഒരു ടോപ്പ് ഫിലിം ഡിസ്പെൻസർ അഞ്ച് വശങ്ങളുള്ള സംരക്ഷണത്തിനായി ഒരു കവർ ഇടുന്നു. അത് ഒരു ഫിലിം ലെയറാണ്, സെമി-ഓട്ടോമാറ്റിക് മെഷീനുകളിലെ ന്യൂമാറ്റിക് ടോപ്പ് പ്രസ്സ് അല്ല, ഇത് ഭ്രമണ സമയത്ത് ലൈറ്റ് സ്റ്റാക്കുകളെ താഴേക്ക് പിടിക്കുന്നു.
അടുത്ത പടി
മൂന്ന് ഘട്ടങ്ങളിലായി ഒരു ഇൻലൈൻ ടർടേബിൾ സെൽ ഞങ്ങൾ ഉദ്ധരിക്കുന്നു:
- നിങ്ങളുടെ ലേഔട്ട് ഡ്രോയിംഗ് സമർപ്പിക്കുക പാലറ്റ് വലുപ്പം, ഭാരം, റോളർ ഉയരം, ത്രൂപുട്ട് എന്നിവ ഉപയോഗിച്ച് info@fhopepack.com.
- 48 മണിക്കൂറിനുള്ളിൽ ഒരു നിർദ്ദേശം സ്വീകരിക്കുക., കാൽപ്പാടുകൾ, ഡ്രൈവുകൾ, സൈക്കിൾ സമയം, ഫിലിം രൂപങ്ങൾ എന്നിവയുൾപ്പെടെ.
- ഒരു സൈറ്റ് സർവേ ബുക്ക് ചെയ്യുക അതിനാൽ നമ്മൾ കൺവെയർ ഇന്റർഫേസ്, ഫ്ലോ ദിശ, ഗാർഡഡ് സോൺ എന്നിവ പരിശോധിക്കുന്നു.
അനുബന്ധ വായന
- ടേൺടബിൾ സ്ട്രെച്ച് റാപ്പർ B200: ന്യൂമാറ്റിക് ടോപ്പ് പ്ലേറ്റുള്ള ഇൻലൈൻ റോളർ ടേൺടബിൾ
- പൂർണ്ണമായും ഓട്ടോമാറ്റിക് പാലറ്റ് റാപ്പിംഗ് മെഷിനറി ലൈൻ: സൈക്കിൾ സമയം, ലോഡ് വലുപ്പം, ഓരോ ഷിഫ്റ്റിലും ഫിലിം
- ഓട്ടോമാറ്റിക് ഫിലിം കട്ടിംഗുള്ള പാലറ്റ് റാപ്പിംഗ് മെഷീൻ
- ഓട്ടോമാറ്റിക് പാലറ്റ് പൊതിയുന്ന യന്ത്രം
ഉറവിടങ്ങൾ
- മെഷീൻ പ്രവർത്തിക്കുന്നു: യൂട്യൂബിൽ പരീക്ഷണ ഓട്ടത്തിന്റെ വീഡിയോ
- B100 മൂല്യങ്ങൾ: പാലറ്റ് പൊതിയുന്ന യന്ത്രം B100
- B200 മൂല്യങ്ങൾ: പാലറ്റ് പൊതിയുന്ന യന്ത്രം B200
- ക്ലാമ്പ്/കട്ട്/വൈപ്പ് ആൻഡ് ക്യാരേജ് പ്രോഗ്രാമുകൾ: ഓട്ടോമാറ്റിക് പാലറ്റ് പൊതിയുന്ന യന്ത്രം
- മാനദണ്ഡങ്ങളുടെ വ്യാപ്തി: ISO 12100:2010; EN 415-6: 2013
- പ്രൊപ്പോസൽ സമയം: അംഗീകൃത ഹൗസ് സിടിഎ (48 മണിക്കൂറിനുള്ളിൽ നിർദ്ദേശം)
അവസാനം അവലോകനം ചെയ്തത്: 2026-10-29