kopsavilkums
Hidrauliska divu lapu lokšņu apgriešanas ierīce pagriež smagas tērauda plāksnes par 180° aci pret aci bez virsgalvas celtņa, ķēdēm vai plākšņu skavām. Operators novieto loksni uz primārās hidrauliskās lapas, abas lapas paceļas vertikālā centra virzienā (aptuveni 90°), droši pārnes slodzi pāri sinhronizētai šūpuļa plaknei, un sekundārā lapa nolaiž loksni ar apgriezto pusi uz augšu. Novēršot atkarību no celtņa, tiek novērsts bīstamais svārsta efekts, ko rada piekārta apgriešana, novērš takelāžas izraisītu plākšņu iegriešanu un atjauno kritiskās celtņa celšanas stundas nepārtrauktai ražošanai.
Slēptās izmaksas, kas saistītas ar lokšņu apgriešanu ar celtņa palīdzību
Daudzās konstrukciju un lokšņu metāla ražošanas rūpnīcās biezu plākšņu pagriešanai ir nepieciešama stropes aparatūras uzstādīšana, tilta celtņa izsaukšana un vismaz divu strādnieku — celtņa operatora un takelāžas meistara — norīkošana. Lai gan nepietiekami aprīkotās rūpnīcās manuāla celtņa apgriešana rada nopietnus ražošanas sastrēgumus un slēptu finansiālu aizplūšanu:
- Celtņa celtspējas šķēršļi. Virszemes celtņa piesiešana atkārtotai lokšņu apgriešanai aptur griešanas galdus augšpusē un metināšanas šūnas lejpus. Kad 20 tonnu celtnis pavada 10 minūtes, apgriežot 4 tonnu loksni, visa platforma gaida.
- Dinamiskās takelāžas apdraudējumi. Apgriežot plāksni ar stropēm, sagatave tiek izspiesta ārpus tās vertikālā smaguma centra (CG). Tiklīdz plāksne pārgriežas pāri līdzsvara slieksnim, tā pārtrūkst, neparedzami šūpojas un rada ārkārtīgi dinamiskas slodzes lēcienus. Takelāžas darbiem, kas strādā pagrieziena rādiusa iekšpusē, draud saspiešanas risks.
- Virsmas un malu grebšana. Takelāžas āķi, plākšņu skavas un ķēdes slodzes ietekmē ieķeras plākšņu malās. Iepriekš gruntētām, nerūsējošā tērauda, lāzergravēšanas vai alumīnija loksnēm ķēdes nodilums izraisa kosmētisku noraidījumu un dārgu virsmas pārstrādi.
- Darbaspēka neefektivitāte. Manuālas celtņa apgāšanās laikā regulāri tiek sasieti divi sertificēti operatori, kuriem rūpīgi jānovieto kravas stiprinājumi, jāpiestiprina takelāža, jāmarķē pagrieziens un jāatkabina stiprinājumi.
Īpašs divu lapu hidrauliskais lokšņu apgriezējs pilnībā atrisina šīs problēmas. Sagatave visā 180° apgriešanas laikā paliek nepārtraukti novietota uz stingriem konstrukcijas galdiem. Operators paliek pie ārējās vadības konsoles ārpus mašīnas nospieduma zonas, savukārt celtnis paliek paredzēts augstas vērtības transportēšanas uzdevumiem.
Crane Turnover (Uncontrolled Swing):
[Crane Hook] ---> [Rigging Sling] ---> [Plate Snaps Over CG] ===> Collision / Pinch Hazard

Hydraulic Two-Leaf Turnover (Continuous Support):
[Leaf A Cradle] ===(Controlled Hydraulic Arc)===> [Synchronized Transfer] ===> [Leaf B Lowering]
Kā darbojas hidrauliskā lokšņu atloka
Soli pa solim 180° pagrieziena cikls
| Solis | Mehāniskā darbība | Darbības statuss |
|---|---|---|
| 1. Ielādē | Plāksne tiek novietota uz A lapas, izmantojot iekrāvēju, vakuuma pacēlāju vai padeves konveijeru. | Mašīna horizontālā miera stāvoklī 0° leņķī. Drošības perimetrs aktīvs. |
| 2. Pacelšana | Jaudīgi hidrauliskie cilindri paceļ A lapu aptuveni 90° vertikāli. | Nepārtraukts strukturāls atbalsts visā loksnes apakšpusē. |
| 3. Sinhronizēta pārsūtīšana | Lapa B paceļas, lai satiktos ar lapu A. Vertikālās izlīdzināšanas laikā plāksne pāriet pāri kontrolētai skavas kabatai uz lapu B bez brīvas krišanas trieciena. | Nulle šūpošanās; slodze dinamiski tiek pārnesta starp stingrām virsmām. |
| 4. Kontrolēta nolaišana | A vērtne atgriežas sākuma stāvoklī; B vērtne nolaižas līdz 0° horizontāli, izmantojot proporcionālu droseli. | Loksne ir pilnībā apgriezta, un tās otrā puse ir atsegta apstrādei. |
| 5. Izkraušana un atiestatīšana | Pagrieztā plāksne ir atbrīvota pārbaudei, slīpēšanai vai metināšanai; B lapa atiestatās gatavības režīmā. | Pilns cikls tiek pabeigts 60–90 sekundēs. |
Inženiertehniskā priekšrocība: smaguma centra kontrole
Galvenā mehāniskā priekšrocība ir sinhronizētā pārvietošanas slieksnī . Celtņa apgriešanās laikā plāksne griežas pāri neierobežotai līdzsvara līnijai, kas karājas gaisā. Turpretī divvirzienu plezna saglabā kontakta atbalstu abās galda virsmās 88°–92° apgriešanās zonā.
Izturīgi, ar pilotu darbināmi pretvārsti un līdzsvara vārsti bloķē hidraulisko šķidrumu cilindru cilindros, nodrošinot vienmērīgu, vibrācijas nesaturošu kustību pat ievērojama elektriskās vai hidrauliskās jaudas zuduma gadījumā.
Laika ietaupījums: ražošanas grīdas nostrādātā parauga piemērs
Apsveriet vidēja lieluma plākšņu apstrādes iekārtu, kas apstrādā vidēja līdz smaga loksnes (piemēram, 15–40 mm konstrukcijas tēraudu) un veic 24 lokšņu apgriezienus 8 stundu maiņā:
| Novērtēšanas metrika | Parastā celtņa apgriešanās | Specializēts hidrauliskais flippers | Ražošanas pieaugums |
|---|---|---|---|
| Cikla ilgums vienā apgriezienā | 6.0 minūtes (takelāža, pacelšana, pagriešana, izvilkšana) | 1.0 minūte (darbība ar pogu) | Ietaupītas 5.0 minūtes / apgriešana |
| Īpašs personāls | 2 operatori (celtnis + takelāžas mašīna) | 1 operators (puldziņa vadība) | Darbaspēka samazināšana par 50 % |
| Celtņa laiks maiņā (24 apgriezieni) | 144 minūtes (2.4 stundas) | 0 minūtes | 2.4 stundas ar celtņa atbrīvošanu / maiņa |
| Gada celtņa jaudas atgūšana | Sākot no | Sākot no | ~576 stundas gadā (vienas maiņas darbs) |
Vairāk nekā 500 celtņa darba stundu ik gadu novirzot atpakaļ izejvielu izkraušanai, izvietošanai un konstrukciju montāžai, tiek novērsta būtiska darbības sašaurinājuma problēma, nepalielinot rūpnīcas platību.
Lokšņu apgriezēja konfigurēšana jūsu darbībai
Katram apstrādes pielietojumam ir nepieciešams precīzs konstrukcijas izmēru noteikšanas veids, lai novērstu novirzi un aizsargātu plātņu integritāti:
| Izmēru parametrs | Kritiskās inženiertehniskās atkarības | Standarta ražošanas iespējas |
|---|---|---|
| Lapu izmēri (G × P) | Maksimālais loksnes platums + 200 mm drošības attālums katrā pusē | 2,500 × 1,500 mm līdz 12,000 × 3,500 mm |
| Hidrauliskā slodze | Smagākā atsevišķā plāksne + dinamiskā trieciena koeficients (drošības vērtējums 1.25) | 2,000 kg līdz 30 000 kg (2 līdz 30 metriskās tonnas) |
| Kontaktvirsmas oderējums | Neapstrādātas vai apstrādātas plāksnes virsmas ievainojamība | Konstrukciju tērauds ar metināšanas režģi; Poliuretāns (PU); UHMW-PE |
| Cikla vadība | Objekta drošības politika un rūpnīcas plānojums | Kulons ar turēšanas funkciju; Divu roku vadības stacija; Automatizēts PLC |
Virsmas aizsardzības sistēmas
Nerūsējošajam tēraudam, apšūtām plāksnēm, pārklātiem kuģu paneļiem un arhitektūras loksnēm kailas tērauda kontakta loksnes nav pieņemamas. Kontakta virsmas ir izklātas ar 15–20 mm bieziem augsta blīvuma poliuretāna (Šora cietība A 85–90) vai vulkanizētiem neoprēna spilventiņiem. Šie neatstājošie pārklājumi vienmērīgi sadala virsmas spiedienu, novēršot instrumentu berzes pēdas, lokalizētas skrāpējumus un dzelzs savstarpēju piesārņojumu uz krāsainajiem metāliem.
Inženiertehnisko izmēru piemērs
Iekārtai, kas apstrādā plāksnes ar garumu līdz 6,000 mm, platumu līdz 2,000 mm un svaru līdz 5,000 kg:
- Lapu galda izmēri6,500 × 2,400 mm (nodrošinot līdzsvarotu perimetra malas rezervi).
- Nominālā hidrauliskā jaudaNominālā drošā darba slodze (SWL) 6,000 kg ar 20 % inženiertehnisko drošības rezervi.
- Virsmas konfigurācijaAr skrūvēm pieskrūvēta vulkanizēta poliuretāna sloksnes oderējums.
- Hidrauliskais spēka bloks (HPU)7.5 kW ar divu kontūru slodzes noturēšanas līdzsvarošanas vārstiem.
Atlases kontrolsaraksts
Pirms iekārtu izmēru izkārtojuma pieprasīšanas apkopojiet šos darbības parametrus:
- Maksimālie un minimālie lapas izmēriGarums (mm) × Platums (mm) × Biezuma diapazons (mm).
- Maksimālais plāksnes svarsLielākā nepārtrauktā slodze cilindra urbuma un konstrukcijas sijas izmēru noteikšanai.
- Virsmas apdares ierobežojumiNeapstrādāts oglekļa tērauds, iepriekš krāsota gruntskrāsa, pulēts nerūsējošais tērauds vai apšūta plāksne.
- Mērķa pagrieziena ātrumsApgriezienu skaits stundā vai maiņā (izmēri rezervuāra tilpums, motora jauda un papildu šķidruma dzesēšana).
- Iekraušanas un padeves metodeIekrāvēja zari, virsgalvas magnētiskais portāls vai dzīvsudraba motorizēts rullīšu konveijers.
- Līča izkārtojums un pamatnes ierobežojumiPadeves un izvades virziena orientācija attiecībā pret ejām.
Drošības sistēmas un atbilstības standarti
Manuālas takelāžas novēršana atbrīvo personālu no saspiešanas aploksnes. Mūsu lokšņu apgriezējos ir iekļautas daudzpakāpju aparatūras drošības rezerves:
- Integrēti slodzes noturēšanas vārstiKolektorā uzstādītie dubultie līdzsvara pretvārsti novērš hedera novirzi vai lapu krišanu negaidīta hidrauliskās līnijas plīsuma gadījumā.
- Specializēta vadības konsoleDivu roku vienlaicīga spiedpogu vadība vai virziena kursorsviras, ko tur, lai palaistu, nodrošina, ka operators visa cikla laikā atrodas ārpus mašīnas darbības rādiusa.
- Drošības bloķēšanas ierīces un perimetra aizsardzībaOptiskie gaismas aizkari vai fiziskās drošības žogi, kas savienoti ar divkanālu drošības relejiem, nekavējoties aptur kustību, ja tiek pārkāpta pagrieziena zona.
- Mašīnu direktīvas saskaņošanaIzmēri un konstrukcija atbilst ISO 12100: 2010 (Riska novērtējums un riska mazināšana), EN ISO 4413 (Hidraulisko šķidrumu spēka drošība) un LV-415 10 (Apstrādes un iepakošanas mašīnu drošība).
Inženierijas bieži uzdotie jautājumi
Kāda ir funkcionālā atšķirība starp apgriezēju un divlapu lokšņu pleznu?
Apgriešanas/sasvēršanas iekārta pagriež kravu par 90° (parasti pārslēdzot spoles no acs pret debesīm uz acs horizontālo stāvokli). Divlapu loksnes apgriešanas iekārta veic pilnīgu 180° apgriešanu aci pret aci, izmantojot divus pretējus celšanas galdus, turot plakanās loksnes stingri horizontālā stāvoklī pirms un pēc pagriešanas.
Vai lokšņu atloks var apstrādāt izliektas, viļņotas vai deformētas plāksnes?
Jā. Izmēru aprēķinos tiek ņemta vērā plākšņu novirze. Dziļā konstrukcijas pamatne un papildu sānu stiprinājuma dzegas atbalsta plāksnes ar standarta frēzēšanas izliekumu bez iesprūšanas vai nekontrolētas slīdēšanas vertikālas nodošanas laikā.
Kā iekārta novērš traipu veidošanos uz jutīgām plākšņu virsmām?
Mašīnas kontakta virsmas var aprīkot ar nomaināmām poliuretāna, augsta blīvuma polietilēna (UHMW-PE) vai vulkanizētas sintētiskās gumijas oderēm. Tā kā plāksne tiek turēta šūpolēs, nevis vilkts pa virsmu, berzes radītās skrāpējumi tiek novērsti.
Kas notiek, ja elektrības padeves pārtraukums notiek apgriezienu vidū?
Hidrauliskie cilindri ir aprīkoti ar tieši piestiprinātiem, pilota vadītiem pretvārstiem. Ja cikla laikā pazūd strāvas padeve, vērtnes hidrauliski fiksējas precīzā pozīcijā. Manuāls apvada vārsts ļauj tehniķim lēnām un droši nolaist vērtnes gravitācijas ietekmē.
Kādas ir tipiskās uzstādīšanas prasības ražošanas telpās?
Standarta sistēmas līdz 10 tonnām tiek montētas uz virsmas un tieši piestiprinātas pie dzelzsbetona plātnes (vismaz 200–250 mm dziļums, 30 MPa). Lielas tonnāžas vai nulles pacēluma konveijeru integrācijas var uzstādīt bedrē vienā līmenī ar grīdu.
Nākamie soļi
Pārveidojiet lokšņu apgriešanu par drošu, viena cilvēka 60 sekunžu ilgu darbību. Mēs izstrādājam lokšņu apgriešanas iekārtas, kas pielāgotas jūsu maksimālajiem lokšņu izmēriem un cikla prasībām:
- Iesniedziet savus darbības datusNosūtiet savus maksimālos plātņu izmērus (G × P × A), maksimālo svaru un rūpnīcas izkārtojuma rasējumus uz info@fhopepack.com.
- Saņemt inženiertehnisko piedāvājumu (48 stundas)Mūsu iepakošanas un smagās apstrādes inženieri 48 stundu laikā sniedz pilnu tehnisko tāmi, tostarp balonu izmērus, cikla laika analīzi un 2D/3D pamatnes rasējumus.
- Vietnes un integrācijas verifikācijaPirms ražošanas apstiprināšanas mēs pārskatām pamatu enkurošanu, elektroapgādi un materiālu plūsmas integrāciju (celtnis, iekrāvējs vai konveijers).
Saistītie lasījumi
- Tērauda lokšņu apgriezējs 180 grādu drošai pagriešanai
- Lielais rāmja pagriežamais 180 grādu pagriezienam
- 180 grādu virpošanas mašīna stiklam, loksnēm, plāksnēm un paneļiem
- Tērauda lokšņu apgriešanas un apgriešanas mašīnas — Produkta lapa
Inženiertehnisko avotu un standartu darbības joma
- Mašīnu konstrukcijas atsauce: FHOPE Inženiertehniskā nodaļa
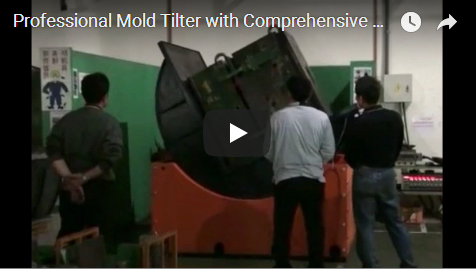
- Iekārtas darbības klips: Tērauda lokšņu apgriešanas video vietnē YouTube
- Atbilstība starptautiskajiem standartiem: ISO 12100:2010; EN ISO 4413:2010; LV 415-10: 2014
- Standarta izpildes laiks: Inženiertehniskais piedāvājums tiek piegādāts 48 stundu laikā pēc maketa datu iesniegšanas.