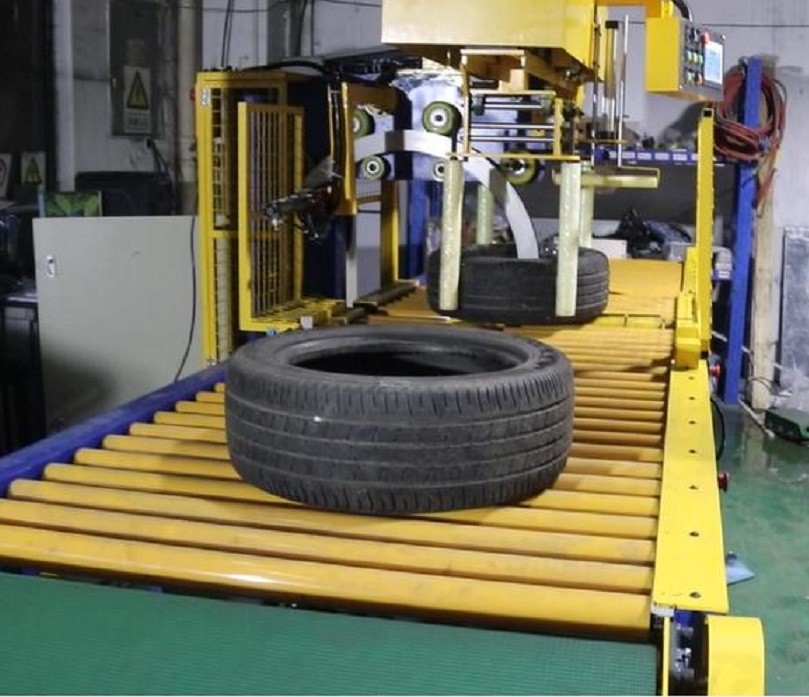
kopsavilkums
Automatizētas riepu ietīšanas iekārtas aizstāj lēno un nekonsekvento manuālo iepakošanu, izmantojot orbitālo un toroidālo stiepšanas ietīšanu pasažieru, kravas automašīnu un lieljaudas bezceļu riepām. Pareizās iekārtas izvēlei ir nepieciešams līdzsvarot riepas izmēru diapazonu — ārējo diametru (OD), iekšējo diametru (ID), šķērsgriezuma platumu un svaru — ar līnijas cikla laikiem (18 līdz 50 sekundes uz vienību). Vertikālās gredzenveida ietīšanas iekārtas uzklāj caur aci (toroidālo) ietīšanu atsevišķām riepām, savukārt horizontālās ietīšanas iekārtas saliek vairākas riepas vienās loģistikas vienībās. Kapitālieguldījumu iekārtu cenas svārstās no 25 000 USD par pusautomātiskām, operatora noslogotām stacijām līdz pat 85 000+ USD par pilnībā automatizētām iepakošanas līnijām ar mehānisko transportēšanu, automātisku līmēšanu un iebūvētu marķēšanu, un tipiska rūpnīcas atmaksāšanās tiek sasniegta 12 līdz 24 mēnešu laikā, pateicoties darbaspēka samazināšanai un 200–300 % plēves iepriekšējas stiepšanas ietaupījumam.
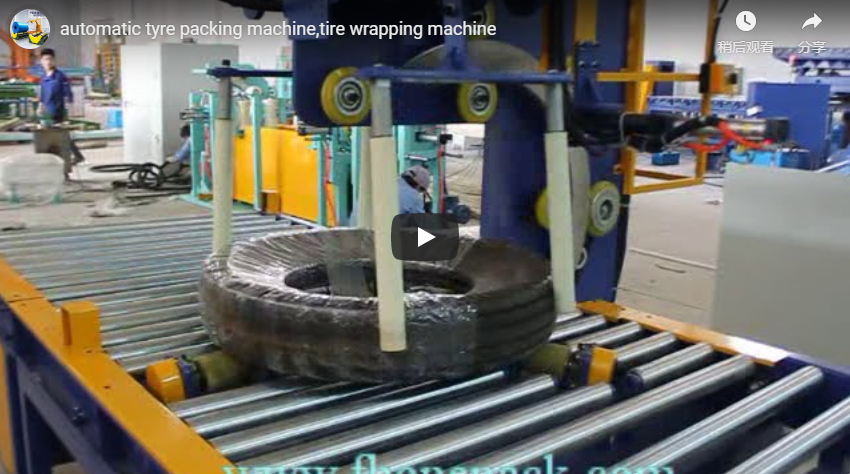
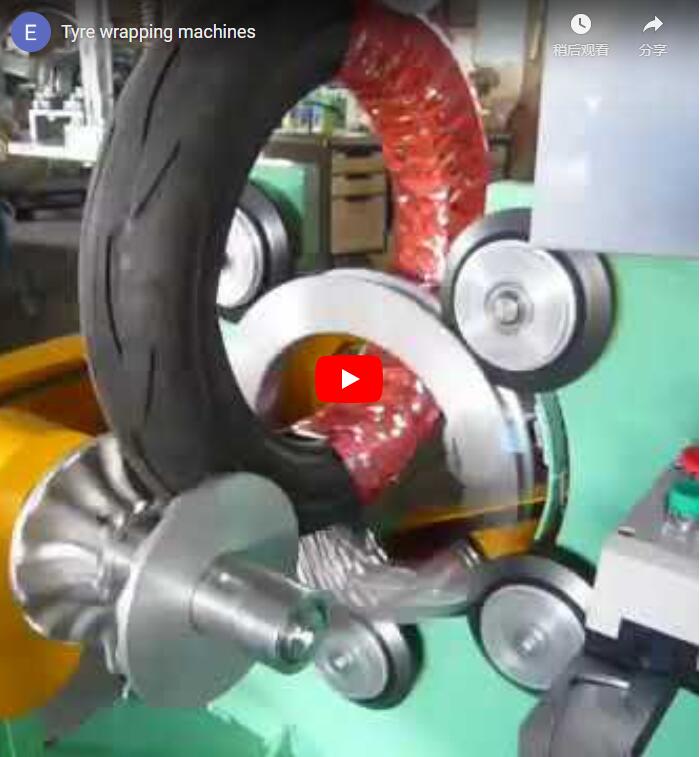
Riepu, šļūteņu spoļu, spirālveida cauruļu un apaļu elastomēru izstrādājumu apstrāde un iepakošana rada atšķirīgus inženiertehniskus izaicinājumus ražošanas un loģistikas iekārtās. Tradicionālās manuālās iepakošanas metodes ir lēnas, ergonomiski bīstamas un mainīgas, bieži izraisot transportēšanas laikā nodilumu, mitruma piesārņojumu un neregulārus materiālu atkritumus. Specializētā riepu iesaiņošanas mašīna , ko sauc arī par orbitālo riepu iepakošanas mašīnu vai toroidālo iesaiņotāju, ir īpaši izstrādāta, lai novērstu šīs fiziskās problēmas.
Mūsdienu iepakošanas līnijās pāreja no manuālas iesaiņošanas uz automatizētu gredzenveida iepakošanu nodrošina tūlītēju, izmērāmu cikla caurlaidspējas, slodzes ierobežošanas integritātes un sveķu patēriņa pieaugumu. Šajā inženiertehniskajā rokasgrāmatā ir sīki aprakstīti mehāniskie principi, ekspluatācijas priekšrocības, izmēru parametri un izmaksu faktori, kas ir svarīgi rūpnīcu vadītājiem un iepakošanas inženieriem, nosakot iekārtas.
(Terminoloģijas piezīme: Šajā rokasgrāmatā visā tehniskajā analīzē tiek lietota ASV vārda rakstība “tire”, vienlaikus tiešajos citātos, oficiālajos modeļu apzīmējumos un saistītajā atsauces dokumentācijā saglabājot starptautisko un OEM kataloga rakstību “tyre”.)
       [ Rotating Toroidal Ring ]
           /                 \
     +----/-------------------\----+
     |   |    Tire Cross-      |   |   Film carriage orbits through
     |   |    Section Envelope |   |   the tire bore (Rim ID) while
     |   +----------+----------+   |   polyurethane trunnion rollers
     |              |              |   rotate the carcass on its axis.
     +--------------|--------------+
              [Driven Rollers]
1. Galvenā problēma: kāpēc manuālais riepu iepakojums ir nepietiekams
Riepu ražotnes, protektoru atjaunošanas iekārtas un izplatīšanas centri, paļaujoties uz manuālu vai daļēji manuālu palešu ietīšanu uz rotējoša galda, atkārtoti saskaras ar loģistikas kļūmēm:
- Ģeometriskā neatbilstība: Manuāla plēves uzklāšana nevar nodrošināt vienmērīgu radiālo sākotnējo stiepšanu vai pastāvīgu slāņu pārklāšanos (parasti no 15% līdz 70%). Šī nevienmērība noved pie mitruma iekļūšanas, plēves sairšanas un nestabilām uzglabāšanas grēdām.
- Augsta ergonomiskā un darba slodze: Atkārtota vieglo automašīnu riepu (8–15 kg) apstrāde rada sastiepumu traumas, savukārt komerciālo kravas automašīnu riepu (30–80 kg) un bezceļu riepu (>100 kg) apstrāde rada nopietnus aroda riskus saskaņā ar OSHA manuālās apstrādes vadlīnijām.
- Filmu pārmērīga lietošana: Manuāla uzklāšana nevar panākt mehānisku plēves kakliņa nolaišanas kontroli vai dinamisku iepriekšēju stiepšanu, patērējot līdz pat 3 reizēm vairāk lineārā zema blīvuma polietilēna (LLDPE) nekā automatizētas sistēmas ar piedziņu.
- Virsmas un lodīšu degradācija: Nepietiekama plēves izolācija veicina UV starojuma degradāciju, ozona plaisāšanu, piesārņojumu ar taukiem un bortu savienojumu nobrāzumus intermodālo pārvadājumu laikā.
- Līnijas caurlaidspējas nelīdzsvarotība: Manuālās ietīšanas stacijām nepieciešamas 90 līdz 180 sekundes uz vienu riepu, radot darbības sastrēgumu aiz ātrgaitas vulkanizācijas presēm vai automatizētām apdares šūnām.
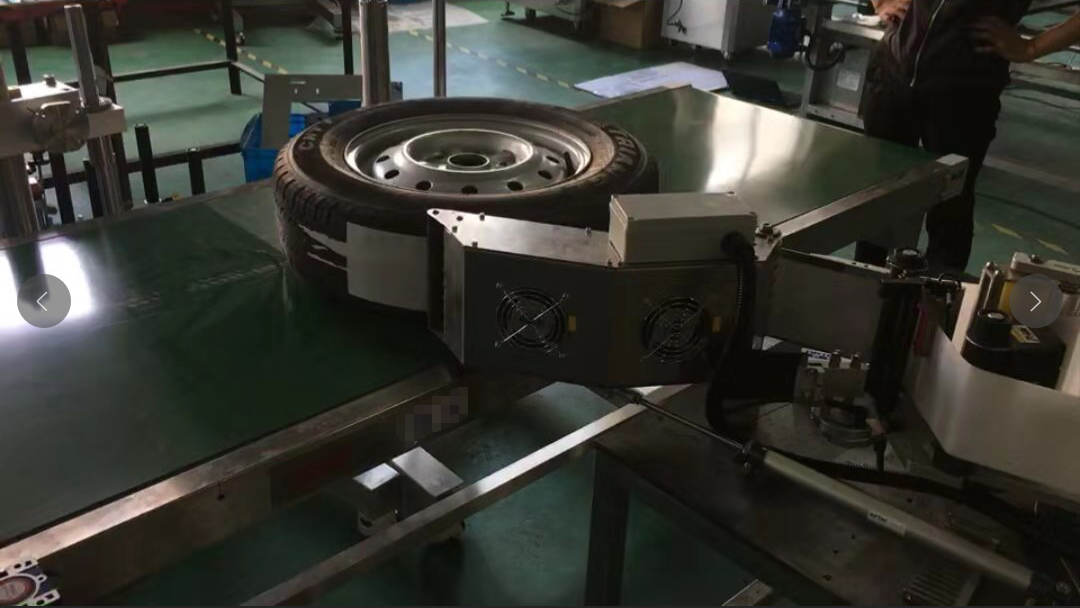
2. Risinājums: Kā darbojas automatizētās riepu ietīšanas iekārtas
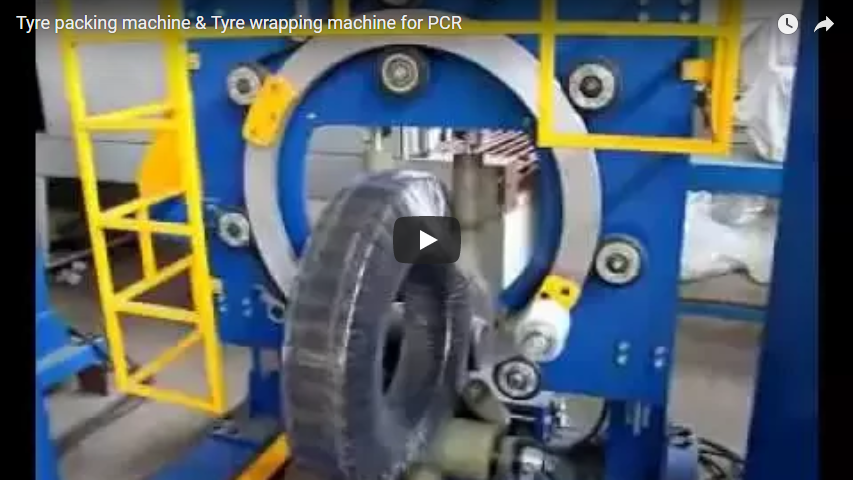
Riepu iepakošanas mašīnas darbojas pēc toroidālās orbitālās ietīšanas mehāniskā principa : plēves ratiņi, kas piestiprināti pie rotējoša konstrukcijas gredzena, nepārtraukti iet caur riepas centrālo atveri (cilpu/loka urbumu), savukārt darbināmi trunni veltņi rotē riepu ap tās centrālo horizontālo asi.
- Padeves un izlīdzināšanas process: Riepa nonāk caur gravitācijas padevi, ar elektrisko veltni vai virs galvas esošiem iekraušanas konveijeriem, nosēžoties uz diviem ar poliuretānu pārklātiem atbalsta veltņiem, kas centrē karkasu attiecībā pret gredzena radiālo plakni.
- Toroidālā atspoles ieslēgšana: Rotējošais gredzens paātrinās līdz iestatītajam darba ātrumam (parasti 30–80 apgr./min.), vadot plēves padeves galviņu caur riepas iekšējo urbumu un pāri ārējam protektora apkārtmēram.
- Koordinēta divu asu kustība: Piedziņas atbalsta veltņu virsmas ātrums atbilst gredzena griešanās ātrumam, lai radītu elektroniski sinhronizētu pārklāšanās attiecību:
Overlap Ratio (%) = [1 - (V_tire_surface / (Film_Width × ω_ring))] × 100 - Spriegojuma kontrolēta iepriekšēja stiepšana: Motorizēta veltņu sistēma pirms iziešanas plēvi iepriekš izstiepj par 200–300%. Pastāvīgās slodzes elementi regulē tinuma spriegojumu no 15 N līdz 45 N, novēršot lodīšu deformāciju uz neuzstādītiem apvalkiem.
- Pneimatiskā griešana un blīvēšana / līmlente: Cikla beigās automatizēta pneimatiskā roka satver plēvi, karstā stieple vai zobains asmens pārgriež tīmekli, un automatizēts tīrīšanas vai līmlentes mehānisms droši nostiprina plēves galu pie riepas protektora ārējā diametra (OD).
- Izmešana: Pneimatiskās pacelšanas sviras vai noliecamie stieņi uzsper ietīto produktu uz izvades uzkrāšanas konveijera.
3. Galvenās tehniskās specifikācijas un inženiertehniskās īpašības
Novērtējot mašīnu specifikācijas atbilstoši rūpnīcas prasībām, koncentrējieties uz šiem kritiskajiem darbības parametriem:
- Kinemātiskā konfigurācija:
- Vertikālie gredzenu apvalki: Riepa stāv vertikāli uz protektora, to atbalsta horizontāli veltņi, savukārt vertikāls gredzens veido 360° toroidālu aptīšanu caur centrālo urbumu. Ideāli piemērota vienas riepas apstrādei pasažieru, komerciālo un lauksaimniecības tehnikas līnijās (piemēram, FHOPE FPT sērija).
- Horizontālie gredzenu apvalki: Riepa atrodas plakaniski (ar aci pret debesīm) uz konveijera pamatnes, kas iet cauri horizontālam gredzenam. Šī konfigurācija galvenokārt ir paredzēta vairāku riepu iesaiņošanai (piemēram, 2 līdz 5 pasažieru riepu sakraušanai vienā stingrā cilindrā).
- Klīrensa dimensiju aploksne: Ietīšanas gredzena iekšējais diametrs (
D_ring) ērti jāatbrīvojas no riepas šķērsgriezuma un rotējošā ratiņa nospieduma:D_ring ≥ Carcass_Height + Carriage_Radial_Projection + Clearance_MarginIzšķiroši svarīgi, lai riepas iekšējais diametrs (diska ID) neatrastos virs šasijas profila:Tire_ID_min ≥ Shuttle_Thickness + Film_Spool_Width + 50 mm - Ratiņu pirmsstiepšanas mehānika: Motorizēti divu veltņu ratiņi pirms plēves izstiepšanas par 200–300 % pirms tās iziešanas no montāžas vietas, pārveidojot 1 metru neapstrādātas plēves 3–4 metros uzklātas plēves, maksimāli palielinot stiepes moduli.
- Vadības integrācija: Siemens vai Mitsubishi PLC, kas pieslēgti skārienpaneļa HMI, ļauj operatoriem saglabāt pielāgotas aptīšanas receptes (gredzena apgriezienus minūtē, veltņu piedziņas ātrumu, pārklāšanās procentuālo daļu, gala stiegrojuma aptīšanas skaitu) pēc riepas detaļas numura.
- Materiāla daudzpusība: Standarta ratiņi izmanto 17–35 µm biezu pūstu vai lietu LLDPE stiepes plēvi. Tehniskiem gumijas izstrādājumiem vai eksporta riepām, kas tiek piegādātas kopā ar metāla riteņu diskiem, daudzmateriālu dozatoros tiek izmantota polipropilēna (PP) lente, austa PE sloksne, kraftpapīrs vai gaistošo korozijas inhibitoru (VCI) plēve.
- Funkcionālās drošības standarti: Automatizētajām iesaiņošanas iekārtām ir jāatbilst globālajām mašīnu drošības prasībām:
- EN 415-6:2013: Drošības prasības iepakošanas mašīnām un stieptās ietīšanas iekārtām.
- ISO 12100: Mašīnu riska novērtēšanas pamatjēdzieni un vispārīgie principi.
- EN ISO 13849-1 (3. kategorija / d veiktspējas līmenis): Divkanālu drošības arhitektūra savstarpēji savienotiem perimetra žogiem un gaismas aizkariem.
- IEC 60204-1: Elektrodrošība, zemējuma nepārtrauktība un avārijas apturēšanas darbības ķēdes.
4. Modeļa izvēle: aprīkojuma pielāgošana līnijas ģeometrijai
Iekārtu izvēle ir stingri atkarīga no produkta fiziskajām robežām, nepieciešamajiem līnijas ātrumiem un augšupējās automatizācijas integrācijas.
       +---------------------------------------------+
       |   Step 1: Define Dimensional Envelope       |
       |   (Tire Min/Max OD, ID, Width, Weight)      |
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 2: Define Wrapping Profile           |
       |   Single Unit (Toroidal) vs. Bundle (Axial) |
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 3: Calculate Line Throughput Margin  |
       |   Cycle Target (s) ≤ 3600 / Required Units/h|
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 4: Determine Automation Level        |
       |   Standalone / Powered Infeed / In-line PLC |
       +---------------------------------------------+
1. darbība: fizisko aploksnes robežu noteikšana
Apskatiet dimensiju aploksni: minimālo un maksimālo ārējo diametru (OD), minimālo iekšējo diametru (ID), maksimālo šķērsgriezuma platumu un kopējo masu. FHOPE kategorizē savas standarta FPT rūpnieciskās toroidālās sērijas trīs dimensiju līmeņos:
| Mašīnas modelis | Saderīgas riepas ID | Saderīgas riepas ārējais diametrs | Maksimālais riepas platums | Maksimālais svars | Uzstādītā piedziņas jauda | Standarta cikla ātrums |
|---|---|---|---|---|---|---|
| FPT-200 | 300–700 mm | 510–800 mm | 40–250 mm | 10-30 kg | 1.5 kW | 18–30 s / gab. |
| FPT-300 | 500–900 mm | 800–1200 mm | 80–300 mm | 10-100 kg | 2.0 kW | 25–40 s / gab. |
| FPT-400 | 750–1200 mm | 1000–1400 mm | 80–400 mm | 20-120 kg | 2.5 kW | 35–50 s / gab. |
Inženierijas noteikums: komerciālo kravas automašīnu un autobusu radiālajām (TBR) riepām ar ārējo diametru 1000–1300 mm un platumu līdz 385 mm ir nepieciešams FPT-400 līmeņa izturīgais konstrukcijas rāmis un griezes momenta vērtējumi, lai tiktu galā ar rotācijas dinamisko nelīdzsvarotību.
2. darbība: vienas riepas aizsardzība salīdzinājumā ar vairāku riepu komplektēšanu
- Vienas riepas aptīšana (vertikāla toroidāla): Noblīvē katru vienību caur diska centru. Tas ir nepieciešams augstas klases mazumtirdzniecības riepām, baltu sānu aizsardzību, motociklu riepām un lidmašīnu riepām.
- Vairāku riepu komplektēšana (horizontāla orbitāla): Apvieno 2 līdz 5 pasažieru automašīnu riepas. Kaudzītes ietīšana samazina plēves izmaksas uz vienu riepu un vienkāršo palešu iekraušanu, taču ir nepieciešamas vertikālas kraušanas iekārtas augšpusē.
3. solis: saskaņojiet caurlaidspēju ar augšupējo takta laiku
Aprēķiniet mašīnas cikla laika piešķīrumus, dalot darba stundas ar mērķa maiņas apjomu. Apsveriet šīs tipiskās konfigurācijas:
| Rūpnīcas darbības plūsma | Mērķa ražošanas ātrums | Ieteicamā mašīnas arhitektūra |
|---|---|---|
| Maza apjoma, dažādu izmēru, partiju šūnas | 10–25 riepas stundā | Operatora ielādējama vertikālā gredzenu ietīšanas iekārta (FPT-200 / FPT-300) |
| Vidējs nepārtraukts tilpums vai riepu sadalījums | 40–70 riepas stundā | Vertikāls iesaiņotājs ar piedziņas ieejas/izejas konveijeriem vai horizontāla saiņošanas sistēma |
| Lielapjoma ražošana (OEM riepu rūpnīcas) | 80–120+ riepas stundā | Pilnībā integrēta automātiska iepakošanas šūna (robotizēta iekraušana, lentes līmēšana ražošanas līnijā, automatizēta marķēšana, vizuāla svītrkodu pārbaude) |
4. solis: Rūpnīcas integrācijas plānošana un materiālu saskaņošana
Nodrošiniet, lai iekārtas komunikācijas saskarnes atbilstu augšupējām pārbaudes un lejupējām loģistikas sistēmām:
- Augšupvērstas riepu vienmērīguma pārbaudes iekārtas (TUM) un dinamiskās balansēšanas iekārtas.
- Automātiskas ārējā diametra lentes nostiprināšanas sistēmas (armējošas lentes uzklāšana vai aizsargdisku nostiprināšana sānos).
- Lejupvērstas robotizētas paletizācijas šūnas, kontrolsvari un automatizētas svītrkodu drukāšanas un uzlikšanas iekārtas.
- Centrāla SCADA/MES savienojamība, izmantojot rūpniecisko Ethernet (EtherNet/IP, PROFINET vai Modbus TCP), lai reāllaikā izsekotu plēves patēriņu un ielādētu receptes.
5. Kas ietekmē riepu iepakošanas mašīnas cenu?
Riepu iepakošanas iekārtu kapitāla iegādes izmaksas atspoguļo mašīnas konstrukcijas stingrību, mehāniskos izmērus un automatizācijas līmeni. Galvenie cenu mainīgie ir šādi:
- Gredzena diametrs un rāmja stingrība: Lielākiem konstrukcijas gredzeniem, kas spēj apstrādāt 1400 mm+ kravas automašīnu vai bezceļu riepu riepas, ir nepieciešami apstrādāti sakausējuma gredzenu zobrati, palielināti vadošie riteņi un smagāki konstrukcijas tērauda rāmji, lai tiktu galā ar centrbēdzes spēkiem.
- Piedziņas sistēmas un dinamiskā slodze: 15 kg smagas vieglās automašīnas riepas pārvietošanai nepieciešami daļējas jaudas motori; 80–120 kg smagas kravas automašīnas riepas pagriešanai uz ātrgaitas vārpstām ir nepieciešamas jaudīgas pārnesumkārbas, dinamiskās bremzēšanas invertori un lielas slodzes poliuretāna rullīšu gultņi.
- Pirmsstiepšanas vagonu inženierija: Berzes bremžu ratiņi sākotnēji ir lētāki, taču tiem trūkst veiktspējas vienmērības. Motorizēti divu veltņu darbināmi priekšizstiepšanas ratiņi (200–300%) palielina sākotnējās iekārtas izmaksas, bet ievērojami samazina atkārtotos materiālu izdevumus.
- Automatizācijas un materiālu apstrādes modernizācija:
- Pamatlīmenis: manuāla riepu uzlikšana, cikla iedarbināšana ar pogu, manuāla pārslēgšana ar kājas pedāli.
- Vidējais līmenis: mehāniskā konveijera iekraušana, automatizēta optiskā riepu indeksēšana, pneimatiskā automātiskā griešana un mehāniskā skava.
- Pilnībā automātiska līmēšana: padeves izlīdzināšana, automātiska plēves gala lentes uzlikšana, svītrkoda marķēšana, automātiska plēves ruļļa maiņa, izejas šķirošana.
- Daudzmateriālu dozēšana: Ratiņu aprīkošana gan biezas PE plēves, gan austa pretkorozijas VCI papīra pārvietošanai palielina dinamiskās spriegošanas sistēmas sarežģītību.
- Funkcionālā drošība un reģionālās direktīvas: CE atbilstošajām konstrukcijām, kas atbilst EN 415-6, ISO 13849-1 (PL d) un UL 508A vadības paneļu sertifikācijām Ziemeļamerikā, ir nepieciešami drošības releji, 4. kategorijas gaismas aizkari, savstarpēji savienoti žogi un drošības līmeņa iztukšošanas vārsti.
Dzīves cikla izmaksas un ieguldījumu atdeve (ROI)
Manual Wrapping Cost Baseline:
[High Labor Costs] + [300% Excessive Film Consumption] + [Freight Scuff Damage]

Automated Orbital Cell:
[Reduced Capital Cost amortized over 12-24 mo] + [Film Savings: 1 m raw -> 3.5 m stretched] + [Zero Transit Damage]
Rūpniecisko riepu aptinēju tirgus kapitāla etalona cenas:
- Pusautomātiskās/operatora ielādējamās ierīces: USD 25,000 līdz USD 45,000.
- Pilnībā automatizētas iepakošanas sistēmas līnijā: No 55 000 līdz 85 000 USD un vairāk.
Darbības ieguldījumu atdeves piemērs: Manuālas iesaiņošanas ar rokām (patērējot 0.85 USD plēves uz riepu ar ātrumu 35 vienības/stundā) aizstāšana ar mehānisko automātisko iepriekšējas stiepšanas sistēmu (kas darbojas ar 250 % iepriekšēju stiepšanu ar 0.28 USD plēves uz riepu), materiālu ietaupījums vien ir 19.95 USD stundā. Divās 8 stundu maiņās (300 darba dienas) gada plēves ietaupījums sasniedz 95 760 USD , atmaksājot augstas klases iesaiņošanas iekārtas kapitālizmaksas mazāk nekā viena gada laikā, pirms tiek ņemta vērā tiešā darbaspēka pārdalīšana un samazinātās piegādes radīto bojājumu prasības.
6. Praktisks inženiertehnisko iepirkumu kontrolsaraksts
Pirms riepu iepakošanas iekārtas kapitālieguldījumu (CapEx) apstiprināšanas pārskatiet šo tehnisko kritēriju kontrolsarakstu:
- Definējiet produkta robežu dimensijas: Dokumentējiet visu ražošanas vienību minimālo un maksimālo riepu ārējo diametru (OD), iekšējo diametru (ID), šķērsgriezuma platumu un karkasa svaru mitrā/sausā stāvoklī.
- Pārbaudiet urbuma radiālo klīrensu: Apstipriniet to
Tire_ID_min - Shuttle_Profile_Width ≥ 50 mmlai novērstu mehāniskus traucējumus gredzena rotācijas laikā. - Līnijas takta laika aprēķināšana: Pārliecinieties, vai iekārtas maksimālais cikla laiks (piemēram, 25–40 sekundes uz vienu riepu) uztur mērķa augšupējās līnijas ātrumus ar vismaz 15 % procesa buferi.
- Norādiet plēves iepriekšējas stiepšanas iespējas: Norādiet dinamisko divu motoru darbināmu priekšizstiepšanu (200% līdz 300%), kas aprīkota ar elektronisku slodzes devēja atgriezenisko saiti.
- Audita materiāla specifikācijas: Pārliecinieties par saderību ar primārajiem iesaiņojuma materiāliem (lietais/pūstais LLDPE 17–35 µm, HDPE, PP iesaiņojums vai VCI papīrs).
- Rūpnieciskās vadības arhitektūras apskats: Standartizēt PLC aparatūru (Siemens S7-1200/1500, Allen-Bradley Point I/O), HMI diagnostiku un rūpnīcas lauka kopnes protokolus.
- Pārbaudiet drošības atbilstības dokumentāciju: Pieprasīt ražotāja atbilstības deklarācijas atbilstoši standartiem EN 415-6:2013, EN ISO 13849-1 (vismaz 3. kategorija, PL d) un IEC 60204-1.
- Aprēķiniet kopējās izkraušanas dzīves cikla izmaksas: Pieņemot lēmumu par ieguldījumiem, ņemiet vērā kopējās ekspluatācijas izmaksas, tostarp iepakošanu kastēs, kravu pārvadājumus, muitas nodevas, nodošanu ekspluatācijā uz vietas, operatoru apmācību, dilstošo detaļu rezerves daļu paketes un vietējo tehnisko atbalstu.
7. Secinājums: norādiet pēc rindu parametriem, nevis kataloga standartiem
Izvēloties atbilstošu riepu iepakošanas sistēmu, ir nepieciešams līdzsvarot galvenos fizikālos mainīgos: ārējo un iekšējo klīrensa aploksni, līnijas ātrumu un nepieciešamo rūpnīcas automatizācijas līmeni. Nepietiekami liela iesaiņojuma norādīšana rada mehāniskus traucējumus ar lielākām riepām, savukārt pārāk lielas iekārtas izvēle mazākiem ražošanas apjomiem rada nevajadzīgas cikla kavēšanās un kapitālieguldījumus.
Pārskatiet savas produkcijas lielākās un mazākās aploksnes, pārbaudiet, vai transportieris iziet cauri riepas iekšējai urbuma daļai, un aprēķiniet plēves ietaupījuma atmaksāšanās periodu. FHOPE inženieru komanda pārskata konkrētus izmēru datus, caurlaidspējas mērķus un izkārtojuma ierobežojumus, lai sniegtu detalizētus mehāniskus ieteikumus un skaidrus aprīkojuma priekšlikumus, kas pielāgoti jūsu iekārtai.