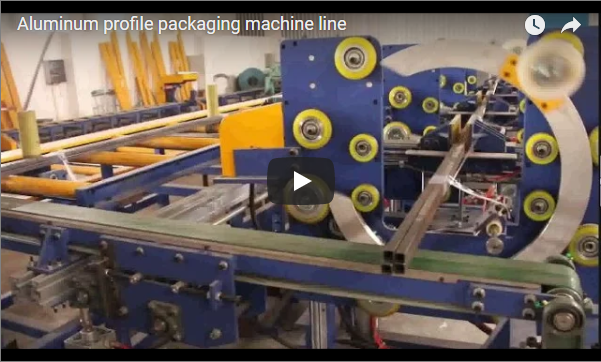
Kopsavilkums: Automatizētas cauruļu iepakošanas sistēmas novērš hroniskas vaļīgas un neregulāras iepakošanas problēmas plastmasas ekstrūzijas operācijās. Integrējot automātisko skaitīšanu, sešstūrainu saišķošanu un divu režīmu iepakošanas maisus (PE plēves termiskā blīvēšana vai auduma maisiņu lente/šūšana), šīs līnijas sinhronizē lejupējās caurlaidspējas apjomu ar augšupējās ekstrūzijas ātrumu. Optimizēta stingrām PVC, PPR un nerūsējošā tērauda caurulēm ar diametru Φ16–32 mm un Φ63+ mm, tehnoloģija standartizē saišķu ģeometriju, samazina materiālu atkritumus un nodrošina pastāvīgu kravas gatavību.
[VIDEO AIZSARGĀTĀJS]
🛠️ Klienta pieredze
Tipiskas vidēja apjoma ekstrūzijas iekārtas pārvalda trīs līdz piecas ražošanas līnijas, katru nedēļu piegādājot simtiem cauruļu saišķu reģionālajiem izplatītājiem un būvniecības piegādes tīkliem. Manuāla iepakošana pakārtotajā plūsmā pastāvīgi rada darbības berzi, kas prasa īpašas darbaspēka maiņas, lai pārvaldītu skaitīšanas, sakraušanas un stiprināšanas uzdevumus, kas nevar nodrošināt nepārtrauktu ekstrūzijas ātrumu.
[Insert Company/Region] pārvalda daudzlīniju ekstrūzijas iekārtu, kas ražo stingras PVC, PPR un nerūsējošā tērauda caurules santehnikai un rūpnieciskajai izplatīšanai. Rūpnīca darbina nepārtrauktas ekstrūzijas līnijas ar optimizētu lineāro ātrumu, taču iepakošana pakārtotajā procesā joprojām ir manuāla, no maiņas atkarīga darbība. Darbaspēks tiek piešķirts manuālai skaitīšanai, sakraušanai un siksnu nostiprināšanai, radot caurlaidspējas neatbilstību, kur ekstrūzijas produkcija bieži vien pārsniedz iepakošanas jaudu. Šī sašaurinājuma dēļ uzkrājas krājumi uz grīdas, aizkavē pasūtījumu izpildi un palielina ar apstrādi saistīto materiālu slodzi. Rūpnīcai ir nepieciešams risinājums pakārtotajā procesā, kas novērš manuālas skaitīšanas mainīgumu, vienlaikus saglabājot saderību ar esošo konveijeru infrastruktūru.
🏗️ Izaicinājums
Galvenais darbības ierobežojums ir nekonsekventa saišķu ģeometrija un neparedzama iepakošanas caurlaidspēja, kas ir tieši pretrunā ar mūsdienu ekstrūzijas līniju nepārtrauktās ražošanas prasībām. Manuāla apstrāde rada mainīgu kaudzes blīvumu, kas noved pie kravas nestabilitātes, palielinātiem materiālu bojājumiem un no darbaspēka atkarīgas plānošanas, kas neatbilst ražošanas apjomam.
Iekārta saskaras ar trim savstarpēji saistītiem darbības trūkumiem. Pirmkārt, vaļīgs un neregulārs iepakojums rada tukšumus kaudzēs, izraisot siksnu nospriegojuma bojājumus un cauruļu galu bojājumus transportēšanas laikā. Otrkārt, manuālā skaitīšana un saiņošana nevar sinhronizēties ar pieaugošo augšupējo ekstrūzijas ražošanas līniju ātrumu un jaudu, radot stingrus ierobežojumus ikdienas piegādes kapacitātei. Treškārt, diametra mainīgums sarežģī manuālo apstrādi: maza diametra caurulēm (Φ16–32 mm) ir nepieciešama precīza slāņošana, lai novērstu deformāciju, savukārt liela diametra caurulēm (Φ63 mm un vairāk) ir nepieciešama smagāka slogošana un pastiprināta iepakošana. Bez automatizētas iejaukšanās iepakošanas nodaļa joprojām ir darbietilpīgs ierobežojums, kas ierobežo kopējo līnijas efektivitāti un palielina kvalitātes kontroles izmaksas.
🔗 Saistīts : Izpētiet citus risinājumus
📈 Risinājumu dizains
Inženiertehniski izstrādātā reaģēšanas sistēma integrē pilnībā automatizētu skaitīšanas, komplektēšanas, iepakošanas un iepakošanas secību, kas pielāgota stingrām plastmasas un metāla caurulēm. Izmantojot diametram specifiskus sensoru blokus un divu režīmu iepakošanas moduļus, sistēma standartizē saišķu veidošanu, vienlaikus pielāgojoties gan maza diametra (Φ16–32 mm), gan liela diametra (Φ63 mm un vairāk) ražošanas procesiem bez mehāniskas pārkvalifikācijas.
Automatizētā cauruļu iepakošanas līnija veic nepārtrauktu “skaitīšanas-saišķošanas-maisu-iepakošanas” ciklu, novēršot manuālu iejaukšanos tiešsaistē ražotām maza diametra caurulēm. Sistēma izmanto servo piedziņas skaitīšanas grozāmos galdus un ar izciļņiem vadāmas sešstūra formēšanas vienības, lai standartizētu saišķu ģeometriju. Iepakošanas metodes izvēle ir atkarīga no diametra: PE plēves maisiņi ar termisko blīvējumu vai lentes ietīšanu tiek izmantoti caurulēm ar diametru Φ16–32 mm, savukārt plastmasas auduma maisiņi ar lentes ietīšanu vai divkāršu šuvumu tiek izmantoti caurulēm ar diametru Φ63 mm un vairāk. Vadības arhitektūra balstās uz PLC (programmējamu loģisko kontrolieri) – rūpniecisku digitālo datoru, kas izpilda automatizētas secības, pamatojoties uz sensoru ievadi, un HMI (cilvēka un mašīnas saskarni) – skārienekrāna paneli, kas ļauj operatoriem izvēlēties cauruļu diametru, saišķu skaitu un iepakošanas metodi. Ražošanas dati reāllaikā tiek sinhronizēti ar rūpnīcas līmeņa sistēmām, izmantojot Modbus – seriālo sakaru protokolu, kas nodrošina uzticamu datu apmaiņu starp rūpnieciskajām ierīcēm un uzraudzības programmatūru. Izkārtojums ir izstrādāts kompaktai integrācijai, kam nepieciešama minimāla grīdas platība, vienlaikus saglabājot drošu operatora brīvo vietu un augšupējo bufera jaudu.
🛡️ Ieviešana
Izvietošanai nepieciešama precīza mehāniska izlīdzināšana ar esošajiem ekstrūzijas izejas konveijeriem, kam seko sistemātiska operatora kalibrēšana un vadības loģikas pārbaude. Integrācijas fāzē prioritāte tiek piešķirta netraucētai datu apmaiņai starp iepakošanas iekārtām un rūpnīcas līmeņa ražošanas izpildes sistēmām, nodrošinot ražošanas izsekošanu reāllaikā un minimālus traucējumus notiekošajos ekstrūzijas grafikos.
Uzstādīšana notiek saskaņā ar strukturētu nodošanas ekspluatācijā protokolu. 1. nedēļa koncentrējas uz mehānisko nostiprināšanu, elektrisko instalāciju (parasti 400 V trīsfāzu) un pneimatisko līniju integrāciju. 2. nedēļa ietver konveijera savienošanu, sensoru izlīdzināšanu un vadības skapja izslēgšanu. 3. nedēļa koncentrējas uz PLC loģikas validāciju, tostarp statiskās lādiņa kompensāciju PVC/PPR caurulēm un robežvērtību kalibrēšanu Φ16 mm noteikšanai. 4. nedēļa nodrošina operatora apmācību, uzsverot HMI parametru izvēli, plēves/lentes padeves pārvaldību un kļūdu novēršanu. Pāreja starp iepakošanas metodēm izmanto adapterus bez instrumentiem, samazinot materiālu pārslēgšanas laiku līdz mazāk nekā 15 minūtēm. Visas tehniskās specifikācijas un iepakošanas metodoloģijas ir iegūtas no ražotāja inženiertehniskās dokumentācijas un rūpnieciskās automatizācijas standartiem stingru cauruļu apstrādei.
🔗 Skatīt arī : Saistītais aprīkojums
⚙️ Rezultātu dati
Pēc ieviešanas veiktās veiktspējas salīdzinošās novērtēšanas rezultāti liecina par ievērojamiem uzlabojumiem iepakojuma konsekvencē, caurlaidspējas sinhronizācijā un darbaspēka optimizācijā salīdzināmās ekstrūzijas vidēs. Standartizēta sešstūra saiņošana un automatizēta iepakošana maisos samazina kravu bojājumu līmeni, vienlaikus nodrošinot nepārtrauktu līnijas darbību, kas atbilst augšupējiem ražošanas ātrumiem.
Veiktspējas rādītāji atspoguļo nozares vidējos rādītājus automatizētai cauruļu iepakošanas integrācijai; faktiskā objekta veiktspēja atšķiras atkarībā no materiāla formulas, apkārtējās vides apstākļiem un augšupējās ekstrūzijas stabilitātes. Tipiski rezultāti ir šādi:
-
Caurlaidspējas sinhronizācija: Iepakošanas ātrums atbilst ekstrūzijas līnijas jaudai, parasti sasniedzot 30–50 saišķus stundā atkarībā no saišķa diametra un garuma.
-
Darbaspēka optimizācija: maiņas personāla skaits tiek samazināts no 6–8 manuāliem operatoriem līdz 1–2 mašīnu apkalpotājiem, pārdalot darbaspēku kvalitātes pārbaudei vai otrreizējai iepakošanai.
-
Bojājumu samazināšana: Vienmērīga sešstūra ģeometrija un automatizēta siksnu nospriegošana samazina sūdzības par kravas bojājumiem par 60–80 % salīdzinājumā ar manuālu taisnstūra sakraušanu.
-
Svara/skaitīšanas precizitāte: Automatizētā skaitīšana novērš manuālas skaitīšanas kļūdas, saglabājot saišķa svara svārstības ±0.5 kg pielaides robežās.
-
Pārslēgšanas efektivitāte: diametra un iepakošanas metodes pārslēgšanai ir nepieciešama HMI izvēle un adapteru nomaiņa bez instrumentu palīdzības, tādējādi samazinot pārslēgšanas laiku līdz 10–15 minūtēm.
Piezīme par metodoloģiju: Kvantitatīvie kritēriji ir iegūti no ražotāja tehniskajām specifikācijām un apkopotiem lauka datiem par salīdzināmām stingro cauruļu iepakojuma izvietošanas vietām. Objektam raksturīgie rezultāti atšķirsies atkarībā no ražošanas struktūras, maiņu struktūras un apkopes protokoliem.
🛠️ Ieguldījumu atdeves (ROI) analīze
Finansiālais pamatojums galvenokārt ir vērsts uz darbaspēka pārdali, materiālu atkritumu samazināšanu un kravu pārvadājumu uzlabošanu, lai gan faktiskie atmaksāšanās periodi ir ļoti atkarīgi no reģionālajām algu struktūrām, materiālu izmaksām un ražošanas apjoma mainīguma. Kapitālieguldījumi parasti svārstās no [Insert Budget], un ekspluatācijas ietaupījumi tiek proporcionāli palielināti ekstrūzijas līnijas izmantošanas rādītājiem.
Aprēķinot ieguldījumu atdevi, jāņem vērā apgrūtinātās izmaksas (kopējās darbinieku izmaksas, ieskaitot pamatalgu, algas nodokļus, pabalstus, apdrošināšanu un apmācības pieskaitāmās izmaksas) un mainīgie objekta apstākļi. Ietaupījumi parasti tiek gūti, izmantojot trīs kanālus:
-
Darbaspēka pārdale: Samazināšana no manuālas skaitīšanas/apkopošanas brigādēm uz viena operatora uzraudzību rada tiešus algu ietaupījumus. Faktiskie skaitļi ir atkarīgi no
[Insert Regional Wage Rate]un maiņas konfigurācija. -
Bojājumu un atgriešanas samazināšana: Vienmērīga saišķu ģeometrija un automatizēta siksnu nostiprināšana samazina klientu sūdzības, atkārtotas nosūtīšanas izmaksas un materiālu norakstījumus. Ietaupījumi ir samērojami ar sūtījumu apjomu un kravas attālumu.
-
Kravu pārvadājumu optimizācija: standartizēta sešstūraina sakraušana uzlabo palešu blīvumu, samazinot piegādes izmaksas par vienību un noliktavas uzglabāšanas prasības.
Atruna: Ieguldījumu aplēses ir ilustratīvas un pieņem nepārtrauktu darbību [Insert Shift Hours] nedēļā. Faktiskais atmaksāšanās periods būs atkarīgs no vietējām darbaspēka likmēm, iepakojuma materiālu cenām, apkopes grafikiem un augšupējās ekstrūzijas darbības laika. Pirms kapitāla apstiprināšanas ražotnēm jāveic konkrētajai vietai specifisks darbības audits.
🛡️ Atbilstības piezīme : šī iekārta ir izstrādāta atbilstoši ISO un ASTM prasībām. Pirms iegādes pārbaudiet konkrētus sertifikātus ar ražotāju.
🏗️ Bieži uzdotie jautājumi
Tehniskie jautājumi par automatizētu cauruļu iepakošanu koncentrējas uz diametru saderību, iepakojuma materiālu maiņu un regulārās apkopes prasībām. Sistēma atbilst standarta stingro cauruļu specifikācijām, vienlaikus pieprasot minimālu operatora iejaukšanos materiālu maiņām, nodrošinot nemainīgu ražošanas apjomu dažādās ražošanas partijās un iekārtu izkārtojumos.
J: Vai sistēma var apstrādāt nestandarta vai īsus cauruļu garumus?
A: Skaitīšanas un komplektēšanas moduļi ir piemēroti standarta ražošanas garumiem, kas parasti svārstās no 0.5 m līdz 6 m. Garumiem, kas mazāki par 0.8 m, var būt nepieciešama sensoru kalibrēšana un lentes ātruma regulēšana, lai saglabātu stabilu sešstūra formu.
J: Vai sešstūraina iesaiņošana palielina siksnu patēriņu salīdzinājumā ar manuālu sakraušanu?
A: Nē. Sešstūra formas saišķošanas ģeometriskā stabilitāte vienmērīgāk sadala siksnas spriegojumu, bieži vien ļaujot uzlikt vienu siksnu katrā saišķī. Tas parasti samazina siksnas patēriņu par 30–50 %, vienlaikus uzlabojot slodzes integritāti.
J: Kā iepakošanas metode tiek pārslēgta starp PE plēvi un austiem maisiņiem?
A: Līnijai ir divas iepakošanas stacijas ar adapteru mehānismiem bez instrumentiem. Operatori izvēlas mērķa metodi, izmantojot HMI, un sistēma automātiski pielāgo plēves/lentes padeves ceļus. Pilnīga materiāla nomaiņa aizņem aptuveni 10–15 minūtes bez specializētiem instrumentiem.
J: Kāda regulāra apkope ir nepieciešama nepārtrauktai darbībai?
A: Iknedēļas uzdevumi ietver optisko skaitīšanas sensoru ķīmisko tīrīšanu, lai novērstu statisko putekļu uzkrāšanos, siksnu padeves veltņu eļļošanu ar silikona bāzes aerosolu un maisiņu plēves savienotāju nodiluma pārbaudi. Visaptveroši profilaktiskās apkopes grafiki ir sniegti ražotāja tehniskajā rokasgrāmatā.