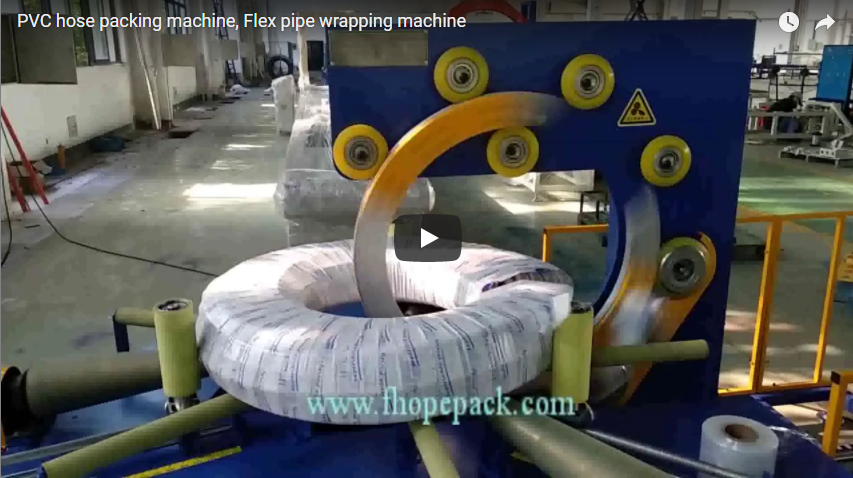
Kopsavilkums: Rūpnieciskajā ruļļu iepakošanā “pilnīgs pārklājums” ir ekspluatācijas specifikācija, nevis universāla mašīnas ietilpība. Patiesai virsmas noturībai — visā iekšējā urbumā (ID), ārējā diametrā (OD) un abās sānu virsmās — ir nepieciešama precīza mehāniskā atstarpe transportēšanas ratiņiem, kalibrēts virzes solis, ņemot vērā plēves kakliņu, un stingra nepārtrauktas spriegojuma kontrole. Šī tehniskā inženierijas rokasgrāmata nojauc fiziskās robežas starp apvalka izmēriem, kinemātiskās pārklāšanās pārbaudi un materiāla ražas testēšanu, nodrošinot iepirkumu inženieriem un rūpnīcu vadītājiem lauka apstākļos pārbaudītu protokolu, lai noteiktu, pārbaudītu un nodotu ekspluatācijā orbitālās ietīšanas sistēmas ar cauruļveida tīšanu bez darbības traucējumiem vai katastrofālas pārejas korozijas.
Pārveidojiet “pilnu izmēru” par divām skaidrām prasībām
Rūpniecisko ruļļu ietinēju pārdošanas apgalvojums par "pilna izmēra" bieži vien slēpj nopietnas neatbilstības pielietojumā. Lai noteiktu patiesu tehnisko iespējamību, inženieru komandai šī neskaidrā frāze ir jāsadala divās atšķirīgās, neapspriežamās specifikācijās:
- Produkta apvalka robeža: Iekšējais diametrs (ID), ārējais diametrs (OD), aksiālās virsmas platums un kopējais ruļļa svars. Šīs vērtības nekad nedrīkst norādīt kā atsevišķas galējības. Mašīna, kas apstrādā 2,000 mm OD uz plānas stieples spoles, ne vienmēr var atbalstīt 2,000 mm OD smagu tērauda ruļļu, kas pārsniedz atbalsta veltņu radiālo gultņu nominālvērtības. Vienmēr norādiet faktiskās ekspluatācijas matricas kombinācijas (piemēram, minimālais ID apvienojumā ar maksimālo aksiālo platumu; maksimālais OD apvienojumā ar maksimālo masu).
- Gatavā iepakojuma specifikācija: Mērķa virsmas, kurām nepieciešama fiziska barjeras aizsardzība (iekšējais urbums, ārējais apkārtmērs, sānu malas), nominālais slāņu skaits, pieļaujamā šuvju pārklāšanās un mehāniskās astes noturēšanas kritēriji.
       [Top Stabilizer / Pressure Roller]
                    ▼
           .-----------------.
          /   Coil OD Face    \
         |  .-'`````````'-.   |
         | /   Coil Bore   \  |   ◄--- [Rotating Shuttle / Ring Path]
         | |   (ID Space)  |  |        (Carriage clearance must account
         | \               /  |         for radial coil deflection)
         |  '-._________.-'   |
          \   Coil OD Face    /
           '-----------------'
              ▲             ▲
         [Support A]   [Support B]  ◄--- Driven Support / Turning Rollers
Urbuma un sānu pārklājuma norādīšana ir daudz efektīvāka nekā “pilnīgas eksporta aizsardzības” pieprasīšana. Tas piespiež mašīnbūvētāju precīzi kartēt materiāla padeves galviņas trajektoriju caur spoles aci.
Turklāt virsmas pārklājums vien negarantē konstrukcijas slodzes noturēšanu, tvaika barjeras veiktspēju vai izturību pret koroziju. Stiepjamā plēve nodrošina virsmas kohēziju un putekļu necaurlaidību; tā nevar aizstāt tērauda siksnu lentes uz atsperīgi rūdītiem sagrieztiem ruļļiem. Ienākošo ruļļu apstākļi, tostarp augšpuses siksnu integritāte, transportēšanas orientācija (acs pret debesīm vai acs horizontāli) un virszemes celtņa takelāža, ir jādokumentē kā skaidri sistēmas ievades dati, nevis jāgaida, ka plēve stabilizēs nenostiprinātu, vaļīgu kravu.
Pārbaudiet caurredzamā ceļa un atbalsta izvietojuma kopīgu darbību
Caur aci orbitālajā tīšanas režīmā rotējošais gredzens nes plēves karieti caur spoles dobo serdi, kamēr divi piedziņas atbalsta veltņi rotē spoli ap tās horizontālo asi. Šo ortogonālo kustību sinhronizācija rada nepārtrauktu toroidālu tīšanu.
+-----------------------------------------------------------------------------------------+
|                              THROUGH-EYE CLEARANCE ENVELOPE                             |
|                                                                                         |
|       ( ( (  Ring Structure  ) ) )                                                      |
|     ================================                                                    |
|           |     Carriage     |                                                          |
|           |  Width (W_carr)  |                                                          |
|           +------------------+                                                          |
|     ================================                                                    |
|                   │                                                                     |
|            Clearance (C_min) ≥ 50 mm                                                    |
|                   ▼                                                                     |
|           .──────────────────.                                                          |
|          /                    \                                                         |
|         |    Minimum Coil      |  ==> Check:                                            |
|         |      Bore (ID)       |      ID_min ≥ W_carr + T_ring + 2 × C_min              |
|          \                    /                                                         |
|           '──────────────────'                                                          |
+-----------------------------------------------------------------------------------------+
Bieži sastopams atteices veids spoles apvalka nodošanas ekspluatācijā ir nominālā spoles ID apstrāde kā pieejamā mašīnas atstarpe. Gredzena rāmim ir noteikts šķērsgriezuma biezums (T_ring), bet kritiskais izmērs ir konsolveida materiāla karietes dinamiskā slaucītā trajektorija (W_carr), tā spriegošanas bremzes mezglu un plēves ruļļa diametru.
Klīrensa nosacījumam jāatbilst dinamiskajai robežnevienādībai:
ID_min ≥ W_carr + T_ring + 2 × C_min
Kur dinamiskā klīrensa C_min jābūt vismaz 50 mm, lai absorbētu spoles ekscentricitāti, teleskopiskās malas un veltņa sliedes izvirzījumu.
Iepirkumu komandām ir jāpieprasa oficiāls 3D izkārtojuma rasējums, kurā parādīts fiziskais dozators, kas iziet cauri mazākajam norādītajam urbumam. Vienlaikus pārbaudiet apakšējos atbalsta veltņus. Maza diametra, šauri ruļļi atrodas zemāk starp veltņiem, ievērojami pazeminot to urbuma centra līniju attiecībā pret gredzena centru; plati ruļļi ar lielu ārējo diametru atrodas augstu. Mašīnai jābūt aprīkotai ar motorizētu vertikālo gredzenu regulēšanu (vai dinamisko veltņu pacelšanas ģeometriju), lai nodrošinātu, ka gredzena centrs sakrīt ar spoles sienas mainīgo šķērsgriezuma centru.
Pārbaudiet konstrukcijas lietderību, pamatojoties uz oficiālajiem iekārtu priekšlikumiem, nevis pieņemot specifikācijas dažādās produktu līnijās. Piemēram, stiepļu spoļu aptinēji, piemēram, FHOPE FPW-300, izmanto atšķirīgas piedziņas attiecības un iespīlēšanas dinamiku salīdzinājumā ar jaudīgiem FPS tērauda lentes aptinējiem; gaisa patēriņu, pneimatisko iespīlēšanas spiedienu (parasti 0.5–0.7 MPa) un motora izmērus nevar savstarpēji ekstrapolēt.
Izmantojiet ārējā diametra pārklāšanos kā iestatīšanas pārbaudi un pēc tam pārbaudiet katru virsmu
Toroidālā apvalka pārklāšanās ģeometrija pēc savas būtības ir nevienmērīga. Tā kā lineārais pārvietošanās attālums vienā gredzena ciklā ir garākais ārējā perimetrā un īsākais iekšējā urbumā, plēves pārklāšanās procentuālā daļa sasniedz minimumu ārējā diametra (OD) robežās:
Overlap_OD = 1 - (π × D_coil × ω_support) / (W_effective × ω_ring)
kur:
D_coil= Spoles ārējais diametrs (mm)W_effective= Faktiskais uzklātās plēves platums uz kravas (mm)ω_support= Atbalsta veltņu rotācijas ātrums (apgr./min.)ω_ring= Ietīšanas gredzena rotācijas ātrums (apgr./min)
[ Inner Bore (ID) ]  =======================================>  Overlap: 60% - 75%
                                                               (Tightly packed layers)

[ Side Flanks ]      ============================>              Overlap: 40% - 55%
                                                               (Intermediate density)

[ Outer Face (OD) ]  ====================>                      Overlap: Minimum 25% - 30%
                                                               (Critical boundary zone)
Tā kā plēve sašaurinās sprieguma ietekmē — šī parādība ir pazīstama kā šķērsvirziena izliekums —, nomināli 500 mm rullis, kas iepriekš izstiepts 200% apmērā, sašaurināsies līdz efektīvajam platumam (W_effective) tikai 360–400 mm pie spoles virsmas. Ja operators konfigurē priekšējo soli, pamatojoties uz nominālo 500 mm platumu, ārējais perimetrs cietīs no izlaistām caurlaidēm un atsegta metāla.
Daudzvirsmu kvalitātes pārbaudes protokols
| Virsmas zona | Primārā mehāniskā ievainojamība | Kvalitātes pārbaudes kontrolpunkts |
|---|---|---|
| Iekšējais urbums (ID) | Plēves krokošanās, ratiņu nodilums, saburzītas astes | Pārbaudiet nepārtrauktu laminēšanu bez plīsumiem, ko izraisa šaura rādiusa pagriezieni. |
| Urbuma-virziena malas | Dūriens no asām spoles spraugas malām, stiepes plīsums | Pārbaudiet, vai nav lokālas malu plaisāšanas; pārbaudiet sākotnējās stiepes atvieglošanas iestatījumus. |
| Ārējie sāni | Nevienmērīga izsekošana, slāņu slīdēšana apstrādes laikā | Nodrošiniet vienmērīgu pārklāšanās soli un konsekventu vizuālo necaurredzamību abās virsmās. |
| OD kronis | Nepietiekama pārklāšanās (< 25%), šuvju atdalīšanās | Pārliecinieties, vai minimālā pārklāšanās atbilst mērķim visā 360° perimetrā. |
| Griešanas un skavas šuve | Plēves astes lobīšanās, metināšanas kļūme | Nodrošiniet, lai pneimatiskā skava/sildītājs vai mehāniska tīrīšanas ierīce novērstu gaisa pāreju. |
Ģeometriskā novērtējuma atdalīšana no ruļļa patēriņa
Iepakojuma materiāla novērtēšana, pamatojoties tikai uz virsmas ģeometriju, dod idealizētu teorētisku patēriņu, nevis ekspluatācijas materiālu sarakstu. Ģeometriskais ietīšanas ceļš seko toroidālajam šķērsgriezumam:
Path_cycle ≈ 2 × (Coil_OD - Coil_ID) / 2 + 2 × Coil_Width = (Coil_OD - Coil_ID) + 2 × Coil_Width
Reizināšana Path_cycle ar aprēķināto caurlaidumu skaitu iegūst neto pielietoto garumu. Tomēr šo skaitli nevar tieši pārvērst iegādātajā lineārajā plēvē, neņemot vērā:
- Iepriekšējas izstiepšanas attiecība: Dzinēja darbināma iepriekšējas stiepšanas ratiņi, kas darbojas ar pārnesumu attiecību 2.5:1 (150% pagarinājums) vai 3:1 (200% pagarinājums), ievērojami samazina neapstrādāta ruļļa attīšanas garumu.
- Sekundārais masas zudums uz leju ar kaklu: Retinātiem šķērsgriezumiem ir nepieciešams lielāks slāņu skaits, lai sasniegtu līdzvērtīgu mitruma tvaiku caurlaidības ātrumu (MVTR).
- Procesa atkritumi: Plēves patēriņš sākotnējās skavas nostiprināšanas, sākuma apgriezienu, daudzslāņu pastiprinātas malu aptīšanas un griešanas-astes apdares zudumu laikā.
+-----------------------------------------------------------------------------------------+
|                           CONSUMPTION CONVERSION PIPELINE                               |
|                                                                                         |
|  [ Net Toroidal Geometry ]                                                              |
|             │                                                                           |
|             ▼                                                                           |
|  [ Applied Film Length ]  ──( Divide by Pre-stretch: 1 + Ratio )──►  [ Unwind Length ]  |
|                                                                             │           |
|                                                                             ▼           |
|  [ Gross Purchased Roll Mass ]  ◄──( Add: Reinforcement Passes + Clamping Tail Losses ) |
+-----------------------------------------------------------------------------------------+
Pārslēdzot iesaiņošanas materiālu no parastās LLDPE elastīgās plēves uz biezu HDPE austu audumu, VCI šļūdes papīru vai kompozītmateriālu barjerplēves, šie kinemātiskie pieņēmumi mainās:
- Austajai lentei un VCI kraftpapīram praktiski nav elastības (pagarinājums < 5%); iepriekšējas stiepšanas veltņi ir jāatvieno vai jāpārveido par virsmas darbināmu pasīvu stiepšanas veltni ar jutīgu magnētisko pulvera bremzes spriegojumu.
- Stingri, neelastīgi materiāli stipri saburzās iekšējā rādiusā, ja lentes platums pārsniedz spoles ID pagrieziena rādiusa robežas.
- Mehāniskās griešanas un iespīlēšanas ierīces, kas kalibrētas plānai stiepjamai plēvei, nespēs griezt augstas stiepes izturības 120 GSM austu polipropilēnu bez rūdītām, robotām pneimatiskām asmeņu modifikācijām.
Nosūtiet pieprasījumu, kas ir organizēts atbilstoši pakotnei un darba secībai
Lai novērstu piegādātāju neskaidrības un izvairītos no pārāk maza izmēra iekārtām, rūpniecisko iepirkumu pakotnēm jābalstās uz inženiertehnisko grafiku, nevis uz plašiem ražošanas aprakstiem:
========================================================================================
                         TECHNICAL RFQ DATA ENTRY MATRIX
========================================================================================
1. INCOMING COIL SCHEDULE:
   - Dimensions: ID min/max [mm] | OD min/max [mm] | Width min/max [mm]
   - Mass: Minimum / Maximum weight [kg]
   - Substrate: Hot-rolled / Cold-rolled steel / Copper / Wire rod bundle
   - Upstream Restraint: Bare / Strapped (radial/circumferential) / Deburred edges

2. FINISHED PACKAGE SPECIFICATION:
   - Surfaces Covered: Complete ID / OD / Both side flanks / Outer crown only
   - Overlap Criteria: Minimum OD overlap percentage (e.g., ≥ 35%)
   - Barrier Layering: Single layer / 1-layer VCI paper + 1-layer PE film outer jacket
   - Tail Anchoring: Mechanical tuck / Pneumatic clamp-and-seal / Adhesive tape wipe

3. CONSUMABLE SCHEDULE:
   - Primary Material: LLDPE Stretch Film / Woven PP Fabric / Reinforced VCI Paper
   - Roll Geometry: Core ID [mm] | Outer roll OD max [mm] | Nominal film width [mm]
   - Film Gauge: Thickness [µm] | Target pre-stretch percentage [%]

4. TACT-TIME & WORK SEQUENCE BOUNDARIES:
   - Target Line Output: Coils per hour (gross including handling)
   - Scope of Wrapper Cycle: Auto-centering -> Wrap cycle -> Auto-cut -> Eject
   - Interface Architecture: Crane loading / C-hook / Upender / Walking-beam conveyor

5. DOCUMENTATION & ACCEPTANCE REQUIREMENTS:
   - Mechanical 3D clearance envelope drawing for smallest bore
   - Factory Acceptance Test (FAT) protocol utilizing actual client test coils
========================================================================================
Nominālie “spoles stundā” rādītāji ir jāpārbauda, auditējot visu secības laiku: iekraušanu, pozicionēšanu, plēves piestiprināšanu, ietīšanu, griešanu, noslaucīšanu un izkraušanu.
Pirms operatora uzdevumu apstiprināšanas pārskatiet piekļuves un apkopes noteikumus
Caur aci ietīšanas gredzens rada 4. klases mehānisku apdraudējumu. Ātrgaitas rotējoša gredzena konverģence caur dobu serdi ar blakus esošajiem darbināmajiem atbalsta veltņiem rada nopietnas saspiešanas un bīdes zonas. Ekspluatācijas drošībai ir nepieciešama stingra starptautisko mašīnu standartu ievērošana.
       [ Physical Perimeter Safety Fencing (EN ISO 14120) ]
  +------------------------------------------------------------+
  |                                                            |
  |     [ Optical Safety Light Curtain (IEC 61496 Type 4) ]    |
  |               │                                            |
  |               ▼                                            |
  |       ====================                                 |
  |      [  ORBITAL WRAPPER  ] <--- Pneumatic Rod Clamping     |
  |      [   HAZARD ZONE     ]      System on Vertical Ring    |
  |       ====================      Counterweight (EN ISO 13849)|
  |                                                            |
+------------------------------------------------------------+- Riska mazināšana (ISO 12100 un EN 415-5): Ietinējiem jābūt integrētiem fiksētiem perimetra aizsargiem, kas atbilst standartam ISO 14120 un ir savienoti ar divkanālu drošības slēdžiem. Iekraušanas stacijām, kas ir pakļautas piekļuvei ar virsgalvas celtni, jābūt aprīkotām ar 4. tipa drošības gaismas aizkariem (IEC 61496), kas integrēti, izmantojot sertificētu drošības PLC kontrolieri (vismaz EN ISO 13849-1, PL d/Cat 3).
- Gravitācijas kritiena novēršana: Vertikāli kustīgajiem gredzeniem jābūt aprīkotiem ar mehāniskām kritiena apturēšanas sprūdām vai ar pilotu darbināmām stieņa bloķēšanas bremzēm, lai novērstu piekārtas kravas krišanas risku apkopes vai piedziņas siksnas pārtrūkšanas laikā.
- Nulles enerģijas stāvoklis (LOTO): Apkopes darbi, tostarp plēves ratiņu atkārtota uztīšana, ruļļa ielāde un griezēja asmens regulēšana, prasa tūlītēju un pārbaudītu strāvas un saspiestā gaisa atvienošanu. Izplūdes vārstiem ir jāizvada uzkrātais pneimatiskais spiediens saskaņā ar OSHA 1910.147 un HSE mehāniskās drošības vadlīnijām. Avārijas apturēšanas pogas nekad nedrīkst izmantot kā īstas mehāniskas bloķēšanas/marķēšanas aizstājēju.
Pirms iestatīšanas pieņemšanas demonstrējiet pārklājumu uz identificētajām spolēm
Galīgajai iekārtu apstiprināšanai jābūt balstītai uz fizisku rūpnīcas pieņemšanas testēšanu (FAT), izmantojot iepriekš definētas sliktākā gadījuma produktu konfigurācijas, nevis patvaļīgus testa cilindrus.
========================================================================================
                       FACTORY ACCEPTANCE TRIAL TEST RECORD
========================================================================================
Client: ___________________________            Date: __________________________________
Machine Model: ____________________            Serial Number: _________________________

[TEST LOAD A: MINIMUM BORE / MAXIMUM WIDTH]
- Measured Coil Parameters: ID: _____ mm | OD: _____ mm | Width: _____ mm | Weight: _____ kg
- Material Used: Type: _____________ | Gauge: _____ µm | Measured Neck-down Width: _____ mm
- Carriage Clearance: Measured dynamic through-bore clearance: _____ mm (Pass ≥ 50 mm)
- Overlap Verification:
  * Bore Overlap (ID): _____ %  |  Flank Overlap: _____ %  |  Outer Crown (OD): _____ %
- Target Defect Check: [ ] Zero edge punctures  [ ] Zero window exposure  [ ] Tail secure

[TEST LOAD B: MAXIMUM WEIGHT / MAXIMUM OD]
- Measured Coil Parameters: ID: _____ mm | OD: _____ mm | Width: _____ mm | Weight: _____ kg
- Roller Drive Status: [ ] Smooth tracking  [ ] Zero slippage  [ ] Roller motor Amps: _____ A
- Total Cycle Time: Loading: ___s | Wrapping: ___s | Cut/Clamp: ___s | Total: ___s
- Total Material Consumed: Net mass used: _______ kg | Calculated vs. Actual Variance: ____ %

Sign-off Authority (OEM Lead Engineer): ___________________   Date: ____________________
Sign-off Authority (Client Lead Auditor): ___________________   Date: ____________________
========================================================================================
Dokumentējiet gan apstiprinātos, gan nepārbaudītos produktu izmērus. Ja pēc nodošanas ekspluatācijā rodas atšķirības, piemēram, pāreja no 25 µm standarta stiepes plēves uz 100 GSM austu iepakojumu, ir obligāti jāveic pilnīga pārklāšanās un griešanas dinamikas atkārtota revīzija.
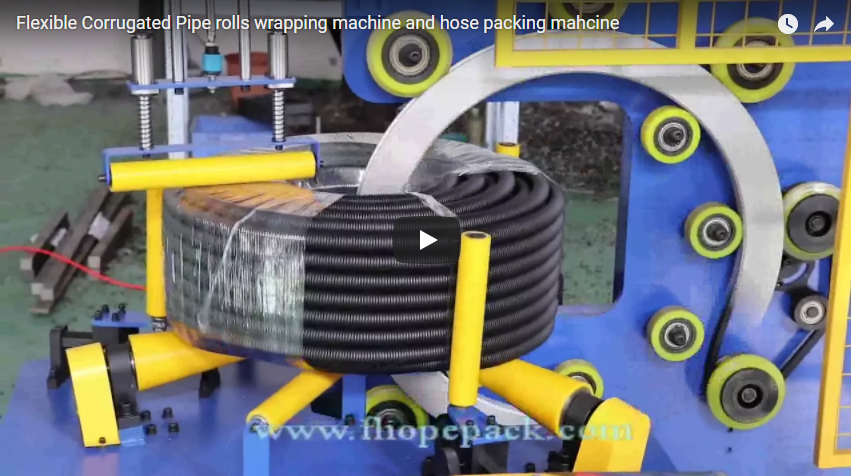
Lai veiktu pielāgotu lietojumprogrammu pārskatīšanu, projektu grafikus un klīrensa izkārtojuma pārbaudes, nosūtiet detalizētu spoles matricu un procesa līnijas parametrus FHOPE inženieru grupai uz e-pasta adresi info@fhopepack.com . Lai visas tehniskās diskusijas pamatotu uz konkrētām, praksē pārbaudītām mehāniskām konfigurācijām, skatiet pievienoto tehniskās darbības video .