Ruļļu iepakojuma optimizēšana: tehniskā rokasgrāmata paklāju un aizkaru saraušanās iesaiņošanas iekārtām
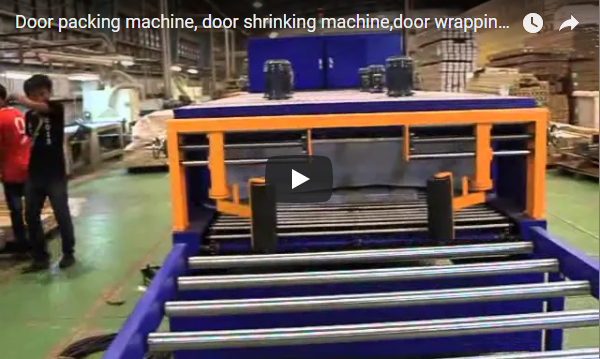
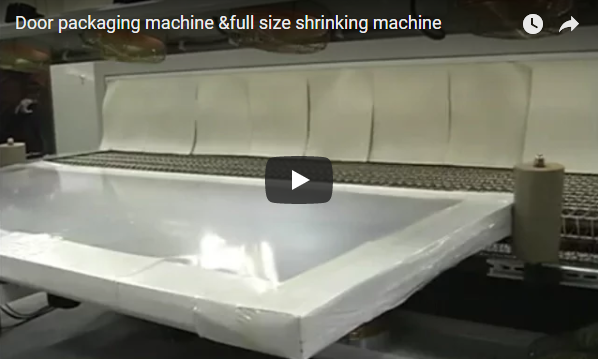
Video, kurā demonstrēts tipisks saraušanās iepakošanas process velmētajām precēm.
Lielu, apjomīgu priekšmetu, piemēram, paklāju un aizkaru ruļļu, aizsardzība uzglabāšanas un transportēšanas laikā rada unikālus izaicinājumus. Šie produkti ir uzņēmīgi pret netīrumiem, mitrumu, skrāpējumiem un atplūšanu. Efektīvs risinājums, ko izmanto dažādās nozarēs, ir saraušanās iesaiņošana, izmantojot specializētas iekārtas, kas paredzētas ruļļu izmēru un svara apstrādei. Šajā rokasgrāmatā ir detalizēti aplūkoti tehniskie aspekti, ekspluatācijas apsvērumi un priekšrocības, ko sniedz saraušanās iepakošanas iekārtu izmantošana paklāju un aizkaru ruļļiem, izmantojot instruktīvu pieeju.
1. Galvenā tehnoloģija: Kā ruļļu iesaiņošana darbojas ar saraušanās metodi
Pamatprincips ietver ruļļa ietīšanu termoplastiskā plēvē un pēc tam karstuma pielietošanu. Karstuma ietekmē plēve vienmērīgi saraujas ap produktu, izveidojot ciešu, aizsargslāni. Automatizēta vai daļēji automatizēta procesa galvenie posmi parasti ietver:
- Ievads: Ruļļi tiek novietoti uz konveijera manuāli vai automātiski, nodrošinot pareizu izlīdzinājumu iekļūšanai iesaiņošanas zonā.
- Plēves dozēšana un blīvēšana: Saraušanās plēves rullis tiek precīzi dozēts. Atkarībā no iekārtas veida (apspriests tālāk), plēve tiek vai nu pārklāta pāri produktam (L veida stieņa aizlīmētājs), vai arī apvilkta ap to (sānu aizlīmētājs vai uzmavas ietītājs). Pēc tam aizlīmēšanas mehānisms (piemēram, karstā stieple, karstais nazis) pārgriež plēvi un sapludina malas kopā, izveidojot maisiņu vai uzmavu ap rulli.
- Siltuma tuneļa pielietojums: Brīvi ietītais rullis pārvietojas pa apsildāmu tuneli. Kontrolēta karstā gaisa cirkulācija liek plēvei cieši sarauties un pielāgoties ruļļa formai. Tuneļa temperatūra, gaisa plūsma un konveijera ātrums ir kritiski svarīgi, regulējami parametri.
- Dzesēšana un izplūde: Pēc iziešanas no tuneļa iepakojums var iziet cauri dzesēšanas zonai, lai palīdzētu plēvei ātri sacietēt, nodrošinot izturīgu apdari, pirms iesaiņotais rullis tiek nogādāts izkraušanas zonā apstrādei vai paletizēšanai.
2. Galvenie ruļļu iepakošanas mašīnu veidi
Lai gan pastāv dažādas saraušanās sistēmas, noteiktas konfigurācijas ir labāk piemērotas lieliem cilindriskiem izstrādājumiem:
- L-veida stieņu blīvētāji: Tie izveido pilnībā noslēgtu maisiņu, aizlīmējot to no trim pusēm (viena salocīta mala, divas aizlīmētas malas). Vispiemērotākais vidēja apjoma lietojumiem vai gadījumos, kad pilnīga aizvēršana ir ārkārtīgi svarīga. Nepieciešams, lai operators vai automatizācija ievietotu produktu salocītajā plēvē, pirms L-veida aizvēršanas stienis nolaižas.
- Sānu blīvēšanas mašīnas: Piedāvā lielāku caurlaidspēju. Produkts nepārtraukti pārvietojas pa konveijeru. Plēve tiek pārlocīta pār produktu, viena puse tiek gareniski aizlīmēta (sānu aizlīmējums), un pēc tam starp produktiem notiek šķērsvirziena aizlīmēšana. Tas bieži vien ir vēlams garākiem produktiem vai lielāka ātruma prasībām.
- Piedurkņu apvalki (saišķu apvalki): Tie aptver produktu plēves joslu jeb “piedurkni”, atstājot galus vaļā (bieži sauktas par “bull-eye” atverēm). Lai gan tie piedāvā mazāk pilnīgu aizsardzību pret putekļu iekļūšanu galos, tie izmanto mazāk plēves un var būt ļoti izturīgi smagiem ruļļiem, galvenokārt koncentrējoties uz vienību salikšanu un atritināšanas novēršanu. Termosarūkošā plēve cieši nostiprina piedurkni.
3. Tehniskās specifikācijas un atlases parametri
Lai izvēlētos pareizo saraušanās iepakošanas iekārtu, rūpīgi jāapsver vairāki tehniski faktori:
- Produkta izmēri un svara kapacitāte:
- Maksimālais ruļļa diametrs: norādiet lielāko diametru, ko iekārtai jāapstrādā.
- Maksimālais ruļļa garums: pārliecinieties, vai blīvēšanas laukums un tuneļa platums ir pietiekams.
- Maksimālais ruļļa svars: Konveijeriem, piedziņām un mašīnas konstrukcijai jāiztur slodze.
- Caurlaidības prasības:
- Iepakojumu skaits minūtē (PPM) vai stundā (PPH): definējiet nepieciešamo iepakošanas ātrumu, lai tas atbilstu ražošanas apjomam. Sānu aizlīmēšanas iekārtas parasti piedāvā lielāku ātrumu nekā L veida stieņa aizlīmēšanas iekārtas.
- Saraušanās plēves saderība:
- Plēves tips: Polietilēns (PE) ir izplatīts smagākiem priekšmetiem, piemēram, paklājiem, pateicoties tā izturībai un izturībai pret caurduršanu. Poliolefīns (POF) bieži tiek izmantots vieglākiem priekšmetiem vai gadījumos, kad galvenais ir caurspīdīgums, bet tas var būt mazāk piemērots smagiem, abrazīviem ruļļiem.
- Plēves biezums: mērīts mikronos vai kalibrā. Biezākas plēves (piemēram, 60–100 mikronu PE) nodrošina izturīgāku aizsardzību smagiem ruļļiem.
- Plēves ruļļa platums un diametrs: Iekārtai ir jāatbilst nepieciešamajiem plēves materiāla izmēriem.
- Blīvēšanas sistēma:
- Karstais nazis vai karstā stieple: Karsto nažu sistēmas bieži vien nodrošina spēcīgāku blīvējumu, kas ir noderīgi biezākām PE plēvēm. Blīvējuma stiepļu sistēmas var būt ātrākas, taču tām var būt nepieciešama biežāka nomaiņa.
- Blīvējuma stieņa izmēri: tiem jābūt lielākiem par izstrādājuma šķērsgriezumu.
- Siltuma tuneļa veiktspēja:
- Temperatūras diapazons: Jāsasniedz izvēlētajam plēves veidam nepieciešamā temperatūra (PE nepieciešama augstāka temperatūra nekā POF).
- Gaisa plūsmas kontrole: Regulējami gaisa plūsmas modeļi ir ļoti svarīgi, lai nodrošinātu vienmērīgu cilindrisku formu sarukšanu.
- Konveijera tips un ātruma kontrole: Rullīšu vai lentes konveijeri, kas piemēroti smagiem ruļļiem; mainīgs ātrums ir būtisks, lai optimizētu saraušanās kvalitāti.
- Jaudas un gaisa prasības:
- Spriegums/fāze/strāvas stiprums: pārliecinieties par saderību ar iestādes elektrotīklu.
- Saspiestā gaisa patēriņš (PSI/CFM): Daudzas iekārtas izmanto pneimatisko sistēmu blīvēšanas stieņiem vai izpildmehānismiem.