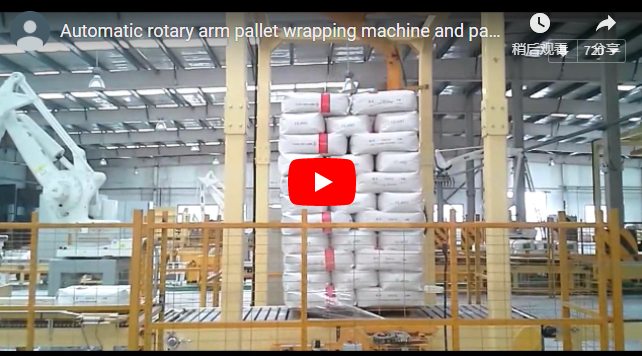
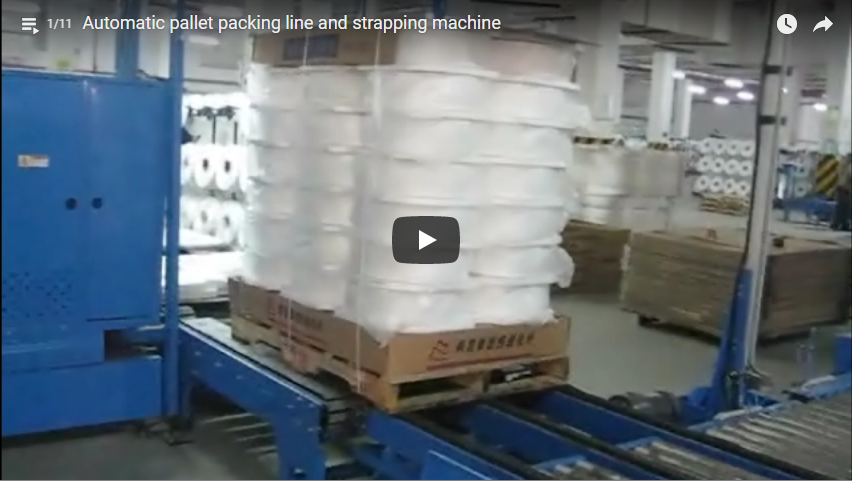
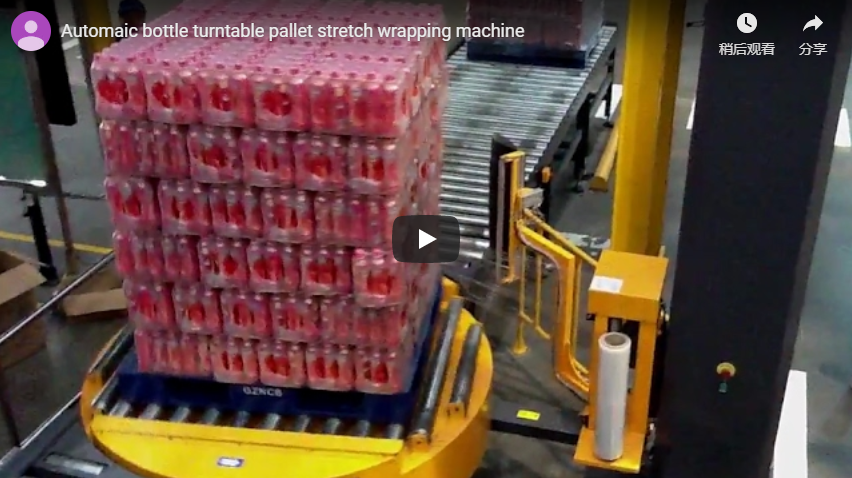
Kopsavilkums Palešu stiepes iesaiņošanas iekārta cieši uzklāj stiepes plēvi ap piekrautu paleti, lai krava uzglabāšanas un transportēšanas laikā paliktu stabila. Tā darbojas, izmantojot relatīvu kustību starp paleti un plēves ratiņiem: grozāmais galds rotē paleti, vai rotējoša roka griežas ap nekustīgu paleti. Vadība darbojas ar PLC ar HMI, un pirms uzklāšanas plēvi iepriekš izstiepj, lai ietaupītu materiālu. Šajā rokasgrāmatā ir paskaidrota mehānika, komponenti, tipiskie specifikāciju diapazoni un iesaiņošanas iekārtas izvēle.
Saturs
- Ko dara palešu stiepes iesaiņotājs
- Grozāmās platformas un rotējošās rokas ietinēju veidi
- Galvenās sastāvdaļas un tipiskie specifikāciju diapazoni
- Pirmsstiepšana un plēves ekonomija
- Automatizācijas līmeņi un PLC vadība
- Kāpēc automātiskā un pusautomātiskā iesaiņošana palīdz
- Mašīnas izvēles kontrolsaraksts
- Darbības un problēmu novēršanas paraugprakse
- Apkopes pamatvajadzības
- Inženierijas bieži uzdotie jautājumi
- Nākamais solis
- Saistītā lasāmviela
- Avoti un standarti
Ko dara palešu stiepes iesaiņotājs
Palešu elastīgais iesaiņotājs nostiprina piekrautu paleti, cieši aptinot elastīgo plēvi ap tās četrām malām. Plēve notur kartona kastes vai produktus pie paletes, tādējādi nodrošinot kravas stabilitāti iekrāvēja pārvietošanās, uzglabāšanas un transportēšanas laikā. Ietīšanas iekārtas arī aizsargā kravu no putekļiem un mitruma, un necaurspīdīga plēve var atturēt no zādzībām.
Neatkarīgi no tā, vai iekārta ir pusautomātiska vai pilnībā automātiska, princips ir viens un tas pats: relatīva kustība starp paleti un plēves padeves sistēmu. Ietīšana nodrošina kontrolētu spriegojumu un atkārtotus slāņus, ko manuāla iesaiņošana nevar nodrošināt vienmērīguma ziņā.
Grozāmās platformas un rotējošās rokas ietinēju veidi
Vairumā darbību salīdzināmās divas konfigurācijas ir rotējošās galda ietinējs un rotējošās sviras ietinējs.
Grozāmā platforma novieto iekrauto paleti uz rotējošas platformas. Kamēr platforma griežas, stacionārs vai vertikāli kustīgs plēves ratiņi izklāj plēvi ap kravu. Šis ir standarta darba zirgs tipiskām palešu kravām, un to ir viegli iekraut ar iekrāvēju.
Rotējoša svira notur paleti nekustīgi, kamēr rotējoša svira pārvieto ap to plēves ratiņus. Tā kā nav jāgriežas, šī iekārta ir piemērota ļoti smagām, vieglām vai nestabilām kravām, kurām nevajadzētu griezties, un tā aizņem mazāk vietas ap ietīšanas zonu.
Pats cikls abos gadījumos ir līdzīgs: nostipriniet plēves galu, sāciet ciklu, ļaujiet ratiņiem pacelties, lai nosegtu pilnu kravas augstumu ar iestatītajiem slāņiem, un nospriegojiet, nogrieziet un nostipriniet.
Galvenās sastāvdaļas un tipiskie specifikāciju diapazoni
Novērtējot ietīšanas platformas, mēs izvērtējam grozāmo galdu vai sviru, plēves ratiņus, vadības sistēmu, mastu un padeves prasības. Tālāk norādītie skaitļi ir tipiski novērtēšanas diapazoni, nevis kādas atsevišķas mašīnas specifikācija.
| Komponents | Tipisks diapazons (novērtēšanai) |
|---|---|
| Kravnesība | Grozāmā galda celtspēja 1500–2000 kg, smagāks uz rotējošās sviras |
| Pagrieziena groza rotācija | 10–15 apgr./min, parasti regulējams |
| Apgrieziena diametrs | 1500 mm standarta paletēm, 1650 mm lielākām pamatnēm (katram projektam) |
| Masta augstums | 2100 mm / 2400 mm, kravas augstums plus augšējā klīrenss (katram projektam) |
| Iepriekš izstiepties | 150% / 250% / 300% fiksēts vai mainīgs |
| Filmas platums | 500 mm ruļļi, serde un diametrs uz vienu rulli |
| Enerģija | 220 V / 380 V / 480 V, 1 fāzes vai 3 fāžu |
| Kontrole | PLC + HMI, regulējams aptinumu skaits un programmas |
| Standarti un saskarne | ISO 12100, EN 415-6, EN ISO 13849-1, PLC signāls |
Lielāka kravnesība, augstāki masti, lielāks iepriekšējais stiepums un saskarnes iespējas tiek apstiprinātas atbilstoši jūsu paletes izmēram, kravas svaram un rindai katrā projektā.
Pirmsstiepšana un plēves ekonomija
Iepriekšējā stiepšana izstiepj plēvi, pirms tā sasniedz paleti, tāpēc plēve, kas pieskaras kravai, jau ir izstiepta. Mašīna izmanto mazāk plēves, lai nodrošinātu tādu pašu noturības spēku, un mehāniskās iepriekšējās stiepšanas sistēmas palielina plēves izmantošanas laiku par 150–300% vai vairāk, salīdzinot ar manuālo ietīšanu vai vienkāršām mehāniskām bremzēm.
Ir pieejami šādi vagonu veidi: mehāniskā bremze, elektromagnētiskā bremze vai mehāniskā iepriekšējas stiepšanas sistēma. Mehāniskā iepriekšēja stiepšana nodrošina visciešāko spriegošanas kontroli un vislabāko ekonomiju, savukārt mehāniskā bremze ir vienkāršāka un lētāka uzturēšanā. Jūsu plēves klase, kravas veids un palešu caurlaidspēja nosaka, kura sistēma atmaksājas.
Automatizācijas līmeņi un PLC vadība
Pusautomātiska iesaiņošanas iekārta kontrolē rotāciju un ratiņu kustību, kamēr operators vada iekrāvēju un var sākt ciklu. Pilnībā automātiska iesaiņošanas iekārta papildina automātisku plēves griešanu un skavu, konveijera integrāciju un iepriekš iestatītas programmas. Automātiska palešu stiepšanas iesaiņošanas iekārta ar plēves griezēju vada ciklu no sākuma līdz beigām, tiklīdz paletes tiek piegādātas.
Vadības ierīce ir PLC ar HMI. Operatori iestata augšējā un apakšējā aptinumu skaitu, ratiņu ātrumu un aptinumu rakstu, un iepriekš iestatītie iestatījumi tos izsauc atkārtotām kravām. Automātiskais modelis saņem signālu no līnijas, aptin atbilstoši saglabātajai programmai, saspiež un nogriež plēvi un atbrīvo paleti bez operatora iejaukšanās.
Kāpēc automātiskā un pusautomātiskā iesaiņošana palīdz
Izmērāmie ieguvumi rodas no konsekvences un darbaspēka patēriņa. Uzlabojas kravas stabilitāte, jo spriegojums un ietīšanas raksti uz katras paletes ir vienādi. Caurlaidspēja palielinās, jo cikli ar elektrisko tīšanu ir ātrāki nekā ar manuālu ietīšanu. Plēves patēriņš samazinās, veicot iepriekšēju stiepšanu, kas laika gaitā samazina palīgmateriālu izmaksas.
Arī darbinieku drošība uzlabojas. Operatoriem nav jāstaigā atpakaļgaitā ap katru paleti, kurā atrodas plēves rullis, tāpēc atkārtotu kustību radītā slodze samazinās un ietīšanas zona paliek brīva. Mašīna arī vienmērīgi ietina katru reizi, kas novērš manuālas uzklāšanas radītās ārējā slāņa mainības.
Mašīnas izvēles kontrolsaraksts
Pirms cenu piedāvājuma pieprasīšanas, rūpīgi izpētiet šos punktus, un mēs saskaņosim pārējos ar jūsu projektu.
| Punkts | Kas jāapstiprina katrā projektā |
|---|---|
| Kravas tips | vienādas, neregulāras, smagas, vieglas vai nestabilas kravas |
| Kravas svars | kg, attiecībā pret grozāmā galda vai sviras jaudu |
| Paletes nospiedums | mm, attiecībā pret grozāmā galda diametru un plēves platumu |
| Iesaiņojuma augstums | mm, attiecībā pret masta augstumu |
| Caurlaidspēja | paletes stundā vai dienā, iestatot automatizācijas līmeni |
| Integrācija | konveijera padeve, automātiska griešana un skava, PLC signāls |
| Enerģija | V/fāze, atbilst jūsu vietnei |
Darbības un problēmu novēršanas paraugprakse
Sāciet ar kravas novietošanu: novietojiet paleti uz grozāmā galda vai ietīšanas zonas centrā un pārliecinieties, vai krava ir stabila, pirms cikla sākuma.
Iestatiet mašīnas parametrus atbilstoši slodzei, nevis noklusējuma iestatījumiem. Pielāgojiet griešanās ātrumu, ratiņu pacelšanās un nolaišanas ātrumu, kā arī augšējā un apakšējā aptīšanas reižu skaitu atbilstoši slodzes veidam, stabilitātei un svaram. Veiciet testa aptīšanu, kad produkts mainās.
Pielietojiet pietiekamu noturēšanas spēku, lai nostiprinātu kravu, to nesaspiežot. Spēks ir atkarīgs no iepriekšējās stiepes un slāņu skaita, tāpēc saskaņojiet abus kopā.
Ieveriet plēvi tieši tā, kā parādīts mašīnas shēmā. Nepareiza ieveršana ir bieži sastopams plēves plīsumu un sliktas sākotnējās stiepšanas veiktspējas cēlonis.
Pievērsiet uzmanību trim izplatītākajiem defektiem. Plēves plīsumi parasti rodas ruļļa malas iegriezuma, nepareiza spriegojuma vai asu stūra dēļ uz kravas. Nevienmērīga aptīšana rodas ratiņu ātruma vai nepareizi izlīdzinātas plēves ceļa dēļ. Sensoru defekti parādās kā izlaisti aptīšanas punkti vai apstājies cikls, un parasti ir nepieciešama sensoru pārbaude.
Apkopes pamatvajadzības
Pirms pirmās maiņas veiciet ikdienas pārbaudes. Pārbaudiet, vai veltņiem nav nodiluma vai gružu, pārliecinieties, vai sensori ir tīri un izlīdzināti, un pārliecinieties, vai aizsargi ir savās vietās.
Ievērojiet ķēžu, gultņu un kustīgo daļu eļļošanas grafiku, kas norādīts mašīnas lietošanas instrukcijā. Regulāri tīriet plēves ratiņus un priekšizstiepšanas veltņus, jo putekļi un plēves atliekas samazina spriegojuma kontroli un plēves ekonomiju. Pārbaudiet nodiluma detaļas, piemēram, veltņus, siksnas un griešanas mehānismus, un vienmēr ievērojiet ražotāja apkopes procedūras.
Lai saņemtu autoritatīvus norādījumus par iepakošanas iekārtu standartiem, nozares organizācijas, piemēram, PMMI (Iepakošanas un pārstrādes tehnoloģiju asociācija), publicē noderīgus uzziņu materiālus.
Inženierijas bieži uzdotie jautājumi
J: Kāda ir atšķirība starp grozāmo galdu un rotējošās rokas ietinēju? A: Grozāmais galds rotē paleti, kamēr plēves ratiņi stāv vai pārvietojas augšup pa kolonnu. Rotējošā roka notur paleti nekustīgi un pārvieto plēvi ap to.
J: Kāda kravnesība man ir nepieciešama? A: Pielāgojiet savu smagāko slodzi standarta vērtībām, kas parasti ir 1500–2000 kg grozāmajiem atskaņotājiem, smagākām kravām pārvietojoties uz rotējošo sviru; tiek apstiprināts katram projektam.
J: Cik daudz plēves ietaupa iepriekšēja stiepšana? A: Mehāniska iepriekšēja stiepšana var pagarināt plēves lietošanas laiku par 150–300% vai vairāk salīdzinājumā ar manuālu iesaiņošanu atkarībā no plēves kategorijas un slodzes veida.
J: Vai man ir nepieciešama automātiska plēves griešana un saspiešana? A: Ja paletes pienāk nepārtraukti un līnija darbojas bez apkalpes, automātiska griešana un saspiešana atmaksājas. Neregulāriem iesaiņojumiem manuāla ir vienkāršāka.
J: Vai to var integrēt ar manu konveijera līniju? A: Jā. Automātiskie modeļi saņem PLC signālu no līnijas un atbrīvo ietīto paleti, konveijera laiku pielāgojot katram projektam.
J: Kāds barošanas avots tam ir nepieciešams? A: Iekārtas darbojas ar 220 V, 380 V vai 480 V spriegumu vienfāzes vai trīsfāžu režīmā, un to var konfigurēt atbilstoši objektam katram projektam.
J: Kādas drošības funkcijas man vajadzētu meklēt? A: Aizsargi, avārijas apturēšana un caurspīdīga ietīšanas zona. Riski tiek novērtēti saskaņā ar ISO 12100 un EN 415-6 projektēšanas laikā.
J: Kā noteikt masta augstumu? A: Masta augstums ir vienāds ar jūsu augstāko kravu plus brīvo vietu plēves augšdaļai, kas tiek pārbaudīta, salīdzinot ar faktisko palešu kaudzi katrā projektā.
Nākamais solis
Pareizais iesaiņojuma materiāls ir atkarīgs no jūsu kravām, palešu caurlaidspējas un līnijas izkārtojuma, tāpēc izmēru noteikšana sākas ar dažiem faktiem par jūsu darbību.
- Nosūtiet savu paletes izmēru, kravas svaru, iesaiņojuma augstumu un caurlaidspēju uz info@fhopepack.com.
- Mēs apstiprinām iekārtas tipu, automatizācijas līmeni un jūsu darbībai paredzētās opcijas.
- Mēs nodrošinām maketa rasējumu un objekta apsekojumu 48 stundu laikā.
- Mēs sniedzam cenu piedāvājumu iekārtai katram projektam, ieskaitot konveijera integrāciju un plēves testus.
Pēdējoreiz pārskatīts: 2026-10-09
Saistītā lasāmviela
- Izturīga palešu iesaiņošanas mašīna ar pastiprinātu grozāmo galdu
- Palešu iesaiņošanas mašīna ar melnu palešu noteikšanu
- Automātiska palešu ietīšanas un siksnošanas sistēma
- Palešu virpošanas mašīna un palešu invertors
- FHOPE galvenās vietnes produktu klāsts
Avoti un standarti
- ISO 12100:2010 — Mašīnu drošība: Vispārīgie projektēšanas principi
- EN 415-6:2013 — Iepakošanas mašīnu drošība: Palešu ietīšanas mašīnas
- EN ISO 13849-1:2023 — Ar drošību saistītās vadības sistēmu daļas: Funkcionālā drošība
- EN ISO 14120:2015 — Mašīnu aizsargi: Vispārīgās prasības